มองแล้วรู้
โพรงที่เกิดจากการหดตัวของโลหะขณะแข็งตัว ไม่ได้เกิดจากแก๊ส รูปร่างเป็นเหลี่ยม ผิวในขรุขระ อยู่บริเวณที่แข็งตัวเป็นลำดับสุดท้าย คือแกนกลางของแนวหรือแอ่งปลายแนว
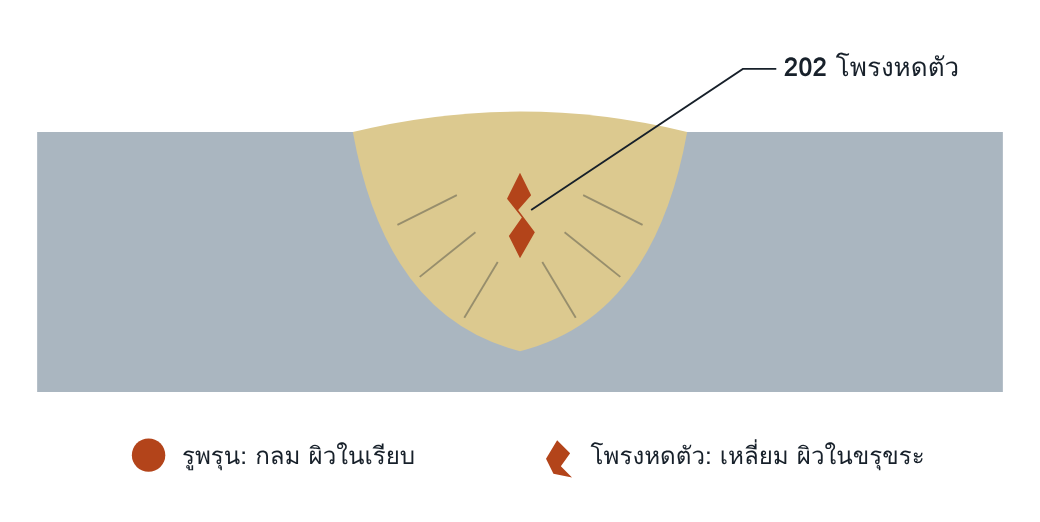
ภาพตัดขวางแนวเชื่อมขนาดใหญ่ชั้นเดียว เส้นจางแสดงทิศการแข็งตัวเข้าหาแกนกลาง
202 Shrinkage cavity: โพรงหดตัว
2021 Interdendritic shrinkage: โพรงยาวระหว่างกิ่งผลึก
2024 Crater pipe: โพรงหดตัวที่แอ่งปลายแนว (ดูหน้า 2024)
2025 End crater pipe: โพรงที่แอ่งปลายแนวซึ่งเปิดถึงผิว
ทำไมจึงสำคัญ
โพรงหดตัวมีขอบเหลี่ยมและอาจมีปลายแหลม จึงรวมความเค้นมากกว่ารูพรุนกลม และอยู่ในบริเวณเดียวกับที่รอยร้าวขณะแข็งตัวเกิด มาตรฐานจึงเข้มกว่ารูพรุนมาก คือยอมรับเฉพาะระดับ D และต้องไม่เปิดถึงผิว
อ่านแล้วเข้าใจ
กลไกการเกิด
โลหะหดตัวเมื่อเปลี่ยนจากของเหลวเป็นของแข็ง ถ้าส่วนที่แข็งตัวท้ายสุดถูกล้อมด้วยโลหะที่แข็งแล้วและไม่มีน้ำโลหะไหลมาเติม ปริมาตรที่หายไปจะกลายเป็นโพรง เป็นกลไกเดียวกับโพรงหดตัวในงานหล่อ
สาเหตุที่พบบ่อย
| ปริมาตรบ่อหลอม | แนวเชื่อมใหญ่ชั้นเดียว heat input สูง บ่อหลอมลึก |
| รูปทรงแนว | แนวลึกและแคบ ผิวบนแข็งตัวปิดก่อนแกนกลาง |
| การจบแนว | ดับ arc ทันทีโดยไม่เติมแอ่ง (ดูหน้า 2024) |
| วัสดุ | โลหะที่มีช่วงแข็งตัวกว้าง หดตัวมาก เช่นอะลูมิเนียมผสมบางเกรด |
| ตามกระบวนการ | 121 กระแสสูง แนวใหญ่ชั้นเดียว · กระบวนการเชื่อมแนวตั้งที่บ่อหลอมใหญ่มาก เช่น electroslag |
ตรวจเจอด้วยวิธีใด
| วิธี | โอกาสพบ | เงื่อนไข |
|---|---|---|
| VT ระหว่างงาน | ●○○ ต่ำ | เห็นเฉพาะเมื่อเปิดถึงผิวชั้น |
| VT เมื่อเสร็จ | ●○○ ต่ำ | เฉพาะเมื่อเปิดถึงผิว ซึ่งไม่ยอมรับทุกระดับ |
| PT | ●○○ ต่ำ | เฉพาะเมื่อเปิดถึงผิว |
| MT | ●○○ ต่ำ | เฉพาะเมื่อเปิดถึงผิว |
| RT | ●●● สูง | เงามืดรูปร่างไม่เรียบ กลางแนว |
| UT | ●●○ กลาง | ผิวขรุขระให้สัญญาณกระจาย |
| วิธีเสริมและยืนยัน | บทบาท | ใช้เมื่อ |
|---|---|---|
| Macro | ยืนยัน | แยกโพรงหดตัวออกจากรูพรุนและรอยร้าวได้ชัดที่สุด |
เกณฑ์ยอมรับตาม ISO 5817:2023
| รายการ (ข้อ) | D | C | B |
|---|---|---|---|
| โพรงหดตัว (2.7) | Short imperfection ที่ไม่เปิดถึงผิว ต่อชน h ≤ 0.4 s, สูงสุด 4 mm ฉาก h ≤ 0.4 a, สูงสุด 4 mm |
ไม่ยอมรับ | ไม่ยอมรับ |
เกณฑ์ถอดจาก ISO 5817:2023
คิดต่อ
ถ้าเจอซ้ำ ให้สงสัยระบบ
- WPS ถูกออกแบบให้เชื่อมชั้นเดียวเพื่อลดเวลา โดยไม่มี macro ยืนยันที่ค่าสูงสุดของช่วงพารามิเตอร์
- ผลตรวจบันทึกเป็นรูพรุน เพราะผู้แปลฟิล์มไม่ได้แยกชนิด เกณฑ์ที่ใช้จึงหลวมเกินไป
- การทดสอบ WPS ตัด macro เพียงตำแหน่งเดียว ซึ่งไม่ผ่านจุดที่มีโพรง
แก้ไขและป้องกัน
แก้ไข: เซาะออกถึงเนื้อดี ตรวจร่องด้วย PT หรือ MT ว่าไม่มีรอยร้าวต่อจากโพรง แล้วเชื่อมซ่อมหลายชั้น
ป้องกัน: แบ่งเป็นหลายชั้นแทนชั้นเดียวขนาดใหญ่ ลด heat input ปรับรูปทรงแนวให้กว้างกว่าลึก และเติมแอ่งปลายแนว
คำถามท้ายหน้า
- บนฟิล์ม จะแยกโพรงหดตัวออกจากรูพรุนได้จากลักษณะใด และทำไมการแยกนี้จึงเปลี่ยนผลการตัดสิน
- ทำไมโพรงหดตัวกับรอยร้าวขณะแข็งตัวจึงมักพบในตำแหน่งเดียวกัน
แนวคำตอบ
1. บนฟิล์ม จะแยกโพรงหดตัวออกจากรูพรุนได้จากลักษณะใด และทำไมการแยกนี้จึงเปลี่ยนผลการตัดสิน
โพรงหดตัวมีรูปร่างเหลี่ยม ขอบไม่เรียบ อยู่กลางแนว ส่วนรูพรุนกลมขอบเรียบ การแยกเปลี่ยนผลเพราะโพรงหดตัวยอมรับเฉพาะระดับ D ส่วนรูพรุนยอมรับได้ทุกระดับในขีดจำกัด
2. ทำไมโพรงหดตัวกับรอยร้าวขณะแข็งตัวจึงมักพบในตำแหน่งเดียวกัน
ทั้งสองเกิดในบริเวณที่แข็งตัวเป็นลำดับสุดท้าย คือแกนกลางของแนวลึกหรือแอ่งปลายแนว และเกิดจากการหดตัวเหมือนกัน ถ้าโลหะที่เหลือยังเป็นของเหลวจะเป็นโพรง ถ้าเป็นฟิล์มของเหลวระหว่างผลึกจะเป็นรอยร้าว