มองแล้วรู้
เม็ดโลหะจากบ่อหลอมหรือปลายลวดที่กระเด็นไปติดบนผิวแนวเชื่อมและผิวชิ้นงานข้างเคียง ขนาดตั้งแต่ผงละเอียดถึงเม็ดหลายมิลลิเมตร
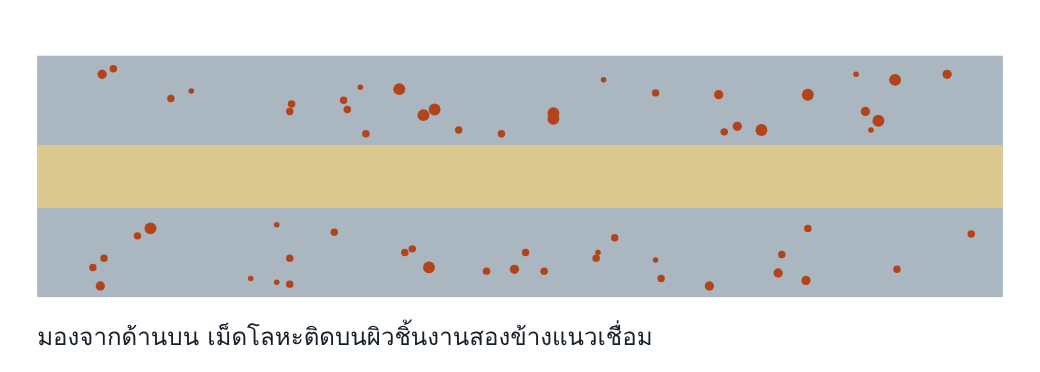
เม็ดเล็กส่วนใหญ่เกาะหลวมและเคาะออกได้ เม็ดใหญ่ที่ร้อนพอจะหลอมติดกับผิว
602 Spatter: เม็ดโลหะกระเด็น
6021 Tungsten spatter: เศษทังสเตนที่กระเด็นจากอิเล็กโทรดไปติดผิว
ทำไมจึงสำคัญ
เม็ดที่เกาะหลวมเป็นเรื่องความสะอาด แต่มีผลจริงสามทาง คือทำให้ชั้นสีและชั้นเคลือบไม่ต่อเนื่องและเป็นจุดเริ่มของสนิม ขวางการตรวจ NDT และการประกอบ และเม็ดใหญ่ที่หลอมติดบนเหล็กที่ชุบแข็งได้สร้างจุดแข็งขนาดเล็กคล้ายรอยอาร์ก ปริมาณเม็ดกระเด็นยังเป็นตัวบอกว่า arc ไม่เสถียร
อ่านแล้วเข้าใจ
กลไกการเกิด
หยดโลหะที่ปลายลวดถูกแรงของ arc และแรงระเบิดของแก๊สดีดออกก่อนเข้าบ่อหลอม หรือบ่อหลอมปั่นป่วนจนน้ำโลหะกระเซ็น เกิดมากเมื่อการถ่ายโอนโลหะไม่สม่ำเสมอ
สาเหตุที่พบบ่อย
| พารามิเตอร์ | แรงดันกับอัตราป้อนลวดไม่สมดุล ระยะ arc ยาว กระแสสูงเกินขนาดลวด |
| แก๊ส | CO2 ล้วนให้เม็ดกระเด็นมากกว่าแก๊สผสมอาร์กอน อัตราไหลไม่เหมาะ |
| ความสะอาด | สนิม น้ำมัน สี ความชื้น ทำให้ arc ไม่นิ่ง |
| เทคนิค | ระยะยื่นลวดยาว มุมหัวเชื่อมมาก |
| ตามกระบวนการ | 135 ช่วงการถ่ายโอนแบบ globular ระหว่าง short-circuit กับ spray · 111 ลวดชื้น arc ยาว หรือ arc เบี่ยงจากสนามแม่เหล็ก · 136 แรงดันสูงเกินไป |
ตรวจเจอด้วยวิธีใด
| วิธี | โอกาสพบ | เงื่อนไข |
|---|---|---|
| VT ระหว่างงาน | ●●○ กลาง | ปริมาณเม็ดกระเด็นขณะเชื่อมบอกความเสถียรของ arc |
| VT เมื่อเสร็จ | ●●● สูง | เห็นได้ทันที เกณฑ์อยู่ที่ว่างานนั้นยอมได้เท่าใด |
| PT | — ไม่ใช้ | ไม่ใช้วิธีนี้กับ imperfection ชนิดนี้ |
| MT | — ไม่ใช้ | ไม่ใช้วิธีนี้กับ imperfection ชนิดนี้ |
| RT | — ไม่ใช้ | ไม่ใช้วิธีนี้กับ imperfection ชนิดนี้ |
| UT | — ไม่ใช้ | ไม่ใช้วิธีนี้กับ imperfection ชนิดนี้ |
| วิธีเสริมและยืนยัน | บทบาท | ใช้เมื่อ |
|---|---|---|
| สัมผัสและเคาะ | เสริม | แยกเม็ดที่เกาะหลวมออกจากเม็ดที่หลอมติด |
เกณฑ์ยอมรับตาม ISO 5817:2023 ข้อ 1.23
| รายการ (ข้อ) | D | C | B |
|---|---|---|---|
| t ≥ 0.5 mm | ขึ้นกับการใช้งาน เช่นวัสดุและการป้องกันการกัดกร่อน | ขึ้นกับการใช้งาน เช่นวัสดุและการป้องกันการกัดกร่อน | ขึ้นกับการใช้งาน เช่นวัสดุและการป้องกันการกัดกร่อน |
| งานรับแรงล้า B125 (Annex B) | — | — | ไม่ยอมรับ |
ISO 5817 ไม่กำหนดตัวเลข ข้อกำหนดจริงมาจากข้อกำหนดของงาน เช่นมาตรฐานการเตรียมผิวก่อนทาสี เกณฑ์ถอดจาก ISO 5817:2023
คิดต่อ
ถ้าเจอซ้ำ ให้สงสัยระบบ
- เวลาขจัดเม็ดกระเด็นถูกนับรวมในงานเจีย จึงไม่มีใครเห็นว่ามากเพียงใด
- เลือกแก๊สจากราคาต่อถัง โดยไม่รวมค่าแรงขจัดเม็ดกระเด็น
- ใช้น้ำยากันเม็ดโลหะเกาะแทนการปรับพารามิเตอร์ และน้ำยาส่วนเกินทำให้เกิดรูพรุน
- ไม่มีตารางตั้งค่าเครื่องตามขนาดลวดและความหนา ช่างตั้งตามความรู้สึก
แก้ไขและป้องกัน
แก้ไข: ขจัดด้วยการขูด เคาะ หรือเจีย ตามข้อกำหนดผิวของงาน เม็ดที่หลอมติดบนเหล็กที่ไวต่อการชุบแข็งให้เจียออกและตรวจ
ป้องกัน: ปรับแรงดันและอัตราป้อนลวดให้อยู่ในช่วงถ่ายโอนที่เสถียร ใช้แก๊สผสมที่เหมาะ ทำความสะอาดรอยต่อ และใช้เครื่องที่ควบคุมรูปคลื่นเมื่อคุ้มค่า
คำถามท้ายหน้า
- ทำไม ISO 5817 จึงไม่กำหนดตัวเลขสำหรับเม็ดโลหะกระเด็นในระดับ B, C และ D
- โรงงานเปลี่ยนจากแก๊สผสมเป็น CO2 เพื่อลดต้นทุน ควรเก็บข้อมูลอะไรเพื่อดูว่าประหยัดจริงหรือไม่
แนวคำตอบ
1. ทำไม ISO 5817 จึงไม่กำหนดตัวเลขสำหรับเม็ดโลหะกระเด็นในระดับ B, C และ D
เพราะผลของเม็ดกระเด็นขึ้นกับการใช้งาน ไม่ขึ้นกับกำลังของรอยต่อ งานที่ต้องเคลือบผิวหรือต้องสะอาดยอมไม่ได้เลย งานอื่นอาจไม่มีผล มาตรฐานจึงให้ข้อกำหนดของงานเป็นผู้กำหนด
2. โรงงานเปลี่ยนจากแก๊สผสมเป็น CO2 เพื่อลดต้นทุน ควรเก็บข้อมูลอะไรเพื่อดูว่าประหยัดจริงหรือไม่
เวลาและค่าแรงขจัดเม็ดกระเด็นต่อชิ้น ปริมาณลวดที่สูญเสียเป็นเม็ดกระเด็น อัตราซ่อมจากรูพรุนและรูปทรงแนว การสิ้นเปลืองหัวฉีดและหัวสัมผัส และปัญหาชั้นสีที่ตามมา เทียบกับส่วนต่างราคาแก๊ส