มองแล้วรู้
เหล็กทนการคืบสำหรับงานอุณหภูมิสูง เช่นท่อไอน้ำ หม้อไอน้ำ และอุปกรณ์ของโรงกลั่น โครเมียมให้ความต้านทานออกซิเดชัน โมลิบดีนัมให้ความแข็งแรงที่อุณหภูมิสูง
เหล็กกลุ่มนี้ชุบแข็งในอากาศได้ ยิ่งโครเมียมสูง ยิ่งแข็งได้ง่าย Method A และ B ใช้ไม่ได้ มาตรฐานให้ตารางอุณหภูมิแยกตามชนิดเหล็ก
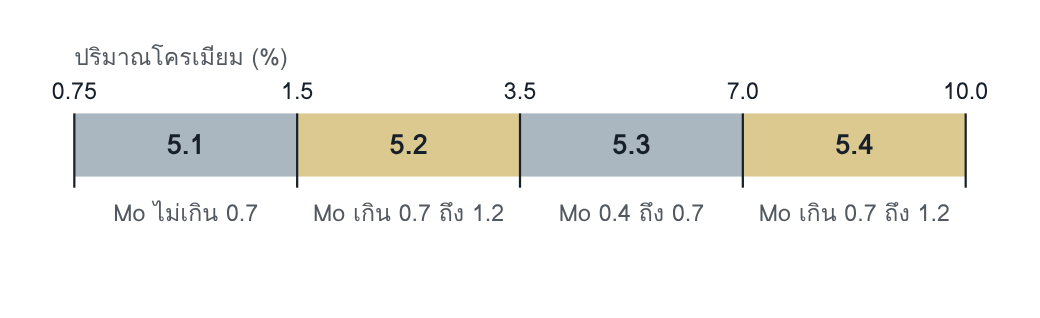
กลุ่มย่อยเรียงตามโครเมียม ตัวเลขใต้แถบคือช่วงโมลิบดีนัมของแต่ละกลุ่มย่อย
5.1 Cr 0.75 ถึง 1.5 % เช่น 13CrMo4-5 (เหล็ก 1Cr-0.5Mo)
5.2 Cr เกิน 1.5 ถึง 3.5 % เช่น 10CrMo9-10 (เหล็ก 2.25Cr-1Mo)
5.3 Cr เกิน 3.5 ถึง 7.0 % เช่น X11CrMo5 (เหล็ก 5Cr-0.5Mo)
5.4 Cr เกิน 7.0 ถึง 10.0 % เช่น X11CrMo9-1 (เหล็ก 9Cr-1Mo)
ความเสี่ยงหลัก
- ร้าวจากไฮโดรเจน เพราะ HAZ และเนื้อเชื่อมชุบแข็งในอากาศ
- รอยร้าวจากการให้ความร้อนซ้ำ
- สมบัติที่อุณหภูมิสูงไม่ถึง ถ้าเนื้อเชื่อมหรือการอบไม่ตรงกับชนิดเหล็ก
อ่านแล้วเข้าใจ
อะไรกำหนดพฤติกรรมตอนเชื่อม
ในเหล็กกลุ่มนี้ คำถามไม่ใช่ว่า HAZ จะแข็งหรือไม่ เพราะแข็งแน่นอน คำถามคือจะคุมไฮโดรเจนและความเค้นอย่างไรขณะที่โครงสร้างแข็งอยู่ และจะอบคืนตัวเมื่อใด เงื่อนไขจึงเน้นการรักษาอุณหภูมิตลอดการเชื่อม การเย็นตัวช้า และการอบหลังเชื่อม
ตารางของมาตรฐานทำงานอย่างไร
ตารางให้ค่า preheat และ interpass ต่ำสุดตามสามตัวแปร คือชนิดเหล็ก ความหนา และระดับไฮโดรเจนของลวด พร้อมค่า interpass สูงสุดของเหล็กแต่ละชนิด ค่าในตารางใช้กับรอยต่อชน
ตัวอย่างหนึ่งแถว: เหล็ก 2.25Cr-1Mo หนาเกิน 15 mm ต้องการอย่างน้อย 100 °C เมื่อใช้ลวดระดับ D และ 200 °C เมื่อใช้ลวดระดับ C โดย interpass สูงสุด 350 °C สำหรับลวดระดับ A ตารางระบุว่าใช้ไม่ได้
สองข้อสังเกตจากตาราง ข้อแรก ระดับไฮโดรเจนเปลี่ยนค่า preheat ได้ถึง 130 °C ในเหล็กชนิดเดียวกัน ข้อสอง ลวดไฮโดรเจนสูงถูกตัดออกจากเหล็กโครเมียมสูงทั้งหมด
ตัวแปรที่ WPS ต้องคุม
| ตัวแปร | คุมอย่างไร | อ้างอิง |
|---|---|---|
| Preheat และ interpass ต่ำสุด | จากตารางตามชนิดเหล็ก ความหนา และระดับไฮโดรเจน รักษาไว้ตลอดการเชื่อม | EN 1011-2 C.4.2 · C.4.3 |
| Interpass สูงสุด | จากตาราง ตามชนิดเหล็ก | C.4.3 |
| รอยเชื่อมฉากและรอยต่อที่ยังไม่เต็ม | อาจต้องใช้ค่าต่ำสุดสูงกว่าตาราง เพราะพาความร้อนออกมากกว่า | C.4.3 |
| การเย็นตัว | ปล่อยให้เย็นช้า และอบไล่ไฮโดรเจนเมื่อต้องปล่อยให้รอยต่อที่ยังไม่เต็มเย็นลง | C.4.3 |
| PWHT | พิจารณาอบทันทีหลังเชื่อม | C.4.3 · ข้อ 21 |
| การทดสอบขั้นตอนการเชื่อม | ควรทำ แม้ข้อกำหนดการออกแบบไม่ได้บังคับ | C.4.2 |
คิดต่อ
ถ้าเจอปัญหา ให้สงสัยระบบ
- ลวดเชื่อมถูกเปลี่ยนยี่ห้อ ระดับไฮโดรเจนเปลี่ยน แต่ค่า preheat ใน WPS เท่าเดิม
- ตารางสำหรับรอยต่อชนถูกใช้กับรอยเชื่อมฉากของหัวต่อและชิ้นยึด
- ช่วงเวลาระหว่างเชื่อมเสร็จกับเข้าเตาอบไม่มีใครเป็นเจ้าของ รอยต่อจึงเย็นถึงอุณหภูมิห้องโดยไม่มีการอบไล่ไฮโดรเจน
- งานซ่อมหน้างานใช้เงื่อนไขของงานในโรงงาน
โยงไป Defect Atlas
| Ei | รอยร้าวจากไฮโดรเจน |
| Ed | รอยร้าวจากการให้ความร้อนซ้ำ |
| 100 | ภาพรวมรอยร้าวและการอ่านรูปแบบ |
คำถามท้ายหน้า
- จากตัวอย่างในหน้านี้ การเปลี่ยนลวดจากระดับ C เป็นระดับ D กับเหล็ก 2.25Cr-1Mo หนาเกิน 15 mm เปลี่ยนค่า preheat ต่ำสุดเท่าใด
- ทำไมตารางจึงให้ทั้งค่า interpass ต่ำสุดและสูงสุด
แนวคำตอบ
- ลดจาก 200 °C เหลือ 100 °C คือลดลง 100 °C
- ค่าต่ำสุดกันรอยร้าวจากไฮโดรเจนขณะโครงสร้างยังแข็งอยู่ ค่าสูงสุดรักษาสมบัติของเหล็กและเนื้อเชื่อม เงื่อนไขที่มีขอบเดียวคุมได้ครึ่งเดียว