มองแล้วรู้
ความร้อนที่เข้าสู่ชิ้นงานต่อความยาวแนวหนึ่งมิลลิเมตร คำนวณจากแรงดัน กระแส ความเร็วเดิน และประสิทธิภาพความร้อนของกระบวนการ เป็นตัวแปรที่มีผลกับวัสดุทุกกลุ่ม
สูตรและตัวอย่างคำนวณอยู่ในบทที่ 1 หน้านี้รวมสิ่งที่ต้องคุมหน้างาน
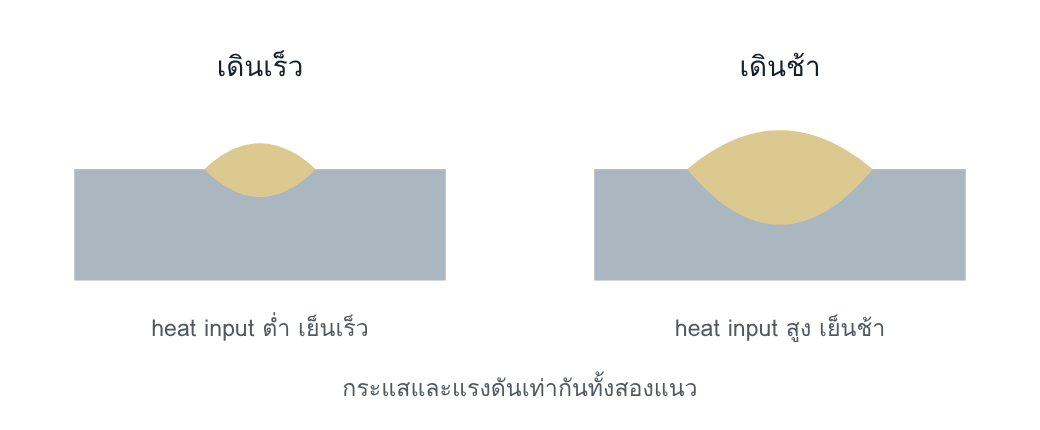
ความเร็วเดินเปลี่ยน heat input ได้เท่าตัวโดยค่าบนหน้าปัดเครื่องเชื่อมไม่เปลี่ยน
ทำไมจึงสำคัญ
heat input เป็นตัวแปรที่ WPS ระบุเสมอ และเป็นตัวแปรที่หน้างานวัดจริงน้อยที่สุด เพราะสองในสามค่าอ่านจากหน้าปัดได้ แต่ค่าที่สามต้องจับเวลา
อ่านแล้วเข้าใจ
คุมผ่านอะไร
สำหรับลวดหุ้มฟลักซ์ ความเร็วเดินวัดทางอ้อมได้จากความยาวแนวที่ได้จากลวดหนึ่งแท่ง มาตรฐานนิยามอัตราส่วนระหว่างความยาวแนวกับความยาวลวดที่ใช้ไว้เพื่อการนี้ สำหรับกระบวนการกึ่งอัตโนมัติ ต้องจับเวลาต่อความยาวแนว
มาตรฐานจำกัดการส่ายของลวดหุ้มฟลักซ์ไว้ที่ไม่เกินสามเท่าของเส้นผ่านศูนย์กลางแกนลวด เพราะการส่ายกว้างคือการเดินช้าโดยไม่รู้ตัว ส่วนงานหลายลวด ให้รวม heat input ของทุกลวด
แยกตามวัสดุ
| เหล็กเฟอร์ริติก | ขอบล่างกันความแข็งและรอยร้าว ขอบบนรักษาความเหนียว เหล็กความแข็งแรงสูงต้องมีทั้งสองขอบ |
| เหล็กกล้าไร้สนิม | ออสเทนนิติกและเฟอร์ริติก: ต่ำ · duplex: เป็นช่วง 0.5 ถึง 2.5 หรือ 0.2 ถึง 1.5 kJ/mm ตามเกรด · มาร์เทนซิติก: ค่าปกติ เลี่ยงทั้งสองขั้ว |
| อะลูมิเนียม | ไม่สูงเกิน เพื่อจำกัดการอ่อนตัวของ HAZ แต่ต้องพอให้แก๊สออกจากบ่อหลอมทัน |
ต้องระบุและบันทึกอะไร
| รายการ | ระบุที่ไหน | หลักฐาน |
|---|---|---|
| ช่วง heat input หรือช่วงของกระแส แรงดัน และความเร็วเดิน | WPS | บันทึกความเร็วเดินหรือความยาวแนวต่อแท่ง |
| ค่า k ที่ใช้คำนวณ | WPS หรือขั้นตอนของโรงงาน | ใช้ค่าเดียวกันทั้งระบบ |
| เครื่องวัดกระแส แรงดัน และความเร็วป้อนลวด | ทะเบียนเครื่องมือ | ผลสอบเทียบหรือทวนสอบตาม EN ISO 17662 |
คิดต่อ
ถ้าเจอปัญหา ให้สงสัยระบบ
- บันทึกการเชื่อมมีช่องกระแสและแรงดัน แต่ไม่มีช่องความเร็วเดิน
- WPS ให้ช่วงกระแสและช่วงความเร็วกว้างจน heat input ที่เป็นไปได้ต่างกันหลายเท่า
- มิเตอร์ของเครื่องเชื่อมไม่เคยทวนสอบ
- เป้าผลผลิตผลักให้ใช้แนวใหญ่ขึ้นและจำนวนชั้นน้อยลง
โยงไป Defect Atlas
| Ei | รอยร้าวจากไฮโดรเจน เมื่อ heat input ต่ำ |
| 401 | หลอมไม่ติด เมื่อ heat input ต่ำเกิน |
| 504 | ซึมลึกเกิน เมื่อ heat input สูงเกิน |
คำถามท้ายหน้า
- ลวดหุ้มฟลักซ์ยาว 350 mm เหลือปลาย 50 mm ได้แนวยาว 150 mm ใช้เวลา 60 วินาที ที่ 24 V 140 A heat input เป็นเท่าใด
- WPS ระบุกระแส 180 ถึง 260 A แรงดัน 24 ถึง 30 V ความเร็วเดิน 3 ถึง 8 mm/s สำหรับ MAG heat input ต่ำสุดและสูงสุดที่ WPS ยอมคือเท่าใด และบอกอะไรเกี่ยวกับ WPS นี้
แนวคำตอบ
- ความยาวลวดที่ใช้คือ 300 mm ได้แนว 150 mm ความเร็วเดินคือ 150/60 = 2.5 mm/s และ Q = 0.8 × 24 × 140 / 2.5 × 10−3 = 1.08 kJ/mm
- ต่ำสุดคือ 0.8 × 24 × 180 / 8 × 10−3 = 0.43 kJ/mm สูงสุดคือ 0.8 × 30 × 260 / 3 × 10−3 = 2.08 kJ/mm ต่างกันเกือบห้าเท่า WPS นี้คุมตัวแปรไฟฟ้าแต่ไม่ได้คุม heat input ช่างสองคนที่อยู่ใน WPS ทั้งคู่ให้เวลาเย็นตัวต่างกันมาก ควรจำกัดช่วง หรือระบุช่วง heat input โดยตรง