ขนาดล็อต เวลาตั้งเครื่อง (setup time) จังหวะความต้องการของลูกค้า และงานค้าง เป็นการตัดสินใจชุดเดียวกัน
โรงงานหนึ่งผลิตสินค้าทีละล็อตใหญ่ เพราะทุกครั้งที่เปลี่ยนรุ่นต้องใช้เวลาตั้งเครื่องนาน ผู้จัดการจึงเห็นว่าการผลิตครั้งละมาก ๆ ช่วยกระจายเวลาตั้งเครื่องออกไป ทำให้ต้นทุนต่อหน่วยต่ำลง และทำให้ตัวเลขประสิทธิภาพของเครื่องจักรดีขึ้น
การตัดสินใจนี้ดูสมเหตุผล
แต่ผลที่ตามมาคือ สินค้ารุ่นที่ผลิตเสร็จต้องรออยู่หน้ากระบวนการถัดไปนานขึ้น รุ่นอื่นที่ลูกค้าต้องการต้องรอคิวจนกลายเป็นงานด่วน และเมื่อพบปัญหาคุณภาพ ก็พบหลังจากผลิตไปแล้วจำนวนมาก
ฝ่ายผลิตมีต้นทุนต่อหน่วยต่ำลง แต่ระบบทั้งระบบกลับมีงานค้างมากขึ้น เวลานำยาวขึ้น และใช้เวลามากขึ้นในการเร่งแก้ปัญหา
ล็อตใหญ่จึงไม่ใช่คำตอบที่ผิดเสมอไป แต่เป็นการตัดสินใจที่ต้องเห็นต้นทุนทั้งระบบ ไม่ใช่เพียงต้นทุนของจุดผลิตหนึ่งจุด
ขนาดล็อตไม่ได้กำหนดเพียงต้นทุนต่อหน่วย แต่มันกำหนดความเร็วของระบบ
ขนาดล็อต (batch size) คือจำนวนงานหรือจำนวนชิ้นที่องค์กรเลือกทำต่อเนื่องก่อนเปลี่ยนไปทำงานชนิดอื่น เช่น จำนวนสินค้าที่ผลิตก่อนเปลี่ยนรุ่น จำนวนใบสั่งซื้อที่รอรวบรวมก่อนอนุมัติ หรือจำนวนเอกสารที่รอส่งให้ตรวจพร้อมกัน
ล็อตใหญ่ช่วยลดความถี่ของการเปลี่ยนงาน จึงดูมีประสิทธิภาพในระดับเครื่องจักรหรือหน่วยงาน แต่ในระดับระบบ มันทำให้งานที่อยู่ด้านหลังล็อตต้องรอนานขึ้น
ยิ่งล็อตใหญ่ งานที่อยู่ท้ายล็อตยิ่งใช้เวลารอมากขึ้นก่อนจะเคลื่อนไปสู่ขั้นตอนถัดไป สินค้าที่ลูกค้าต้องการด่วนอาจต้องรอ แม้กระบวนการที่ทำสินค้านั้นจะใช้เวลาไม่นานเลยก็ตาม
ล็อตใหญ่ยังเพิ่มความเสี่ยงในอีกหลายด้าน หากข้อมูลความต้องการเปลี่ยน สินค้าที่ผลิตไว้มากอาจไม่ตรงกับสิ่งที่ลูกค้าต้องการแล้ว หากพบข้อผิดพลาดในการตั้งเครื่องหรือวัตถุดิบ ผลกระทบจะเกิดกับงานจำนวนมาก และหากพื้นที่จำกัด งานที่ผลิตเสร็จแต่ยังไปต่อไม่ได้จะเริ่มเบียดพื้นที่และสร้างความสับสนให้หน้างาน
คำถามจึงไม่ใช่ว่า “ล็อตใหญ่หรือเล็กดีกว่า” แต่คือขนาดล็อตระดับใดทำให้ระบบตอบสนองความต้องการได้ โดยไม่สร้างงานค้าง ต้นทุน และความเสี่ยงเกินจำเป็น
เวลาตั้งเครื่อง คือข้อจำกัดที่ต้องลด ไม่ใช่เหตุผลที่ต้องยอมรับตลอดไป
เวลาตั้งเครื่องคือเวลาที่ใช้เปลี่ยนจากการทำงานหนึ่งไปสู่อีกงานหนึ่ง อาจรวมถึงการเปลี่ยนแม่พิมพ์ เปลี่ยนวัตถุดิบ ทำความสะอาด ปรับตั้งเครื่อง ตรวจชิ้นงานแรก หรือเตรียมเอกสารและข้อมูลใหม่
เมื่อเวลาตั้งเครื่องนาน ล็อตใหญ่จึงดูเหมือนเป็นทางเลือกเดียวที่คุ้มค่า
แต่หากองค์กรยอมรับเวลาตั้งเครื่องที่นานเกินไปเป็นเงื่อนไขถาวร ระบบก็จะถูกบังคับให้ผลิตล็อตใหญ่ เก็บ WIP มาก และตอบสนองลูกค้าได้ช้าไปเรื่อย ๆ
การลดเวลาตั้งเครื่องจึงมีคุณค่ามากกว่าการทำให้คนเปลี่ยนงานเร็วขึ้นเพียงเล็กน้อย เพราะมันเปิดทางเลือกใหม่ให้ทั้งระบบ องค์กรอาจผลิตล็อตเล็กลง เปลี่ยนรุ่นได้บ่อยขึ้น ลดงานค้าง และตอบสนองต่อความต้องการที่เปลี่ยนได้ดีขึ้น
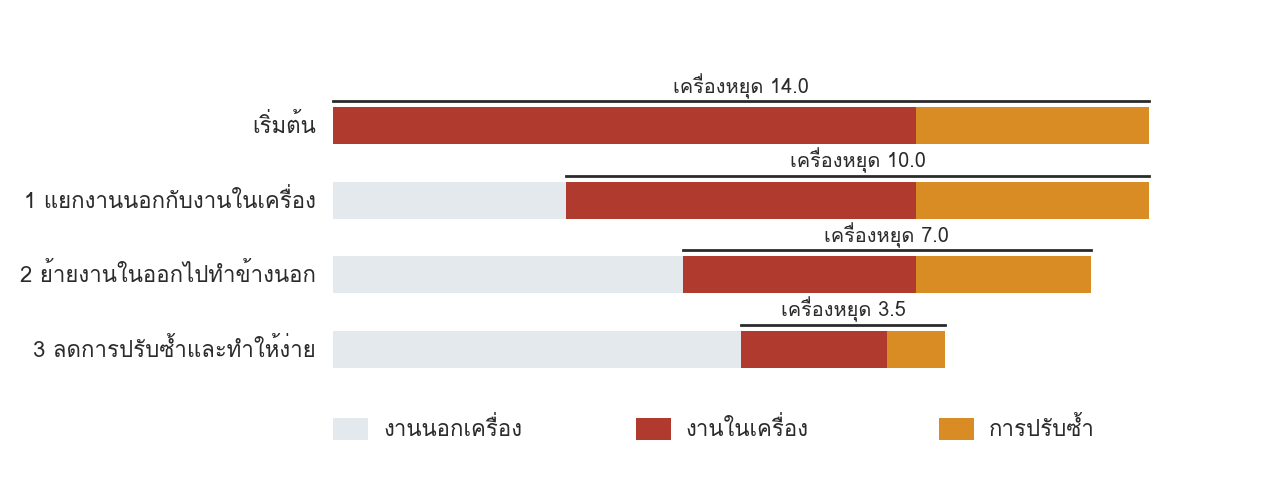
บางครั้งการลดเวลาตั้งเครื่องเริ่มจากเรื่องพื้นฐาน เช่น เตรียมวัตถุดิบ เครื่องมือ และเอกสารให้พร้อมก่อนเครื่องหยุด แยกสิ่งที่ทำได้ขณะเครื่องยังเดินออกจากสิ่งที่ต้องทำเมื่อเครื่องหยุด หรือทำมาตรฐานการตั้งเครื่องให้คนหลายคนทำได้เหมือนกัน
ประเด็นสำคัญคือไม่ควรใช้เวลาตั้งเครื่องเป็นข้ออ้างในการยอมรับล็อตใหญ่โดยไม่เคยถามว่า เวลานั้นลดได้หรือไม่ และหากลดได้ ระบบจะมีทางเลือกเพิ่มขึ้นมากเพียงใด
EXHIBIT 7.1 · SMED
ที่มา: Single-Minute Exchange of Die · Shigeo Shingo
รูปที่ 27 — สี่ขั้นของการลดเวลาเปลี่ยนรุ่น
- งานนอกเครื่อง — ทำได้ขณะเครื่องยังเดิน เช่น เตรียมแม่พิมพ์ วัตถุดิบ เครื่องมือ และเอกสาร
- งานในเครื่อง — ต้องหยุดเครื่องเท่านั้น เช่น ถอดและใส่แม่พิมพ์ ตั้งระยะ
- การปรับซ้ำ — เดินเครื่องแล้วยังต้องปรับจนกว่าจะได้ชิ้นดี เป็นส่วนที่มักถูกลืมนับ
ให้ดูอะไร เวลาที่เครื่องหยุดสั้นลงเพราะงานถูกย้ายออกไปข้างนอก ไม่ใช่เพราะช่างทำเร็วขึ้น
อ่านผิดบ่อย คิดว่า SMED คือการทำให้ช่างเปลี่ยนรุ่นเร็วขึ้น ทั้งที่มันคือการย้ายงานออกจากเวลาที่เครื่องหยุด
จังหวะของลูกค้า ควรมีอิทธิพลต่อจังหวะของระบบ
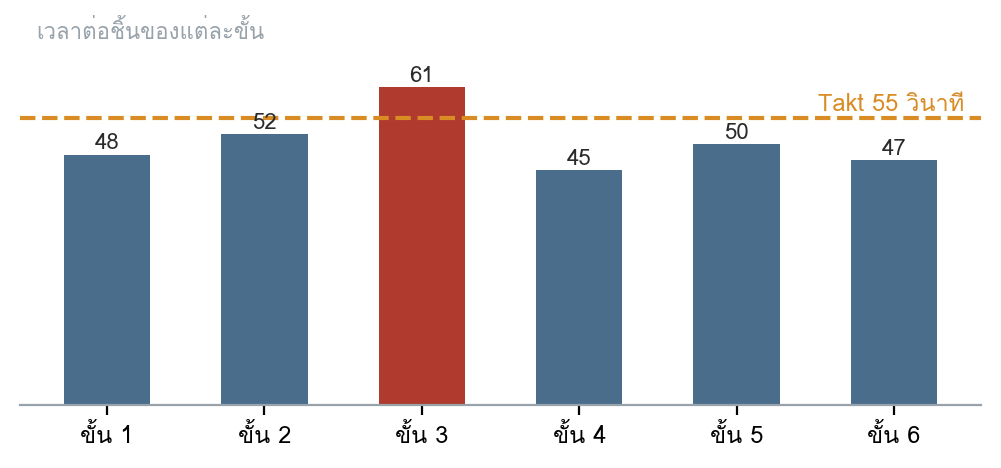
เวลาทำงานที่ระบบมีอยู่ ถูกหารด้วยความต้องการของลูกค้า จะทำให้เราเห็นจังหวะที่ระบบควรส่งมอบโดยเฉลี่ย จังหวะนี้เรียกว่า Takt Time (takt time)
Takt Time ไม่ได้บอกว่าพนักงานทุกคนต้องทำงานเร็วเท่าไร แต่มันช่วยให้ทีมเห็นว่าระบบต้องทำงานให้เสร็จในจังหวะแบบใด จึงจะตอบสนองความต้องการของลูกค้าได้โดยไม่ต้องสร้างงานค้างเพิ่มขึ้น
หากลูกค้าต้องการสินค้าเฉลี่ยหนึ่งชิ้นทุกห้านาที แต่กระบวนการหนึ่งส่งต่อชิ้นงานได้ทุกสิบห้านาที ระบบจะเริ่มสะสมคิว ไม่ว่าจะมีขั้นตอนอื่นทำได้เร็วเพียงใดก็ตาม
ในทางกลับกัน หากบางขั้นตอนทำงานได้เร็วมาก แต่ผลิตออกมาเร็วกว่าความต้องการของขั้นตอนถัดไปหรือเร็วกว่าที่ลูกค้าต้องการ งานก็จะกลายเป็น WIP หรือสินค้าคงคลัง
Takt Time จึงไม่ได้มีไว้บีบให้ทุกคนเคลื่อนที่ด้วยความเร็วเดียวกัน แต่มีไว้ช่วยให้ทั้งระบบเห็นจังหวะที่ควรออกแบบกำลังการผลิต ขนาดล็อต และวิธีปล่อยงานให้สอดคล้องกัน
เมื่อจังหวะของลูกค้าเปลี่ยน ระบบก็ควรทบทวนจังหวะของตน ไม่ใช่ปล่อยให้การผลิตทำงานตามความเคยชินของเครื่องจักรเพียงอย่างเดียว
EXHIBIT 7.2 · Takt Time
ที่มา: จังหวะของลูกค้า · คำจากภาษาเยอรมันที่แปลว่าจังหวะ
รูปที่ 28 — เวลาของแต่ละขั้น เทียบกับจังหวะที่ลูกค้าต้องการ
- ถ้าทั้งสายช้ากว่า Takt — ความล่าช้าจะสะสมทุกวัน และแก้ด้วย OT ได้ชั่วคราวเท่านั้น
- ถ้าทั้งสายเร็วกว่ามาก — กำลังสร้างสต็อกเกินจำเป็น และซ่อนปัญหาไว้ในกองงาน
- ถ้าไม่สมดุล — ขั้นที่ช้าที่สุดกำหนดผลลัพธ์ ส่วนขั้นที่เร็วกว่าได้ผลเป็นการรอ
ให้ดูอะไร ขั้นที่สูงเกินเส้น Takt เพียงขั้นเดียว ก็ทำให้ทั้งสายส่งไม่ทัน
อ่านผิดบ่อย ใช้ Takt เป็นเป้าให้คนทำงานให้ทัน แทนที่จะใช้ออกแบบว่าจะแบ่งงานอย่างไร
ก่อนแก้การไหล ต้องเห็นการไหลจริงทั้งสาย
ปัญหาของล็อตใหญ่ เวลาตั้งเครื่อง และงานค้าง มักถูกมองแยกกัน เพราะแต่ละปัญหาปรากฏในคนละจุดของกระบวนการ
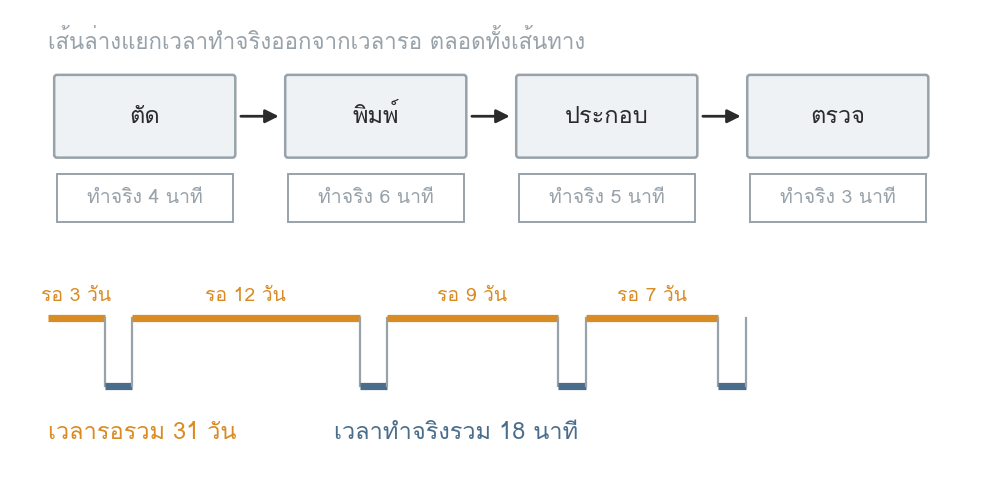
การทำแผนที่สายธารคุณค่า (value stream mapping) ช่วยให้ทีมเห็นการไหลของงานตั้งแต่ต้นจนจบในภาพเดียว ตั้งแต่รับความต้องการ วัตถุดิบ การผลิต การตรวจ ไปจนถึงการส่งมอบ
แผนที่นี้ไม่ได้มีไว้ทำเป็นภาพสวย ๆ แต่มีไว้ทำให้เห็นความจริงหลายอย่างพร้อมกัน: เวลาที่สร้างคุณค่า เวลาที่งานรอ จำนวน WIP ขนาดล็อต จุดที่ข้อมูลเปลี่ยนมือ และจุดที่แผนถูกเปลี่ยนบ่อย
เมื่อทุกอย่างอยู่ในภาพเดียว ทีมจะเริ่มเห็นว่า การลดเวลาตั้งเครื่องที่จุดหนึ่ง อาจลด WIP ของทั้งสายได้อย่างไร หรือการลดขนาดล็อตอาจทำให้ลูกค้าได้รับสินค้าบ่อยขึ้น แม้ต้นทุนต่อหน่วยของเครื่องจักรเพิ่มขึ้นเล็กน้อย
การมองทั้งสายช่วยให้องค์กรเลิกตัดสินใจจากตัวเลขของฝ่ายเดียว แล้วเริ่มตัดสินใจจากผลรวมที่ลูกค้าได้รับ
EXHIBIT 7.3 · Value Stream Mapping
ที่มา: แผนที่สายธารคุณค่า · เครื่องมือหลักของ Lean
รูปที่ 29 — องค์ประกอบของแผนที่สายธารคุณค่า
- ต้องมีอะไรบ้าง — ขั้นตอน เวลาทำ เวลารอ ปริมาณงานค้าง ข้อมูลที่ใช้ และจุดส่งต่อ
- วาดจากอะไร — จากการเดินตามงานจริง ไม่ใช่จากขั้นตอนที่ควรจะเป็นตามเอกสาร
- สัญญาณว่าวาดถูก — มีคนในห้องแปลกใจกับตัวเลขอย่างน้อยหนึ่งจุด
ให้ดูอะไร เส้นล่างสุดแยกเวลาทำจริงออกจากเวลารอตลอดทั้งเส้นทาง
อ่านผิดบ่อย ใช้เวลาส่วนใหญ่ไปกับความสวยของแผนที่ แทนที่จะไปเก็บตัวเลขจริง
ขนาดล็อต เวลาตั้งเครื่อง และ WIP ต้องตัดสินใจร่วมกัน
องค์กรไม่สามารถเลือกขนาดล็อตโดยไม่ดูเวลาตั้งเครื่อง และไม่สามารถลด WIP ได้จริง หากยังปล่อยให้เวลาตั้งเครื่องนานจนทุกคนต้องผลิตครั้งละมาก ๆ
ทั้งสามเรื่องเป็นการตัดสินใจชุดเดียวกัน
ล็อตที่เล็กลงช่วยให้ระบบตอบสนองเร็วขึ้น แต่ต้องอาศัยเวลาตั้งเครื่องที่สั้นลงหรือมีความพร้อมมากขึ้น เวลาตั้งเครื่องที่ลดลงเปิดโอกาสให้ทำล็อตเล็กลง และล็อตเล็กลงช่วยลด WIP ลดเวลานำ และลดขนาดความเสียหายเมื่อเกิดปัญหา
ไม่มีขนาดล็อตเดียวที่เหมาะกับทุกสินค้า ทุกกระบวนการ หรือทุกช่วงเวลา สินค้าที่มีความต้องการนิ่งและมีต้นทุนการเปลี่ยนงานสูง อาจเหมาะกับล็อตที่ใหญ่กว่า สินค้าที่มีหลายรุ่น ความต้องการผันผวน หรือมีความเสี่ยงต่อการล้าสมัย อาจต้องการล็อตที่เล็กและเปลี่ยนได้บ่อยกว่า
สิ่งสำคัญคือองค์กรต้องเห็นสิ่งที่กำลังแลก ไม่ใช่เลือกล็อตใหญ่เพียงเพราะต้นทุนต่อหน่วยดูดี หรือเลือกล็อตเล็กเพียงเพราะดูคล่องตัว
สิ่งที่ผู้นำต้องตัดสินใจ
ก่อนกำหนดขนาดล็อตหรืออนุมัติโครงการลดเวลาตั้งเครื่อง ผู้นำควรถามว่า
-
ล็อตขนาดปัจจุบันกำลังช่วยลดต้นทุนในจุดใด และกำลังสร้างเวลารอหรือ WIP เพิ่มขึ้นตรงใด
-
เวลาตั้งเครื่องส่วนใดจำเป็นจริง และส่วนใดลดได้ด้วยการเตรียมงาน มาตรฐาน หรือการออกแบบใหม่
-
จังหวะการผลิตในปัจจุบันสอดคล้องกับความต้องการของลูกค้า หรือสอดคล้องกับความเคยชินของเครื่องจักร
-
เมื่อมองทั้ง value stream การเปลี่ยนขนาดล็อตจะส่งผลต่อเวลานำ คุณภาพ พื้นที่ และความสามารถในการตอบสนองอย่างไร
ล็อตใหญ่ไม่ได้ผิดเพราะมันใหญ่
มันเป็นปัญหาเมื่อองค์กรเห็นเพียงประสิทธิภาพของเครื่องจักร แต่ไม่เห็นเวลาที่ลูกค้าและระบบทั้งหมดต้องรอ