การออกแบบวิธีทำงาน (method study) เวลามาตรฐาน (standard time) และมาตรฐานงานที่ดี ต้องช่วยให้คนวางแผน เรียนรู้ และทำงานอย่างปลอดภัย ไม่ใช่เพียงทำงานเร็วขึ้น
ผู้จัดการโรงงานต้องการเพิ่มผลผลิต จึงให้ทีมเข้าไปจับเวลาพนักงานในทุกจุดของสายการผลิต หลังจากนั้นจึงนำเวลาที่เร็วที่สุดมาคำนวณเป็นเป้าหมายใหม่ให้ทุกคนทำตาม
ในช่วงแรก ผลผลิตเพิ่มขึ้นจริง
แต่ไม่นานพนักงานเริ่มเร่งจังหวะจนข้ามการตรวจบางอย่าง คนทำงานเมื่อยล้ามากขึ้น งานแก้กลับเพิ่มขึ้น และหัวหน้างานต้องใช้เวลามากขึ้นในการแก้ปัญหาหน้างาน ตัวเลขชิ้นงานต่อชั่วโมงดีขึ้น แต่คุณภาพ ความปลอดภัย และความสามารถในการทำงานต่อเนื่องกลับแย่ลง
สิ่งที่ผิดไม่ใช่การวัดเวลา
สิ่งที่ผิดคือการใช้เวลาเป็นคำตอบ ก่อนเข้าใจว่าวิธีทำงานถูกออกแบบมาอย่างไร และคนต้องจ่ายอะไรเพื่อให้ทำงานได้ตามเวลานั้น
งานไม่ได้ถูกกำหนดด้วยคนหรือเครื่องจักรเพียงฝ่ายเดียว
การออกแบบงาน (work design) คือการจัดให้คน วิธีทำงาน เครื่องมือ ข้อมูล พื้นที่ เครื่องจักร และกติกาการตัดสินใจ ทำงานร่วมกันเพื่อสร้างผลลัพธ์ที่ต้องการ
งานที่ดีไม่ใช่งานที่ใช้คนน้อยที่สุด หรือใช้เครื่องจักรมากที่สุด แต่เป็นงานที่ทำให้คนสามารถทำสิ่งที่ถูกต้องได้อย่างปลอดภัย ต่อเนื่อง และเข้าใจเหตุผลของสิ่งที่ตนทำ
เมื่อออกแบบงานโดยมองเพียงความเร็วของเครื่องจักร คนอาจต้องเดินไกลเกินไป เอื้อมหยิบของซ้ำ ๆ จดจำข้อมูลหลายชุด หรือรับมือกับความผิดปกติโดยไม่มีสิทธิ์ตัดสินใจ เมื่อออกแบบโดยมองเพียงความสะดวกของคน งานอาจไม่สอดคล้องกับจังหวะของระบบและสร้างคิวในจุดอื่น
จึงต้องออกแบบงานทั้งระบบ ไม่ใช่ปรับคนให้เข้ากับเครื่องจักร หรือปรับเครื่องจักรโดยไม่เข้าใจงานของคน
การตัดสินใจหลายอย่างมีผลต่อคุณภาพ ต้นทุน และความสามารถของงานตั้งแต่ช่วงออกแบบ เช่น ตำแหน่งเครื่องมือ ความสูงของโต๊ะทำงาน วิธีลำเลียงวัสดุ ลำดับขั้นตอน ข้อมูลที่แสดงบนหน้าจอ หรือระดับอัตโนมัติที่ให้ระบบตัดสินใจแทนคน
เมื่องานถูกปล่อยให้ทำต่อเนื่องด้วยเงื่อนไขที่ไม่ดี ต้นทุนของการแก้ไขจะเพิ่มขึ้นทุกวัน เพราะไม่ได้แก้เพียงจุดเดียว แต่ต้องชดเชยด้วยเวลาของคน งานแก้กลับ การลาออก และปัญหาคุณภาพที่ตามมา
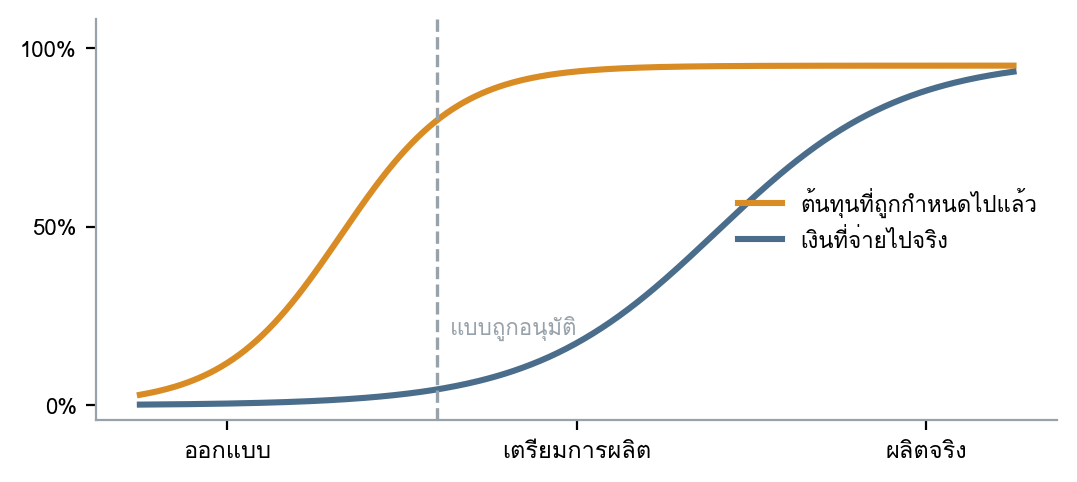
ต้นทุนส่วนใหญ่ถูกตัดสินไปแล้วตั้งแต่ตอนออกแบบ
เมื่องานมาถึงหน้าผลิต ทางเลือกที่เหลืออยู่มักเป็นทางเลือกเล็ก ๆ เพราะเรื่องใหญ่ถูกตัดสินไปก่อนแล้วบนกระดาษ
จำนวนชิ้นส่วน จำนวนขั้นตอนประกอบ ความยากของการตั้งเครื่อง ค่าความเผื่อที่แคบเกินจำเป็น และโอกาสที่ชิ้นงานจะถูกประกอบผิดด้าน ล้วนถูกกำหนดตั้งแต่ตอนออกแบบชิ้นงานและเลือกวัสดุ
ค่าความเผื่อที่แคบลงเพียงขั้นเดียว อาจแปลว่าต้องเพิ่มขั้นตอน เพิ่มการตรวจ และเพิ่มงานแก้กลับไปตลอดอายุของสินค้านั้น ต้นทุนก้อนนี้ไม่เคยปรากฏในเอกสารอนุมัติแบบ แต่จะปรากฏในรายงานประจำเดือนของฝ่ายผลิตไปอีกหลายปี
การออกแบบเพื่อการผลิต design for manufacture คือการนำคำถามของฝ่ายผลิตเข้าไปอยู่ในห้องออกแบบ ก่อนที่แบบจะถูกอนุมัติ ชิ้นส่วนนี้รวมกับชิ้นอื่นได้หรือไม่ ค่าความเผื่อนี้มาจากหน้าที่ใช้งานจริงหรือมาจากความเคยชิน ประกอบผิดด้านได้หรือไม่ และต้องใช้เครื่องมือพิเศษกี่ชิ้นจึงจะทำได้
องค์กรจำนวนมากใช้เวลาหลายปีปรับปรุงวิธีทำงานบนสายการผลิต เพื่อชดเชยการตัดสินใจไม่กี่ข้อที่เกิดขึ้นภายในสัปดาห์เดียวตอนออกแบบ
นี่คือเหตุผลที่การออกแบบงานต้องเริ่มก่อนที่งานนั้นจะมีอยู่จริง และเหตุผลที่ผู้ออกแบบระบบควรมีที่นั่งอยู่ในห้องที่แบบถูกอนุมัติ
EXHIBIT 13.1 · Design for Manufacture
ที่มา: ต้นทุนที่ถูกล็อก เทียบกับเงินที่จ่ายไปจริง
รูปที่ 58 — เส้นสองเส้นที่ขึ้นคนละจังหวะ
- ชิ้นส่วน — รวมกับชิ้นอื่นได้หรือไม่ ทุกชิ้นที่ลดได้คือขั้นตอนที่หายไปตลอดอายุสินค้า
- ค่าความเผื่อ — มาจากหน้าที่ใช้งานจริง หรือมาจากความเคยชินของผู้ออกแบบ
- การประกอบ — ประกอบผิดด้านได้หรือไม่ และถ้าออกแบบให้ผิดไม่ได้เลย จะแพงขึ้นเท่าไร
ให้ดูอะไร ที่เส้นประ เงินยังจ่ายไปน้อยมาก แต่ต้นทุนถูกกำหนดไปแล้วเกือบหมด
อ่านผิดบ่อย บอกว่าหน้างานเดี๋ยวก็แก้เอาเองได้ ซึ่งคือการย้ายต้นทุนไปจ่ายซ้ำทุกล็อต
ก่อนวัดเวลา ต้องเข้าใจวิธีทำงานจริง
การศึกษาวิธีทำงาน คือการสังเกตและแยกให้เห็นว่า งานหนึ่งงานถูกทำอย่างไร ไม่ใช่เพียงใช้เวลานานเท่าไร
ก่อนกำหนดเวลามาตรฐาน ทีมควรถามว่า
-
ขั้นตอนใดสร้างคุณค่าให้ลูกค้า
-
ขั้นตอนใดจำเป็นเพราะความปลอดภัย คุณภาพ หรือข้อกำหนด
-
ขั้นตอนใดเกิดจากการค้นหา เดิน รอ หรือแก้ปัญหาที่หลีกเลี่ยงได้
-
เครื่องมือ วัสดุ และข้อมูลอยู่ใกล้จุดที่ต้องใช้หรือไม่
-
วิธีทำงานแตกต่างกันระหว่างคน กะ หรือวัน เพราะเหตุใด
คำถามเหล่านี้ทำให้การวัดเวลาเปลี่ยนจากการไล่หาว่าใครทำช้า ไปสู่การค้นหาว่าระบบทำให้คนเสียเวลาอย่างไร
บางครั้งเวลาที่หายไปไม่ได้เกิดจากมือของพนักงานทำงานช้า แต่เกิดจากการที่ต้องเดินไปหยิบวัสดุ ต้องรอหัวหน้าอนุมัติ ต้องใช้ข้อมูลจากหลายจุด หรือต้องแก้ปัญหาที่ขั้นตอนก่อนหน้าส่งต่อมา
เมื่อเข้าใจวิธีทำงานจริง องค์กรจึงค่อยออกแบบวิธีที่ดีกว่า แล้วใช้เวลาเป็นข้อมูลเพื่อวางแผนกำลังคน ประเมินกำลังการผลิต และมองเห็นผลของการปรับปรุง
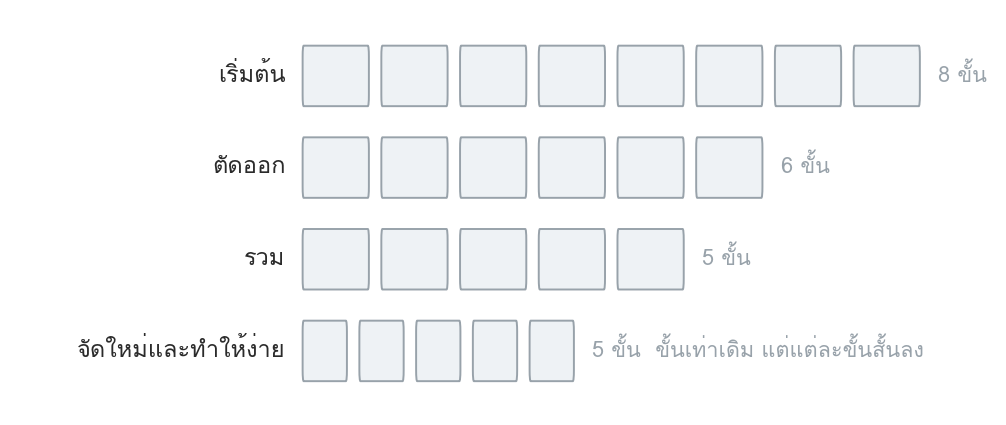
EXHIBIT 13.2 · ECRS
ที่มา: Eliminate · Combine · Rearrange · Simplify
รูปที่ 59 — ห่วงโซ่ขั้นตอนที่สั้นลงทีละขั้น
- ตัดออก — ขั้นที่ไม่ควรมีตั้งแต่แรก ได้ผลมากที่สุดและมักถูกข้ามเพราะต้องกล้าตัดสินใจ
- รวม — ขั้นที่ทำต่อเนื่องกันได้ในจุดเดียว ลดการหยิบวางและการรอ
- จัดใหม่และทำให้ง่าย — เปลี่ยนลำดับให้ไหลดีขึ้น แล้วจึงลดความยากของแต่ละขั้น
ให้ดูอะไร ขั้นแรกคือการตัดออก ไม่ใช่การทำให้เร็วขึ้น
อ่านผิดบ่อย เริ่มจากขั้นสุดท้าย เพราะทำให้ง่ายขึ้นฟังดูปลอดภัยกว่าการตัดออก
เวลามาตรฐานมีไว้สร้างความเป็นธรรมและความสามารถในการวางแผน
เวลามาตรฐานไม่ควรเป็นเวลาที่เร็วที่สุดที่คนคนหนึ่งทำได้ในวันที่ทุกอย่างพร้อมที่สุด
เวลามาตรฐานที่ดีควรสะท้อนวิธีทำงานที่ตกลงร่วมกัน ใช้เครื่องมือและสภาพแวดล้อมที่ควรมี รวมถึงเผื่อความจำเป็นของมนุษย์อย่างเหมาะสม เช่น การพัก ความเหนื่อยล้า หรือความผันแปรที่เกิดขึ้นตามปกติ
หากเวลามาตรฐานถูกตั้งไว้จากการจับเวลาคนที่เร็วที่สุด มันจะกลายเป็นแรงกดดันให้คนต้องเร่งงาน แลกคุณภาพและความปลอดภัยเพื่อให้ได้ตัวเลข
แต่หากเวลามาตรฐานอ้างอิงจากวิธีทำงานที่ดี มันจะช่วยให้องค์กรวางแผนได้จริง รู้ว่าต้องใช้กำลังคนเท่าไร เห็นว่ากระบวนการใดกำลังเบี่ยงเบนจากสภาพปกติ และวัดได้ว่าการปรับปรุงทำให้งานดีขึ้นจริงเพียงใด
เวลาจึงไม่ควรถูกใช้เป็นเครื่องมือกดดัน แต่เป็นภาษากลางที่ช่วยให้การวางแผนและการปรับปรุงอยู่บนความจริงเดียวกัน
มาตรฐานงานไม่ใช่การบังคับให้ทุกคนหยุดคิด
มาตรฐานงาน (standard work) คือวิธีทำงานพื้นฐานที่ทีมตกลงร่วมกันว่า เป็นวิธีที่ปลอดภัย มีคุณภาพ และมีประสิทธิผลที่สุดเท่าที่รู้ในเวลานั้น
คำว่า “ในเวลานั้น” สำคัญมาก เพราะมาตรฐานงานไม่ใช่คำสั่งตายตัว มันคือจุดเริ่มต้นของการเรียนรู้
หากไม่มีมาตรฐาน คนแต่ละคนจะทำงานตามประสบการณ์ของตน เมื่อผลลัพธ์ต่างกัน องค์กรจะไม่รู้ว่าความแตกต่างเกิดจากคน วัตถุดิบ เครื่องจักร หรือวิธีทำงานที่ไม่เหมือนกัน
แต่เมื่อมีมาตรฐานที่ทุกคนเข้าใจร่วมกัน ความผิดปกติจะมองเห็นได้ง่ายขึ้น หากคนต้องทำต่างจากมาตรฐาน ก็สามารถถามได้ว่ามีข้อจำกัดอะไร หรือมาตรฐานเดิมไม่เหมาะกับความจริงแล้วหรือไม่
มาตรฐานที่ดีจึงไม่ได้ลดความคิดของคน มันลดการต้องคิดเรื่องเดิมซ้ำ ๆ เพื่อให้คนมีพื้นที่คิดกับปัญหาที่สำคัญกว่า
และเมื่อคนหน้างานค้นพบวิธีที่ดีกว่า มาตรฐานต้องเปลี่ยนตาม ไม่เช่นนั้นมาตรฐานจะกลายเป็นเพียงเอกสารที่บอกวิธีเก่าให้คนทำต่อไป
งานที่ดีต้องไม่ทำร้ายคนทำงาน ทั้งจากภาระและจากอันตราย
การยศาสตร์ (ergonomics) คือการออกแบบงาน เครื่องมือ พื้นที่ และท่าทางให้เหมาะกับความสามารถและข้อจำกัดของร่างกายมนุษย์ (human factors)
งานที่ต้องก้มมาก เอื้อมไกล ยกของหนัก ทำท่าเดิมซ้ำ ๆ หรือจ้องข้อมูลที่มองยาก ไม่ได้เป็นเพียงเรื่องความไม่สะดวก มันเพิ่มความเสี่ยงต่อการบาดเจ็บ ความเหนื่อยล้า ความผิดพลาด และการลาออก
เมื่อคนเริ่มเหนื่อย ความแม่นยำจะลดลง จังหวะงานจะไม่สม่ำเสมอ และความสามารถในการสังเกตความผิดปกติจะลดลงตามไปด้วย การออกแบบงานที่ละเลย ergonomics จึงมักสร้างทั้งปัญหาความปลอดภัยและปัญหาคุณภาพพร้อมกัน
การแก้ไม่ได้จบที่การให้คนระวังมากขึ้นหรือสอนวิธียกของที่ถูกต้องเท่านั้น องค์กรต้องถามว่าลดการยกได้หรือไม่ ปรับระดับโต๊ะได้หรือไม่ ย้ายวัสดุให้ใกล้ขึ้นได้หรือไม่ ใช้อุปกรณ์ช่วยได้หรือไม่ หรือออกแบบลำดับงานใหม่เพื่อลดการทำท่าซ้ำเกินจำเป็นได้หรือไม่
ระบบที่ปลอดภัยไม่ควรขึ้นอยู่กับความระมัดระวังของคนเพียงอย่างเดียว
อันตรายที่รุนแรงกว่าความล้าสะสมต้องถูกจัดการด้วยลำดับเดียวกับที่ใช้ออกแบบคุณภาพ คือเปลี่ยนเงื่อนไขก่อน แล้วจึงค่อยพึ่งพฤติกรรมของคน
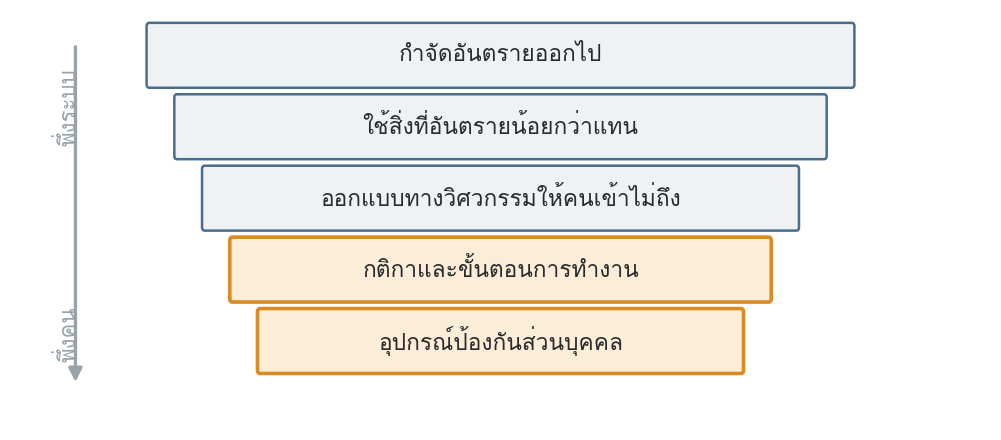
ลำดับที่ใช้เป็นมาตรฐานสากลเริ่มจากการกำจัดอันตรายออกไปทั้งหมด ถัดมาคือการใช้สิ่งที่อันตรายน้อยกว่าแทน ตามด้วยการออกแบบทางวิศวกรรมให้คนเข้าไม่ถึงอันตราย จากนั้นจึงเป็นกติกาและขั้นตอนการทำงาน และท้ายสุดคืออุปกรณ์ป้องกันส่วนบุคคล
องค์กรจำนวนมากเริ่มจากสองชั้นล่าง เพราะทำได้เร็วและเห็นผลทันตา แต่สองชั้นนั้นคือชั้นที่พึ่งความระมัดระวังของคนมากที่สุด และจะล้มเหลวในวันที่คนเหนื่อย รีบ หรือมีเป้าที่ต้องเร่ง
เมื่อเกิดอุบัติเหตุ คำอธิบายที่มาถึงเร็วที่สุดมักเป็นความประมาท แต่ถ้าถามต่ออีกชั้นว่าอะไรทำให้ทางลัดนั้นดูคุ้มในสายตาคนทำงาน คำตอบมักย้อนกลับมาที่เงื่อนไขที่ระบบสร้างไว้เอง ทั้งเป้าที่ต้องเร่ง ของที่วางไม่ถึงมือ และอุปกรณ์ป้องกันที่ทำให้ทำงานช้าลง
องค์กรที่วัดความปลอดภัยด้วยจำนวนการอบรม จะมีเอกสารครบขึ้นทุกปี โดยที่จำนวนอันตรายในพื้นที่ทำงานไม่ได้ลดลงเลย
EXHIBIT 13.3 · Hierarchy of Controls
ที่มา: ลำดับการจัดการอันตราย · ใช้เป็นมาตรฐานสากล
รูปที่ 63 — ห้าชั้น เรียงจากพึ่งระบบไปหาพึ่งคน
- เงื่อนไขที่มักพบ — เป้าที่ต้องเร่ง ของที่วางไม่ถึงมือ และอุปกรณ์ป้องกันที่ทำให้ทำงานช้าลง
- เหตุการณ์เกือบเกิด — ข้อมูลที่ได้มาฟรีโดยยังไม่มีใครเจ็บ ถ้าการรายงานปลอดภัยสำหรับผู้รายงาน
- ลำดับที่ถูก — ไล่จากชั้นบนลงล่างเสมอ และใช้ชั้นล่างเป็นส่วนเสริม ไม่ใช่เป็นคำตอบเดียว
ให้ดูอะไร สองชั้นล่างที่องค์กรมักเริ่มก่อน คือสองชั้นที่พึ่งคนมากที่สุด
อ่านผิดบ่อย วัดความปลอดภัยด้วยจำนวนการอบรม แทนที่จะวัดด้วยจำนวนอันตรายที่ถูกกำจัดออก
สิ่งที่ผู้นำต้องตัดสินใจ
เมื่อผลผลิตไม่เป็นไปตามเป้า ผู้นำควรถามว่า
-
เราเข้าใจวิธีทำงานจริงก่อนหรือยัง หรือกำลังใช้เวลาเป็นข้อสรุปก่อนเห็นงาน
-
การตัดสินใจเรื่องแบบและวัสดุที่เกิดขึ้นก่อนงานมาถึงหน้าผลิต ถูกตรวจด้วยคำถามของฝ่ายผลิตแล้วหรือยัง
-
เวลามาตรฐานสะท้อนวิธีทำงานที่ปลอดภัยและทำซ้ำได้จริง หรือสะท้อนวันที่คนบางคนทำได้เร็วที่สุด
-
มาตรฐานงานช่วยให้เห็นความผิดปกติและเรียนรู้ต่อได้ หรือเป็นเพียงเอกสารที่ไม่มีใครใช้
-
งานใดกำลังสร้างความเหนื่อยล้า การบาดเจ็บ หรือความผิดพลาดจากการออกแบบท่าทาง พื้นที่ และข้อมูลที่ไม่เหมาะสม
-
อันตรายใดยังถูกจัดการด้วยการอบรมและอุปกรณ์ป้องกัน ทั้งที่ออกแบบให้หายไปจากงานได้ตั้งแต่ต้น
-
การเปลี่ยนแปลงใดจะทำให้คนทำงานได้ดีขึ้น โดยไม่ย้ายภาระไปให้คนหรือขั้นตอนอื่น
การออกแบบงานที่ดีไม่ใช่การทำให้คนทำงานเร็วขึ้นอย่างเดียว
มันคือการทำให้คนสามารถสร้างผลลัพธ์ที่ดีได้ต่อเนื่อง โดยไม่ต้องแลกด้วยสุขภาพ ความปลอดภัย หรือความสามารถในการคิด