มองแล้วรู้
ผู้ผลิตต้องตรวจและทดสอบที่จุดที่เหมาะสมของกระบวนการผลิต เพื่อให้มั่นใจว่างานเป็นไปตามข้อกำหนดของสัญญา มาตรฐานแบ่งการตรวจเป็นสามช่วง คือก่อนเชื่อม ระหว่างเชื่อม และหลังเชื่อม และให้แสดงสถานะการตรวจของชิ้นงานได้
สองช่วงแรกตรวจเงื่อนไขของงานเชื่อม ช่วงสุดท้ายตรวจผล
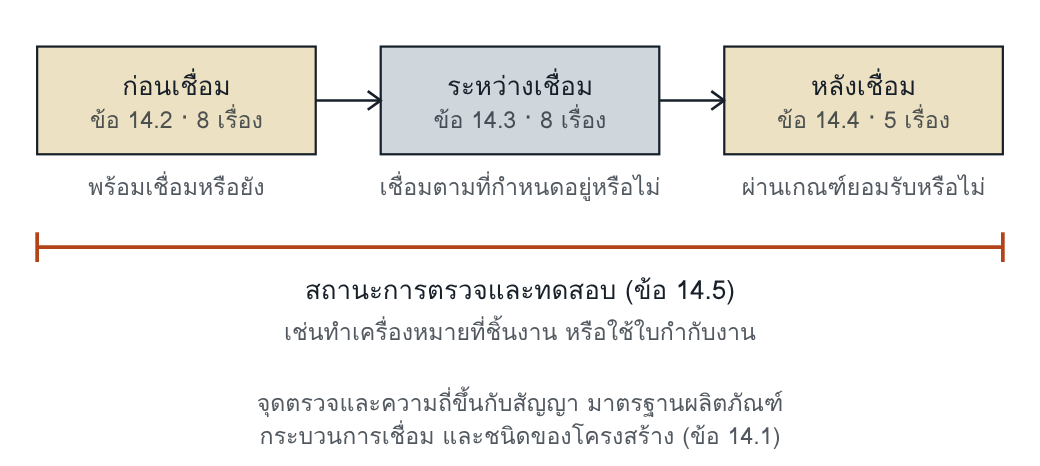
จากยี่สิบเอ็ดเรื่องที่มาตรฐานให้ตรวจ สิบหกเรื่องอยู่ก่อนรอยเชื่อมจะเสร็จ
สามระดับต่างกันอย่างไร
| เรื่อง | ISO 3834-2 ครบถ้วน | ISO 3834-3 มาตรฐาน | ISO 3834-4 พื้นฐาน |
|---|---|---|---|
| การตรวจและทดสอบโดยรวม | ต้องทำที่จุดที่เหมาะสมของกระบวนการผลิต (14.1) | เหมือนระดับครบถ้วน | ต้องตรวจและทดสอบทั้งหมดตามที่กำหนด (ข้อ 12) |
| รายการก่อนเชื่อมและระหว่างเชื่อม | ช่วงละ 8 เรื่อง (14.2, 14.3) | เหมือนระดับครบถ้วน | ไม่มีรายการ |
| รายการหลังเชื่อม | 5 เรื่อง เทียบกับเกณฑ์ยอมรับ (14.4) | เหมือนระดับครบถ้วน | ไม่มีรายการ |
| สถานะการตรวจและทดสอบ | ต้องมีมาตรการแสดงสถานะตามความเหมาะสม (14.5) | เหมือนระดับครบถ้วน | ไม่มีข้อกำหนดเฉพาะ |
ISO 3834-4:2005 มีเรื่องนี้ในข้อ 12 เป็นประโยคเดียว ภาคผนวก A ของ ISO 3834-1:2005 สรุปว่าการตรวจก่อน ระหว่าง และหลังเชื่อม ต้องทำในสองระดับบน และทำเมื่อมีการกำหนดในระดับพื้นฐาน
ทำไมจึงสำคัญ
การตรวจหลังเชื่อมบอกได้เพียงว่ารอยเชื่อมมีความไม่สมบูรณ์ที่วิธีตรวจนั้นหาเจอหรือไม่ สมบัติของรอยต่อตรวจจากชิ้นงานจริงได้ไม่ครบโดยไม่ทำลาย ความมั่นใจส่วนที่เหลือจึงต้องมาจากการยืนยันว่าเงื่อนไขก่อนและระหว่างเชื่อมเป็นไปตามที่รับรองไว้ ข้อ 14 คือข้อที่ทำให้ข้อ 7, 10, 11 และ 12 ถูกตรวจที่หน้างาน
มาตรฐานที่ใช้ประกอบ
| เรื่อง | มาตรฐาน | ตารางใน ISO 3834-5:2021 |
|---|---|---|
| วัดอุณหภูมิ preheat และอุณหภูมิระหว่างชั้น | ISO 13916 | ตาราง 7 |
| ข้อแนะนำการเชื่อมอาร์กเหล็กเฟอร์ริติก และวิธีเลี่ยงรอยร้าวเย็น | ISO/TR 17671-2, ISO/TR 17844 | ตาราง 7 |
| กฎทั่วไปของ NDT รอยเชื่อม และการตรวจด้วยสายตา | ISO 17635, ISO 17637 | ตาราง 8 |
| MT, RT และ UT รวม TOFD และ phased array | ISO 17638, ISO 17636-1 และ -2, ISO 17640, ISO 22825, ISO 10863, ISO 13588 | ตาราง 8 |
| การตรวจโครงสร้างมหภาคและจุลภาค | ISO 17639 | ตาราง 8 |
รายการสำหรับการเชื่อมอาร์ก ผู้ผลิตใช้เอกสารอื่นที่เทียบเท่าทางเทคนิคได้ หรือใช้มาตรฐานที่มาตรฐานการใช้งานกำหนด
เอกสารและบันทึก
| ตัวอย่างเอกสาร | ตัวอย่างบันทึกและรายงาน |
|---|---|
| การตรวจและทดสอบรวมอยู่ในเอกสารวางแผนและควบคุมการผลิต · แผนการตรวจ · ขั้นตอนการตรวจ | รายงานการตรวจ · รายงานขนาด · บันทึกการซ่อม |
ตัวอย่างจากภาคผนวก A ของ ISO/TR 3834-6:2007
อ่านแล้วเข้าใจ
มาตรฐานกำหนดอะไร
ตำแหน่งและความถี่ของการตรวจขึ้นกับสัญญาหรือมาตรฐานผลิตภัณฑ์ กระบวนการเชื่อม และชนิดของโครงสร้าง มาตรฐานให้ดูข้อ 5.2 และ 5.3 ประกอบ ผู้ผลิตทดสอบเพิ่มเองได้ไม่จำกัด และไม่ต้องรายงานผลการทดสอบส่วนที่เพิ่ม
| ช่วง | สิ่งที่ต้องตรวจ |
|---|---|
| ก่อนเชื่อม (14.2) | คนและเอกสาร: เอกสารรับรองช่างเชื่อมและผู้ควบคุมเครื่องเชื่อมเหมาะกับงานและยังไม่หมดอายุ · WPS เหมาะกับงาน · ข้อกำหนดพิเศษใน WPS เช่นการป้องกันการบิดตัว วัสดุ: โลหะชิ้นงานและลวดเชื่อมเป็นชนิดที่ระบุ รอยต่อและสถานที่: การเตรียมรอยต่อ เช่นรูปร่างและขนาด · การประกอบ การจับยึด และการเชื่อมแต้ม · สภาพการทำงานและสภาพแวดล้อม |
| ระหว่างเชื่อม (14.3) | ความร้อน: พารามิเตอร์สำคัญ เช่นกระแส แรงดันอาร์ก และความเร็วเดิน · อุณหภูมิ preheat และอุณหภูมิระหว่างชั้น การทำแนว: การทำความสะอาดและรูปร่างของแต่ละแนวและชั้น · การเซาะด้านหลัง · ลำดับการเชื่อม อื่น ๆ: การใช้และการดูแลลวดเชื่อม · การควบคุมการบิดตัว · การตรวจระหว่างขั้น เช่นการวัดขนาด |
| หลังเชื่อม (14.4) | ตรวจว่าเป็นไปตามเกณฑ์ยอมรับที่เกี่ยวข้อง ด้วยการตรวจด้วยสายตา (VT) · NDT · การทดสอบแบบทำลาย · รูปทรงและขนาดของโครงสร้าง · ผลและบันทึกของงานหลังเชื่อม เช่นการอบหลังเชื่อม |
จัดกลุ่มเพื่อให้อ่านง่าย มาตรฐานเรียงเป็นรายการ a ถึง h สองช่วงแรก และ a ถึง e ในช่วงหลังเชื่อม
การตรวจระหว่างเชื่อมทำเป็นช่วงเวลาที่เหมาะสม หรือเฝ้าติดตามต่อเนื่องก็ได้ ส่วนสถานะการตรวจและทดสอบ (14.5) ต้องมีมาตรการแสดงตามความเหมาะสม เช่นการทำเครื่องหมายที่ชิ้นงาน หรือใช้ใบกำกับงาน
แนวทางตีความ
ISO/TR 3834-6 ข้อ 10.5 ให้ผู้ผลิตแสดงได้ด้วยแผนและเอกสารอื่น เช่นแบบ คำแนะนำการปฏิบัติงาน และข้อกำหนด ว่าจะจัดการงานผลิต NDT และกิจกรรมที่เกี่ยวข้องให้สำเร็จอย่างไร ส่วนข้อ 10.3.1 e ชี้ว่าการควบคุมการตรวจและทดสอบที่เป็นงานประสานงานงานเชื่อม มักทำโดยผู้ตรวจงานเชื่อม วิศวกร NDT หรือผู้จัดการคุณภาพ และในองค์กรขนาดเล็กอาจมอบให้หัวหน้างาน
งานของผู้ประสานงานงานเชื่อม
ISO 14731:2019 ภาคผนวก B.12 ถึง B.14 ให้ผู้ผลิตพิจารณามอบหมายเรื่องต่อไปนี้
- ก่อนเชื่อม (B.12) และระหว่างเชื่อม (B.13): รายการเดียวกับข้อ 14.2 และ 14.3 ของ ISO 3834-2
- หลังเชื่อม (B.14): การตรวจด้วยสายตาเพื่อดูว่าเชื่อมครบ ขนาดและรูปร่างรอยเชื่อม · การใช้ NDT · การใช้การทดสอบแบบทำลาย · รูปทรง พิกัดความเผื่อ และขนาดของโครงสร้าง · ผลและบันทึกของงานหลังเชื่อม
กฎที่เรียกใช้
EN 1090-2:2018 ข้อ 12.4.1 กำหนดให้การตรวจและทดสอบก่อน ระหว่าง และหลังเชื่อม อยู่ในแผนการตรวจและทดสอบ ตามข้อกำหนดของ EN ISO 3834 ส่วนที่เกี่ยวข้อง และให้เลือกวิธี NDT ตาม EN ISO 17635 ส่วน PED 2014/68/EU ภาคผนวก I ข้อ 3.1.3 กำหนดให้ NDT ของรอยต่อถาวรทำโดยบุคลากรที่มีคุณสมบัติเหมาะสม และสำหรับอุปกรณ์ประเภท III และ IV บุคลากรต้องได้รับการอนุมัติจากองค์กรบุคคลที่สามที่รัฐสมาชิกยอมรับ
คิดต่อ
ถ้าหลุดซ้ำ ให้สงสัยระบบ
- แผนการตรวจมีแต่ NDT หลังเชื่อม ไม่มีจุดตรวจก่อนและระหว่างเชื่อม
- รายการตรวจก่อนเชื่อมถูกลงนามย้อนหลังเป็นชุดตอนปิดงาน
- ไม่มีใครวัดกระแส แรงดัน และอุณหภูมิระหว่างชั้นที่จุดเชื่อม ค่าในบันทึกจึงคัดลอกมาจาก WPS
- ชิ้นงานที่ตรวจแล้วกับที่ยังไม่ตรวจวางรวมกัน และไม่มีเครื่องหมายบอกสถานะ
โยงไปเล่มอื่น
| The ISO 3834 Decision System บทที่ 8 และ 10 | การควบคุมระหว่างและหลังเชื่อม และการวางระบบ Inspection และ Testing |
| Defect Atlas | ความไม่สมบูรณ์ของรอยเชื่อมและระดับคุณภาพตาม ISO 6520-1 และ ISO 5817 ซึ่งเป็นเกณฑ์ยอมรับของข้อ 14.4 |
| Weldability Atlas | preheat อุณหภูมิระหว่างชั้น และ heat input ซึ่งเป็นสิ่งที่ข้อ 14.3 ให้ตรวจ |
คำถามท้ายหน้า
- รอยเชื่อมผ่าน VT และ UT ครบทุกแนว แต่ไม่มีบันทึกการตรวจก่อนเชื่อมและระหว่างเชื่อมเลย โรงงานระดับ ISO 3834-2 เป็นไปตามข้อ 14 หรือไม่
- โรงงานระดับ ISO 3834-4 รับงานที่สัญญาไม่ได้ระบุการตรวจระหว่างเชื่อม โรงงานต้องวัดอุณหภูมิระหว่างชั้นตามข้อ 14.3 หรือไม่
แนวคำตอบ
- ยังแสดงไม่ได้ว่าเป็นไปตามข้อ 14 ข้อ 14.2 และ 14.3 ของ ISO 3834-2:2021 ใช้คำว่าต้องตรวจ ช่วงละแปดเรื่อง การตรวจหลังเชื่อมตามข้อ 14.4 เป็นข้อกำหนดแยกและใช้แทนกันไม่ได้ ผลการตรวจตามข้อ 14.4 จะถูกจัดเก็บเป็นบันทึกคุณภาพตามข้อ 18 ส่วนสองช่วงแรก ตัวบทไม่ได้ใช้คำว่าต้องบันทึก แต่ถ้าไม่มีหลักฐานใดเลย เช่นรายการตรวจ ใบกำกับงาน หรือบันทึกการเฝ้าติดตาม โรงงานจะแสดงไม่ได้ว่าได้ตรวจ
- ISO 3834-4:2005 ไม่มีรายการของข้อ 14.3 ข้อ 12 ของฉบับนั้นกำหนดเพียงว่าต้องตรวจและทดสอบทั้งหมดตามที่กำหนด และภาคผนวก A ของ ISO 3834-1:2005 ระบุว่าการตรวจก่อน ระหว่าง และหลังเชื่อมในระดับพื้นฐานทำเมื่อมีการกำหนด เมื่อสัญญาและมาตรฐานผลิตภัณฑ์ไม่ได้ระบุ จึงไม่มีข้อบังคับให้วัด แต่ข้อ 10 ของ ISO 3834-4 ยังกำหนดให้เชื่อมด้วยเทคนิคที่เหมาะสม