ภาคผนวกนี้รวมมาตรฐานที่ถูกอ้างถึงในเล่ม และมาตรฐานที่โรงงานงานเชื่อมมักต้องใช้ควบคู่กัน จัดกลุ่มตามคำถามที่ผู้อ่านจะถามหน้างาน ไม่ใช่ตามหมายเลข
วัตถุประสงค์ของภาคผนวกนี้ไม่ใช่การแทนมาตรฐานฉบับเต็ม แต่คือการทำให้รู้ว่าเมื่อเจอคำถามหนึ่ง ควรเปิดเอกสารฉบับใด และเอกสารฉบับนั้นทำหน้าที่อะไรในระบบ
ข้อมูลในภาคผนวกนี้เป็นสถานะ ณ เวลาที่จัดทำ มาตรฐานมีการทบทวนและออกฉบับใหม่เป็นระยะ ก่อนใช้อ้างอิงในสัญญา WPS หรือเอกสารรับรอง ต้องตรวจสอบฉบับปัจจุบันและปีที่ประกาศใช้เสมอ และบันทึกไว้ว่าตรวจเมื่อใดจากแหล่งใด
ฉบับที่ใช้ตรวจเทียบเนื้อหาของเล่มนี้ ได้แก่ ISO 3834-2:2021 และ ISO 3834-5:2021, ISO 3834-1, ISO 3834-3 และ ISO 3834-4 ฉบับ 2005, ISO/TR 3834-6:2007, ISO 14731:2019, ISO 15607:2019, ISO 15614-1:2017, ISO 9606-1:2013, EN 1090-2:2018 และ EN 1011-2:2001 ผู้อ่านที่มีฉบับใหม่กว่าควรเทียบเลขข้อกับฉบับของตน
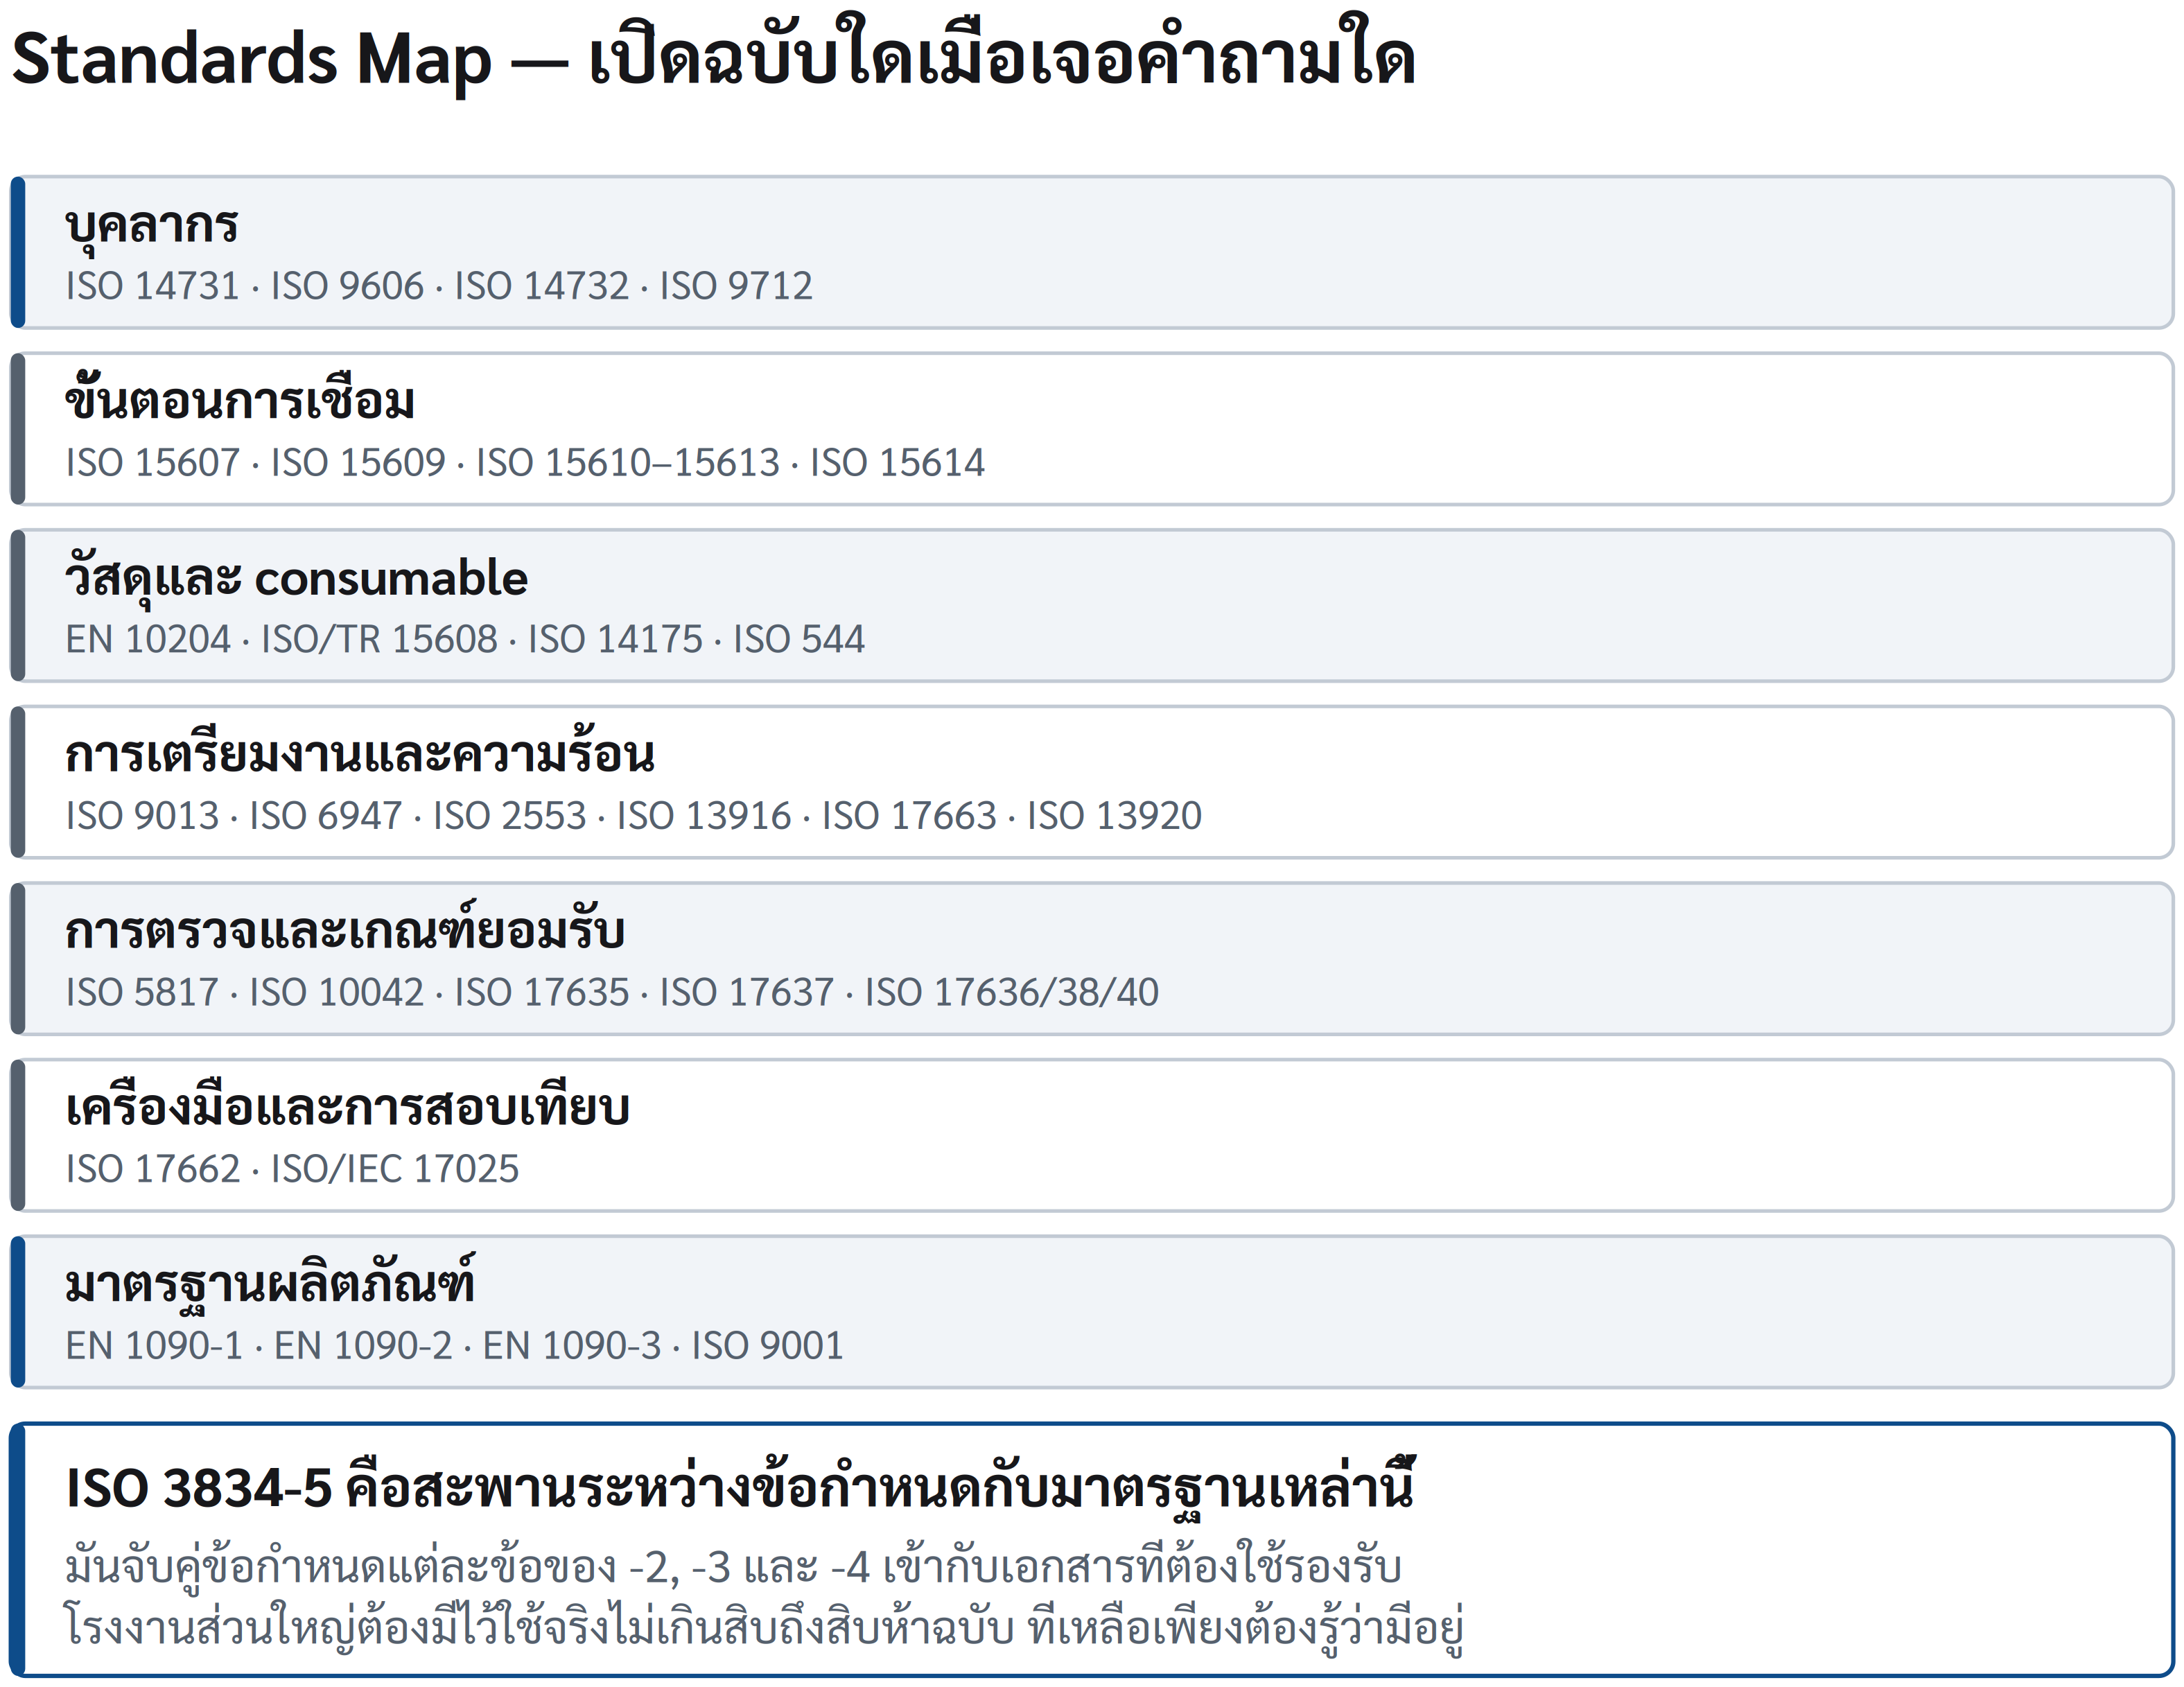
แผนภาพ K.1 แผนที่มาตรฐาน — เปิดฉบับใดเมื่อเจอคำถามใด
K.1 กลุ่ม ISO 3834 และการเลือกระดับ
| มาตรฐาน | ทำหน้าที่อะไร | ใช้ตอบคำถามใดในเล่ม |
|---|---|---|
| ISO 3834-1 | อธิบายเกณฑ์สำหรับเลือกระดับข้อกำหนดที่เหมาะสม | บทที่ 2 — ระดับใดจึงพอดีกับความเสี่ยงของงาน |
| ISO 3834-2 | ข้อกำหนดคุณภาพอย่างครอบคลุม | Case B และงานที่ความล้มเหลวมีผลร้ายแรง |
| ISO 3834-3 | ข้อกำหนดคุณภาพระดับมาตรฐาน | Case A และงานผลิตซ้ำที่ยังต้องมีระบบควบคุมชัดเจน |
| ISO 3834-4 | ข้อกำหนดคุณภาพระดับพื้นฐาน | งานที่ความเสี่ยงต่ำและการควบคุมพื้นฐานเพียงพอจริง |
| ISO 3834-5 | ระบุเอกสารที่ต้องปฏิบัติตามเพื่ออ้างความสอดคล้องกับ -2, -3 หรือ -4 | บทที่ 12 และ 13 — รายการหลักฐานที่ผู้ตรวจจะไล่ตาม |
ISO 3834-5 เป็นส่วนที่โรงงานมองข้ามบ่อยที่สุด ทั้งที่มันเป็นส่วนที่ใช้งานได้ตรงที่สุด เพราะมันจับคู่ข้อกำหนดเก้าเรื่องของ -2, -3 และ -4 เข้ากับมาตรฐานที่ต้องใช้รองรับ พร้อมระบุว่าข้อใดไม่มีข้อกำหนดเฉพาะสำหรับระดับ -4 และยอมให้ใช้เอกสารอื่นที่มีเงื่อนไขทางเทคนิคเทียบเท่าได้
เมื่อโรงงานประกาศความสอดคล้อง เอกสารรับรองต้องระบุด้วยว่าใช้มาตรฐานหรือเอกสารชุดใดเป็นฐาน ไม่ใช่เพียงอ้างชื่อ ISO 3834 ลอย ๆ
K.2 บุคลากรและความสามารถ
| มาตรฐาน | ทำหน้าที่อะไร | บทที่เกี่ยวข้อง |
|---|---|---|
| ISO 14731 | หน้าที่และความรับผิดชอบของ welding coordination personnel | บทที่ 4 |
| ISO 9606 (ชุด) | การทดสอบคุณสมบัติช่างเชื่อมสำหรับการเชื่อมหลอมละลาย แยกตามกลุ่มวัสดุ | บทที่ 5 |
| ISO 14732 | คุณสมบัติของผู้ควบคุมเครื่องเชื่อมและผู้ตั้งเครื่องสำหรับการเชื่อมแบบ mechanized และ automatic | บทที่ 5 |
| ISO 9712 | คุณสมบัติและการรับรองบุคลากรด้านการทดสอบแบบไม่ทำลาย | บทที่ 10 |
จุดที่มักสับสนคือ ISO 9606 ใช้กับช่างเชื่อมที่ควบคุมการเดินแนวด้วยมือ ส่วน ISO 14732 ใช้กับผู้ที่ตั้งค่าหรือควบคุมเครื่องที่เดินแนวเอง คือการเชื่อมแบบ fully mechanized และ automatic การเชื่อมกึ่งอัตโนมัติที่ช่างยังถือหัวเชื่อมเอง เช่น MAG ทั่วไป ยังอยู่ใต้ ISO 9606 ชุดหลักฐานคุณสมบัติจะเปลี่ยนก็ต่อเมื่อโรงงานเปลี่ยนไปใช้เครื่องที่เดินแนวเอง
K.3 ขั้นตอนการเชื่อมและการรับรองขั้นตอน
| มาตรฐาน | ทำหน้าที่อะไร | บทที่เกี่ยวข้อง |
|---|---|---|
| ISO 15607 | กฎทั่วไปของการกำหนดและรับรองขั้นตอนการเชื่อม | บทที่ 5 |
| ISO 15609 (ชุด) | เนื้อหาที่ WPS ต้องระบุ แยกตามกระบวนการ | บทที่ 5 และ 7 |
| ISO 15610 / 15611 / 15612 / 15613 | เส้นทางการรับรองขั้นตอนแบบอื่นนอกจากการทดสอบเต็มรูปแบบ เช่น ใช้ consumable ที่ผ่านการทดสอบ ใช้ประสบการณ์ที่มีหลักฐาน ใช้ขั้นตอนมาตรฐาน หรือการทดสอบก่อนผลิต | บทที่ 5 |
| ISO 15614 (ชุด) | การรับรองขั้นตอนโดยการทดสอบ แยกตามกระบวนการและกลุ่มวัสดุ | บทที่ 5 |
เส้นทางการรับรองที่มีมากกว่าหนึ่งทางเป็นเรื่องสำคัญเชิงต้นทุน โรงงานจำนวนมากสั่งทดสอบเต็มรูปแบบทุกครั้งโดยไม่ตรวจก่อนว่างานนั้นเข้าเงื่อนไขของเส้นทางอื่นได้หรือไม่ ในทางกลับกัน การเลือกเส้นทางที่เบากว่าโดยไม่ตรวจว่าลูกค้าหรือ code ยอมรับหรือไม่ ก็สร้างปัญหาในภายหลังเช่นกัน
K.4 วัสดุ ลวดเชื่อม และก๊าซ
| มาตรฐาน | ทำหน้าที่อะไร | บทที่เกี่ยวข้อง |
|---|---|---|
| EN 10204 | ชนิดของเอกสารรับรองวัสดุ เช่น 2.2, 3.1 และ 3.2 ซึ่งต่างกันที่ผู้รับรอง | บทที่ 6 |
| ISO/TR 15608 | การจัดกลุ่มวัสดุ ซึ่งเป็นฐานของขอบเขตการรับรองขั้นตอนและคุณสมบัติช่างเชื่อม | บทที่ 5 และ 6 |
| ISO 14175 | การจำแนกก๊าซคลุมสำหรับการเชื่อมและการตัด | บทที่ 6 |
| ISO 544 | เงื่อนไขทางเทคนิคทั่วไปสำหรับวัสดุสิ้นเปลืองในการเชื่อม | บทที่ 6 |
ความต่างระหว่างเอกสารรับรองวัสดุแต่ละชนิดไม่ใช่เรื่องรูปแบบ แต่คือเรื่องว่าใครเป็นผู้รับรองผลและผลนั้นมาจากล็อตที่ส่งมอบจริงหรือไม่ เมื่อสัญญาระบุชนิดของเอกสารไว้ การรับวัสดุที่มีเอกสารคนละชนิดคือ nonconformity ตั้งแต่ประตูโรงงาน ไม่ใช่ปัญหาที่ค่อยไปแก้ตอนส่งมอบ
K.5 การเตรียมงาน การควบคุมระหว่างเชื่อม และความร้อน
| มาตรฐาน | ทำหน้าที่อะไร | บทที่เกี่ยวข้อง |
|---|---|---|
| ISO 9013 | การจำแนกคุณภาพผิวและความคลาดเคลื่อนของการตัดด้วยความร้อน | บทที่ 7 |
| ISO 6947 | ตำแหน่งการเชื่อม นิยามของมุมและการเรียกชื่อ | บทที่ 5 และ 7 |
| ISO 2553 | สัญลักษณ์งานเชื่อมบนแบบ | บทที่ 3 และ 7 |
| ISO 13916 | แนวทางการวัดอุณหภูมิอุ่นก่อนเชื่อม อุณหภูมิระหว่างแนว และอุณหภูมิคงการอุ่น (preheat maintenance temperature) | บทที่ 7 และ 8 |
| ISO 17663 | ข้อกำหนดคุณภาพสำหรับการอบชุบด้วยความร้อนที่เกี่ยวเนื่องกับการเชื่อม | บทที่ 8 และภาคผนวก G |
| ISO 13920 | ความคลาดเคลื่อนทั่วไปสำหรับงานโครงสร้างเชื่อม | บทที่ 7 และ 10 |
มาตรฐานกลุ่มนี้เป็นกลุ่มที่ตอบคำถามว่า สิ่งที่เขียนไว้ใน WPS ถูกวัดอย่างไรจึงจะเชื่อถือได้ การระบุอุณหภูมิอุ่นก่อนเชื่อมไว้ใน WPS โดยไม่กำหนดวิธีวัดและตำแหน่งวัด ทำให้ตัวเลขนั้นพิสูจน์อะไรไม่ได้จริง
K.6 การตรวจ การทดสอบ และเกณฑ์การยอมรับ
| มาตรฐาน | ทำหน้าที่อะไร | บทที่เกี่ยวข้อง |
|---|---|---|
| ISO 5817 | ระดับคุณภาพของความไม่สมบูรณ์ในรอยเชื่อมเหล็ก โดยทั่วไปแบ่งเป็นระดับ B, C และ D | บทที่ 10 และ 11 |
| ISO 10042 | ระดับคุณภาพของความไม่สมบูรณ์ในรอยเชื่ออะลูมิเนียมและโลหะผสมอะลูมิเนียม | บทที่ 10 |
| ISO 17635 | กฎทั่วไปของการทดสอบแบบไม่ทำลายสำหรับรอยเชื่อมโลหะ | บทที่ 10 |
| ISO 17637 | การตรวจพินิจรอยเชื่อมหลอมละลาย | บทที่ 10 |
| ISO 17636-1 และ -2 / 17638 / 17640 / 17643 | การถ่ายภาพรังสี การทดสอบอนุภาคแม่เหล็ก การทดสอบอัลตราโซนิก และการทดสอบกระแสไหลวน | บทที่ 10 |
| ISO 3452 (ชุด) | การทดสอบสารแทรกซึม | บทที่ 10 |
ประเด็นที่ต้องแยกให้ชัดคือ ระดับคุณภาพตาม ISO 5817 ไม่ใช่สิ่งเดียวกับเกณฑ์การยอมรับของวิธีทดสอบ ระดับคุณภาพบอกว่าความไม่สมบูรณ์ขนาดใดยอมรับได้ในผลิตภัณฑ์ ส่วนมาตรฐานของวิธีทดสอบบอกว่าจะตรวจอย่างไรและรายงานอย่างไร งานหนึ่งชิ้นต้องระบุทั้งสองอย่าง และต้องระบุตั้งแต่ขั้นตอน technical review ไม่ใช่ตอนที่ผลตรวจออกมาแล้ว
ระหว่างสองชั้นนี้ยังมีชั้นที่สาม คือมาตรฐานระดับการยอมรับของแต่ละวิธีทดสอบ ซึ่งแปลงระดับคุณภาพของ ISO 5817 เป็นเกณฑ์ที่ใช้กับผลของวิธีนั้น โดยมี ISO 17635 เป็นตัวโยงระหว่างระดับคุณภาพ วิธีทดสอบ และระดับการยอมรับ
K.7 เครื่องมือ การสอบเทียบ และความน่าเชื่อถือของข้อมูล
| มาตรฐาน | ทำหน้าที่อะไร | บทที่เกี่ยวข้อง |
|---|---|---|
| ISO 17662 | การสอบเทียบ การทวนสอบ และการตรวจสอบความสมเหตุสมผลของอุปกรณ์ที่ใช้ในงานเชื่อม | บทที่ 6 |
| ISO/IEC 17025 | ข้อกำหนดสำหรับความสามารถของห้องปฏิบัติการทดสอบและสอบเทียบ | บทที่ 6 และ 9 |
ISO 17662 เป็นมาตรฐานที่ตอบคำถามซึ่งดูเล็กแต่ทำลายระบบได้ทั้งระบบ นั่นคือ ตัวเลขที่อ่านได้จากเครื่องเชื่อมหรือเครื่องวัดเชื่อถือได้หรือไม่ หากคำตอบไม่ชัด บันทึกพารามิเตอร์ทั้งหมดที่เก็บมาก็ไม่มีน้ำหนักในการพิสูจน์
K.8 มาตรฐานผลิตภัณฑ์และระบบที่มาเกี่ยวข้อง
| มาตรฐาน | ทำหน้าที่อะไร | ความสัมพันธ์กับ ISO 3834 |
|---|---|---|
| EN 1090-1 | เงื่อนไขการประเมินความสอดคล้องและการประกาศคุณลักษณะของ structural component | กำหนดว่าโรงงานต้องมี FPC ที่ถูกประเมิน |
| EN 1090-2 | กฎการดำเนินงานสำหรับโครงสร้างเหล็ก แยกตาม Execution Class ส่วนการเลือก Execution Class อยู่ใน EN 1993-1-1 ภาคผนวก C | ผูกระดับ ISO 3834 เข้ากับ EXC โดยตรง |
| EN 1090-3 | กฎการดำเนินงานสำหรับโครงสร้างอะลูมิเนียม | ใช้ตรรกะเดียวกันแต่คนละชุดข้อกำหนด |
| ISO 9001 | ระบบบริหารคุณภาพระดับองค์กร | ใช้ร่วมกันได้ ไม่ทดแทนกัน |
| ISO 3834 กับ code แรงดัน เช่น ASME | คนละระบบการรับรองขั้นตอนและคุณสมบัติ | WPQR ตาม ISO ไม่ถูกยอมรับโดยอัตโนมัติ |
K.9 วิธีใช้ภาคผนวกนี้กับงานจริง
อย่าเริ่มจากการซื้อมาตรฐานทุกฉบับในตาราง ให้เริ่มจากงานที่โรงงานรับจริง แล้วไล่ถามสามคำถาม
• งานนี้อยู่ภายใต้มาตรฐานผลิตภัณฑ์หรือ code ใด และมันกำหนดระดับ ISO 3834 ไว้แล้วหรือยัง
• ข้อกำหนดใดในระดับนั้นที่โรงงานยังไม่มีเอกสารรองรับ และ ISO 3834-5 ชี้ไปที่มาตรฐานฉบับใด
• มาตรฐานฉบับนั้นเราต้องมีไว้ใช้จริง หรือเพียงต้องรู้ว่ามันมีอยู่และให้ผู้รับจ้างช่วงเป็นผู้ถือ
โรงงานส่วนใหญ่ต้องมีไว้ใช้จริงไม่เกินสิบถึงสิบห้าฉบับ ส่วนที่เหลือเป็นเรื่องที่ต้องรู้ว่ามีอยู่ และรู้ว่าจะไปหาเมื่อใด การแยกสองกลุ่มนี้ออกจากกันช่วยประหยัดทั้งงบประมาณและเวลาของทีมงานได้มาก