The ISO 3834 Decision System
สร้าง capability และควบคุมกระบวนการเชื่อมให้คุณภาพเกิดซ้ำได้
ขอบเขต: ISO 3834 สำหรับการเชื่อมหลอมละลายของวัสดุโลหะ และมาตรฐานที่ใช้ร่วมกับมันในโรงงาน
ไม่ครอบคลุม: การออกแบบโครงสร้าง การคำนวณความแข็งแรง การตีความสัญญาเฉพาะกรณี
และการทดแทนมาตรฐานฉบับเต็ม product code หรือ technical specification ของโครงการ
เมื่อมีความขัดแย้งกัน ให้ยึดกฎหมายที่ใช้บังคับ ข้อกำหนดในสัญญา
และมาตรฐานฉบับที่ถูกอ้างอิงในโครงการนั้นเป็นหลัก
หมายเลขและสถานะของมาตรฐานที่อ้างถึงเป็นข้อมูล ณ เวลาที่จัดทำ
มาตรฐานมีการทบทวนและออกฉบับใหม่เป็นระยะ ผู้อ่านต้องตรวจสอบฉบับปัจจุบัน
ก่อนใช้อ้างอิงในสัญญา WPS หรือเอกสารรับรอง ตามวิธีในภาคผนวก K
สารบัญ
ภาค 1 — Competence: รู้ก่อนว่าโรงงานรับผิดชอบงานระดับใด
ก่อนควบคุมงานเชื่อม โรงงานต้องตอบคำถามที่มาก่อนการควบคุมเสมอ: เรามีความสามารถที่จะรับผิดชอบงานนี้จริงหรือไม่
คำถามนี้ฟังดูตรงไปตรงมา แต่ในทางปฏิบัติ โรงงานจำนวนมากตอบมันช้าเกินไป บางแห่งตอบหลังจากส่ง quotation ไปแล้ว บางแห่งตอบเมื่อซื้อวัสดุและจองกำลังการผลิตแล้ว บางแห่งตอบหลังจากเริ่มเชื่อมและพบว่า WPS ที่มีไม่ครอบคลุม ช่างที่มีไม่ได้ qualified ในตำแหน่งนั้น หรือข้อกำหนด NDT และเอกสารส่งมอบสูงกว่าที่ทีมเคยเข้าใจ
เมื่อถึงจุดนั้น คำถามไม่ได้เป็นเพียงเรื่องวิศวกรรมอีกต่อไป มันกลายเป็นต้นทุน ความล่าช้า การต่อรองกับลูกค้า และบางครั้งคือการตัดสินใจเลือกระหว่าง “เสี่ยงทำต่อ” กับ “ยอมรับว่าเราให้คำมั่นเร็วเกินไป”
Competence จึงไม่ใช่การมีบุคลากรที่มีใบประกาศจำนวนมาก ไม่ใช่การมี WPS อยู่ในแฟ้ม และไม่ใช่การเคยทำงานที่ดูคล้ายกันมาแล้ว ความสามารถของโรงงานคือการรู้ขอบเขตของตนเองอย่างซื่อสัตย์ และสามารถพิสูจน์ได้ว่า คน กระบวนการ เครื่องมือ วิธีควบคุม และหลักฐานของโรงงานครอบคลุม commitment ที่กำลังจะรับ
ภาคนี้เริ่มด้วยการจัดแผนที่ของ ISO 3834 และมาตรฐานที่เกี่ยวข้อง เพื่อแยกให้ชัดว่าแต่ละมาตรฐานตอบคำถามใด จากนั้นจะพาผู้อ่านประเมินว่าระดับคุณภาพใดเหมาะกับความเสี่ยงของงาน และเปลี่ยนคำสั่งซื้อหรือ tender ให้เป็น technical commitment ที่ทุกฝ่ายเข้าใจตรงกัน
เป้าหมายไม่ใช่ทำให้โรงงานปฏิเสธงานมากขึ้น เป้าหมายคือทำให้โรงงานรับงานที่เหมาะกับความสามารถของตน ต่อรอง requirement ที่ไม่สมเหตุผลได้อย่างมีหลักฐาน และลงทุนเพิ่ม capability ในจุดที่เปิดโอกาสทางธุรกิจจริง
เมื่อจบภาคนี้ ผู้อ่านควรตอบได้ว่า
- ISO 3834 รับรองและไม่รับรองอะไร
- งานของโรงงานมีความเสี่ยงในระดับใด และต้องใช้ระดับการควบคุมใด
- ข้อกำหนดใดต้องชัดเจนก่อนให้ commitment แก่ลูกค้า
- ช่องว่างใดแก้ได้ด้วยการวางแผน ช่องว่างใดต้องลงทุนหรือปฏิเสธงาน
- ใครควรเป็นผู้มีอำนาจตัดสินว่า “เราพร้อมรับผิดชอบงานนี้”
Competence ไม่ได้ทำให้โรงงานสมบูรณ์แบบตั้งแต่วันแรก แต่มันทำให้โรงงานหยุดหลอกตัวเอง และนั่นคือจุดเริ่มต้นของคุณภาพที่เกิดซ้ำได้
ภาค 2 — Control: สร้างเงื่อนไขให้การเชื่อมเกิดถูกตั้งแต่ต้น
เมื่อโรงงานผ่าน Decision Gate A และตัดสินใจรับ commitment แล้ว คำถามต่อไปไม่ใช่ “เรามีเอกสารครบหรือยัง” แต่คือ
เราจะสร้างเงื่อนไขอย่างไร เพื่อให้รอยเชื่อมที่ถูกต้องเกิดขึ้นได้ตั้งแต่ครั้งแรก
Control คือการเปลี่ยน competence ที่โรงงานมีให้กลายเป็นการปฏิบัติจริงก่อนเชื่อม ระหว่างเชื่อม หลังเชื่อม และเมื่อมีงานสำคัญถูกส่งออกไปทำภายนอก
หาก Competence บอกว่าโรงงานมีความสามารถระดับใด Control จะตอบว่า ความสามารถนั้นถูกนำมาใช้กับงานจริงอย่างไร
ภาคนี้เริ่มจาก welding coordination เพราะไม่มี control ใดมีความหมาย หากไม่มีใครมีอำนาจตัดสินใจและรับผิดชอบต่อการตัดสินใจนั้น จากนั้นจึงไล่ไปสู่ WPS, qualification, material, consumable, equipment, production planning, การควบคุมระหว่างเชื่อม, PWHT และ subcontracting
แกนของภาคนี้เรียบง่าย:
- สิ่งใดต้องพร้อมก่อนเริ่มเชื่อม
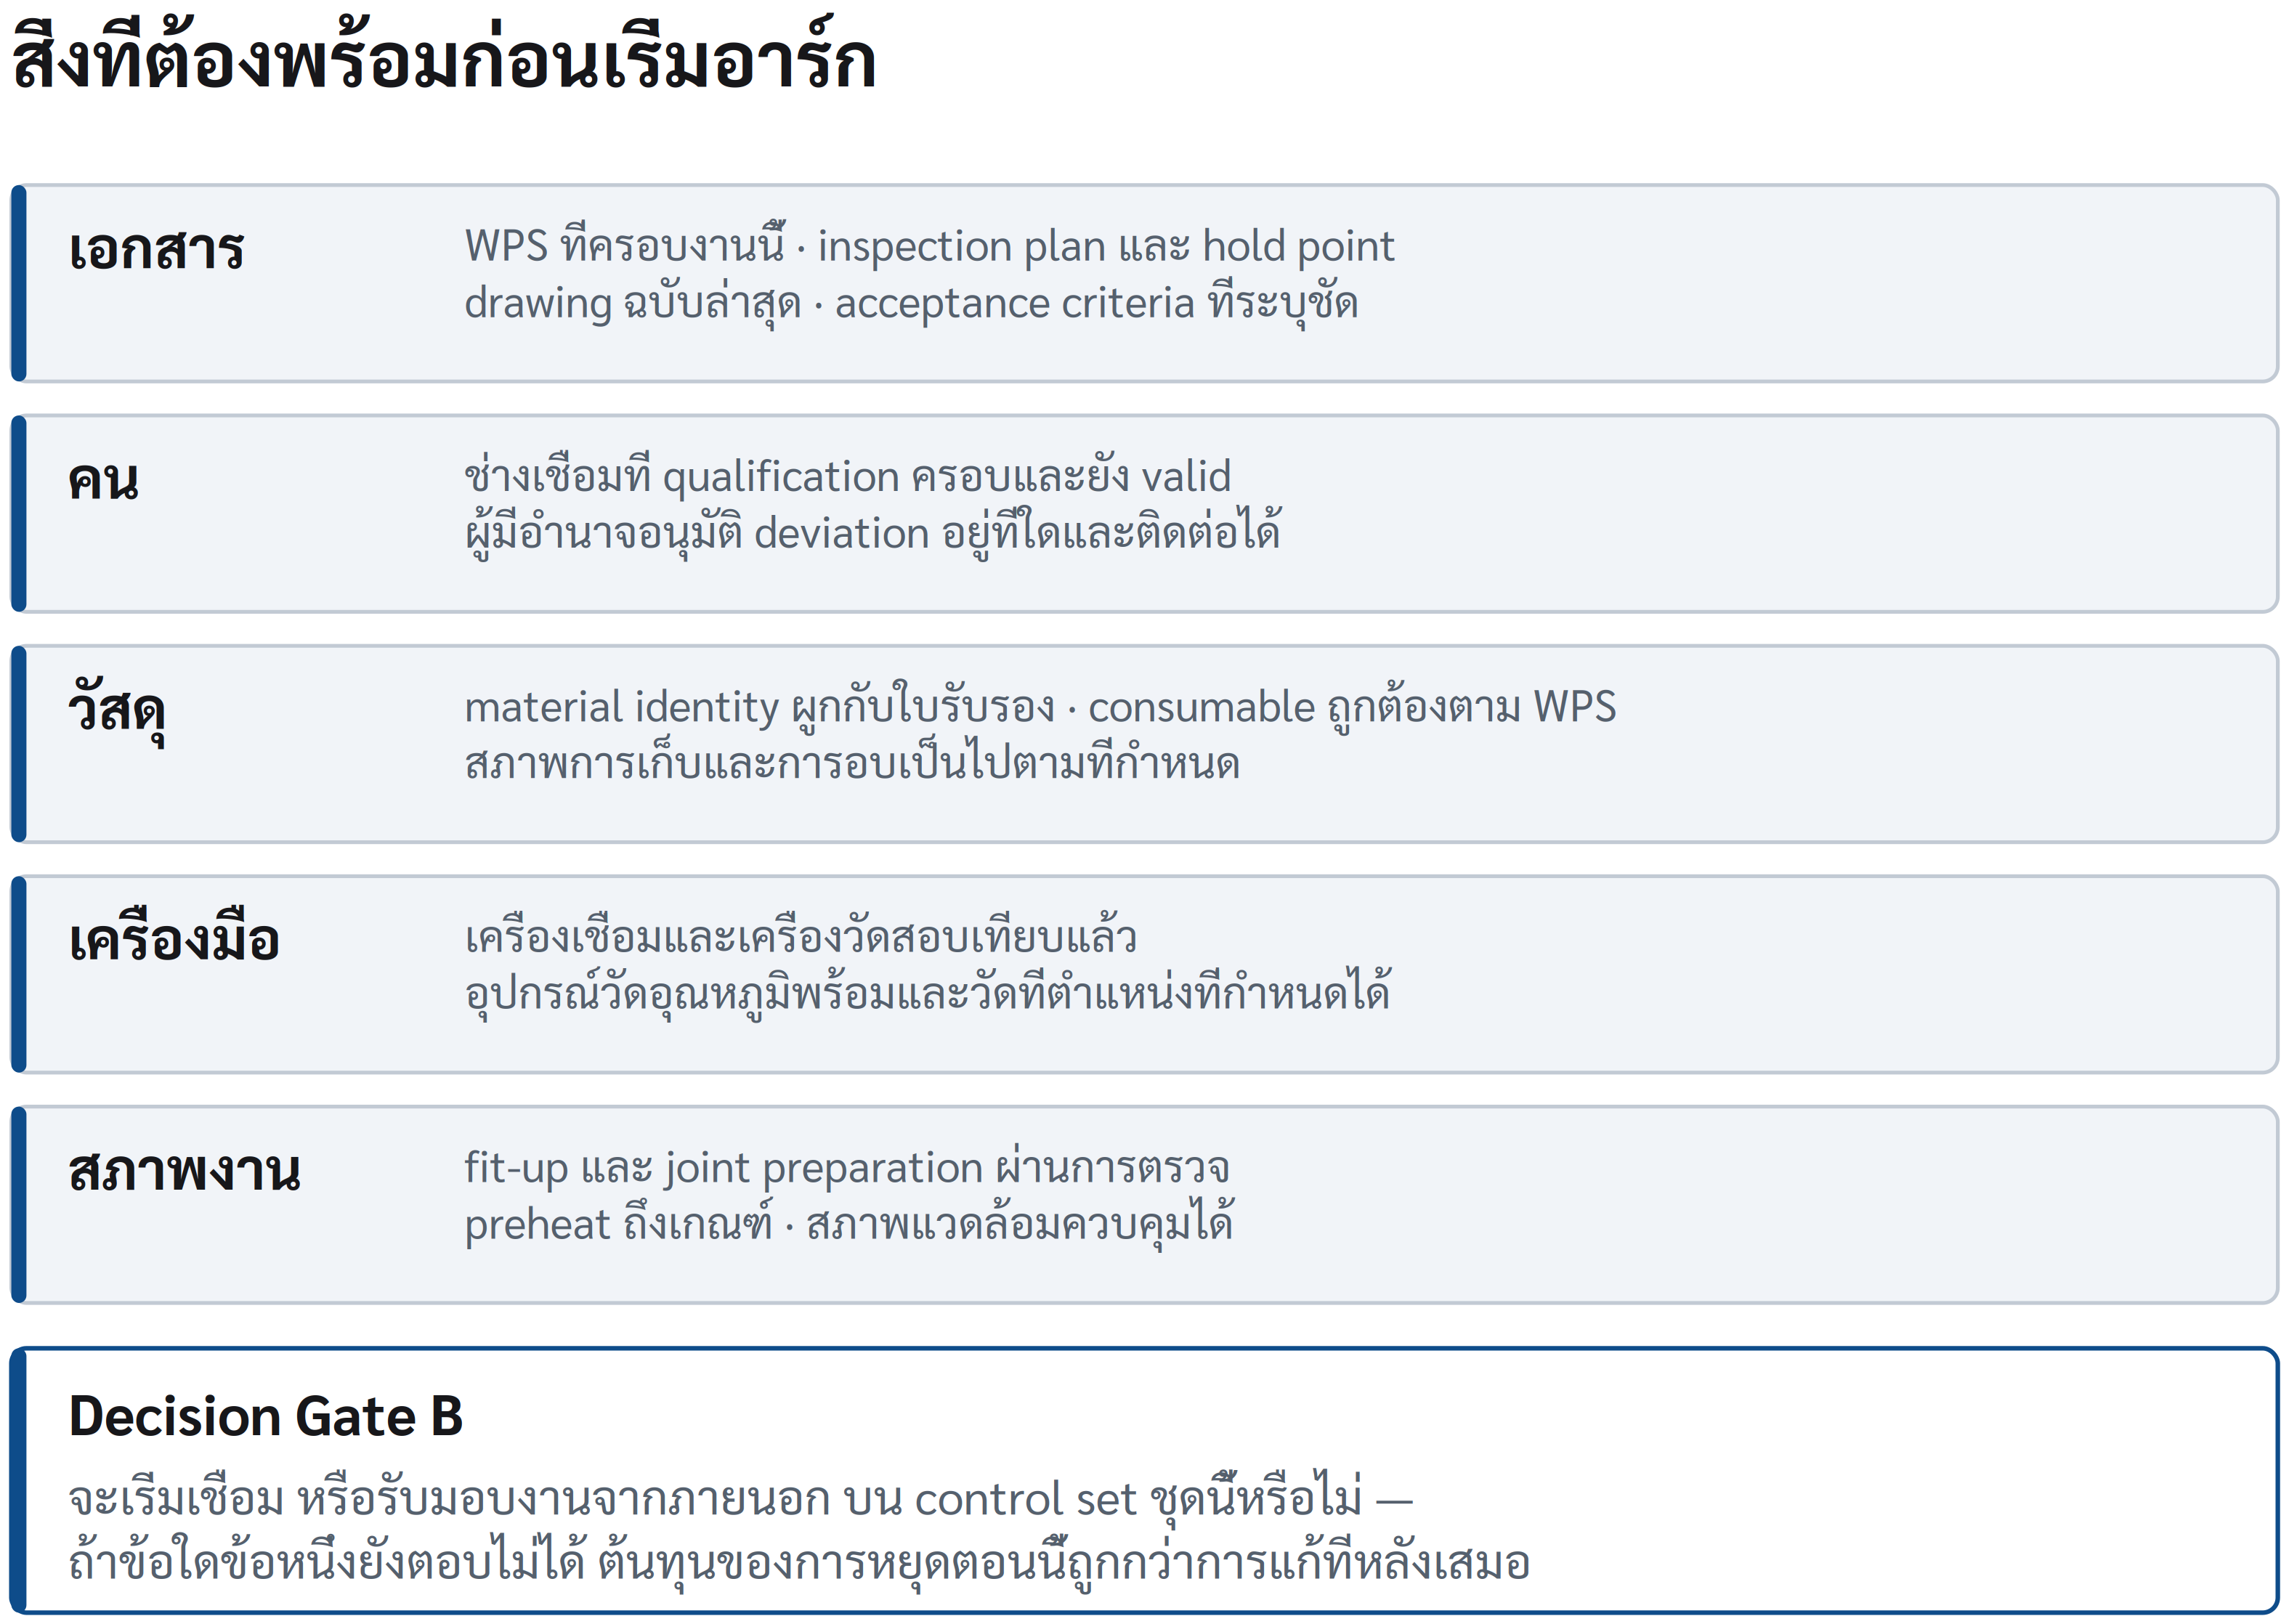
แผนภาพ 7.1 สิ่งที่ต้องพร้อมก่อนเริ่มอาร์ก และคำถามของ Decision Gate B
- สิ่งใดต้องถูกควบคุมระหว่างเชื่อม
- สิ่งใดต้องมีหลักฐานก่อนปล่อยงานไปยังขั้นต่อไป
- และเมื่อเกิดแรงกดดันด้านเวลา ใครมีอำนาจพูดว่า “ยังไม่พร้อม”
ระบบควบคุมที่ดีไม่ได้ทำให้คนหน้างานทำงานยากขึ้นโดยไม่จำเป็น มันลดการเดา ลดการแก้ปัญหาแบบเฉพาะหน้า และทำให้ทุกคนรู้ว่าขอบเขตใดตัดสินใจเองได้ ขอบเขตใดต้องยกระดับ และขอบเขตใดห้ามเดินหน้าต่อโดยไม่มีหลักฐาน
คุณภาพไม่ได้เกิดจากการให้ฝ่ายตรวจจับผิดคนหน้างานเก่งขึ้น คุณภาพเกิดจากการออกแบบให้คนหน้างานมีเงื่อนไขที่ทำงานถูกต้องได้ตั้งแต่แรก
- 4Welding Coordination: ออกแบบอำนาจตัดสินใจ ไม่ใช่แค่ตั้งชื่อตำแหน่ง
- 5WPS, WPQR และ Welder Qualification: หลักฐานสามชุดที่ต้องครอบงานจริง
- 6Material, Consumable และ Equipment Assurance
- 7Welding Production Planning: วางงานก่อนเริ่มอาร์ก
- 8ระหว่างและหลังเชื่อม: ควบคุมกระบวนการที่เปลี่ยนคุณสมบัติของงาน
- 9งานนอกความควบคุมสายตา: Subcontracting และการรักษา capability
- Decision Gate Bจะเริ่มเชื่อมหรือรับมอบงานจากภายนอกบน control set นี้หรือไม่
ภาค 3 — Conformity และ Consistency: ทำให้ถูก และทำซ้ำได้ข้ามคน ข้ามกะ และข้ามงาน
Control ที่ออกแบบไว้ในภาคก่อนมีเป้าหมายเพื่อสร้างเงื่อนไขที่ทำให้งานเชื่อมเกิดอย่างถูกต้อง แต่ระบบจะยังไม่สมบูรณ์ หากโรงงานไม่สามารถตอบได้ว่า control นั้นได้ผลจริงหรือไม่
รอยเชื่อมผ่าน requirement หรือไม่ จุดตรวจที่เลือกมองเห็นความเสี่ยงสำคัญหรือไม่ ข้อบกพร่องที่พบเป็นเหตุการณ์เฉพาะจุด หรือเป็นสัญญาณว่ากระบวนการเริ่มหลุดจาก control เมื่อช่างเปลี่ยน กะเปลี่ยน วัสดุเปลี่ยน หรือปริมาณงานเพิ่มขึ้น คุณภาพยังเกิดซ้ำได้หรือไม่
Conformity คือการยืนยันว่าผลิตภัณฑ์เป็นไปตาม requirement ที่ตกลงกัน ส่วน Consistency คือความสามารถในการทำให้ผลนั้นเกิดซ้ำได้ โดยไม่ฝากคุณภาพไว้กับจังหวะวันนั้นหรือคนคนหนึ่ง
Inspection, NCR, repair, traceability และ audit ในภาคนี้จึงไม่ได้ถูกใช้เพื่อสร้างเอกสารเพิ่มขึ้น แต่ทำหน้าที่เป็นระบบ feedback: ทำให้โรงงานเห็นว่าการควบคุมต้นทางให้ผลอย่างไร จุดใดกำลังอ่อนลง และสิ่งใดต้องถูกยกระดับก่อนข้อบกพร่องเดิมเกิดซ้ำในงานถัดไป
ภาค 4 — Confidence: เปลี่ยน capability ให้เป็นความน่าเชื่อถือที่ลูกค้าใช้ได้
Capability ที่ไม่มีหลักฐานอาจมีอยู่จริง แต่ลูกค้าไม่สามารถตัดสินใจเชื่อถือได้
หลักฐานที่มีแต่เชื่อมโยงกันไม่ได้ อาจสร้างแฟ้มเอกสารจำนวนมาก แต่ไม่สามารถตอบคำถามเมื่อเกิดข้อสงสัย
Confidence จึงไม่ใช่ความรู้สึกมั่นใจของโรงงาน แต่คือความสามารถในการทำให้ผู้อื่นตรวจสอบและเชื่อสิ่งเดียวกันได้: ลูกค้า ผู้ตรวจ ผู้บริหาร และทีมงานรุ่นถัดไป
ภาคนี้เปลี่ยนมุมมองจาก “เรามี record อะไรบ้าง” ไปสู่ “เราพิสูจน์เรื่องของผลิตภัณฑ์หนึ่งชิ้นได้หรือไม่” จากนั้นจึงวัด capability ในรูปของข้อมูลที่ไม่หลอกตัวเอง และแปลงผลของระบบเชื่อมให้เป็นภาษาของต้นทุน ความเสี่ยง และการตัดสินใจลงทุน
ความน่าเชื่อถือไม่ได้เกิดจากการบอกว่าระบบดี แต่เกิดจากการตอบคำถามยากได้เร็ว ถูกต้อง และมีหลักฐานรองรับ
ภาค 5 — เมื่อ welding capability คิดเป็นเงิน
ตลอดเล่มนี้ เราพูดถึง competence, control, conformity, consistency และ confidence แต่ท้ายที่สุด ผู้บริหารยังต้องตัดสินใจเรื่องเดียวกัน:
ควรลงทุนตรงไหนก่อน เพื่อให้ความสามารถในการเชื่อมสร้างผลทางธุรกิจได้จริง
หาก capability ถูกมองเป็นต้นทุนของฝ่ายคุณภาพเพียงอย่างเดียว มันมักเป็นสิ่งแรกที่ถูกกดเมื่อยอดขายลดลงหรือกำหนดส่งมอบตึงขึ้น
แต่หากมอง capability เป็นความสามารถในการลด rework, ลด delay, ป้องกัน claim, รักษาความเชื่อมั่นของลูกค้า และเปิดตลาดงานที่มีมูลค่าสูงกว่า การลงทุนจะถูกตัดสินจากผลตอบแทนที่แท้จริง
ภาคนี้ไม่ได้เสนอให้ทุกโรงงานลงทุนมากขึ้นในทุกเรื่อง มันเสนอให้ลงทุนอย่างพอดีกับงานที่โรงงานเลือกจะรับ และใช้ข้อมูลจากระบบเพื่อเลือกจุดที่ทำให้คุณภาพเกิดซ้ำได้จริง
ภาคผนวก — เครื่องมือสำหรับเปลี่ยน requirement เป็นการตัดสินใจ
ภาคผนวกนี้ไม่ได้แทน product code, contract, drawing, WPS หรือดุลยพินิจของผู้มีอำนาจทางวิชาชีพในงานเฉพาะ
หน้าที่ของมันคือช่วยให้โรงงานถามคำถามที่ควรถามให้เร็วขึ้น เชื่อม requirement เข้ากับ control ที่ต้องมี และทำให้การตัดสินใจไม่ต้องพึ่งความจำหรือการตีความปากเปล่า
ควรปรับแบบฟอร์มทุกฉบับให้สอดคล้องกับ scope, product code, ระดับความเสี่ยง และโครงสร้าง authority ของโรงงาน
- AISO 3834 Requirement and Capability Decision Guide
- B5C Diagnostic and Welding Capability Maturity Model
- CContract and Technical Review Sheet
- DWPS, WPQR and Welder Qualification Coverage Map
- EMaterial, Consumable, Equipment and Calibration Control Checklist
- FWelding Production Plan, Pre-Weld and In-Process Control Guide
- GPWHT and Subcontracted Special-Process Control Guide
- HRisk-Based Inspection and Acceptance Planning Sheet
- INCR, Repair and In-Process Release Guide
- JWelding Dossier and Product Genealogy Template
- KStandards Map: มาตรฐานที่เกี่ยวข้องและใช้งานจริง