ไม่มีระบบงานเชื่อมใดทำให้ความผิดปกติหายไปได้ทั้งหมด
แม้โรงงานจะมี WPS ที่ครอบคลุม ช่างเชื่อม qualified, material และ consumable ที่ควบคุมดี และ inspection plan ที่ออกแบบเหมาะสม สิ่งผิดปกติก็ยังเกิดได้จากความแปรปรวนของวัสดุ เครื่องมือ สภาพแวดล้อม การประกอบ การสื่อสาร หรือการตัดสินใจภายใต้แรงกดดัน
สิ่งที่แยกโรงงานที่เชื่อถือได้ออกจากโรงงานที่เพียง “ซ่อมงานเก่ง” จึงไม่ใช่ว่าโรงงานพบ defect หรือไม่ แต่คือสิ่งที่โรงงานทำหลังพบ defect
โรงงานที่อ่อนแออาจขัดออก เชื่อมเติม ตรวจซ้ำ แล้วเดินหน้าต่อ โดยไม่มีใครรู้ว่าข้อบกพร่องเดิมเกิดขึ้นอย่างไร ซ่อมด้วยวิธีใด หรือมีงานอื่นที่เสี่ยงเหมือนกันหรือไม่
โรงงานที่แข็งแรงจะใช้ความผิดปกติเป็นจุดเริ่มของวงจรควบคุม:
Contain → assess → decide → repair → verify → release → learn
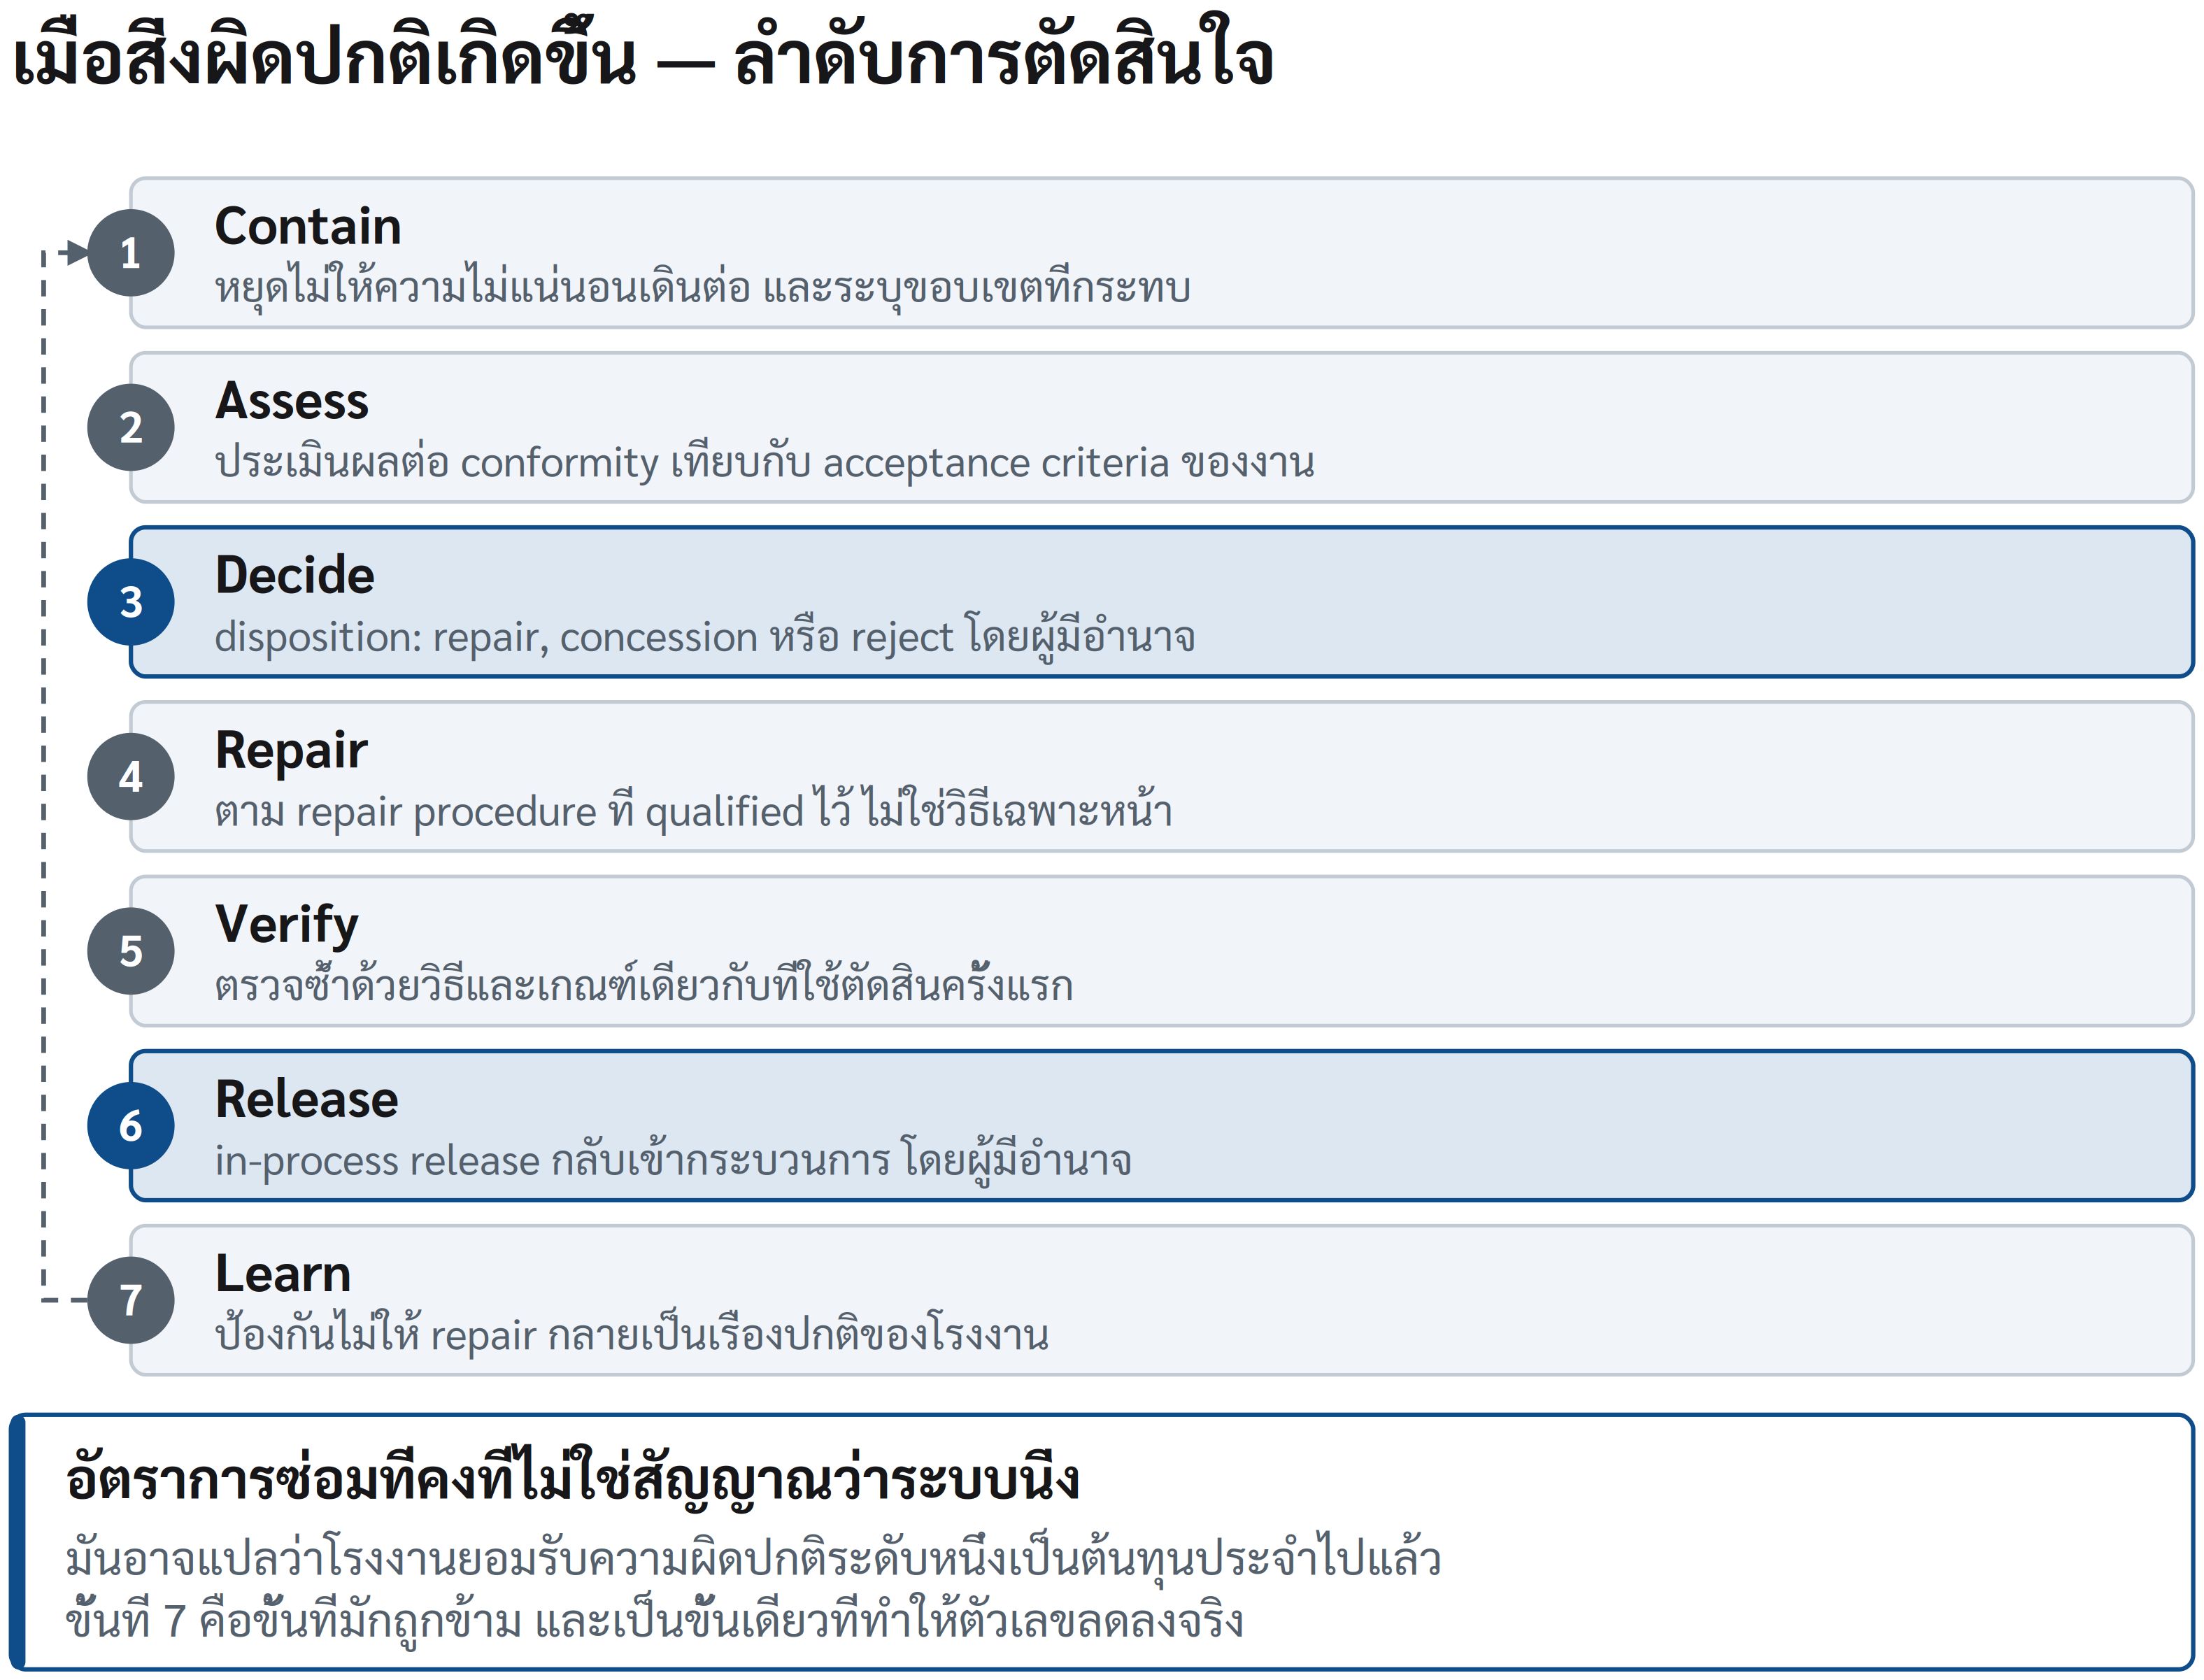
แผนภาพ 11.1 ลำดับการตัดสินใจเมื่อเกิดความไม่เป็นไปตามข้อกำหนด
วงจรนี้ไม่จำเป็นต้องหนักเท่ากันทุก NCR แต่ต้องไม่ขาดขั้นตอนสำคัญเพียงเพราะงานกำลังเร่ง
Contain: หยุดไม่ให้ความไม่แน่นอนขยายตัว
เมื่อพบ imperfection, deviation หรือข้อมูลที่ทำให้สงสัยว่างานอาจไม่เป็นไปตาม requirement การดำเนินการแรกไม่ใช่รีบซ่อม แต่คือการควบคุมขอบเขตของปัญหา
Contain หมายถึงการตอบคำถามสามข้อให้เร็วที่สุด
-
ชิ้นงานหรือ weld ID ใดได้รับผลกระทบ
-
งานที่คล้ายกันชิ้นใดอาจมีความเสี่ยงเดียวกัน
-
กระบวนการใดควรถูกหยุดหรือกักกันชั่วคราวก่อนที่จะสร้างความเสี่ยงเพิ่ม
การ contain อาจง่ายเพียงติดป้าย hold ที่ component หนึ่งชิ้น หรืออาจต้องขยายไปถึงงานทั้งหมดที่ใช้ consumable lot เดียวกัน เครื่องเชื่อมเครื่องเดียวกัน WPS เดียวกัน ช่างเชื่อมคนเดียวกัน หรือทำในช่วงเวลาที่มีเงื่อนไขผิดปกติ
การซ่อม defect จุดหนึ่งทันทีโดยไม่ contain งานที่เกี่ยวข้อง อาจทำให้องค์กรปิดอาการของปัญหา แต่ปล่อยสาเหตุให้สร้าง defect เพิ่มในอีกหลายตำแหน่ง
Assess: ข้อบกพร่องคืออะไร และมีความหมายอย่างไร
หลัง contain โรงงานต้องแยกให้ชัดระหว่างสิ่งที่ “พบ” กับสิ่งที่ “สรุป”
indication จาก NDT ไม่เท่ากับ defect เสมอไป
weld profile ที่ไม่เป็นไปตาม drawing ไม่ได้มีผลเท่ากันทุกตำแหน่ง
parameter deviation ไม่ได้หมายความว่าคุณสมบัติของงานเสียหายแน่นอน
แต่ก็ไม่ควรถูกลดความสำคัญลงเพียงเพราะงานดูผ่านการตรวจด้วยสายตา
การประเมินต้องอาศัยข้อมูลที่สัมพันธ์กับ requirement ของงาน เช่น
-
ข้อบกพร่องหรือ deviation อยู่ที่ weld ID ใด ขนาด ตำแหน่ง และลักษณะอย่างไร
-
acceptance criteria ที่ใช้ตัดสินคืออะไร
-
เกิดก่อนหรือหลังขั้นตอนสำคัญ เช่น PWHT, NDT, machining หรือ coating
-
WPS, material, consumable, welder, equipment และสภาพการผลิตที่เกี่ยวข้องคืออะไร
-
มีโอกาสกระทบ integrity, dimension, service performance หรือ traceability หรือไม่
-
มีงานอื่นที่อยู่ภายใต้เงื่อนไขเดียวกันหรือไม่
-
product code, contract หรือ customer requirement กำหนดให้ต้องแจ้งหรือขออนุมัติหรือไม่
การประเมินที่ดีไม่รีบถามว่า “ซ่อมได้ไหม” แต่ถามก่อนว่า “เรากำลังแก้ปัญหาอะไร และต้องพิสูจน์อะไรหลังแก้”
Decide: เลือก disposition ไม่ใช่เลือกวิธีปิด NCR
เมื่อข้อมูลเพียงพอ ผู้มี authority ต้องตัดสิน disposition อย่างชัดเจน ทางเลือกทั่วไปอาจรวมถึง
| Disposition | ใช้เมื่อ | สิ่งที่ต้องระวัง |
|---|---|---|
| Accept as is / use as is | สิ่งที่พบยังอยู่ในเกณฑ์ยอมรับ หรือได้รับการยอมรับตาม authority ที่ถูกต้อง | ต้องไม่ใช้เพื่อหลีกเลี่ยงการประเมินผลกระทบ |
| Rework | สามารถทำงานใหม่ให้กลับเป็นไปตาม requirement เดิมได้โดยไม่เปลี่ยนลักษณะสำคัญของผลิตภัณฑ์ | ต้องกำหนดวิธีและตรวจยืนยันผลหลังทำ |
| Repair | ต้องแก้ imperfection หรือความเสียหายด้วยวิธีที่ทำให้ชิ้นงานยังคงเป็นไปตาม requirement | ต้องมี procedure, approval และ re-inspection ที่เหมาะสม |
| Reject / scrap | ไม่สามารถทำให้ชิ้นงานเป็นไปตาม requirement ได้อย่างน่าเชื่อถือ | ต้องรักษา identity และป้องกันการนำกลับไปใช้โดยไม่ตั้งใจ |
| Deviation / concession | ต้องขอการยอมรับจากผู้มี authority ภายนอก เช่น design authority, customer หรือ third party | ต้องไม่ตัดสินแทนผู้ที่เป็นเจ้าของ requirement |
คำว่า “repair” ไม่ใช่ disposition อัตโนมัติของทุก defect
บางข้อบกพร่องอาจซ่อมได้ง่ายและมี procedure รองรับชัด บางข้อบกพร่องอาจบ่งชี้ถึงปัญหาเชิงระบบ เช่น crack ที่เกิดซ้ำ, excessive repair ในบริเวณเดียว, material mix-up, unapproved procedure change หรือ failure ของ PWHT record
ในกรณีหลัง การรีบ repair โดยไม่ทบทวนสาเหตุอาจทำให้โรงงานสร้างงานที่ผ่านการตรวจเฉพาะหน้า แต่มีความเสี่ยงสะสมอยู่ในระบบ
Repair ไม่ได้หมายถึงใช้ WPS เดิมโดยอัตโนมัติ
บางงานซ่อมอาจอยู่ภายในขอบเขตของ WPS เดิมได้ แต่โรงงานไม่ควรสมมติว่า “งานซ่อมก็คืองานเชื่อมเหมือนเดิม”
repair อาจต่างจาก production welding ในเรื่องสำคัญ เช่น
-
geometry หลังการขุดซ่อม
-
access และ welding position
-
ความหนาที่เหลืออยู่และ restraint รอบบริเวณซ่อม
-
จำนวนครั้งของการ repair ในตำแหน่งเดิม
-
ผลของความร้อนสะสมจากการเชื่อมซ้ำ
-
เงื่อนไขก่อนหรือหลัง PWHT
-
ความจำเป็นในการ preheat, interpass control หรือ NDT เพิ่มเติม
-
ความเสี่ยงต่อ distortion หรือคุณสมบัติของวัสดุ
ก่อนเริ่ม repair โรงงานต้องรู้ว่า procedure ที่จะใช้ครอบคลุมสภาพหลังขุดซ่อมหรือไม่ และต้องกำหนดอย่างน้อยว่า
-
วิธีระบุและขจัด defect
-
ขอบเขตการขุดและวิธีตรวจยืนยันว่าขจัด defect ออกแล้ว
-
joint preparation ก่อน repair
-
WPS, consumable และผู้ปฏิบัติงานที่ใช้
-
preheat, interpass, sequence และข้อจำกัดที่เกี่ยวข้อง
-
จำนวนรอบ repair ที่อนุญาต หรือจุดที่ต้องยกระดับเพื่อทบทวน
-
การตรวจหลัง repair และ acceptance criteria
-
ความจำเป็นของ PWHT ซ้ำหรือการตรวจเพิ่มเติม
หากการซ่อมเกิดซ้ำในตำแหน่งเดิม ไม่ควรถูกมองเพียงว่า “ซ่อมครั้งก่อนยังไม่หมด” แต่ต้องถามว่า design, procedure, material, access, restraint หรือกลไก defect ยังไม่ได้รับการแก้ที่ต้นเหตุหรือไม่
Verify: ตรวจว่าซ่อมได้ผล ไม่ใช่เพียงตรวจว่ามีรอยเชื่อมใหม่
หลัง repair ต้องมีการตรวจยืนยันตาม requirement และตามลักษณะของ defect เดิม
หาก defect เป็น surface-breaking crack การตรวจหลังซ่อมต้องมีความสามารถยืนยันว่าบริเวณนั้นไม่มีสิ่งที่เป็นความเสี่ยงเดิมเหลืออยู่ หากเป็น internal discontinuity ต้องเลือกวิธีและขอบเขตการตรวจที่เหมาะกับ geometry หลัง repair หาก repair เกิดก่อน PWHT หรือหลัง PWHT ต้องทบทวนว่าลำดับการตรวจและ thermal cycle ยังสอดคล้องกับ requirement หรือไม่
re-inspection ไม่ควรตรวจเฉพาะรอยเชื่อมเติมใหม่โดยไม่มองบริเวณโดยรอบเสมอไป เพราะกระบวนการขุดซ่อมและเชื่อมซ้ำอาจสร้างผลกระทบเกินขอบเขตพื้นที่ที่เห็นชัด
ISO 3834-2:2021 ข้อ 15 กำหนดสองเรื่องที่ไม่ใช่ทางเลือก งานที่ซ่อมแล้วต้องตรวจและทดสอบซ้ำตามข้อกำหนดเดิม และเมื่อผู้ผลิตซ่อมหรือแก้ไขงานเอง ต้องมีคำอธิบายขั้นตอนที่เหมาะสมอยู่ที่ทุกจุดปฏิบัติงานที่ทำการซ่อม
สำหรับงานวิกฤต ควรระบุใน repair plan ว่า
-
ใครตรวจ
-
ตรวจเมื่อไร
-
ตรวจด้วยวิธีใด
-
ใช้ acceptance criteria ใด
-
ต้องเพิ่ม extent การตรวจใน weld เดียวกันหรือ weld family เดียวกันหรือไม่
-
ใครทบทวนผลก่อน release
การตรวจซ้ำที่ผ่านคือหลักฐานว่าการซ่อมผ่านเกณฑ์ที่กำหนด ไม่ใช่หลักฐานว่าปัญหาต้นเหตุถูกแก้แล้ว นั่นคือหน้าที่ของขั้น learn
Release: ปล่อยงานกลับเข้าสู่กระบวนการอย่างมี authority
งานที่ซ่อมเสร็จแล้วไม่ควรกลับเข้าสู่การผลิตเพียงเพราะช่างบอกว่า “เรียบร้อยแล้ว” หรือเพราะ NDT report วางอยู่บนโต๊ะ
In-process release คือการตัดสินอย่างชัดเจนว่า งานผ่านเงื่อนไขที่จำเป็น และสามารถเดินไปยังขั้นตอนถัดไปได้โดยไม่ทำให้ความเสี่ยงหรือหลักฐานขาดหาย
ผู้ที่เซ็นปล่อยต้องขึ้นกับประเภทงานและระดับความเสี่ยง
| สถานการณ์ | ผู้ที่ควรมีบทบาทในการปล่อยงาน |
|---|---|
| Repair ทั่วไปภายใต้ procedure และ acceptance ที่กำหนดชัด | Inspector หรือ QA/QC ยืนยันผลตรวจ ตาม authority ที่องค์กรกำหนด |
| Repair ที่มีผลต่อ WPS, material, PWHT หรือ integrity สำคัญ | Welding coordinator หรือผู้มี authority ทางเทคนิคต้องทบทวน disposition และผลการตรวจ |
| งานที่ customer / third party มี hold point | ผู้มี authority ตามสัญญาต้องให้การปล่อยหรือยืนยันตามที่กำหนด |
| Repair ที่เกี่ยวกับ design deviation หรือ concession | Design authority หรือ customer ต้องตัดสินตามขอบเขตความรับผิดชอบ |
| งานจากผู้รับจ้างช่วง | โรงงานต้องทบทวนหลักฐานและเป็นผู้ตัดสินรับมอบ ไม่ใช่ให้ supplier ปล่อยงานแทน |
หลักการสำคัญคือ ผู้ที่ตรวจพบไม่จำเป็นต้องเป็นผู้มีอำนาจยอมรับทุกเรื่อง และผู้ที่มีอำนาจตัดสินไม่ควรเซ็นโดยไม่มีข้อมูลจากการตรวจและการประเมินที่เพียงพอ
การแยกบทบาทเช่นนี้ป้องกันทั้งการตัดสินใจเกิน authority และการทำให้เรื่องสำคัญติดค้างเพราะไม่มีใครรู้ว่าใครต้องลงนาม
ป้องกัน “ซ่อมผ่าน แต่ประวัติหาย”
หนึ่งในความเสี่ยงที่อันตรายที่สุดคือการซ่อมที่ผ่านการตรวจ แต่ไม่มีใครสามารถย้อนประวัติได้ภายหลัง
เมื่อมีคำถามจากลูกค้า auditor หรือเหตุการณ์ใน service โรงงานอาจรู้ว่าชิ้นงานเคยถูกซ่อม แต่ตอบไม่ได้ว่า defect เดิมคืออะไร ขุดออกเท่าใด ใช้ procedure ใด ใครทำ repair, ตรวจซ้ำด้วยวิธีใด หรือ repair เกิดก่อนหรือหลัง PWHT
ช่องว่างเช่นนี้ทำให้ความเชื่อมั่นต่อทั้งชิ้นงานลดลง แม้ผลการซ่อมจริงอาจอยู่ในเกณฑ์
repair record ที่ดีควรเชื่อมกับ weld ID หรือ component และแสดงอย่างน้อย
-
NCR หรือเลขอ้างอิงของความผิดปกติ
-
ลักษณะ ตำแหน่ง และขอบเขตของ defect/deviation
-
ผลการประเมินและ disposition
-
วิธีขจัด defect และผลตรวจหลังการขจัด
-
WPS หรือ repair procedure ที่ใช้
-
ช่างเชื่อม consumable, preheat/interpass หรือข้อมูลสำคัญตาม requirement
-
ผล re-inspection และ acceptance criteria
-
สถานะ PWHT หรือการตรวจเพิ่มเติมที่เกี่ยวข้อง
-
ผู้อนุมัติและผู้ปล่อยงานกลับเข้าสู่กระบวนการ
-
การดำเนินการเชิงระบบ หากมี repeat issue
เอกสารนี้ไม่จำเป็นต้องหนักเท่ากันทุกงาน แต่ต้องพอให้โรงงานไม่สูญเสีย “ความทรงจำ” ของรอยเชื่อมที่เคยมีความผิดปกติ
Learn: ปิด NCR ไม่ใช่จบเมื่อเซ็นชื่อ
NCR ควรปิดในสองระดับ
ระดับแรกคือ product closure: ชิ้นงานได้รับการประเมิน ซ่อม ตรวจยืนยัน และปล่อยตาม requirement แล้ว
ระดับที่สองคือ system closure: โรงงานเข้าใจว่าปัญหาเกิดจากอะไร ต้องเปลี่ยน control ใด และได้ตรวจแล้วหรือไม่ว่าการเปลี่ยนนั้นลดโอกาสเกิดซ้ำ
ไม่ใช่ทุก NCR ต้องใช้ root-cause analysis ขนาดใหญ่ แต่ทุก NCR ควรถูกจัดระดับตามความเสี่ยง ความถี่ และความสามารถในการเกิดซ้ำ
เรื่องที่ควรยกระดับให้ทบทวนระบบ ได้แก่
-
crack หรือ imperfection สำคัญที่ไม่คาดคิด
-
defect ซ้ำใน weld family, shift, process หรือ material condition เดียวกัน
-
repair ซ้ำในตำแหน่งเดียวหรือเกินเกณฑ์ที่องค์กรกำหนด
-
deviation ที่เกิดจากการใช้ WPS, material, consumable หรือ equipment นอก control
-
ข้อบกพร่องที่ถูกพบหลังผ่าน hold point, PWHT, NDT หรือการรับมอบจากผู้รับจ้างช่วง
-
NCR ที่มีผลต่อ requirement ของลูกค้า ความปลอดภัย หรือความน่าเชื่อถือของ dossier
การเรียนรู้ที่ดีอาจนำไปสู่การแก้ไขหลายระดับ ตั้งแต่ปรับ work instruction, เพิ่ม fit-up check, ทวนสอบเครื่องอบลวด, ฝึกช่าง, ปรับ fixture, แก้ WPS coverage, เปลี่ยน hold point ไปจนถึงทบทวน capability ของผู้รับจ้างช่วง
เป้าหมายไม่ใช่สร้าง CAPA ที่เขียนสวย แต่คือเปลี่ยนเงื่อนไขที่ทำให้ defect เดิมมีโอกาสเกิดอีก
ระบบที่ซ่อมได้ ต้องไม่ซ่อนการซ่อม
การซ่อมเป็นส่วนหนึ่งของความจริงในงานเชื่อม ไม่ใช่สิ่งที่ต้องปกปิดเพื่อทำให้รายงานดูดี
โรงงานที่รายงาน repair อย่างตรงไปตรงมา ควบคุม repair อย่างมี procedure ตรวจซ้ำอย่างเหมาะสม และใช้ข้อมูลเพื่อลดการเกิดซ้ำ กำลังสร้างความน่าเชื่อถือมากกว่าโรงงานที่มีตัวเลข repair ต่ำผิดปกติ เพราะคนหน้างานรู้ว่าการเปิด NCR จะถูกมองเป็นความผิด
คุณภาพที่เชื่อถือได้ไม่ได้หมายความว่าไม่มีใครเคยพบปัญหา แต่มันหมายความว่าเมื่อพบปัญหา โรงงานไม่ปล่อยให้ความเร่งรีบทำลายหลักฐาน การตัดสินใจ หรือโอกาสที่จะเรียนรู้
บทถัดไปจะพาไปสู่สิ่งที่ทำให้ทุกการตัดสินใจเชื่อมต่อกันได้ในระยะยาว: quality records และ traceability เมื่อระบบต้องมีความทรงจำของวัสดุ คน procedure, การตรวจ และการซ่อม เพื่อพิสูจน์รอยเชื่อมหนึ่งรอยได้โดยไม่ต้องพึ่งความจำของคนใดคนหนึ่ง