หลายโรงงานเตรียมตัวสำหรับ audit ด้วยการจัดแฟ้มให้เรียบร้อย ตรวจว่าป้าย calibration ยังไม่หมดอายุ ขอสำเนา qualification ใหม่ และบอกพนักงานว่าหากผู้ตรวจถามให้ตอบตาม procedure
สิ่งเหล่านี้อาจช่วยให้วันตรวจดำเนินไปอย่างราบรื่น แต่ไม่ใช่สิ่งที่ assessor กำลังทดสอบจริง
ผู้ตรวจประเมินไม่ได้สนใจเพียงว่าโรงงานมี procedure หรือไม่ เขากำลังพยายามหาคำตอบว่า
ระบบที่โรงงานอ้างว่ามี ถูกใช้เพื่อควบคุมงานเชื่อมจริงหรือไม่
และเมื่อสิ่งผิดปกติเกิดขึ้น ระบบนั้นยังทำงานอยู่หรือไม่
audit ที่ดีจึงไม่ใช่การท่องข้อกำหนด และ certification ไม่ใช่รางวัลว่าทุกรอยเชื่อมของโรงงานสมบูรณ์แบบ มันคือการประเมินว่าองค์กรมีระบบความสามารถในการควบคุมคุณภาพงานเชื่อมตามขอบเขตและระดับที่ระบุไว้หรือไม่
ISO 3834 certification รับรองอะไร และไม่รับรองอะไร
การรับรองตาม ISO 3834 สร้างความเชื่อมั่นว่า ภายในขอบเขตที่กำหนด องค์กรมีระบบคุณภาพสำหรับงานเชื่อมที่ได้รับการประเมินตามข้อกำหนดของมาตรฐานระดับนั้น
แต่ไม่ควรตีความเกินกว่านั้น
การรับรองไม่ได้หมายความว่า
-
ผลิตภัณฑ์ทุกชิ้นของโรงงานได้รับการรับรองโดยอัตโนมัติ
-
โรงงานเป็นไปตาม product code ทุกฉบับที่อาจเกี่ยวข้องกับลูกค้า
-
ทุก WPS ครอบคลุมทุกงานที่โรงงานจะรับในอนาคต
-
ทุกช่างเชื่อม qualified สำหรับทุกตำแหน่งและทุกกระบวนการ
-
ลูกค้าไม่จำเป็นต้องกำหนด specification, acceptance criteria หรือเอกสารส่งมอบของงานเฉพาะ
-
ไม่มีความเป็นไปได้ที่จะเกิด defect, NCR หรือ repair
-
ระบบจะยังคงมีประสิทธิผล หากโรงงานเปลี่ยนคน กระบวนการ วัสดุ เครื่องมือ หรือขอบเขตงานโดยไม่ทบทวน
certificate จึงไม่ใช่คำสัญญาว่า “งานทุกชิ้นดี” แต่เป็นหลักฐานว่าโรงงานมีระบบซึ่งควรทำให้สามารถสร้าง ควบคุม และพิสูจน์งานเชื่อมได้อย่างเป็นระบบภายใน scope ที่ได้รับการประเมิน
ความต่างนี้สำคัญต่อทั้งฝ่ายการค้าและผู้บริหาร เพราะการใช้ certificate เพื่อสัญญาเกิน scope ของ capability คือการเปลี่ยนหลักฐานของระบบให้กลายเป็นความเสี่ยงทางธุรกิจ
Assessor เดินตาม evidence chain อย่างไร
assessor ที่มีประสบการณ์มักไม่เริ่มจากการอ่าน procedure ทุกฉบับจากหน้าแรกถึงหน้าสุดท้าย เขาอาจเริ่มจากงานหนึ่งโครงการ ชิ้นงานหนึ่งชิ้น หรือ weld ID หนึ่งแนว แล้วเดินย้อนและเดินหน้าไปตาม evidence chain
ตัวอย่างลำดับคำถามอาจเป็นดังนี้
“รอยเชื่อมนี้คืออะไร อยู่ในงานใด และ requirement คืออะไร”
“ใช้วัสดุใด มี certificate และ traceability ถึงชิ้นงานหรือไม่”
“ใช้ WPS ฉบับใด มี basis of qualification รองรับหรือไม่”
“ใครเชื่อม และ qualification กับ continuity ครอบคลุมหรือไม่”
“ก่อนเริ่มเชื่อม มีการตรวจ fit-up, preheat และ hold point หรือไม่”
“ใช้ consumable ใด อยู่ในสภาพควบคุมหรือไม่”
“ตรวจอะไร ผลเป็นอย่างไร และใช้ acceptance criteria ใด”
“เคยมี repair, deviation หรือ NCR หรือไม่”
“หากมี ใครตัดสิน วิธีซ่อมและการตรวจซ้ำคืออะไร”
“หลักฐานทั้งหมดเข้าไปอยู่ใน dossier และถูกทบทวนก่อนส่งมอบอย่างไร”
ระหว่างทาง assessor จะไม่ได้ทดสอบเอกสารเพียงอย่างเดียว เขาจะสังเกตว่าคนที่เกี่ยวข้องเข้าใจบทบาทของตนหรือไม่
ช่างเชื่อมเข้าถึง WPS ฉบับที่ถูกต้องได้หรือไม่
หัวหน้าหน้างานรู้หรือไม่ว่าเมื่อ fit-up นอกเกณฑ์ต้องแจ้งใคร
คลังแยก consumable ที่พร้อมใช้กับที่ต้องกักกันหรือไม่
QA/QC รู้หรือไม่ว่า acceptance criteria ของงานมาจากเอกสารใด
welding coordinator เห็นข้อมูลก่อนเริ่มงานหรือเพิ่งเห็นตอน auditor ถามหรือไม่
เมื่อหลักฐาน เอกสาร และพฤติกรรมหน้างานบอกเรื่องเดียวกัน ระบบย่อมน่าเชื่อถือ เมื่อแต่ละส่วนบอกคนละเรื่อง ช่องว่างก็จะปรากฏอย่างรวดเร็ว
Procedure ที่สวยงาม กับพฤติกรรมจริงบน shop floor
ช่องว่างที่พบมากที่สุดไม่ใช่ procedure ที่ไม่มี แต่คือ procedure ที่ไม่มีใครใช้จริง
quality manual อาจเขียนว่า material ทุกชิ้นต้องมี traceability แต่ชิ้นงานหลังตัดไม่มี identification
procedure อาจกำหนดให้ welding coordinator อนุมัติ deviation แต่ฝ่ายผลิตแก้ปัญหาด้วยการโทรคุยโดยไม่มี record
WPS อาจถูกควบคุมอย่างดีในระบบเอกสาร แต่ช่างใช้สำเนาเก่าที่เก็บอยู่ข้างเครื่อง
NCR procedure อาจบอกให้วิเคราะห์สาเหตุและติดตาม corrective action แต่ repair จริงถูกทำก่อนเปิด NCR
subcontract procedure อาจกำหนดให้ประเมิน supplier แต่ purchase order ที่ส่งออกไม่มี requirement ทางเทคนิคของงาน
assessor ไม่จำเป็นต้องพิสูจน์ว่าคนตั้งใจละเมิด procedure เพียงพบว่า control ที่ procedure สัญญาไว้ไม่เกิดขึ้นจริง ก็เพียงพอให้เห็นว่าระบบยังไม่ effective
วิธีแก้ไม่ใช่เขียน procedure ให้ยาวขึ้น หรือฝึกพนักงานให้ตอบ auditor ด้วยประโยคที่จำได้ แต่คือทำให้ procedure สอดคล้องกับการทำงานที่โรงงานสามารถรักษาได้จริง
หากขั้นตอนใดซับซ้อนเกินไปจนคนหน้างานต้องข้ามเป็นประจำ โรงงานควรทบทวนขั้นตอนนั้น
หาก authority ไม่ชัดจนต้องแก้ด้วยคำพูด โรงงานควรออกแบบ decision right ใหม่
หาก record ถูกเขียนย้อนหลังเพราะแบบฟอร์มไม่เหมาะกับจังหวะงาน โรงงานควรปรับวิธีบันทึกให้เกิดพร้อมกระบวนการ
ระบบที่ดีไม่ได้บังคับให้คนทำงานเหมือนเอกสาร แต่ทำให้เอกสารสะท้อนวิธีทำงานที่ควบคุมความเสี่ยงได้จริง
กลไกของการรับรอง: ใครรับรอง รับรองอะไร และรับรองนานแค่ไหน
ก่อนพูดถึงการเตรียมตัว ควรเข้าใจกลไกของการรับรองให้ตรงกันก่อน เพราะโรงงานจำนวนมากพูดว่า ได้ ISO 3834 แล้ว โดยไม่รู้ว่าสิ่งที่ได้มานั้นครอบคลุมอะไรบ้าง
ผู้ที่ออกใบรับรองคือหน่วยรับรอง ไม่ใช่ผู้ตรวจประเมิน
ผู้ตรวจประเมินคือบุคคลที่เข้ามาเก็บหลักฐานและเขียนรายงาน ส่วนการตัดสินว่าจะออกใบรับรองหรือไม่เป็นหน้าที่ของหน่วยรับรองซึ่งเป็นองค์กร และโดยหลักการต้องมีผู้ทบทวนที่ไม่ใช่คนเดียวกับผู้ตรวจ นั่นคือเหตุผลที่การโน้มน้าวผู้ตรวจประเมินเป็นรายบุคคลไม่ใช่กลยุทธ์ที่ได้ผล และไม่ใช่สิ่งที่ควรพยายามทำ
สิ่งที่โรงงานควรตรวจก่อนเลือกหน่วยรับรองคือ หน่วยนั้นได้รับการรับรองระบบงานในขอบเขตที่ครอบคลุมงานของเราหรือไม่ และลูกค้าปลายทางหรือหน่วยงานกำกับในตลาดที่เราจะส่งของไปยอมรับใบรับรองจากหน่วยนั้นหรือไม่ ใบรับรองที่ลูกค้าไม่ยอมรับมีค่าเท่ากับไม่มี
ควรรู้ด้วยว่า ISO 3834 เองไม่ได้กำหนดให้ต้องมีการประเมินหรือการรับรองจากภายนอก ISO/TR 3834-6:2007 ข้อ 11 ระบุว่าผู้ผลิตประกาศความสอดคล้องด้วยความรับผิดชอบของตนเองได้ และ ISO 3834 ใช้ได้โดยไม่ต้องมี ISO 9001 รายละเอียดเรื่องหน่วยรับรอง การตรวจติดตาม และการพักใช้ใบรับรองในบทนี้จึงเป็นกฎของโครงการรับรอง ไม่ใช่ข้อกำหนดของตัวมาตรฐาน
ขอบเขตของใบรับรองสำคัญกว่าตัวใบรับรอง
ใบรับรอง ISO 3834 ไม่ได้ระบุเพียงระดับ -2, -3 หรือ -4 แต่ระบุขอบเขตด้วย ได้แก่ ชนิดของผลิตภัณฑ์หรือกลุ่มงาน กระบวนการเชื่อมที่ครอบคลุม กลุ่มวัสดุ ช่วงความหนา และสถานที่ผลิต
รายการขอบเขตข้างต้นมาจากกฎของโครงการรับรองที่หน่วยรับรองใช้ สิ่งที่ชุดมาตรฐานกำหนดเรื่องใบรับรองโดยตรงอยู่ใน ISO 3834-5:2021 ข้อ 4.3 คือให้หน่วยรับรอง หรือผู้ผลิตที่ประกาศความสอดคล้องเอง ระบุมาตรฐานประกอบหรือเอกสารที่ใช้ไว้ในใบรับรอง
นี่คือจุดที่เกิดปัญหาบ่อยที่สุดในทางปฏิบัติ โรงงานที่ได้รับการรับรองในขอบเขตของงานเหล็กคาร์บอนด้วยกระบวนการหนึ่ง แล้วรับงาน stainless steel หรือใช้กระบวนการใหม่ กำลังทำงานนอกขอบเขตที่ถูกประเมิน แม้ใบรับรองจะยังไม่หมดอายุก็ตาม
• ขอบเขตครอบคลุมกระบวนการเชื่อมที่เราใช้จริงในงานนี้หรือไม่
• กลุ่มวัสดุและช่วงความหนาของงานนี้อยู่ในขอบเขตหรือไม่
• งานที่ทำที่หน้างานหรือที่โรงงานสาขาอื่นอยู่ในขอบเขตหรือไม่
• หากขอบเขตยังไม่ครอบคลุม ต้องแจ้งหน่วยรับรองและขยายขอบเขตก่อนหรือไม่
การรับรองไม่ใช่เหตุการณ์ครั้งเดียว
หลังการประเมินครั้งแรก ยังมีการตรวจติดตามเป็นระยะตลอดอายุใบรับรอง และมีการประเมินใหม่เมื่อครบรอบ ระหว่างทางหากพบข้อบกพร่อง โรงงานต้องเสนอการแก้ไขพร้อมการวิเคราะห์สาเหตุ และหากข้อบกพร่องนั้นร้ายแรงหรือไม่ถูกแก้ในเวลาที่กำหนด หน่วยรับรองสามารถระงับหรือเพิกถอนใบรับรองได้
ความหมายเชิงบริหารคือ ต้นทุนของ ISO 3834 ไม่ใช่ต้นทุนโครงการที่จบเมื่อได้ใบรับรอง แต่เป็นต้นทุนดำเนินการต่อเนื่อง และงบประมาณควรถูกวางแบบนั้นตั้งแต่ต้น
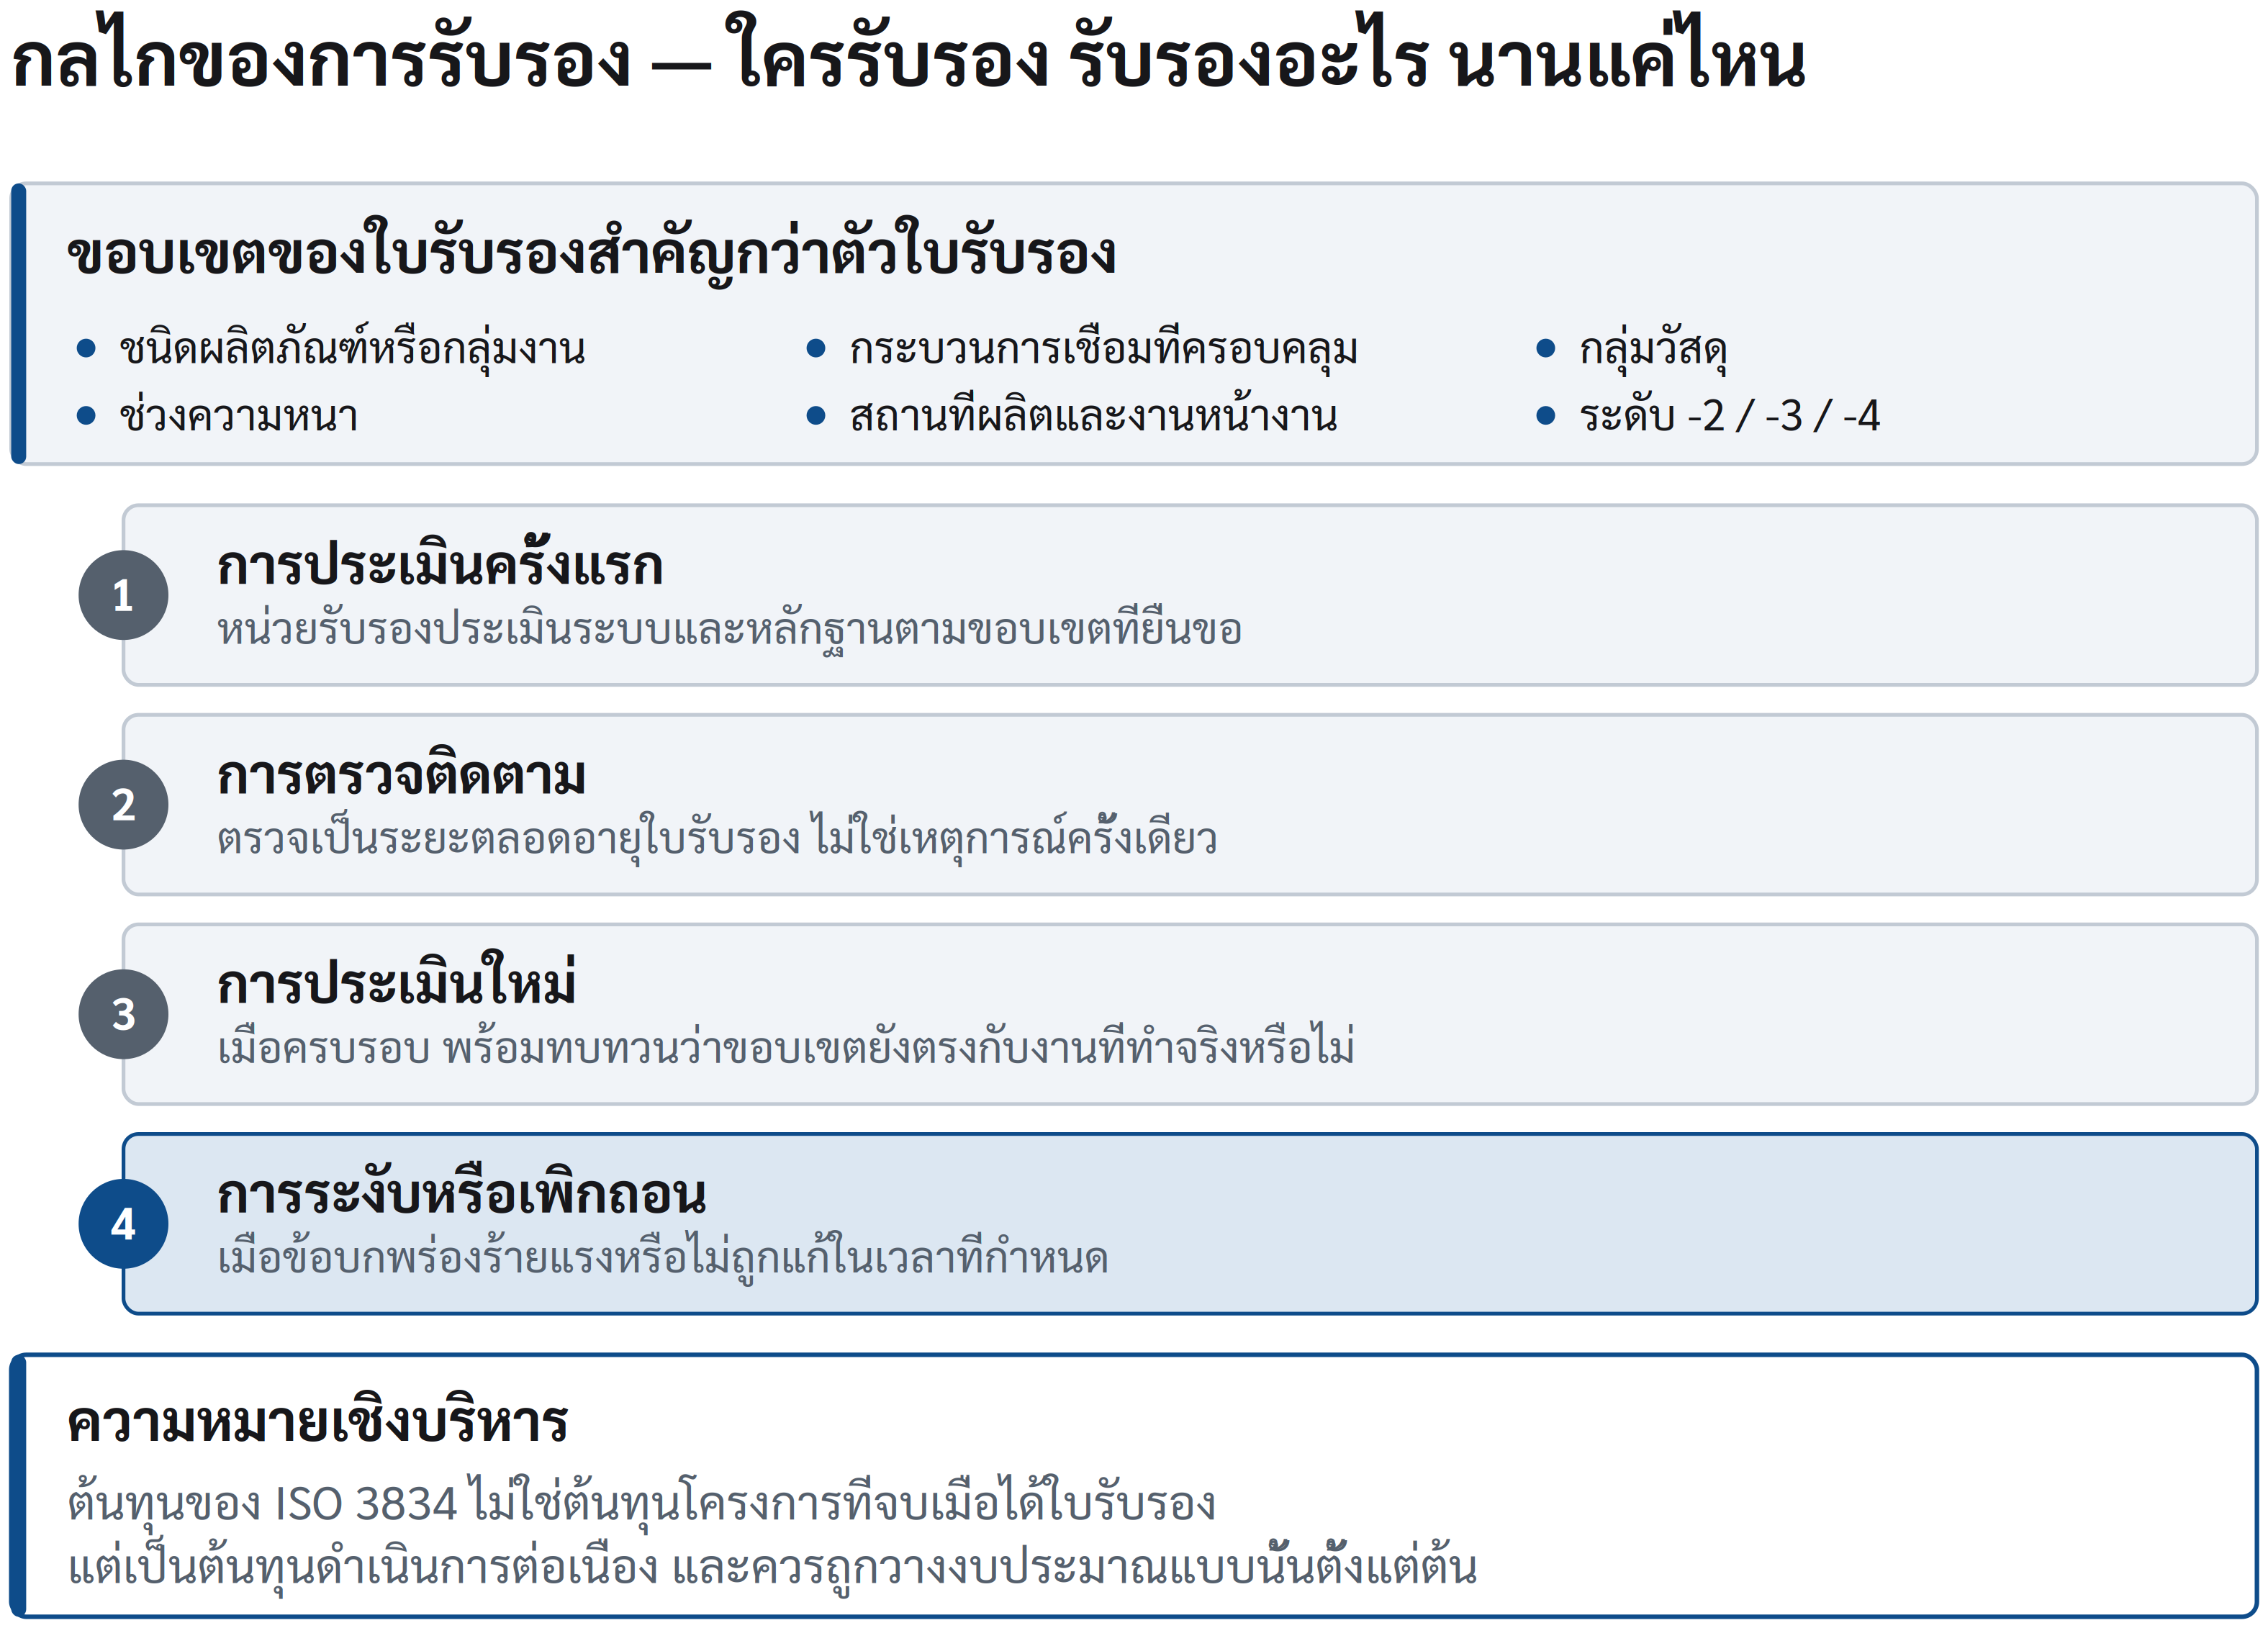
แผนภาพ 13.1 ขอบเขตของใบรับรอง และวงรอบของการรับรอง
สิ่งที่ต้องแจ้งหน่วยรับรองระหว่างรอบ
• เปลี่ยนผู้รับผิดชอบด้าน welding coordination หรือขอบเขตอำนาจของตำแหน่งนั้น
• เพิ่มกระบวนการเชื่อม กลุ่มวัสดุ หรือช่วงความหนาที่อยู่นอกขอบเขตเดิม
• ย้ายสถานที่ผลิต เพิ่มสาขา หรือเริ่มทำงานเชื่อมที่หน้างานเป็นประจำ
• เปลี่ยนโครงสร้างองค์กรที่กระทบสายการรายงานของงานคุณภาพ
การไม่แจ้งไม่ได้ทำให้ปัญหาหายไป มันเพียงเลื่อนการค้นพบไปอยู่ในวันที่ราคาแพงกว่า ซึ่งมักเป็นวันที่ลูกค้าหรือผู้ตรวจถามถึงงานที่ส่งมอบไปแล้ว
โรงงานเริ่มจากศูนย์ควรเตรียมอะไร
โรงงานที่ยังไม่มีระบบ ISO 3834 ไม่ควรเริ่มจากการซื้อแบบฟอร์มจำนวนมาก หรือเริ่มจากการนัดวัน initial assessment ก่อนรู้ว่าช่องว่างอยู่ที่ใด
จุดเริ่มต้นที่ถูกต้องคือการกำหนด scope ของงานที่ต้องการควบคุมและพัฒนาความสามารถ
1. กำหนด scope ให้ซื่อสัตย์
โรงงานทำ process ใด วัสดุใด ความหนาใด และผลิตภัณฑ์หรือกลุ่มงานใด
งานทำในโรงงานหรือหน้างาน
มี subcontracted special process ใด
ลูกค้าหรือ product code ต้องการ ISO 3834 ระดับใด
ขอบเขตนี้คือสิ่งที่ระบบต้องพิสูจน์ ไม่ใช่ถ้อยคำทางการตลาดที่ควรกว้างที่สุด
2. ทำ gap assessment จากงานจริง
เลือกงานจริงหนึ่งหรือสองงาน แล้วเดินตามเส้นทางเดียวกับ assessor
เริ่มจาก contract และ drawing ไปยัง technical review, WPS, qualification, material, consumable, fit-up, inspection, NCR, repair และ dossier
ทุกจุดที่ตอบคำถามไม่ได้ หรือมีเอกสารแต่เชื่อมกับงานจริงไม่ได้ คือ gap ที่ต้องแก้
3. สร้าง authority และ welding coordination ก่อนสร้างแฟ้ม
กำหนดว่าใครทำหน้าที่ใด ใครอนุมัติ WPS, ใครหยุดงาน ใครตัดสิน deviation และ repair, ใครรับมอบงานจากผู้รับจ้างช่วง และใครทบทวน dossier
หาก authority ไม่ชัด เอกสารจะช่วยได้เพียงจำกัด เพราะการตัดสินใจสำคัญยังไหลไปตามความสัมพันธ์ส่วนบุคคลแทนระบบ
4. ทำ control ให้ใช้ได้กับงานจริง
จัดทำหรือปรับ WPS, qualification coverage, material/consumable control, equipment assurance, production plan, inspection plan, NCR/repair process และ traceability ตามระดับความเสี่ยงของ scope
อย่าพยายามยกมาตรฐานระดับสูงสุดมาใช้ทั้งหมดในวันแรก หากยังไม่มีคนและวิธีทำงานที่รองรับ ให้สร้าง control ที่จำเป็นและใช้ได้จริง แล้วขยายอย่างเป็นลำดับ
5. สร้างหลักฐานจากงานจริงก่อน initial assessment
โรงงานควรมี record ที่แสดงว่าระบบถูกใช้จริง ไม่ใช่เพียง procedure ที่เพิ่งอนุมัติ
ตัวอย่างเช่น technical review ที่เกิดขึ้นจริง, weld map, WPS ที่ถูกใช้, material traceability, inspection result, repair record ถ้ามี, supplier control และ internal review ของปัญหาที่พบ
ไม่มี assessor คนใดควรคาดหวังให้โรงงานใหม่มีประวัติสมบูรณ์แบบยาวนาน แต่ระบบต้องแสดงให้เห็นว่าองค์กรรู้วิธีควบคุมงานและแก้ไขช่องว่างที่พบ
6. ทำ internal audit เพื่อทดสอบระบบก่อนถูกทดสอบภายนอก
internal audit ที่มีค่าที่สุดไม่ใช่การเดินตาม checklist แล้วทำเครื่องหมายครบ แต่คือการสุ่ม weld ID และพยายามพิสูจน์ evidence chain ทั้งสาย
หากทีมภายในหาเอกสารไม่พบ เชื่อมโยงไม่ได้ หรือพบว่าพฤติกรรมหน้างานต่างจาก procedure นั่นคือโอกาสแก้ระบบก่อนกลายเป็น finding จาก assessor หรือลูกค้า
Case B — เมื่อ assessor เดินย้อนจากรอยเชื่อมหนึ่งจุด
assessor เดินอยู่ในพื้นที่ผลิตและเห็น weld ID W-318 บน component หนึ่งชิ้น เขาหยุดถามหัวหน้าหน้างานว่า “งานนี้ใช้ WPS อะไร”
หัวหน้าหน้างานตอบได้และเปิด WPS ฉบับที่ถูกต้อง จากนั้น assessor ถามว่า “ช่างคนใดเชื่อม” ระบบแสดง welder ID และ qualification ที่ครอบคลุม process, position และความหนาที่เกี่ยวข้องได้
assessor ถามต่อว่า “วัสดุ heat ใด” weld map เชื่อมกลับไปยัง cut-piece ID และ material certificate ได้ เขาพบว่า requirement ของงานกำหนด preheat จึงขอดู record และเครื่องมือที่ใช้วัด ทีมงานอธิบายตำแหน่งวัดและแสดงสถานะการทวนสอบของเครื่องมือได้
จากนั้นเขาเปิด NDT report พบว่ามี repair หนึ่งครั้ง
นี่คือจุดที่ระบบถูกทดสอบจริง
โรงงานไม่พยายามซ่อน repair แต่แสดง NCR, disposition, repair WPS, ผลการขุดและตรวจยืนยัน, re-inspection result และผู้ที่ปล่อยงานกลับเข้าสู่กระบวนการ assessor พบว่า repair เกิดก่อน PWHT และ PWHT chart เชื่อมกับ component นี้อย่างชัดเจน
สุดท้าย assessor ไม่ได้เพียงเห็นว่ามีเอกสารครบ เขาเห็นว่าเมื่อเกิดความผิดปกติ ระบบยังรักษา identity, authority และ evidence chain ไว้ได้
แต่หากระหว่างทางพบว่า WPS ที่หน้างานเป็น revision เก่า, welder log ไม่บอกว่าใครเชื่อมจริง, material certificate ระบุเพียงชื่อโครงการ, repair ไม่มี record หรือ PWHT chart ระบุชิ้นงานไม่ได้ assessor จะเห็นทันทีว่า certificate หรือ procedure ที่มีอยู่ไม่ได้แปลว่า control เกิดขึ้นจริง
เตรียม audit ด้วยคำถามเดียว
วิธีเตรียม audit ที่ตรงที่สุดคือถามกับงานจริงทุกงานว่า
หากผู้ตรวจหยิบ weld ID นี้ขึ้นมา เราสามารถพาเขาเดินย้อนจากรอยเชื่อมไปยัง requirement, การตัดสินใจ, การควบคุม และหลักฐานทั้งหมดได้หรือไม่
หากคำตอบคือได้ โรงงานไม่ได้เพียงพร้อมสำหรับ audit แต่กำลังมีระบบที่ลูกค้าใช้เชื่อถือได้จริง
หากคำตอบคือไม่ได้ finding ที่ดีที่สุดไม่ใช่สิ่งที่ assessor เขียนในรายงาน แต่คือช่องว่างที่โรงงานเห็นและแก้ได้ก่อนมันกลายเป็นความเสี่ยงของผลิตภัณฑ์
ภาคถัดไปจะยกระดับจากการมีหลักฐาน ไปสู่การใช้หลักฐานนั้นสร้างความมั่นใจ: หากลูกค้าถามถึงรอยเชื่อมหนึ่งรอย โรงงานจะย้อนสร้างประวัติของมันได้อย่างไร และจะเปลี่ยนข้อมูลจาก dossier ให้กลายเป็น capability ที่ผู้บริหารและลูกค้าเห็นคุณค่าได้อย่างไร
ภาคที่สี่