ลองนึกถึงรอยเชื่อมหนึ่งรอยที่เพิ่งผ่านการตรวจด้วยสายตา ผิวรอยเชื่อมเรียบ ขนาดดูอยู่ในเกณฑ์ ไม่มี undercut ที่เห็นชัด และผลการตรวจไม่ทำให้ใครกังวลมากนัก
แต่หากลูกค้าถามต่อว่า รอยเชื่อมนี้ใช้วัสดุใด ช่างเชื่อมคนใดเชื่อมตาม WPS ฉบับใด ลวดเชื่อมถูกจัดเก็บและอบคืนสภาพตามเงื่อนไขหรือไม่ มีการควบคุม preheat และ interpass temperature หรือไม่ ผลการตรวจยอมรับตามเกณฑ์ใด และหากพบข้อบกพร่องเคยซ่อมมาก่อนหรือไม่—โรงงานตอบได้ครบหรือไม่
คำถามเหล่านี้ทำให้เห็นความต่างระหว่างงานที่ “ดูเหมือนดี” กับงานที่ “เชื่อถือได้”
งานเชื่อมที่เชื่อถือได้ไม่ได้เริ่มเมื่อช่างจุดอาร์ก และไม่ได้จบเมื่อผู้ตรวจลงลายมือชื่อ มันเริ่มตั้งแต่โรงงานตัดสินใจว่าจะรับงานนี้หรือไม่ เริ่มจากการทำความเข้าใจว่า ลูกค้าต้องการอะไร ผลิตภัณฑ์จะทำหน้าที่ในสภาวะใด ความล้มเหลวมีผลรุนแรงเพียงใด และโรงงานมีคน กระบวนการ เครื่องมือ และหลักฐานเพียงพอจะรับผิดชอบต่อ commitment นั้นจริงหรือไม่
นี่คือเหตุผลที่ ISO 3834 สำคัญ
ISO 3834 ไม่ใช่แค่ใบรับรองที่แขวนอยู่บนผนัง แต่เป็นกรอบสำหรับสร้างและพิสูจน์ความสามารถในการผลิตงานเชื่อมให้เป็นไปตามข้อกำหนดอย่างสม่ำเสมอ ลูกค้าอาจเริ่มต้นด้วยการถามหา certificate แต่สิ่งที่เขากำลังซื้อจริง ๆ คือความมั่นใจว่า โรงงานจะไม่ฝากคุณภาพของผลิตภัณฑ์ไว้กับช่างเก่งเพียงไม่กี่คน หรือกับการตรวจพบปัญหาในวินาทีสุดท้าย
คุณภาพที่ตรวจพบ กับคุณภาพที่ถูกสร้างขึ้น
ในหลายโรงงาน คำว่า “คุณภาพงานเชื่อม” มักถูกตีความว่าเป็นหน้าที่ของฝ่ายตรวจสอบ เมื่อเกิด defect จึงเพิ่มการตรวจ เพิ่ม NDT เพิ่มจำนวนรายงาน หรือเพิ่มความเข้มงวดของเกณฑ์ยอมรับ วิธีเหล่านี้อาจช่วยให้เห็นปัญหามากขึ้น แต่ไม่ได้ทำให้ปัญหาเกิดน้อยลงโดยอัตโนมัติ
Inspection มีหน้าที่สำคัญมาก แต่ inspection ไม่ได้สร้างคุณภาพ
รอยเชื่อมที่ดีถูกสร้างขึ้นจากเงื่อนไขที่ถูกต้องก่อนเชื่อมและระหว่างเชื่อม: วัสดุถูกต้อง รอยต่อถูกเตรียมอย่างเหมาะสม WPS ใช้ได้กับงานจริง ช่างเชื่อมมีคุณสมบัติครอบคลุม เครื่องเชื่อมและอุปกรณ์วัดน่าเชื่อถือ ลวดเชื่อมและก๊าซได้รับการควบคุม อุณหภูมิและลำดับการเชื่อมไม่ถูกเปลี่ยนเพราะแรงกดดันด้านเวลา และผู้มีอำนาจสามารถหยุดงานได้เมื่อเงื่อนไขสำคัญยังไม่พร้อม
หากเงื่อนไขเหล่านี้ไม่อยู่ การตรวจปลายทางก็ทำหน้าที่เหมือนตาข่ายที่พยายามดักปัญหาหลังจากต้นทุนได้เกิดขึ้นแล้ว ยิ่งตรวจพบช้า ต้นทุนยิ่งสูง: ต้องขุดซ่อม เชื่อมซ้ำ ตรวจซ้ำ เลื่อนส่งมอบ เสียความเชื่อมั่น และในบางกรณี อาจต้องรับผิดชอบต่อความเสียหายที่เกิดขึ้นหลังผลิตภัณฑ์ออกจากโรงงานไปแล้ว
ISO 3834 จึงไม่ได้ตั้งคำถามเพียงว่า “รอยเชื่อมผ่านหรือไม่” แต่ถามว่า “โรงงานสร้างเงื่อนไขให้รอยเชื่อมผ่านได้อย่างน่าเชื่อถือหรือไม่”
ระบบความสามารถ ไม่ใช่ระบบเอกสาร
โรงงานจำนวนมากเริ่มต้น ISO 3834 ด้วยการเขียน procedure จัดแฟ้ม qualification ทำรายการเครื่องมือ และเตรียมตัวสำหรับ audit สิ่งเหล่านี้จำเป็น แต่ยังไม่ใช่จุดหมาย
ระบบจะมีความหมายก็ต่อเมื่อมันเปลี่ยนการตัดสินใจจริงบนหน้างาน
เมื่อแบบหรือข้อมูลลูกค้ายังไม่พอ ระบบต้องทำให้คนที่รับงานรู้ว่าไม่ควรรีบให้สัญญา เมื่อ WPS ครอบคลุมบนกระดาษแต่ใช้ไม่ได้ในตำแหน่งเชื่อมหรือสภาพประกอบจริง ระบบต้องทำให้ประเด็นนั้นถูกยกขึ้นมาก่อนเริ่มผลิต เมื่อวัสดุไม่มีหลักฐานยืนยันที่เพียงพอ หรือ consumable ถูกเก็บจนเสี่ยงต่อคุณสมบัติ ระบบต้องทำให้คนหน้างานรู้ว่าจะหยุด ติดป้ายกักกัน หรือขอการตัดสินใจจากใคร เมื่อผู้รับจ้างช่วงทำ PWHT หรือ NDT ระบบต้องทำให้โรงงานยังคงเป็นเจ้าของความเสี่ยง ไม่ใช่ส่งงานออกไปพร้อมกับความรับผิดชอบ
เอกสารที่ดีจึงไม่ใช่เอกสารที่ยาวที่สุด แต่คือเอกสารที่ทำให้คนตัดสินใจถูกในเวลาที่ต้องตัดสินใจ
ในทำนองเดียวกัน ใบรับรองไม่ได้พิสูจน์ว่าทุกรอยเชื่อมของโรงงานจะดีเสมอไป และการไม่มีใบรับรองก็ไม่ได้พิสูจน์ว่าโรงงานไม่มีความสามารถ แต่ ISO 3834 ให้ภาษากลางและโครงสร้างที่ช่วยให้โรงงาน ลูกค้า ผู้ตรวจ และผู้บริหารเห็นเรื่องเดียวกัน: ความสามารถใดต้องมี หลักฐานใดต้องเชื่อมโยงกัน และช่องว่างใดต้องแก้ก่อนจะกลายเป็นความเสี่ยงของผลิตภัณฑ์
5C: วิธีมองคุณภาพงานเชื่อมทั้งระบบ
หนังสือเล่มนี้ใช้กรอบ 5C เพื่อทำให้ ISO 3834 เป็นเรื่องของการตัดสินใจ ไม่ใช่รายการข้อกำหนดที่ต้องจำ
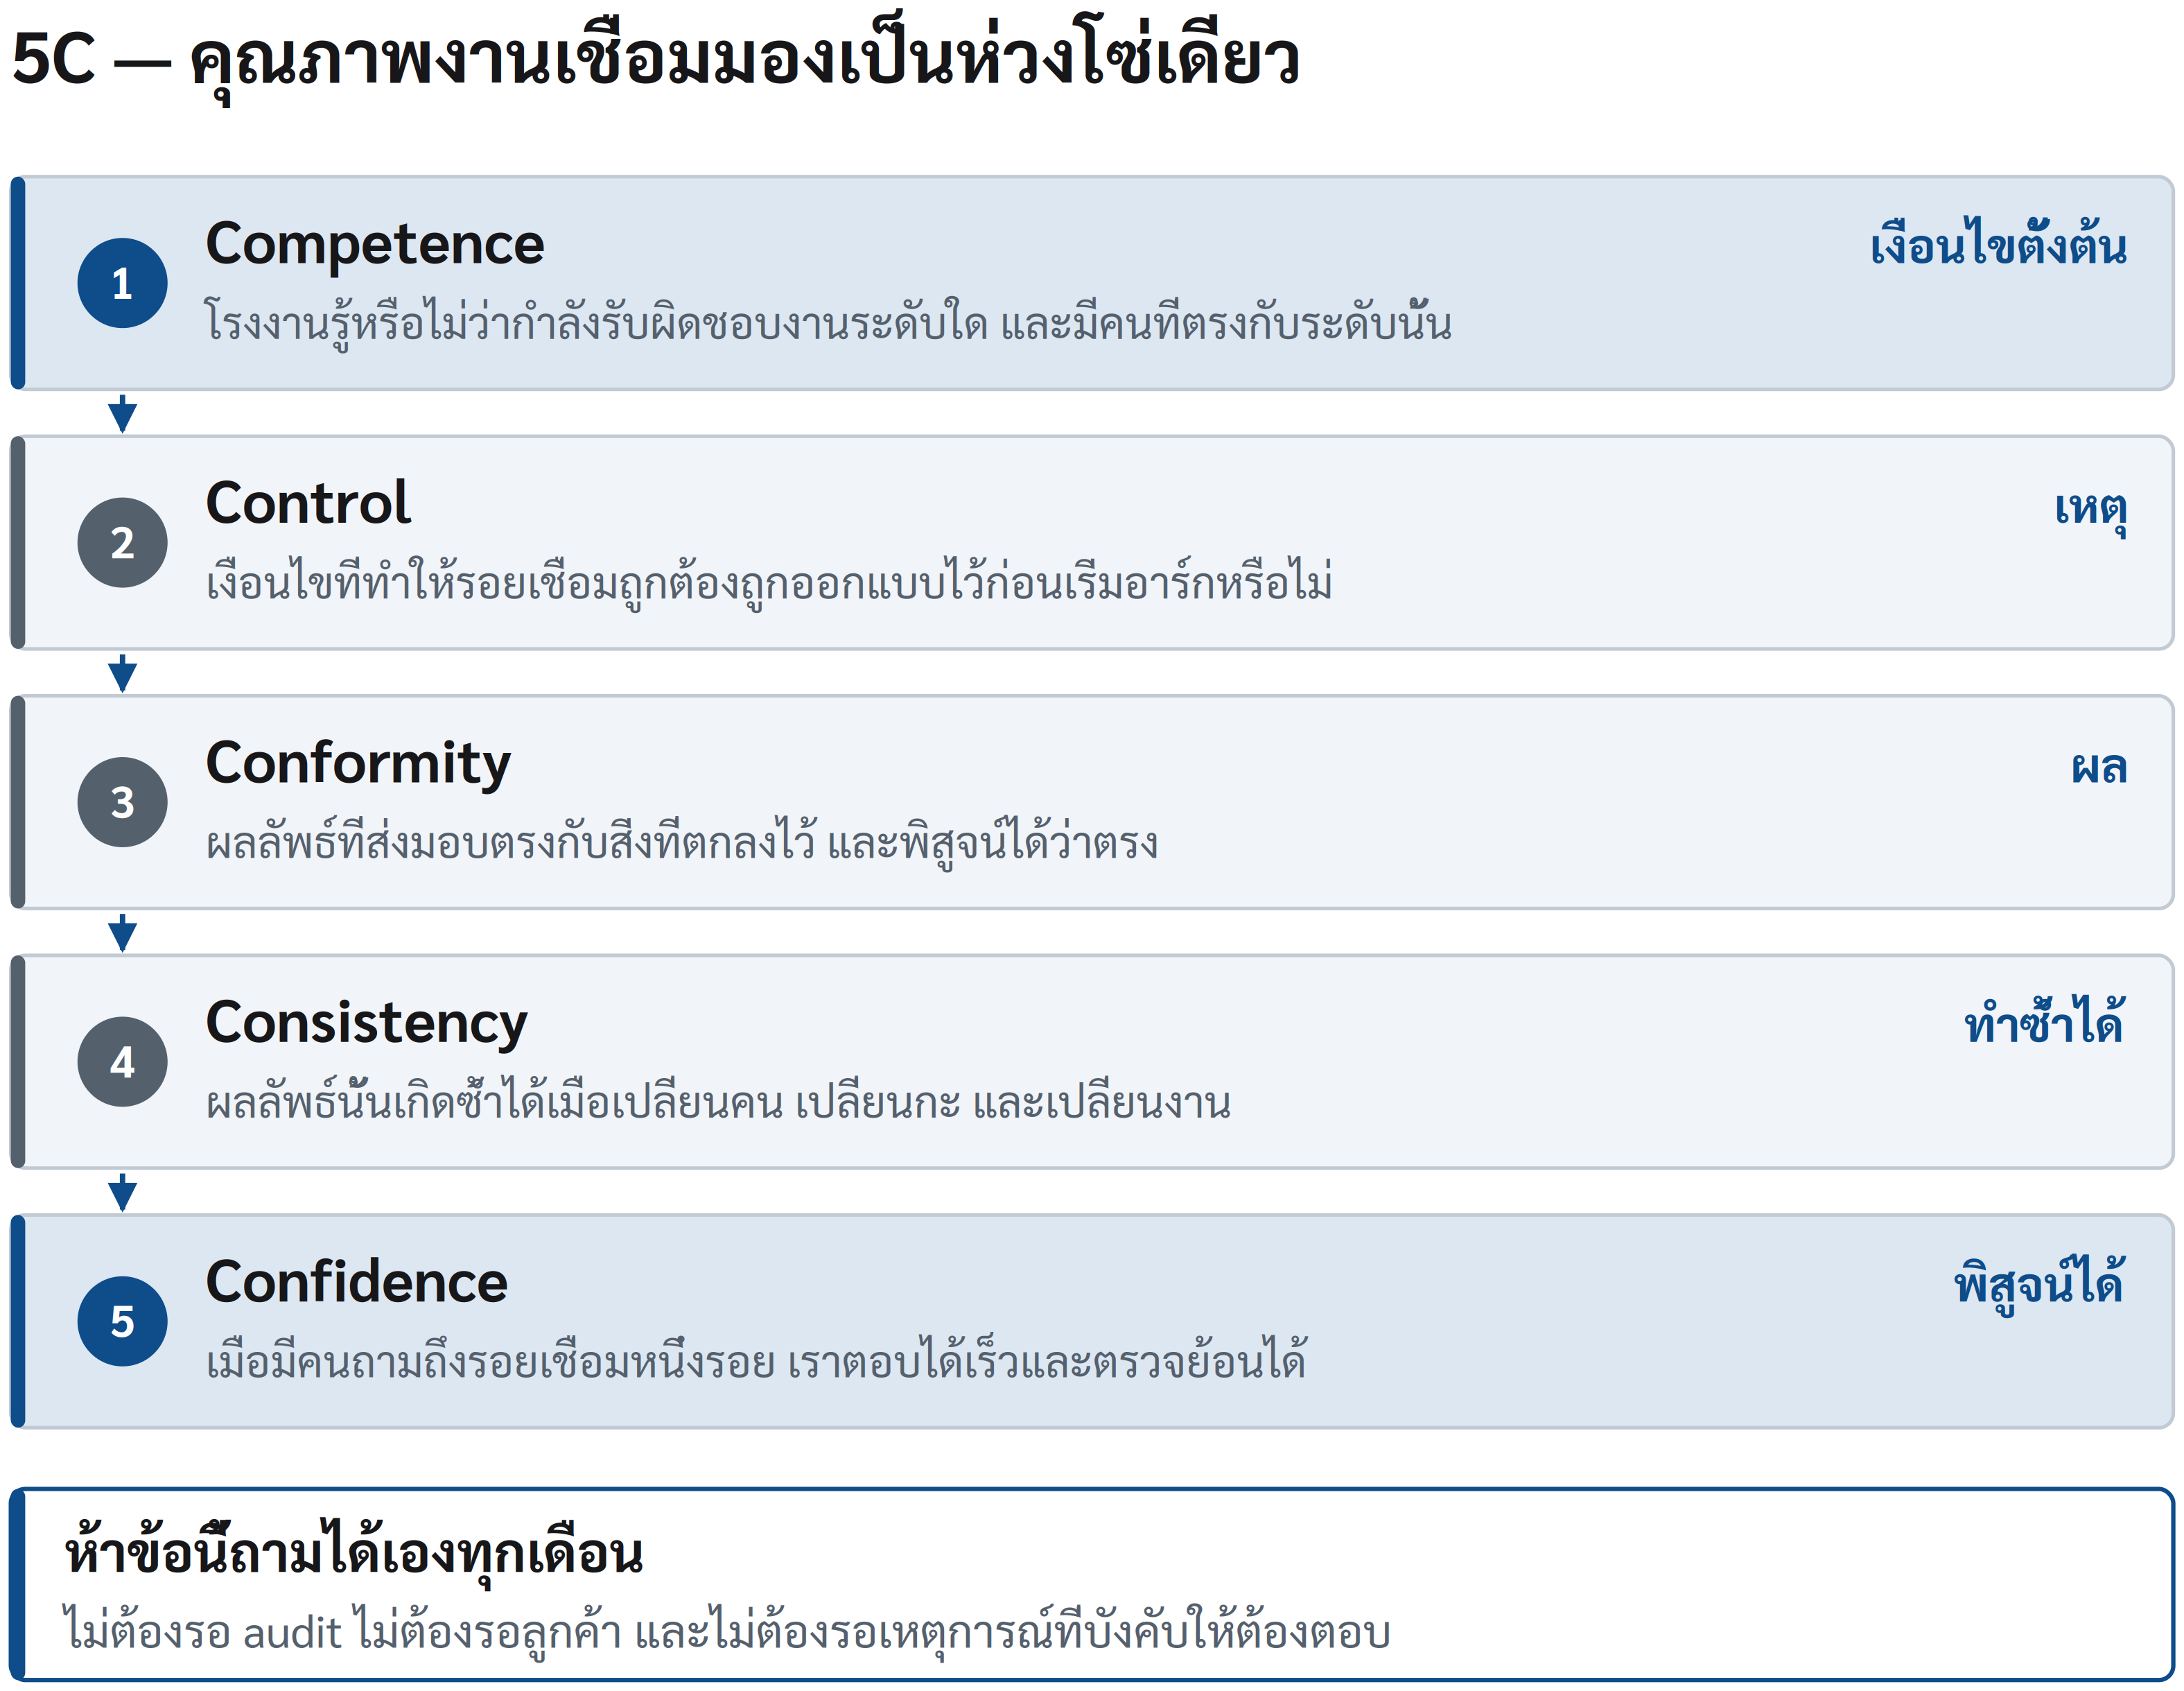
แผนภาพ 0.1 5C — คุณภาพงานเชื่อมมองเป็นห่วงโซ่เดียว
Competence คือความสามารถตั้งต้น โรงงานรู้หรือไม่ว่างานประเภทใดที่ตนรับผิดชอบได้อย่างมีเหตุผล มี welding coordination ที่เหมาะสมหรือไม่ มี WPS, WPQR, ช่างเชื่อม เครื่องมือ กระบวนการ และความรู้เพียงพอหรือไม่ และรู้หรือไม่ว่างานใดควรปฏิเสธ ต่อรอง หรือพัฒนาความสามารถก่อนรับ
Control คือการสร้างเงื่อนไขที่ทำให้คุณภาพเกิดขึ้นได้จริง ตั้งแต่ technical review การวางแผนผลิต การระบุและติดตามวัสดุ การควบคุม consumable การเตรียมรอยต่อ fit-up, preheat, parameter, sequence, PWHT ไปจนถึงการควบคุมผู้รับจ้างช่วง
Conformity คือผลที่งานเป็นไปตาม requirement ที่ตกลงกัน ไม่ใช่ตามความรู้สึกว่า “น่าจะใช้ได้” ข้อกำหนดนี้อาจมาจาก contract, drawing, product code, WPS, acceptance criteria หรือ inspection plan และต้องถูกแปลให้หน้างานใช้ได้จริง
Consistency คือความสามารถในการทำให้ผลที่ถูกต้องเกิดซ้ำได้ ข้ามช่าง ข้ามกะ ข้ามล็อตวัสดุ ข้ามผู้รับจ้างช่วง และข้ามงานที่มีความคล้ายกันแต่ไม่เหมือนกันทั้งหมด หากคุณภาพขึ้นกับคนคนเดียว ระบบยังไม่แข็งแรงพอ แม้ผลงานในวันนี้จะดีมากก็ตาม
Confidence คือความสามารถในการพิสูจน์สิ่งที่โรงงานบอกว่าทำได้ โรงงานย้อนจากรอยเชื่อมหนึ่งรอยกลับไปยัง material, WPS, welder, consumable, parameter สำคัญ ผลตรวจ การซ่อม และการอนุมัติได้หรือไม่ และเมื่อข้อมูลบอกว่าความสามารถเริ่มลดลง ผู้บริหารนำข้อมูลนั้นไปตัดสินใจลงทุนหรือปรับระบบได้หรือไม่
ทั้งห้าเรื่องเชื่อมต่อกันเป็นเหตุและผล Competence เป็นเงื่อนไขตั้งต้น Control เป็นเหตุให้กระบวนการเดินอยู่ในกรอบ Conformity เป็นผลที่ต้องเกิด Consistency ทำให้ผลนั้นเกิดซ้ำได้ และ Confidence ทำให้ลูกค้า ผู้บริหาร และโรงงานเองเชื่อสิ่งเดียวกันบนพื้นฐานของหลักฐาน
ISO 3834 อยู่ตรงไหนในโลกของมาตรฐานงานเชื่อม
ISO 3834 ไม่ได้ทำงานแทนมาตรฐานหรือ code อื่น มันเป็นระบบคุณภาพสำหรับการหลอมเชื่อมวัสดุโลหะที่ทำให้ข้อกำหนดทางเทคนิคเหล่านั้นถูกนำไปควบคุมอย่างเป็นระบบ
ISO 14731 ช่วยกำหนดหน้าที่และความรับผิดชอบของ welding coordination มาตรฐานตระกูล ISO 9606 เกี่ยวข้องกับคุณสมบัติของช่างเชื่อม มาตรฐานตระกูล ISO 15614 เกี่ยวข้องกับการรับรอง welding procedure ส่วนมาตรฐานผลิตภัณฑ์หรือ code ที่เกี่ยวข้องกับงาน—เช่นงานโครงสร้าง งานภาชนะรับความดัน หรืองานเครื่องจักร—จะกำหนดข้อเรียกร้องเฉพาะของผลิตภัณฑ์นั้น เช่น วัสดุ รอยต่อ ระดับคุณภาพ การตรวจ การทดสอบ หรือเอกสารส่งมอบ
ISO 3834 ทำหน้าที่เชื่อมสิ่งเหล่านี้เข้าด้วยกันในระบบการทำงานของโรงงาน
เพราะเหตุนี้ การมี WPS ไม่ได้แปลว่าระบบพร้อม การมีช่างเชื่อม qualified ไม่ได้แปลว่าเขาถูกมอบหมายกับงานที่ coverage ครอบคลุม การมีผล NDT ผ่านไม่ได้แปลว่ากระบวนการถูกควบคุม การมี certificate ไม่ได้แปลว่าทุก subcontractor อยู่ใน control set เดียวกัน และการมีเอกสารจำนวนมากก็ไม่ได้แปลว่าโรงงานพิสูจน์ความเชื่อมโยงของข้อมูลได้
คำถามที่สำคัญกว่า “เรามีเอกสารหรือไม่” คือ “เอกสาร หลักฐาน และการตัดสินใจเหล่านี้เชื่อมกันจนพิสูจน์ความน่าเชื่อถือของรอยเชื่อมได้หรือไม่”
หนังสือเล่มนี้ไม่ได้สอนให้อ่านมาตรฐานเป็นข้อ ๆ
มาตรฐานจำเป็นต้องถูกอ่านอย่างละเอียดเมื่อคุณต้องตีความ requirement หรือเตรียมระบบ แต่การทำงานจริงของโรงงานไม่ได้เริ่มจากการเปิดมาตรฐานแล้วไล่ทำตามข้อ 1, ข้อ 2 และข้อ 3
มันเริ่มจากคำถามที่ต้องตอบให้ถูกตามลำดับ
เราควรรับงานนี้หรือไม่
ก่อนเริ่มเชื่อม อะไรต้องพร้อมและใครมีอำนาจยืนยัน
เมื่อเกิด deviation หรือ defect ใครมีสิทธิ์หยุด ใครตัดสินใจ และอะไรต้องพิสูจน์ก่อนปล่อยงาน
ก่อนส่งมอบ หลักฐานใดทำให้ลูกค้าเชื่อว่าเราไม่ได้เพียงตรวจเจอปัญหา แต่ควบคุมกระบวนการได้จริง
ตลอดเล่มจึงมี Decision Gate สามจุด
Decision Gate A อยู่หลัง contract และ technical review: เรามี competence ที่จะรับ commitment นี้จริงหรือไม่
Decision Gate B อยู่ก่อนเริ่มเชื่อม หรือก่อนรับมอบงานจากผู้รับจ้างช่วง: หลักฐานและเงื่อนไขควบคุมพร้อมพอหรือไม่
Decision Gate C อยู่ก่อนส่งมอบ: เรามี evidence chain และ capability เพียงพอให้ลูกค้าเชื่อถือได้หรือไม่
สามประตูนี้ไม่ใช่ขั้นตอนราชการเพิ่มขึ้นมาเพื่อทำให้งานช้า ตรงกันข้าม มันช่วยให้โรงงานหยุดความเสี่ยงในจุดที่ต้นทุนการแก้ไขยังต่ำ และช่วยไม่ให้ปัญหาที่ควรตัดสินใจตั้งแต่ต้น กลายเป็นการซ่อม ความล่าช้า หรือข้อพิพาทในตอนท้าย
สองงานที่เดินไปกับเราทั้งเล่ม
หนังสือเล่มนี้ไม่ได้อธิบายข้อกำหนดในอากาศ ทุกบทจะกลับมาที่งานสองชิ้นที่มีอยู่จริงในโรงงานเชื่อมแทบทุกแห่ง งานสองชิ้นนี้ใช้มาตรฐานชุดเดียวกันแต่คนละระดับ อยู่ในโรงงานเดียวกัน และบางครั้งใช้ช่างเชื่อมคนเดียวกัน แต่ต้องการระดับการควบคุมและหลักฐานที่ไม่เท่ากันเลย
เราจะเรียกมันว่า Case A และ Case B
Case A — งานผลิตซ้ำ
• ผลิตภัณฑ์: โครงและชิ้นส่วนเหล็กที่ผลิตเป็นล็อตตามแบบเดิม ปริมาณหลายร้อยชิ้นต่อเดือน
• ลูกค้า: ผู้ประกอบระบบที่ซื้อซ้ำต่อเนื่องภายใต้ frame agreement
• วัสดุและงานเชื่อม: เหล็กคาร์บอนความหนาปานกลาง รอยต่อมาตรฐาน กระบวนการเดียว ท่าเชื่อมควบคุมได้
• ระดับที่ตกลงกัน: ISO 3834-3
• ลักษณะความเสี่ยง: ความล้มเหลวไม่กระทบชีวิตโดยตรง แต่ความผันแปรที่เกิดซ้ำจะกลายเป็นต้นทุนสะสมและปัญหาความสัมพันธ์กับลูกค้า
• โจทย์หลักของ Case A: ควบคุม variation ก่อนที่มันจะกลายเป็นนิสัยของสายการผลิต
Case B — งานวิกฤต
• ผลิตภัณฑ์: ชิ้นงานรับแรงที่ผลิตเป็นงานเฉพาะ จำนวนน้อย มีการติดตั้งหน้างานร่วมด้วย
• ลูกค้า: เจ้าของโครงการที่มี third-party inspection และมีข้อกำหนดส่งมอบ dossier รายชิ้น
• วัสดุและงานเชื่อม: เหล็กกำลังสูงและงานที่มี restraint สูง มีหลายชั้นเชื่อม มี PWHT ในบางรอยต่อ และมี NDT ตามสัดส่วนที่กำหนด
• ระดับที่ตกลงกัน: ISO 3834-2
• ลักษณะความเสี่ยง: รอยเชื่อมหนึ่งรอยที่ผิดพลาดอาจกระทบความปลอดภัยและไม่มีล็อตถัดไปให้แก้ตัว
• โจทย์หลักของ Case B: ควบคุมข้อมูล เพราะทุกแนวเชื่อมมีความหมายและต้องอธิบายได้ทีละรอย
เหตุใดต้องมีสองงาน ไม่ใช่งานเดียว
ถ้าเล่าเพียงงานวิกฤต ผู้อ่านจะสรุปว่า ISO 3834 คือระบบสำหรับงานยาก และโรงงานที่ทำงานผลิตซ้ำไม่จำเป็นต้องสนใจ ถ้าเล่าเพียงงานผลิตซ้ำ ผู้อ่านจะประเมินภาระของงานที่ความล้มเหลวมีราคาแพงต่ำเกินไป
ความจริงที่สำคัญกว่าคือ ทั้งสองงานใช้ตรรกะเดียวกัน ต่างกันที่ระดับ ไม่ใช่ต่างกันที่ชนิดของระบบ เมื่ออ่านจบ ผู้อ่านควรบอกได้ว่างานของตนอยู่ใกล้ด้านใดมากกว่า และการควบคุมชุดใดที่จำเป็นจริงสำหรับงานนั้น
คำถามที่ใช้เทียบสองเคสนี้ตลอดเล่มมีเพียงข้อเดียว: สิ่งที่เปลี่ยนไปคือปริมาณของการควบคุม หรือชนิดของการควบคุม
หนังสือเล่มนี้เหมาะกับใคร
หนังสือเล่มนี้เขียนสำหรับ welding engineer, welding coordinator, production manager, QA/QC, inspector, project manager, ผู้บริหารโรงงาน และผู้ที่ต้องรับผิดชอบต่อคุณภาพงานเชื่อม แม้ไม่ได้เป็นผู้เชี่ยวชาญงานเชื่อมโดยตรง
สำหรับวิศวกรและผู้ประสานงานงานเชื่อม หนังสือจะช่วยเชื่อมความรู้ด้านมาตรฐานเข้ากับการออกแบบระบบทำงานจริง สำหรับฝ่ายผลิต จะช่วยให้เห็นว่าทำไมการควบคุมบางอย่างจึงไม่ใช่อุปสรรคต่อการส่งมอบ แต่เป็นเงื่อนไขของการส่งมอบที่เชื่อถือได้ สำหรับ QA/QC และ inspector จะช่วยย้ายจุดเน้นจากการค้นหา defect ไปสู่การสร้างข้อมูลที่ทำให้ระบบเรียนรู้ได้ สำหรับผู้บริหาร จะช่วยให้เห็นว่าค่าใช้จ่ายของ WPS, qualification, welding coordination, inspection, repair และ dossier ไม่ใช่ต้นทุนแยกส่วน แต่เป็นการลงทุนใน capability และความไว้วางใจของตลาด
หนังสือเล่มนี้ไม่สามารถแทน product code, contract, technical specification หรือดุลยพินิจของผู้มีอำนาจทางวิชาชีพในงานเฉพาะได้ แต่จะช่วยให้ผู้อ่านตั้งคำถามได้ถูกขึ้น เห็นจุดที่ต้องขอข้อมูลเพิ่มเร็วขึ้น และออกแบบระบบที่ไม่ปล่อยให้ความเสี่ยงสำคัญตกอยู่ระหว่างฝ่ายต่าง ๆ
ก่อนเริ่มอ่าน
อย่าเริ่มอ่านหนังสือเล่มนี้ด้วยคำถามว่า “โรงงานของเราผ่าน ISO 3834 หรือยัง”
ให้เริ่มด้วยคำถามที่ตรงกว่า:
หากมีรอยเชื่อมหนึ่งรอยที่ลูกค้าตั้งข้อสงสัยในวันพรุ่งนี้ เราสามารถอธิบายได้หรือไม่ว่าเหตุใดรอยเชื่อมนั้นจึงควรเชื่อถือได้
หากคำตอบยังไม่ชัด ปัญหาอาจไม่ได้อยู่ที่รอยเชื่อมรอยนั้น แต่อยู่ที่ระบบการตัดสินใจซึ่งสร้าง ควบคุม ตรวจ รับมอบ และส่งมอบรอยเชื่อมทั้งหมด
และนั่นคือจุดที่ ISO 3834 เริ่มมีความหมายจริง
ภาคที่หนึ่ง