ลูกค้าส่งเอกสาร tender มาหนึ่งชุด ในนั้นมีข้อความสั้น ๆ ว่า
The manufacturer shall maintain a welding quality management system in accordance with ISO 3834-2.
ฝ่ายการค้าเห็นว่าเป็นข้อกำหนดด้านเอกสาร ฝ่ายคุณภาพเห็นว่าเป็นเรื่องของการเตรียม audit ฝ่ายผลิตเห็นว่าเป็นงานเพิ่มที่ทำให้เริ่มงานช้าลง ส่วนผู้บริหารอาจเห็นว่าต้องมีค่าใช้จ่ายเพิ่มสำหรับ consultant, certification, qualification และเอกสาร
แต่ลูกค้าไม่ได้กำลังซื้อเอกสารชุดหนึ่ง และไม่ได้ซื้อเพียงสิทธิ์ในการเห็นตรารับรองบนใบเสนอราคา
สิ่งที่ลูกค้ากำลังซื้อคือความสามารถของโรงงานในการส่งมอบผลิตภัณฑ์ที่รอยเชื่อมมีคุณภาพตามข้อกำหนด ทุกครั้งที่ผลิต ไม่ใช่เฉพาะครั้งที่มีผู้ตรวจอยู่ในโรงงาน หรือเฉพาะครั้งที่ช่างเชื่อมคนเก่งที่สุดอยู่ในกะนั้น
เพื่อเข้าใจ ISO 3834 อย่างถูกต้อง เราต้องเริ่มจากความจริงสำคัญข้อหนึ่งของงานเชื่อมก่อน
คุณภาพงานเชื่อมตรวจเข้าไปในผลิตภัณฑ์ทีหลังไม่ได้ทั้งหมด
ผลิตภัณฑ์จำนวนมากสามารถตรวจคุณภาพปลายทางได้ค่อนข้างตรงไปตรงมา ชิ้นส่วนที่มีขนาดผิดอาจวัดได้ สีที่ไม่ตรงอาจเปรียบเทียบได้ สินค้าที่ทำงานผิดหน้าที่อาจทดสอบได้ก่อนส่งมอบ
แต่งานเชื่อมต่างออกไป
เมื่อเกิด fusion welding โลหะบริเวณรอยต่อได้รับความร้อน เปลี่ยนโครงสร้าง เปลี่ยนคุณสมบัติ และเกิดขึ้นภายใต้เงื่อนไขจำนวนมากพร้อมกัน วัสดุพื้น ลวดเชื่อม กระแสไฟฟ้า แรงดัน ความเร็วเชื่อม การเตรียมรอยต่อ ระยะ root gap อุณหภูมิก่อนเชื่อม ลำดับการเชื่อม การยึดรั้ง ความสะอาด ทักษะของช่าง และสภาพแวดล้อม ล้วนมีผลต่อรอยเชื่อม
เมื่อรอยเชื่อมเสร็จแล้ว บางสิ่งยังมองเห็นได้ บางสิ่งตรวจได้ด้วย NDT และบางสิ่งอาจตรวจได้ด้วยการทดสอบเพิ่มเติม แต่ไม่มีวิธีตรวจปลายทางใดที่ทำให้เราย้อนเวลาไปสร้างเงื่อนไขการเชื่อมให้ถูกต้องได้
หากใช้วัสดุผิดเกรด แม้รอยเชื่อมจะดูสวยก็ไม่ได้ทำให้วัสดุกลับมาถูกต้อง หากใช้ consumable ที่ดูดความชื้นจนเสี่ยงต่อ hydrogen cracking การตรวจด้วยสายตาหลังเชื่อมทันทีอาจไม่เห็นอะไร หากช่างเชื่อมใช้ parameter นอกกรอบ WPS เพื่อเร่งงาน ผล NDT ที่ผ่านในวันนี้ก็ไม่อาจพิสูจน์ได้ว่าคุณสมบัติทางกลและความทนทานตลอดอายุใช้งานยังอยู่ตามที่ออกแบบไว้
คุณภาพงานเชื่อมจึงไม่ใช่สิ่งที่ “ตรวจให้มี” ได้ในตอนท้ายเท่านั้น แต่เป็นสิ่งที่ต้อง วางแผน สร้าง และควบคุม ตลอดกระบวนการผลิต
นี่คือฐานคิดของ ISO 3834
ISO 3834 คืออะไร
ISO 3834 เป็นชุดมาตรฐานว่าด้วยข้อกำหนดด้านคุณภาพสำหรับการหลอมเชื่อมวัสดุโลหะ ทั้งในโรงงานและในสถานที่ปฏิบัติงาน มาตรฐานไม่ได้บอกว่าโรงงานต้องผลิตสินค้าแบบใด ไม่ได้กำหนดรูปแบบของผลิตภัณฑ์หนึ่งผลิตภัณฑ์ และไม่ได้แทนข้อกำหนดจาก code หรือมาตรฐานผลิตภัณฑ์
สิ่งที่ ISO 3834 ทำคือกำหนดกรอบว่า หากองค์กรต้องการควบคุมคุณภาพของงานเชื่อมอย่างน่าเชื่อถือ องค์กรควรมีความสามารถและการควบคุมเรื่องใดบ้าง
เช่น
-
โรงงานทบทวน requirement ก่อนรับงานหรือไม่
-
ผู้รับผิดชอบด้าน welding coordination มีหน้าที่และอำนาจเหมาะสมหรือไม่
-
WPS ที่ใช้ผ่านการรับรองและครอบคลุมงานจริงหรือไม่
-
ช่างเชื่อมและ operator มีคุณสมบัติที่เหมาะกับงานหรือไม่
-
วัสดุและ consumable ถูกระบุ จัดเก็บ และควบคุมหรือไม่
-
เครื่องเชื่อม เครื่องอบลวด และอุปกรณ์วัดน่าเชื่อถือหรือไม่
-
มีการวางแผนการผลิต จุดตรวจ และการควบคุมระหว่างเชื่อมหรือไม่
-
งานที่ไม่เป็นไปตามข้อกำหนดได้รับการกักกัน ประเมิน ซ่อม ตรวจซ้ำ และบันทึกอย่างเป็นระบบหรือไม่
-
โรงงานสามารถแสดงหลักฐานที่เชื่อมโยงจากรอยเชื่อมไปยังการตัดสินใจและการควบคุมที่เกี่ยวข้องได้หรือไม่
ข้อกำหนดเหล่านี้อาจดูเหมือนเป็นเรื่องแยกส่วน แต่จุดสำคัญคือความเชื่อมโยงของมัน
WPS ที่ดีแต่ไม่ได้ควบคุม consumable อาจไม่ให้ผลตามที่ตั้งใจ ช่างเชื่อมที่ qualified แต่ได้รับมอบหมายงานนอกขอบเขต qualification ก็ไม่ถือว่าครอบคลุม เครื่องเชื่อมที่มีป้ายสอบเทียบแต่ไม่มีการบำรุงรักษาตามสภาพใช้งานก็อาจไม่น่าเชื่อถือ และรายงาน NDT ที่ผ่านแต่เชื่อมโยงกับ weld ID, material และ repair history ไม่ได้ ก็ยังพิสูจน์ความน่าเชื่อถือของผลิตภัณฑ์ได้ไม่ครบ
ISO 3834 จึงเป็นระบบที่เชื่อม “ความสามารถ” เข้ากับ “หลักฐาน”
ISO 3834 ไม่ได้รับรองผลิตภัณฑ์
นี่คือจุดที่มักเกิดความเข้าใจผิดมากที่สุด
เมื่อโรงงานได้รับการประเมินตาม ISO 3834 ไม่ได้หมายความว่าสินค้าทุกชิ้นที่ออกจากโรงงานได้รับการรับรองโดยอัตโนมัติ ไม่ได้หมายความว่าผลิตภัณฑ์นั้นสอดคล้องกับทุก code ที่เกี่ยวข้อง และไม่ได้หมายความว่าลูกค้าไม่จำเป็นต้องระบุ technical requirement ของงานอีกต่อไป
ในทางกลับกัน การที่ผลิตภัณฑ์หนึ่งชิ้นผ่านการตรวจหรือได้รับการยอมรับตาม code เฉพาะงาน ก็ไม่ได้พิสูจน์ว่าโรงงานมีระบบที่สามารถทำคุณภาพระดับนั้นซ้ำได้กับทุกงาน
ให้แยกสองคำถามนี้ออกจากกันเสมอ
คำถามแรกคือ ผลิตภัณฑ์หรือโครงการนี้เป็นไปตามข้อกำหนดหรือไม่
คำตอบต้องอาศัย contract, drawing, specification, product code, ผลการตรวจ ผลการทดสอบ และหลักฐานเฉพาะของงานนั้น
คำถามที่สองคือ โรงงานมีระบบความสามารถเพียงพอจะควบคุมงานเชื่อมให้เป็นไปตามข้อกำหนดอย่างสม่ำเสมอหรือไม่
คำตอบต้องอาศัยระบบตาม ISO 3834 รวมถึง competence ของบุคลากร การควบคุมกระบวนการ และ evidence chain ขององค์กร
ลูกค้าที่กำหนด ISO 3834 จึงไม่ได้กำลังลดความจำเป็นของการตรวจผลิตภัณฑ์ เขากำลังเพิ่มความเชื่อมั่นว่าโรงงานมีระบบที่ทำให้การตรวจผลิตภัณฑ์มีความหมาย และทำให้โอกาสเกิดข้อบกพร่องร้ายแรงลดลงตั้งแต่ต้นทาง
มาตรฐานแต่ละชุดตอบคำถามคนละข้อ
ความสับสนจำนวนมากเกิดจากการใช้คำว่า “qualified” หรือ “certified” โดยไม่ระบุว่ากำลังพูดถึงอะไร
โรงงานอาจกล่าวว่า “เรามีช่างเชื่อม qualified แล้ว” ซึ่งอาจเป็นความจริง แต่ยังตอบไม่ได้ว่า WPS ครอบคลุมงานหรือไม่ วัสดุถูกต้องหรือไม่ ผู้ประสานงานเชื่อมมีอำนาจพอหรือไม่ และระบบติดตามงานหลังการซ่อมทำงานหรือไม่
ในทำนองเดียวกัน โรงงานอาจบอกว่า “เรามี ISO 3834 แล้ว” แต่ยังไม่ตอบว่า product code ของโครงการนี้เรียกร้องอะไร และโรงงานได้แปล requirement นั้นเข้าสู่ production plan แล้วหรือไม่
ตารางต่อไปนี้เป็นแผนที่อย่างย่อของมาตรฐานหลัก
| มาตรฐานหรือข้อกำหนด | คำถามหลักที่ตอบ | สิ่งที่ไม่ควรเข้าใจเกินไป |
|---|---|---|
| Product code / contract / specification | ผลิตภัณฑ์นี้ต้องเป็นอย่างไร และยอมรับตามเกณฑ์ใด | ไม่ได้บอกเองทั้งหมดว่าโรงงานจะสร้างระบบควบคุมอย่างไร |
| ISO 3834 | โรงงานมีระบบคุณภาพสำหรับงานเชื่อมเพียงพอหรือไม่ | ไม่ได้แทน product code และไม่ได้รับรองสินค้าทุกชิ้น |
| ISO 14731 | ใครต้องทำหน้าที่ welding coordination อะไรบ้าง | ไม่ได้ทำให้บุคคลนั้นมีความสามารถโดยอัตโนมัติเพียงเพราะมีชื่อตำแหน่ง |
| ISO 9606 และมาตรฐานที่เกี่ยวข้อง | ช่างเชื่อมมีคุณสมบัติสำหรับขอบเขตงานใด | ไม่ได้แทน WPS และไม่ได้พิสูจน์ว่าระบบหน้างานถูกควบคุม |
| ISO 15614 และมาตรฐาน procedure qualification ที่เกี่ยวข้อง | Procedure ผ่านการพิสูจน์สำหรับตัวแปรและขอบเขตใด | ไม่ได้เป็นคำสั่งทำงานที่สมบูรณ์สำหรับช่างทุกสถานการณ์ |
| WPS | ช่างเชื่อมต้องทำงานอย่างไรภายใต้เงื่อนไขที่กำหนด | ไม่ใช่หลักฐานว่ากระบวนการได้รับการรับรอง หากไม่มีฐาน qualification ที่เหมาะสม |
| NDT / inspection standard | จะตรวจอะไร ด้วยวิธีใด และรับหรือปฏิเสธตามเกณฑ์ใด | การตรวจผ่านไม่ได้ลบล้างการควบคุมที่ขาดหายก่อนหน้า |
ตารางนี้ไม่ใช่รายการครบถ้วนของทุกมาตรฐานที่โรงงานอาจพบ แต่ช่วยป้องกันข้อผิดพลาดสำคัญที่สุดข้อหนึ่ง: การให้มาตรฐานหนึ่งทำหน้าที่แทนอีกมาตรฐานหนึ่ง
จาก “ช่างเก่ง” สู่ “โรงงานที่ทำซ้ำได้”
โรงงานจำนวนไม่น้อยเริ่มเติบโตจากช่างเชื่อมที่มีประสบการณ์สูง เขาฟังเสียงอาร์กแล้วรู้ว่าเครื่องผิดปกติ มอง joint preparation แล้วรู้ว่าเชื่อมยาก สังเกตลวดเชื่อมแล้วรู้ว่าต้องอบเพิ่ม หรือรู้จากแบบทันทีว่ารอยต่อใดมีความเสี่ยงต่อ distortion และ cracking
ความรู้เช่นนี้มีค่าอย่างยิ่ง และ ISO 3834 ไม่ได้พยายามแทนที่ความชำนาญของคน
แต่โรงงานที่พึ่งพาคนคนเดียวมีเพดานของความน่าเชื่อถืออยู่เสมอ
ถ้าช่างคนนั้นหยุดงาน ย้ายงาน หรือทำงานอยู่ในอีกกะหนึ่ง โรงงานยังทำงานเดิมได้หรือไม่ หากต้องรับงานเพิ่มสามโครงการพร้อมกัน ความรู้ที่เคยอยู่ในหัวคนจะถูกแปลงเป็นการวางแผน การมอบหมายงาน และการควบคุมที่ขยายตามปริมาณได้หรือไม่ หากเกิด defect ซ้ำ โรงงานรู้หรือไม่ว่าสาเหตุอยู่ที่ช่าง เครื่อง วัสดุ WPS, fit-up หรือแรงกดดันจากแผนการผลิต
ISO 3834 ช่วยเปลี่ยนความเก่งเฉพาะบุคคลให้กลายเป็น capability ขององค์กร
คำว่า “ระบบ” ในที่นี้ไม่ได้หมายถึงเอกสารมากขึ้นเสมอไป ระบบที่ดีอาจเรียบง่ายมากสำหรับงานที่มีความเสี่ยงต่ำ แต่ต้องชัดเจนพอให้คนใหม่ทำตามได้ คนตรวจสอบรู้ว่าต้องดูอะไร ผู้ประสานงานรู้ว่าต้องตัดสินใจเมื่อไร และผู้บริหารเห็นว่าอะไรคือข้อจำกัดของธุรกิจ
ตัวอย่างเช่น โรงงานผลิตโครงสร้างมาตรฐานที่ทำซ้ำจำนวนมากอาจต้องการ WPS ที่ใช้งานง่าย coverage map ที่ชัด ระบบควบคุม consumable ที่ทำได้จริงในทุกกะ และการติดตาม defect ที่ทำให้เห็นแนวโน้มก่อนปัญหาขยายตัว
ส่วนโรงงานที่ทำอุปกรณ์วิกฤตเป็นรายโครงการอาจต้องการ technical review ที่ละเอียดกว่า hold point มากกว่า การควบคุมวัสดุและ weld genealogy ที่เข้มกว่า รวมถึงการทบทวนงานจากผู้รับจ้างช่วงอย่างรัดกุมกว่า
ทั้งสองโรงงานอาจทำงานได้ดี แต่ไม่ได้ต้องควบคุมทุกอย่างในระดับเดียวกัน
ระดับคุณภาพไม่ใช่ลำดับความเก่ง
ISO 3834 มีระดับข้อกำหนดด้านคุณภาพที่มักถูกกล่าวถึง ได้แก่ ISO 3834-2, ISO 3834-3 และ ISO 3834-4 โดยมีแนวคิดสำคัญคือระดับการควบคุมต้องเหมาะกับประเภทงานและความเสี่ยง ไม่ใช่เลือกตามภาพลักษณ์
ISO 3834-2 วางข้อกำหนดด้านคุณภาพอย่างครอบคลุม เหมาะกับงานที่มีความซับซ้อนหรือมีความเสี่ยงสูง ซึ่งต้องการการควบคุมและหลักฐานที่มากพอจะทำให้ทุกฝ่ายเชื่อมั่น
ISO 3834-3 ให้ข้อกำหนดด้านคุณภาพในระดับมาตรฐาน เหมาะกับงานที่ยังต้องการการควบคุมอย่างเป็นระบบ แต่ลักษณะงาน ความเสี่ยง หรือข้อกำหนดอาจไม่จำเป็นต้องใช้ความครอบคลุมเท่าระดับ -2
ISO 3834-4 เป็นข้อกำหนดพื้นฐานสำหรับงานที่ลักษณะและความเสี่ยงทำให้การควบคุมระดับที่สูงกว่านั้นไม่จำเป็น
ความผิดพลาดคือการคิดว่า -2 หมายถึง “โรงงานเก่งกว่า” และ -4 หมายถึง “โรงงานคุณภาพต่ำกว่า” ในทุกกรณี
ความจริงคือ โรงงานที่เลือกและปฏิบัติตามระดับข้อกำหนดให้พอดีกับความเสี่ยงของงาน กำลังแสดงความเป็นมืออาชีพมากกว่าโรงงานที่ใช้ระดับสูงสุดกับทุกงานโดยไม่สามารถทำให้เกิดขึ้นจริงบนหน้างาน
การควบคุมมากเกินความจำเป็นมีต้นทุน เอกสารที่มากเกินไปอาจทำให้คนกรอกเพื่อให้ครบแทนที่จะใช้เพื่อตัดสินใจ การกำหนด hold point มากเกินไปอาจทำให้ข้อมูลสำคัญจมหายอยู่ในกิจกรรมที่ไม่เพิ่มความเชื่อมั่น และการบังคับ traceability รายละเอียดสูงกับงานที่มีความเสี่ยงต่ำอาจทำให้ระบบสูญเสียความน่าเชื่อถือเพราะคนเห็นว่าเป็นภาระ
ในทางกลับกัน การควบคุมน้อยเกินไปในงานวิกฤตไม่ได้เป็นความคล่องตัว แต่เป็นการย้ายความเสี่ยงไปไว้ในรอยเชื่อมที่มองไม่เห็น
บทถัดไปจะพาผู้อ่านเลือกความพอดีนี้อย่างมีเหตุผล
ลูกค้าซื้อความมั่นใจในอนาคต
ลูกค้าไม่ได้เห็นทุกขั้นตอนในโรงงาน เขาอาจไม่รู้ว่าช่างเชื่อมคนใดทำงานในคืนวันศุกร์ ไม่รู้ว่า consumable อยู่ในตู้อบจริงหรือไม่ และไม่เห็นว่าผู้รับจ้างช่วงควบคุม PWHT อย่างไร
สิ่งที่ลูกค้าเห็นคือ quotation, certificate, welding dossier, การส่งมอบตรงเวลา ผลิตภัณฑ์ที่ทำงานได้ และเมื่อเกิดปัญหา เขาจะเห็นว่าโรงงานตอบคำถามได้เร็วและมีหลักฐานเพียงใด
ISO 3834 จึงสร้างสิ่งที่มีค่ากว่าเอกสาร คือ ความน่าเชื่อถือที่ใช้งานได้
โรงงานที่มีระบบดีสามารถบอกลูกค้าได้อย่างมีเหตุผลว่า งานนี้อยู่ในขอบเขตความสามารถใด จะควบคุมอะไร จะส่งมอบหลักฐานอะไร และเมื่อ requirement เปลี่ยน โรงงานต้องทบทวนจุดใดก่อนตอบรับ
ความน่าเชื่อถือเช่นนี้ช่วยให้ลูกค้าตัดสินใจซื้อได้ง่ายขึ้น ช่วยให้ฝ่ายการค้าไม่ต้องสัญญาเกินกว่าที่โรงงานทำได้ และช่วยให้ผู้บริหารตัดสินใจลงทุนจากข้อจำกัดจริงของ capability แทนการลงทุนเพราะความกังวลที่ยังอธิบายไม่ได้
ISO 3834 อยู่ตรงไหนเมื่อเทียบกับ ISO 9001 และมาตรฐานผลิตภัณฑ์
คำถามที่ผู้บริหารถามบ่อยที่สุดเมื่อได้ยินชื่อ ISO 3834 คือ โรงงานมี ISO 9001 อยู่แล้ว ยังต้องมีอีกฉบับหรือไม่ และถ้าลูกค้าขอ EN 1090 มาด้วย จะต้องทำสามระบบพร้อมกันหรือเปล่า
คำตอบจะชัดขึ้นมากเมื่อแยกว่ามาตรฐานแต่ละฉบับตอบคำถามคนละข้อ
| มาตรฐาน | ตอบคำถามว่า | ขอบเขต |
|---|---|---|
| ISO 9001 | องค์กรบริหารคุณภาพอย่างเป็นระบบหรือไม่ | ทั้งองค์กร ทุกกระบวนการ ไม่ลงลึกเฉพาะงานเชื่อม |
| ISO 3834 | โรงงานมีความสามารถควบคุมกระบวนการเชื่อมให้ได้ผลซ้ำหรือไม่ | เฉพาะงานเชื่อมในฐานะ special process ลงลึกถึงคน ขั้นตอน วัสดุ และหลักฐาน |
| มาตรฐานผลิตภัณฑ์ เช่น EN 1090 | ผลิตภัณฑ์ที่ออกจากโรงงานประกาศคุณลักษณะอะไรได้ | ผูกกับผลิตภัณฑ์และการวางตลาด ไม่ใช่ความสามารถของโรงงานเพียงอย่างเดียว |
ISO 9001 กำหนดว่าองค์กรต้องควบคุมกระบวนการที่ผลลัพธ์ตรวจสอบได้ยากภายหลัง แต่ไม่ได้บอกว่าสำหรับงานเชื่อม การควบคุมนั้นหน้าตาเป็นอย่างไร ISO 3834 คือคำตอบของช่องว่างนั้นโดยเฉพาะ จึงไม่ใช่มาตรฐานที่แข่งกับ ISO 9001 และไม่ใช่มาตรฐานที่ทดแทนกันได้
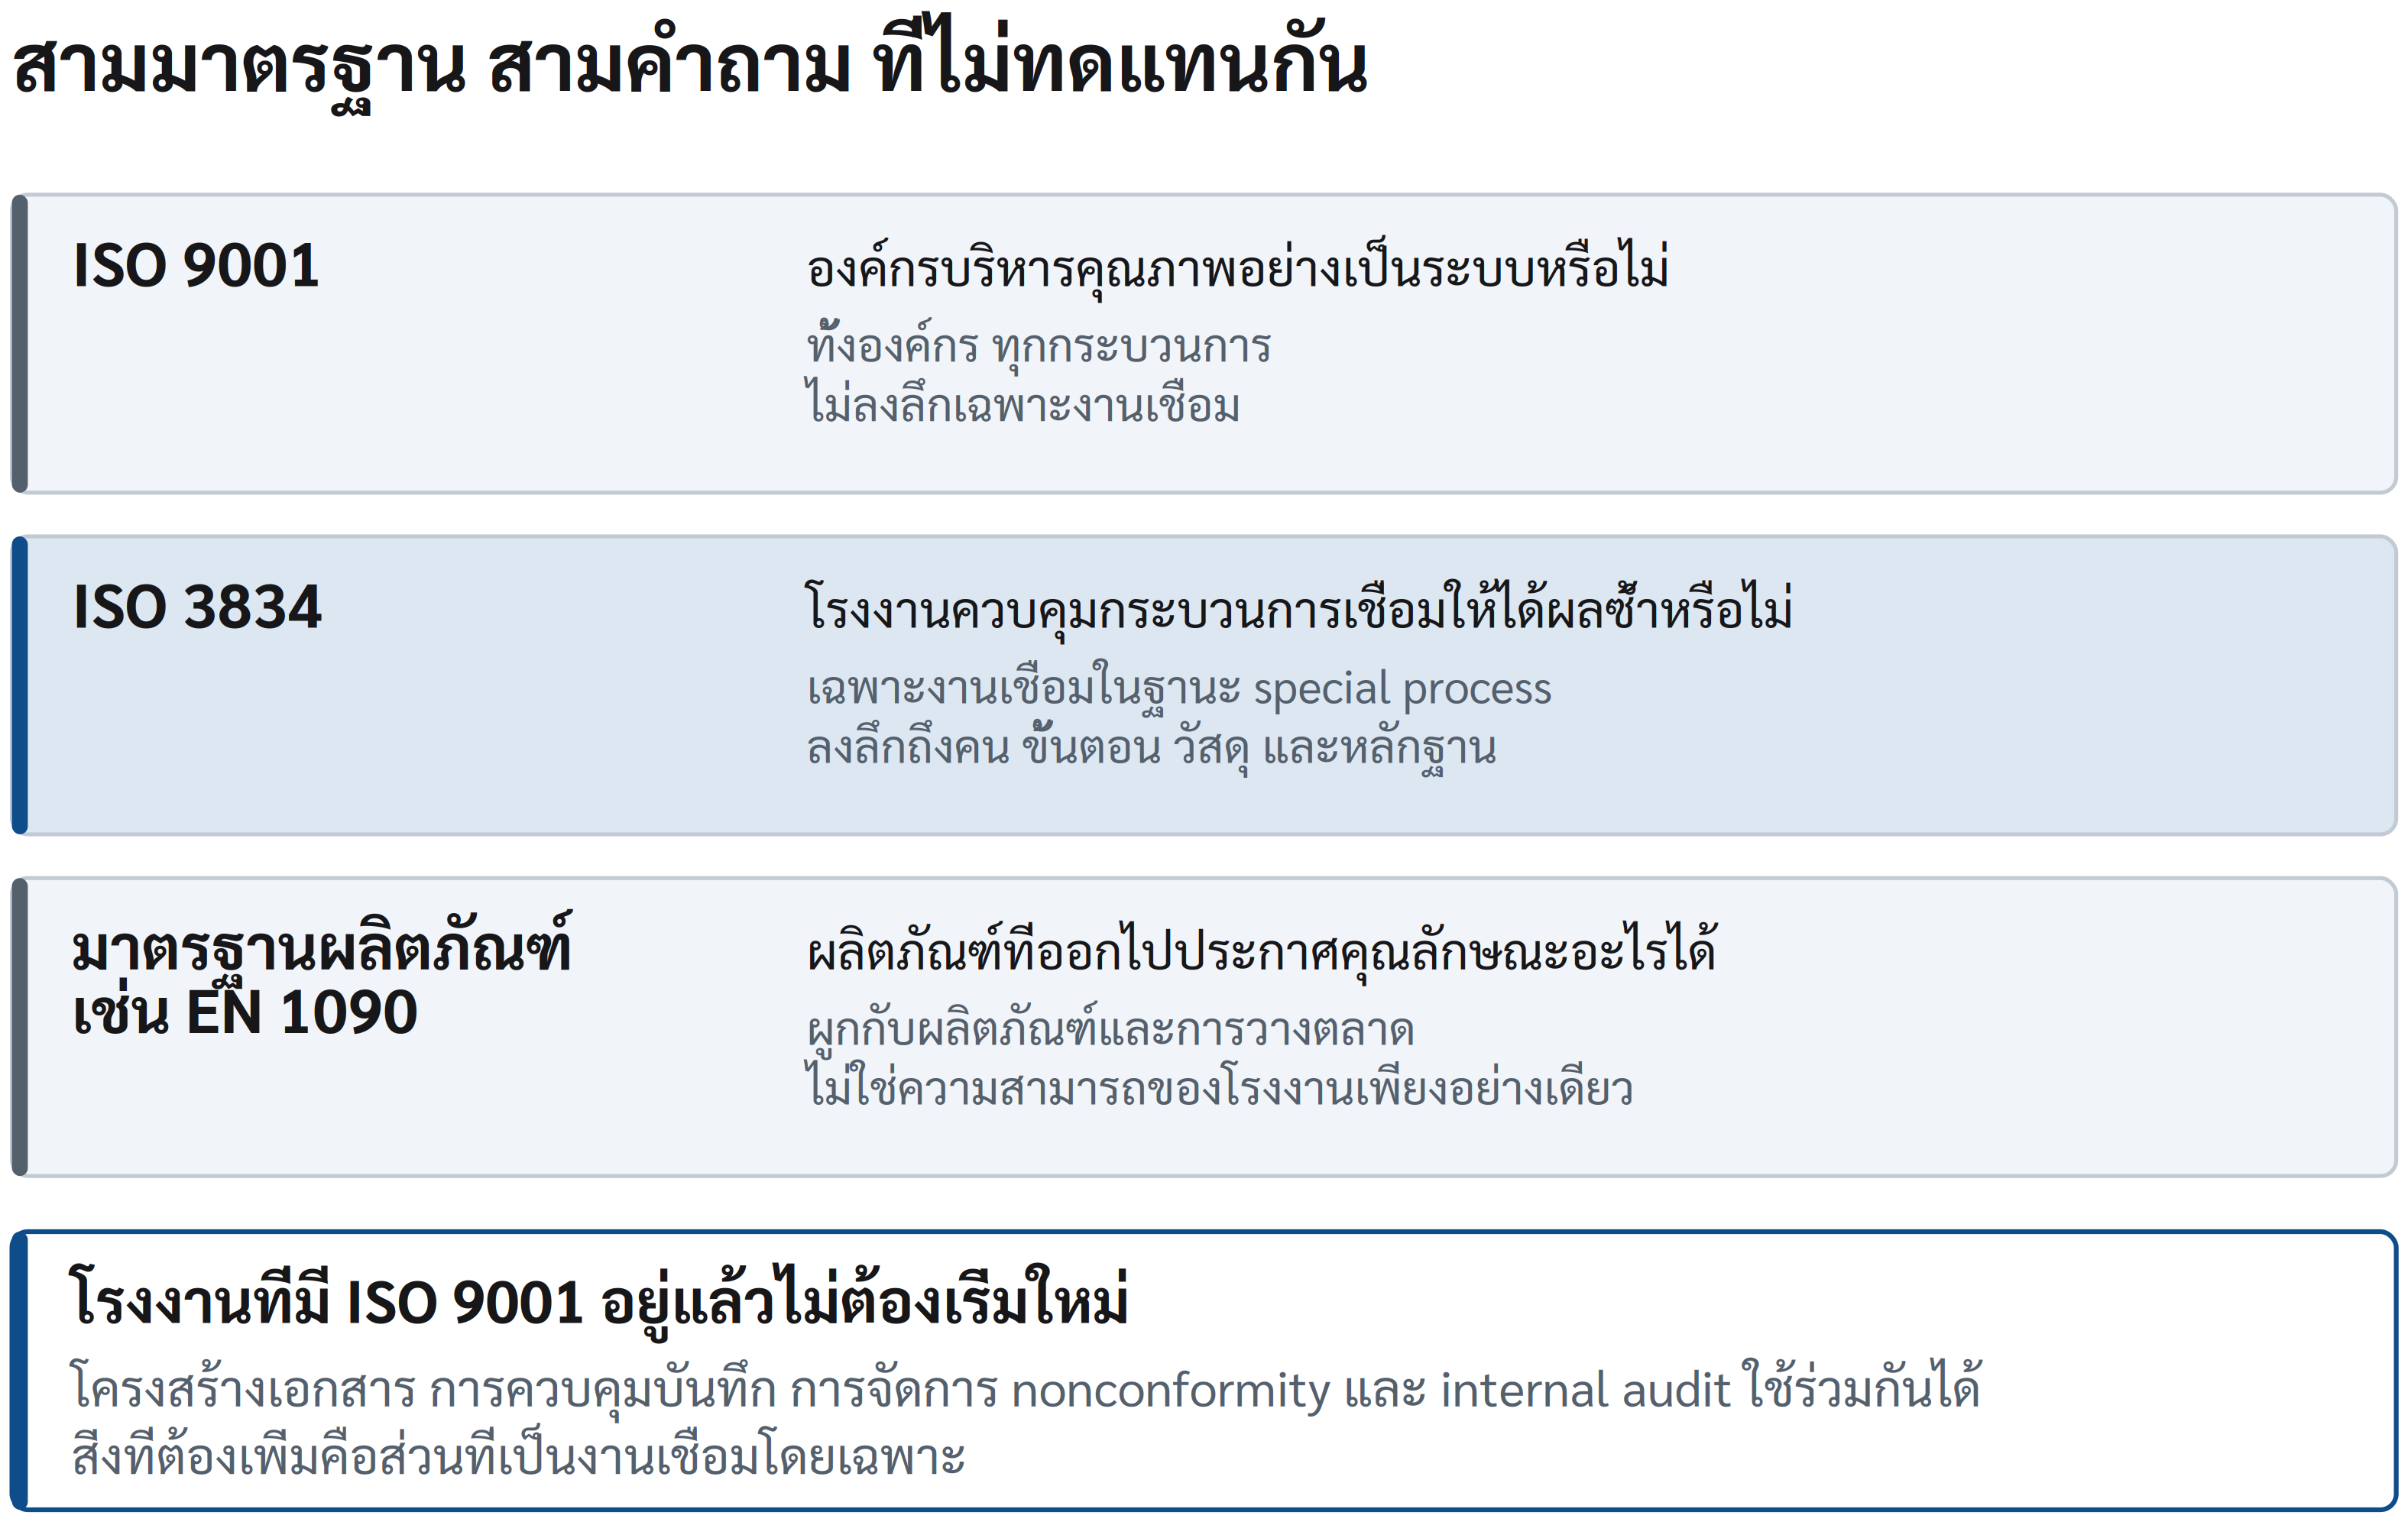
แผนภาพ 1.1 สามมาตรฐาน สามคำถาม ที่ไม่ทดแทนกัน
โรงงานที่มี ISO 9001 อยู่แล้วจะพบว่าโครงสร้างเอกสาร การควบคุมบันทึก การจัดการ nonconformity และการตรวจติดตามภายในใช้ร่วมกันได้เกือบทั้งหมด สิ่งที่ต้องเพิ่มจริงคือส่วนที่เป็นงานเชื่อมโดยเฉพาะ ได้แก่ welding coordination ที่มีอำนาจจริง WPS และ WPQR ที่ครอบงาน คุณสมบัติของช่างเชื่อม การควบคุม consumable และการสอบเทียบเครื่องมือที่เกี่ยวกับการเชื่อม
เมื่อมาตรฐานผลิตภัณฑ์เป็นผู้กำหนดระดับ ISO 3834 ให้
ในหลายกรณี โรงงานไม่ได้เลือกระดับ ISO 3834 ด้วยตัวเอง แต่ถูกกำหนดโดยมาตรฐานผลิตภัณฑ์ที่ใช้กับงานนั้น ตัวอย่างที่ชัดที่สุดสำหรับผู้ผลิตโครงสร้างเหล็กคือ EN 1090-2 ซึ่งผูกระดับ ISO 3834 เข้ากับ Execution Class โดยตรง
| Execution Class ตาม EN 1090-2 | ระดับ ISO 3834 ที่ต้องใช้ |
|---|---|
| EXC1 | ISO 3834-4 |
| EXC2 | ISO 3834-3 |
| EXC3 และ EXC4 | ISO 3834-2 |
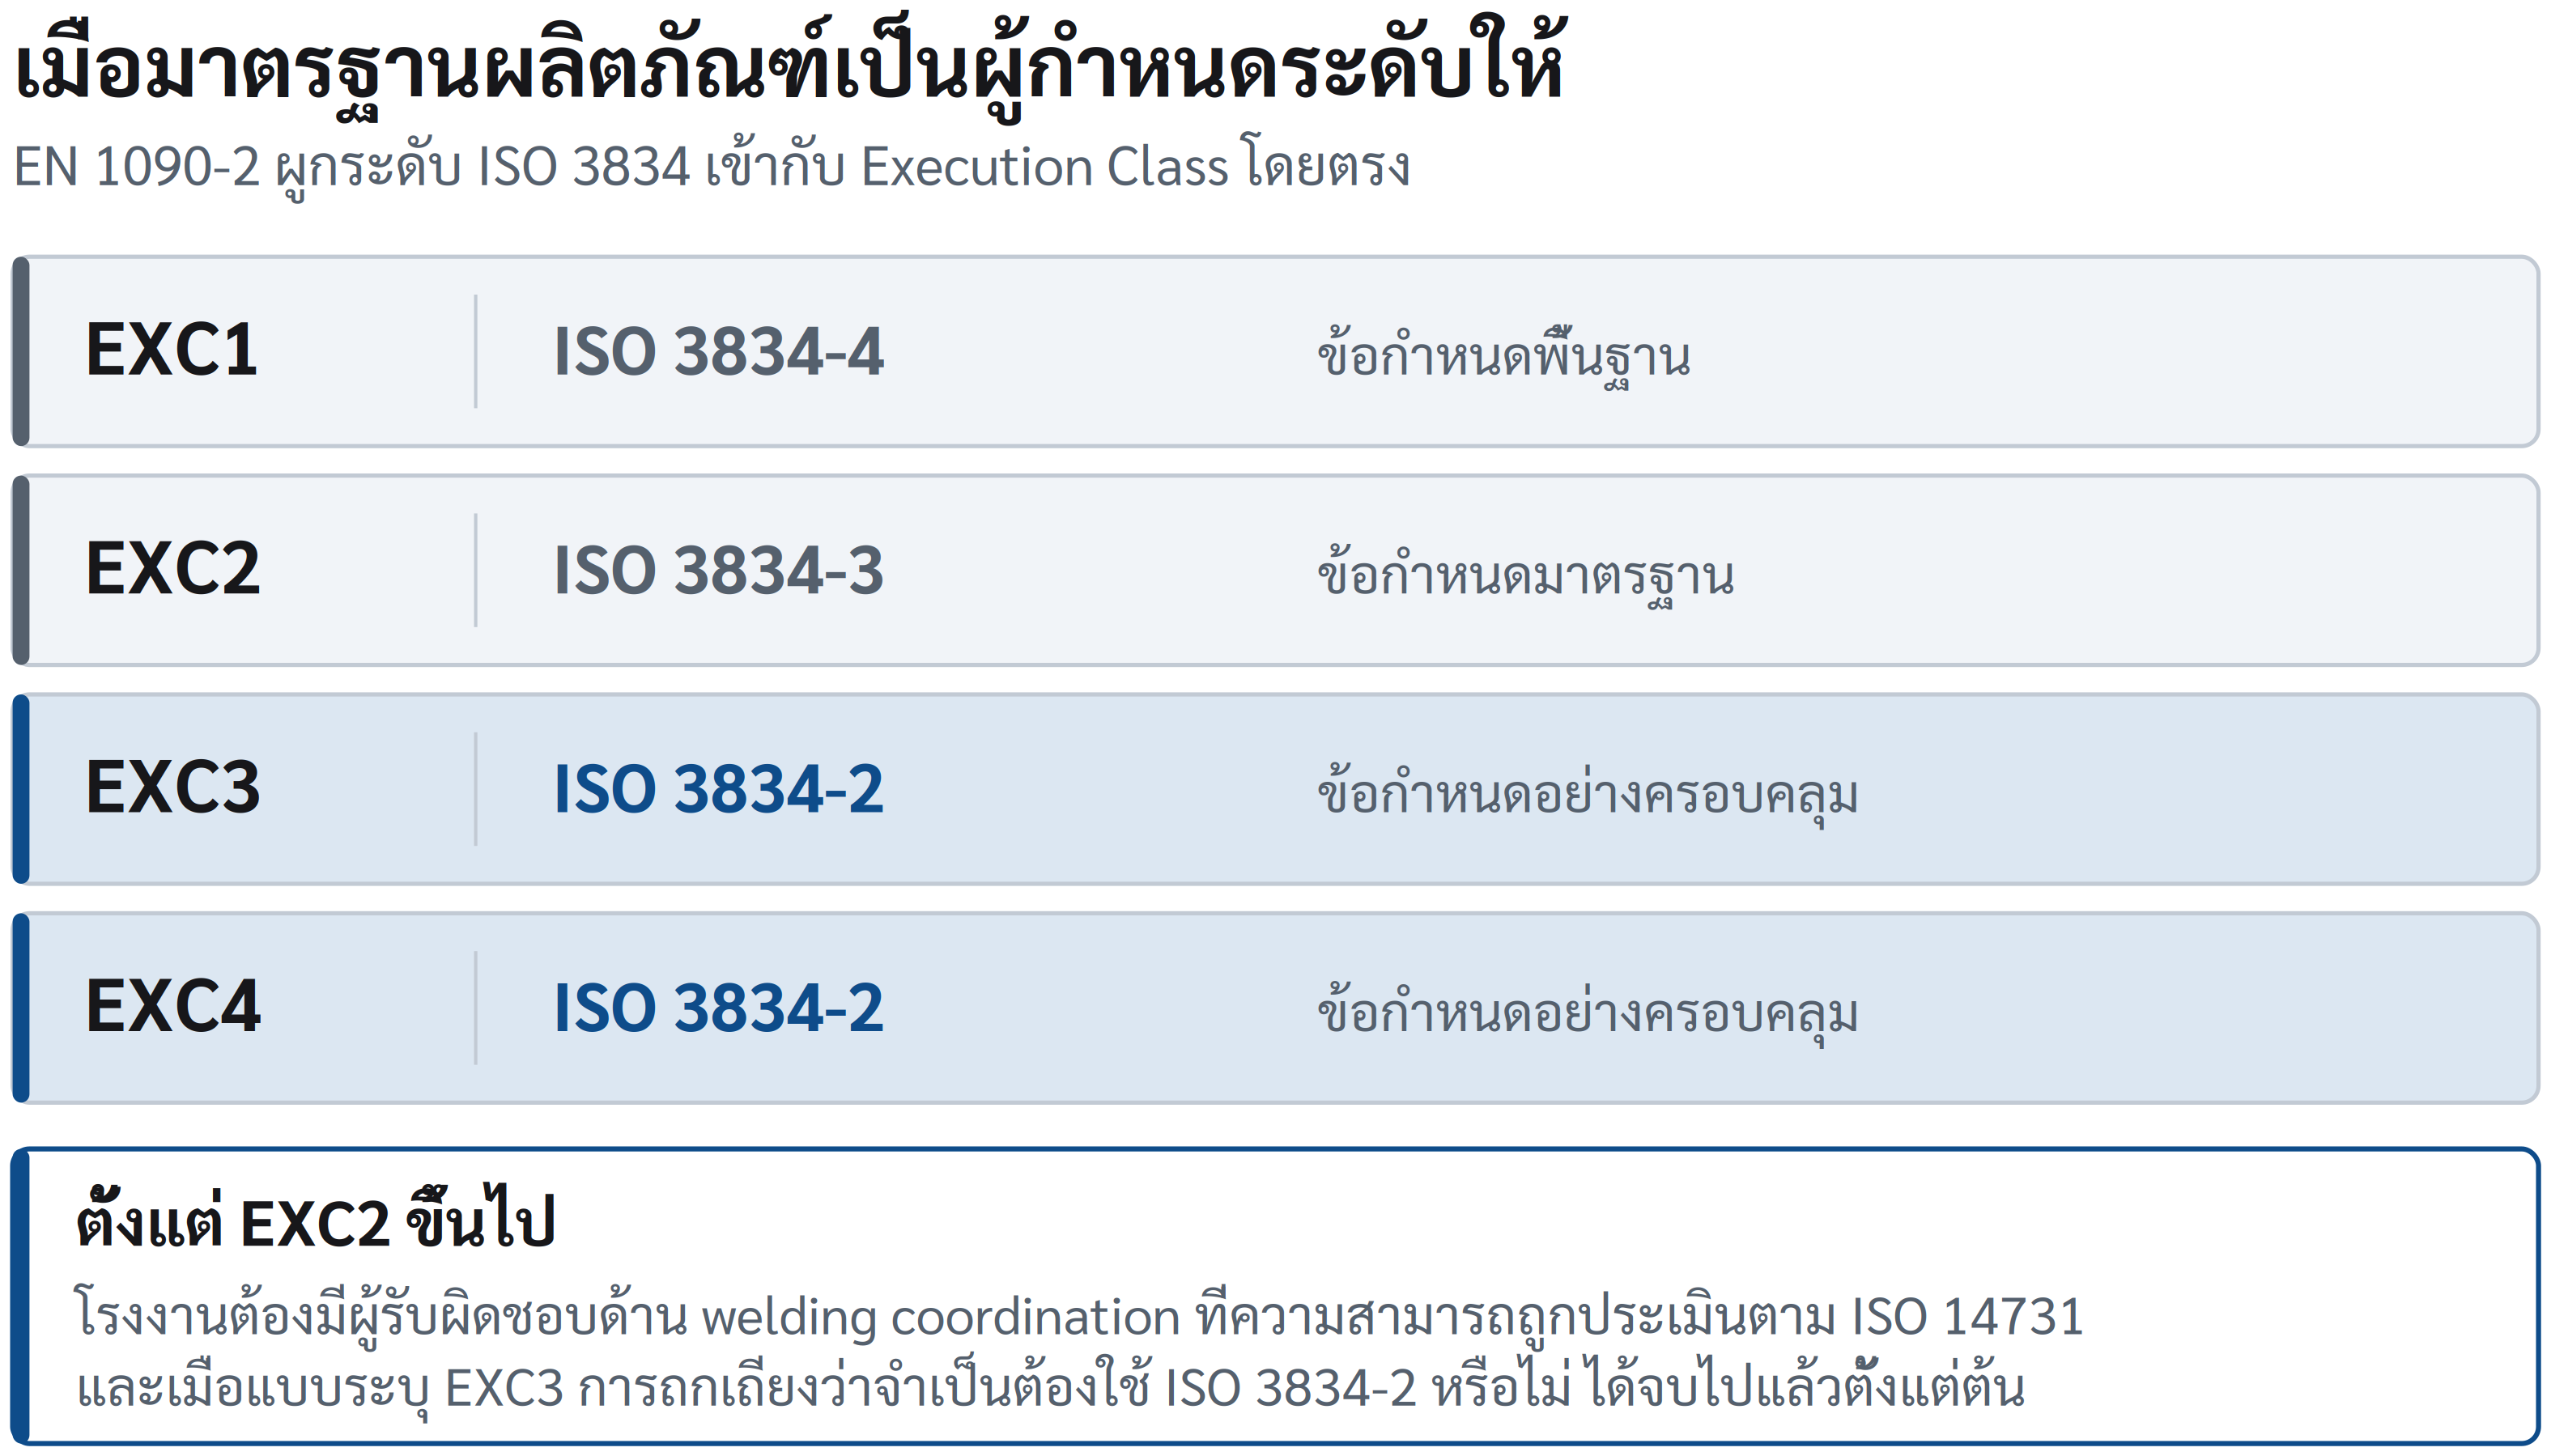
แผนภาพ 1.2 EN 1090-2 ผูกระดับ ISO 3834 เข้ากับ Execution Class
ความหมายในทางปฏิบัติคือ เมื่อแบบระบุ EXC3 การถกเถียงว่าโรงงานจำเป็นต้องใช้ ISO 3834-2 หรือไม่ได้จบไปแล้วตั้งแต่ต้น และตั้งแต่ EXC2 ขึ้นไป โรงงานต้องมีผู้รับผิดชอบด้าน welding coordination ที่ความสามารถถูกประเมินตาม ISO 14731
ระบบอื่นก็มีตรรกะเดียวกันแม้จะใช้คนละชุดเอกสาร งานที่อยู่ภายใต้ ASME หรือ AWS จะมีข้อกำหนดด้าน qualification และการควบคุมของตนเอง และไม่ยอมรับ WPQR ที่ qualify ตาม ISO โดยอัตโนมัติ สิ่งที่ต้องตรวจก่อนรับงานจึงไม่ใช่ว่า โรงงานมีใบรับรองอะไรบ้าง แต่คือ งานชิ้นนี้อยู่ภายใต้ระบบใด และหลักฐานที่เรามีถูกยอมรับในระบบนั้นหรือไม่
ISO 9001 ตอบว่าองค์กรบริหารเป็นระบบหรือไม่ ISO 3834 ตอบว่าโรงงานเชื่อมได้ดีเพียงใด และมาตรฐานผลิตภัณฑ์ตอบว่าของที่ออกไปประกาศอะไรได้ สามคำถามนี้ไม่ทดแทนกัน
คำถามท้ายบท
ก่อนเข้าสู่บทที่ 2 ลองตอบคำถามต่อไปนี้กับงานจริงหนึ่งงานของโรงงาน
-
ลูกค้ากำหนดอะไรบ้างนอกเหนือจากชนิดและจำนวนผลิตภัณฑ์—เช่น code, WPS, NDT, acceptance criteria, traceability หรือ dossier
-
เรากำลังใช้มาตรฐานใดเพื่อพิสูจน์เรื่องใด และมีจุดใดที่กำลังให้มาตรฐานหนึ่งทำหน้าที่แทนอีกมาตรฐานหนึ่ง
-
หากสุ่มเลือก weld ID หนึ่งจุดจากงานที่ส่งมอบแล้ว โรงงานย้อนกลับไปยังวัสดุ WPS ช่างเชื่อม ผลตรวจ และประวัติ repair ได้หรือไม่
-
งานใดของโรงงานที่คุณภาพยังขึ้นกับคนเก่งเฉพาะบุคคลมากกว่าระบบ
-
requirement ที่ลูกค้าขออยู่ในระดับที่เหมาะกับความเสี่ยงของงานหรือไม่
คำตอบของคำถามเหล่านี้จะไม่บอกเพียงว่าโรงงาน “มี ISO 3834 หรือไม่” แต่จะเริ่มบอกว่าโรงงานมี capability ระดับใด และควรยกระดับตรงไหนก่อนรับ commitment ถัดไป