ก่อนเริ่มเชื่อม หัวหน้าหน้างานหยิบ WPS ออกมาหนึ่งฉบับ ช่างเชื่อมมีใบ qualification ที่ยังไม่หมดอายุ และในแฟ้มมี WPQR รองรับ procedure นั้นครบถ้วน
เมื่อมองจากภายนอก ทุกอย่างดูพร้อม
แต่เมื่อดูงานจริงให้ละเอียด รอยต่อที่ต้องเชื่อมอยู่ในตำแหน่งซึ่งช่างเข้าถึงได้ไม่เหมือนกับชิ้นทดสอบ ความหนาของชิ้นงานอยู่เลยช่วงที่ procedure ครอบคลุม joint preparation ถูกปรับหน้างานเพื่อให้ประกอบได้ และงานต้องใช้กระบวนการเชื่อมอีกช่วงหนึ่งที่ไม่มีชื่ออยู่ใน WPS ฉบับนั้น
เอกสารทั้งสามชุดยัง “มี” อยู่ครบ แต่รอยเชื่อมจริงอาจไม่มีหลักฐานรองรับครบอีกต่อไป
นี่คือความเสี่ยงที่สำคัญที่สุดของ WPS, WPQR และ welder qualification: โรงงานมักตรวจว่ามีเอกสารหรือไม่ แต่ไม่ได้ตรวจว่าเอกสารเหล่านั้นซ้อนทับกันจนครอบคลุมงานที่กำลังจะเกิดจริงหรือไม่
หลักฐานสามชุด ตอบคำถามคนละข้อ
WPS, WPQR และ welder qualification มีความสัมพันธ์ใกล้ชิดกัน แต่ไม่ใช่เอกสารชนิดเดียวกัน และไม่สามารถใช้แทนกันได้
| หลักฐาน | คำถามที่ตอบ | สิ่งที่ไม่ควรเข้าใจผิด |
|---|---|---|
| WPQR หรือฐาน qualification ของ procedure | วิธีเชื่อมนี้ได้รับการพิสูจน์แล้วภายใต้ขอบเขตตัวแปรใด | ไม่ใช่คำสั่งทำงานที่ช่างนำไปใช้โดยตรง |
| WPS | ช่างเชื่อมต้องทำงานอย่างไรในงานจริง | ไม่ใช่หลักฐานว่ากระบวนการผ่านการพิสูจน์แล้ว |
| Welder qualification | ช่างเชื่อมคนนี้มีความสามารถที่ได้รับการทดสอบในขอบเขตใด | ไม่ได้พิสูจน์ว่าเขาได้รับ instruction ที่ถูกต้องสำหรับงานนี้ หรือกำลังใช้ WPS ที่ครอบคลุม |
WPQR หรือ procedure qualification record เป็นหลักฐานว่ากระบวนการเชื่อมภายใต้ตัวแปรที่กำหนด ได้รับการทดสอบหรือรับรองตามมาตรฐานหรือ code ที่เกี่ยวข้อง ผลของการทดสอบอาจครอบคลุมคุณสมบัติทางกล ความแข็ง ความเหนียว ความสมบูรณ์ของรอยเชื่อม หรือคุณสมบัติอื่นตาม requirement ของงาน
WPS หรือ welding procedure specification เป็น instruction ที่แปลงฐาน qualification ให้ช่างเชื่อมใช้ได้จริง มันระบุว่าต้องใช้ process ใด วัสดุใด consumable ใด joint preparation แบบใด ช่วง parameter ใด preheat และ interpass temperature เท่าใด รวมถึงเงื่อนไขสำคัญอื่นที่ต้องควบคุมในงานจริง
Welder qualification เป็นหลักฐานว่าช่างเชื่อมผ่านการทดสอบในขอบเขตที่เกี่ยวข้องกับ process, material, thickness, position, weld configuration และตัวแปรอื่นตามมาตรฐานที่ใช้
สามสิ่งนี้เปรียบได้กับระบบนำทาง
WPQR พิสูจน์ว่าเส้นทางนั้นผ่านได้
WPS บอกวิธีเดินทางบนเส้นทางนั้น
Welder qualification แสดงว่าผู้ขับมีความสามารถขับยานพาหนะในเงื่อนไขที่กำหนด
แต่ก่อนออกเดินทาง โรงงานยังต้องตรวจว่าเส้นทางในเอกสาร ผู้ขับ และเส้นทางจริงที่อยู่ตรงหน้าเป็นเส้นทางเดียวกัน
ในระบบ ISO มาตรฐาน ISO 15607:2019 ให้วิธีรับรอง WPS ไว้ห้าวิธี คือ welding procedure test, tested welding consumables, previous welding experience, standard welding procedure และ pre-production welding test ทุกวิธีเริ่มจาก pWPS และจบที่ WPQR ส่วนคำว่า prequalified procedure เป็นคำของระบบ AWS ซึ่งเป็นอีกระบบหนึ่ง
ISO 15614-1:2017 ยังแบ่ง welding procedure test เป็นสองระดับ Level 1 มีฐานจาก ASME Section IX ส่วน Level 2 ทดสอบมากกว่าและสืบจากฉบับก่อน การทดสอบตาม Level 2 ครอบคลุม Level 1 แต่กลับกันไม่ได้ และเมื่อสัญญาหรือมาตรฐานผลิตภัณฑ์ไม่ระบุระดับ ให้ใช้ Level 2 เวลาอ่าน WPQR ของลูกค้าหรือผู้รับจ้างช่วงจึงต้องดูระดับก่อนเสมอ
Qualification ไม่ใช่ instruction
ความสับสนที่พบบ่อยคือการเปิด WPQR ให้ช่างเชื่อมดู แล้วคิดว่าได้ส่งมอบ instruction แล้ว
WPQR มีหน้าที่บันทึกสิ่งที่เกิดขึ้นในการทดสอบ procedure และผลที่ได้ มันอาจมีข้อมูลทางเทคนิคจำนวนมาก รวมถึงข้อมูลที่ไม่เหมาะจะใช้เป็นคำสั่งทำงานรายวัน บางข้อมูลอาจเป็นค่าที่ใช้ในการทดสอบ ไม่ใช่ช่วงควบคุมที่ออกแบบไว้สำหรับงานผลิตจริง
ช่างเชื่อมจึงไม่ควรถูกคาดหวังให้ตีความ WPQR เอง
ในทางกลับกัน WPS ที่เขียนสั้นเกินไปหรือกว้างเกินไปก็ไม่เป็น instruction ที่ดี หาก WPS ระบุเพียง process, electrode และกระแสไฟฟ้ากว้าง ๆ แต่ไม่ได้บอก joint preparation, preheat, interpass, sequence, cleaning หรือข้อจำกัดที่มีผลต่อคุณสมบัติของงาน ช่างเชื่อมอาจทำงาน “ตาม WPS” ได้ในทางเอกสาร แต่ยังตัดสินใจจากประสบการณ์ส่วนตัวในจุดที่ควรมี control
WPS ที่ดีจึงต้องทำสองสิ่งพร้อมกัน
หนึ่ง ต้องอยู่ภายในขอบเขตของ qualification ที่ยอมรับได้
สอง ต้องแปล requirement ให้ใช้ได้จริงบน shop floor
หากขาดข้อแรก WPS ไม่มีฐานทางเทคนิคที่น่าเชื่อถือ
หากขาดข้อสอง WPS มีอยู่ แต่ไม่สามารถควบคุมงานจริงได้
WPS ที่ครอบคลุมบนกระดาษ แต่อาจใช้ไม่ได้บน shop floor
มี WPS หลายฉบับที่ดูครอบคลุมมาก เพราะระบุช่วงความหนากว้าง รองรับหลายตำแหน่ง และมี parameter range ครอบคลุมเครื่องเชื่อมหลายรุ่น เอกสารเช่นนี้อาจช่วยลดจำนวน WPS ที่ต้องบริหาร แต่ก็เสี่ยงต่อการกลายเป็น “เอกสารร่ม” ที่บังปัญหาแทนที่จะควบคุมปัญหา
ลองดูสถานการณ์ต่อไปนี้
WPS ระบุว่ารองรับการเชื่อมแผ่นเหล็กในช่วงความหนาหนึ่ง ช่างเชื่อมจึงนำไปใช้กับงานจริงได้ตามตัวเลข แต่ joint ของงานจริงมี restraint สูงกว่า ใช้หลาย pass มากกว่า อยู่ใกล้ attachment จำนวนมาก และต้องเชื่อมในพื้นที่ที่รักษา interpass temperature ได้ยากกว่า
ในเชิงเอกสาร ความหนาอาจยังอยู่ใน coverage
ในเชิงกระบวนการ งานนี้อาจไม่ใช่ “งานเดียวกัน” อีกต่อไป
หรือ WPS หนึ่งครอบคลุมตำแหน่งเชื่อมตามเกณฑ์ที่ใช้ แต่ชิ้นงานจริงบังคับให้ช่างเชื่อมเปลี่ยนท่า เปลี่ยนทิศทางการเดินแนว หรือใช้ access ที่ทำให้ควบคุม weld pool และ heat input ได้ต่างไปจากสภาพที่ procedure ตั้งใจไว้
หรือ WPS ระบุ consumable classification ที่ถูกต้อง แต่ consumable ที่มีอยู่หน้างานเป็นคนละขนาด คนละรุ่น หรือมีเงื่อนไขการอบและการเก็บรักษาที่ไม่ได้ถูกควบคุมอย่างเดียวกัน
ประเด็นจึงไม่ใช่ว่า WPS มีจำนวนหน้ามากพอหรือไม่ แต่คือคนที่ใช้ WPS สามารถตอบได้หรือไม่ว่า
-
รอยต่อนี้อยู่ในขอบเขตของ WPS จริงหรือไม่
-
WPS ฉบับนี้ใช้ได้ในสภาพการเข้าถึงและลำดับเชื่อมจริงหรือไม่
-
parameter range ที่ระบุให้ช่างเลือก มีขอบเขตควบคุมที่เหมาะกับงานนี้หรือไม่
-
มีเงื่อนไขใดที่ไม่ได้อยู่ใน WPS แต่ต้องถูกระบุใน production plan หรือ work instruction เพิ่มเติมหรือไม่
-
หากหน้างานต้องเปลี่ยนสิ่งใด การเปลี่ยนนั้นยังอยู่ในขอบเขตที่ยอมรับได้หรือไม่
Coverage ไม่ใช่กล่องติ๊ก แต่คือการพิสูจน์การซ้อนทับ
โรงงานควรสร้าง coverage map เพื่อทำให้ความสัมพันธ์ระหว่าง requirement, WPS, WPQR และช่างเชื่อมมองเห็นได้ในหน้าเดียว
Coverage map ไม่จำเป็นต้องซับซ้อน อาจเริ่มจาก spreadsheet ที่มีหนึ่งแถวต่อ weld category, weld ID หรือ family ของรอยต่อ ขึ้นอยู่กับระดับความเสี่ยงของงาน
ตัวอย่างโครงสร้างพื้นฐานมีดังนี้
| รายการ | สิ่งที่ต้องระบุ |
|---|---|
| งานหรือ weld ID | ชิ้นงาน รอยต่อ หรือกลุ่มรอยต่อที่กำลังควบคุม |
| กระบวนการเชื่อม | เช่น process หลักและ process เสริมที่ใช้จริง |
| วัสดุ | material group, grade, product form และ condition ที่เกี่ยวข้อง |
| ความหนา / เส้นผ่านศูนย์กลาง | ขนาดของชิ้นงานและขอบเขตที่ต้องเทียบกับ qualification |
| รอยต่อ | butt, fillet, branch, overlay, backing, single-/double-sided และรายละเอียดจำเป็น |
| ตำแหน่งเชื่อม | ตำแหน่งและทิศทางการเชื่อมจริง |
| WPS | WPS ที่กำหนดให้ใช้ และ revision ที่ควบคุม |
| ฐาน qualification | WPQR ตามวิธีรับรองที่มาตรฐานหรือ code ของงานยอมรับ |
| ช่างเชื่อม | รายชื่อหรือกลุ่มช่างที่มี qualification ครอบคลุม |
| เงื่อนไขควบคุมเพิ่ม | preheat, interpass, heat input, sequence, consumable, PWHT, hold point |
| สถานะ | ครอบคลุม / ครอบคลุมแบบมีเงื่อนไข / ยังไม่ครอบคลุม |
| การดำเนินการ | ต้องออก WPS ใหม่ ทำ qualification เพิ่ม เปลี่ยนวิธีผลิต หรือขอ approval |
Coverage map ทำหน้าที่สำคัญสามอย่าง
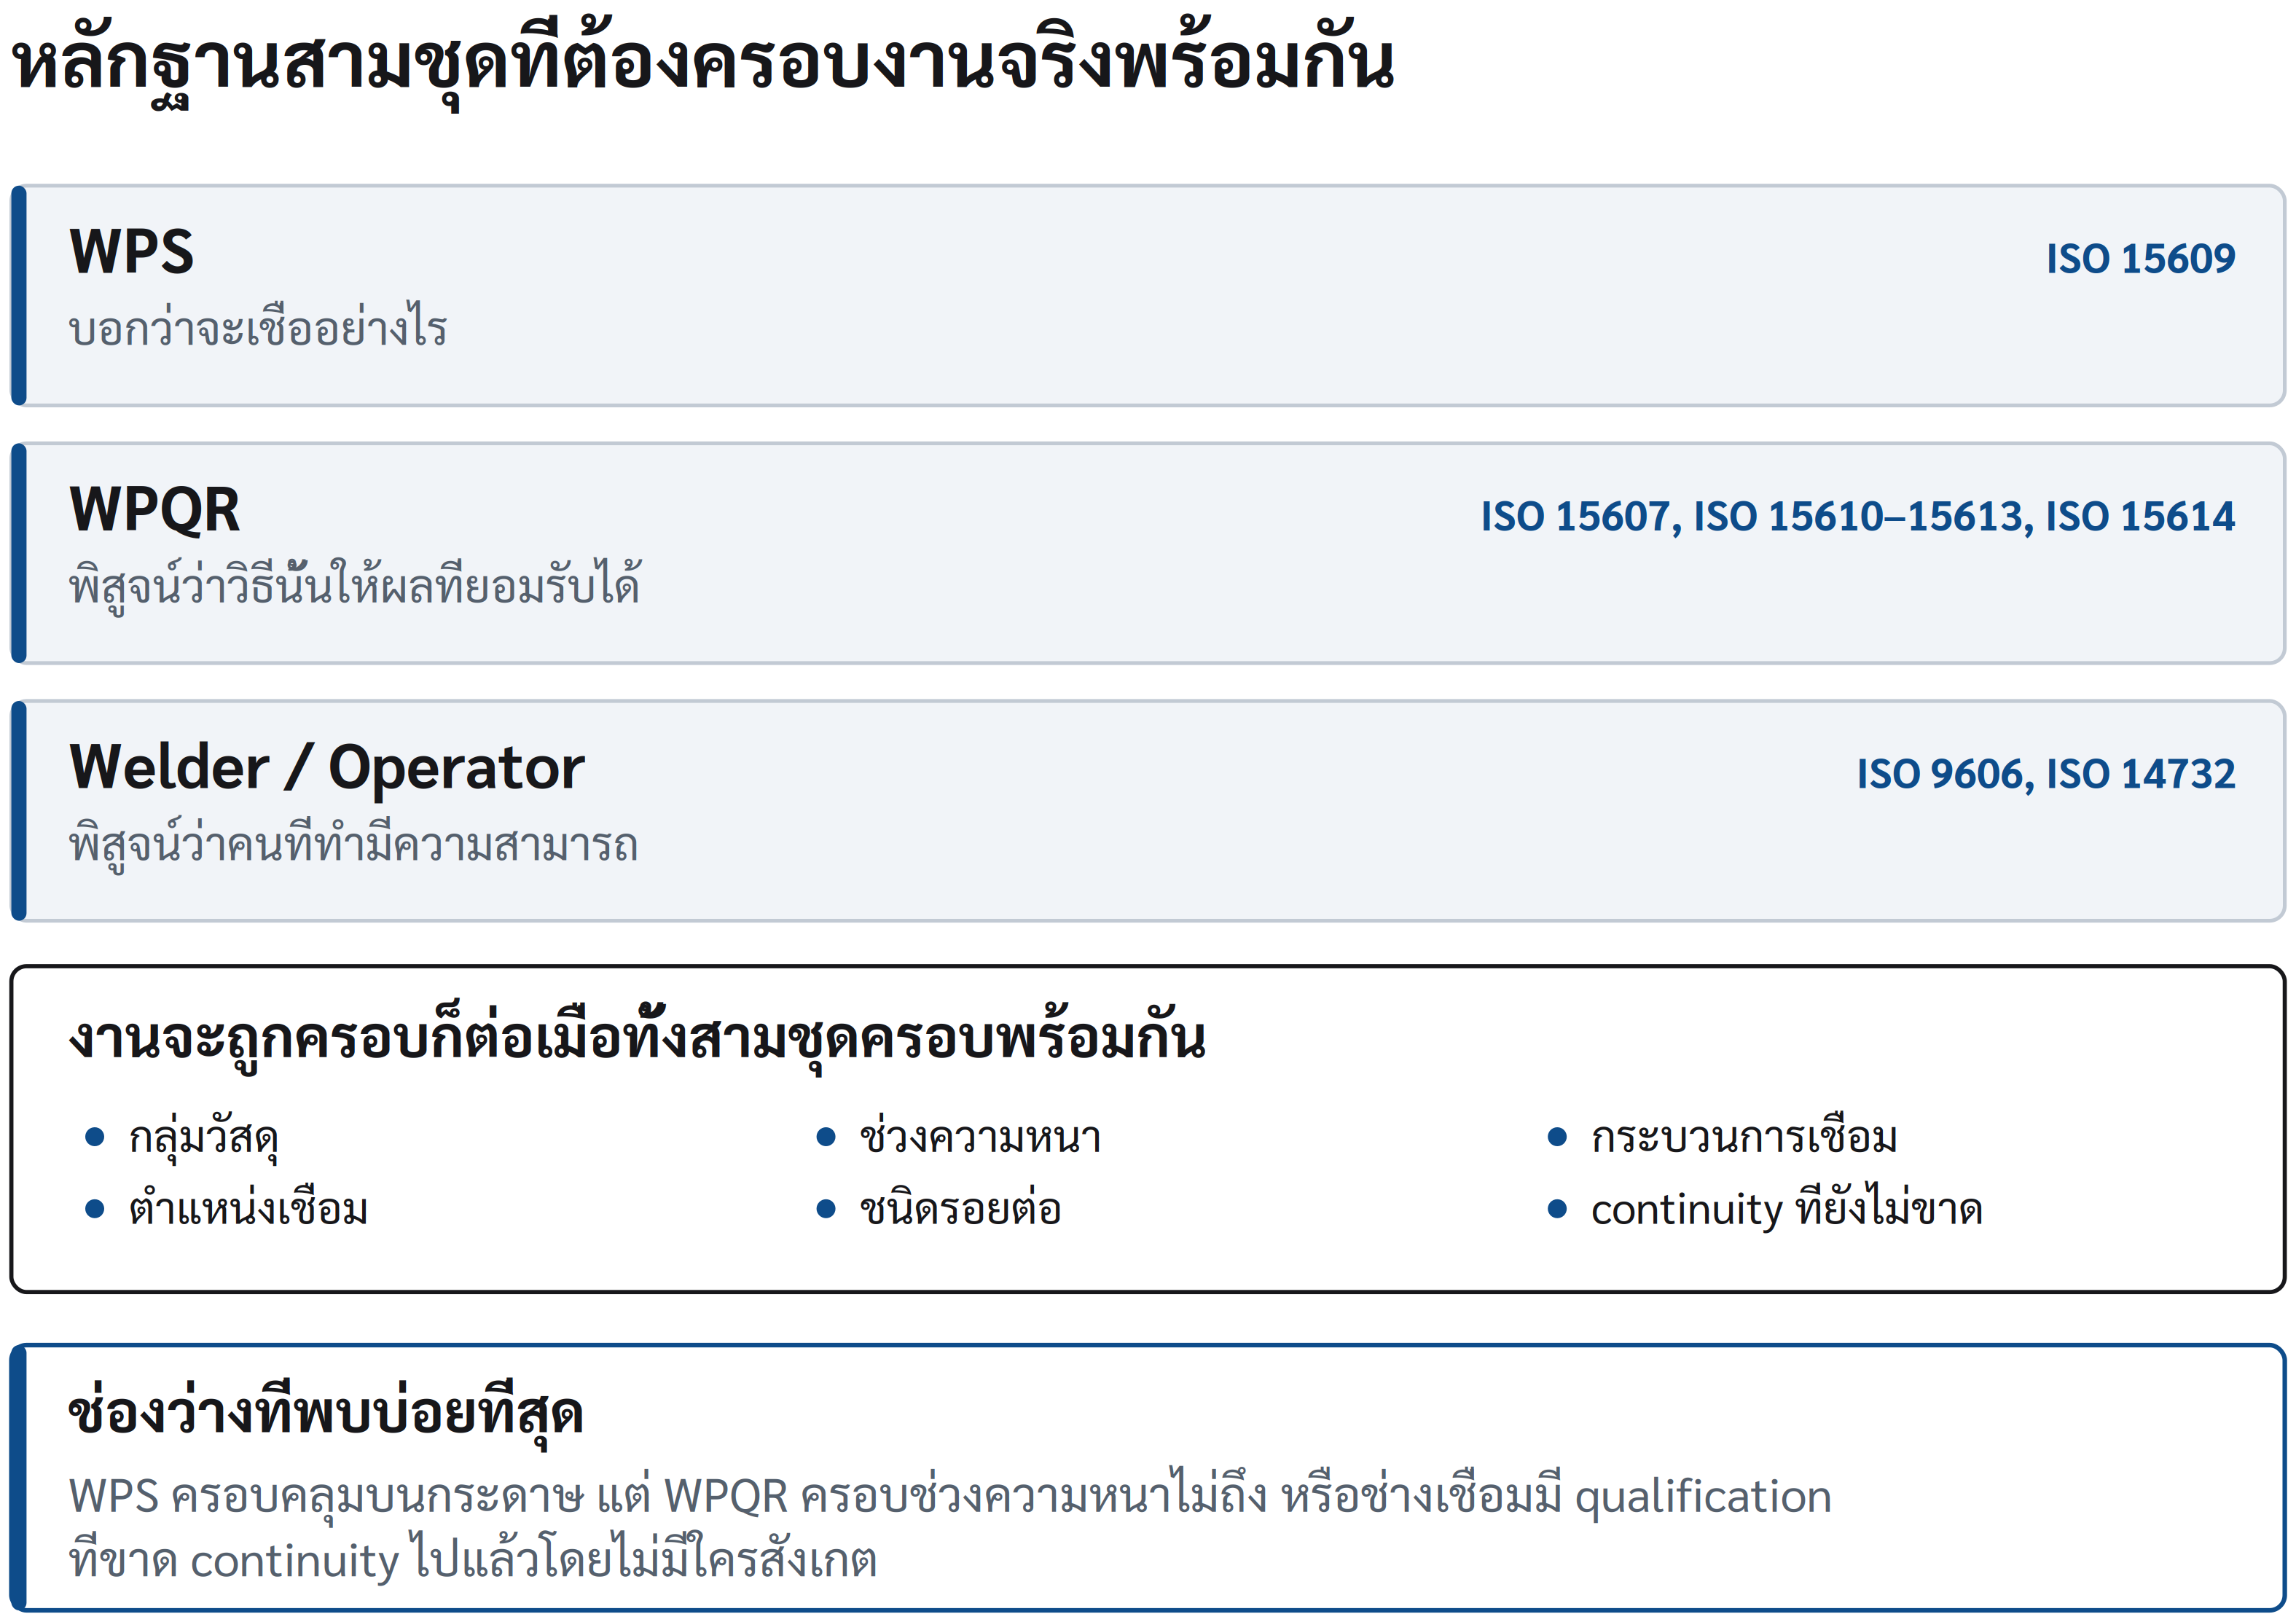
แผนภาพ 5.1 หลักฐานสามชุดที่ต้องครอบงานจริงพร้อมกัน
ประการแรก มันทำให้ช่องว่างถูกเห็นก่อนเริ่มเชื่อม
ประการที่สอง มันช่วยให้ฝ่ายผลิตมอบหมายช่างเชื่อมจาก competence ที่พิสูจน์ได้ ไม่ใช่จากว่าใครว่าง
ประการที่สาม มันทำให้การเปลี่ยนแปลงมีผลกระทบที่มองเห็นได้ทันที เช่น เมื่อเปลี่ยนวัสดุหรือเพิ่มความหนา ระบบจะชี้ว่า WPS, WPQR และ welder qualification ใดต้องถูกทบทวนใหม่
สำหรับงานผลิตซ้ำ Coverage map อาจจัดตาม weld family เช่น “fillet weld ของฐานรองเหล็กคาร์บอนความหนา 6–12 mm ในตำแหน่งที่กำหนด” สำหรับงานวิกฤตหรือโครงการเฉพาะ ควรจัดตาม weld ID หรือกลุ่ม weld ID ที่มี traceability ชัดเจนกว่า
อย่าให้คำว่า “qualified” ซ่อนช่องว่างของช่างเชื่อม
การที่ช่างเชื่อมมีใบ qualification ไม่ได้หมายความว่าเขา qualified สำหรับทุกงานของโรงงาน
ก่อนมอบหมายช่างเชื่อม ควรตรวจอย่างน้อยว่า qualification ครอบคลุม
-
process ที่จะใช้จริง
-
ชนิดและกลุ่มของวัสดุ
-
ช่วงความหนา หรือ diameter ที่เกี่ยวข้อง
-
ประเภทของรอยต่อ
-
ตำแหน่งเชื่อม
-
backing หรือเงื่อนไขสำคัญของรอยต่อ
-
consumable และเงื่อนไขอื่นตามมาตรฐานหรือ code ที่ใช้
-
สถานะ validity และ continuity
ข้อสุดท้ายมักถูกละเลยที่สุด
ช่างเชื่อมอาจผ่านการทดสอบได้ดีมากในอดีต แต่หากไม่ได้รักษา continuity ตามเงื่อนไขของระบบหรือมาตรฐานที่ใช้ โรงงานอาจไม่มีหลักฐานยืนยันว่า qualification ยังมีผลอยู่ในวันที่มอบหมายงานจริง
การจัดการ continuity ที่ดีไม่ใช่การขอให้ช่างเชื่อมเซ็นย้อนหลังในแบบฟอร์ม แต่คือการทำให้ข้อมูลการทำงานจริงช่วยยืนยันความต่อเนื่องได้ เช่น weld log, production record หรือระบบบันทึกที่เชื่อมช่างเชื่อมกับ process ที่เขาปฏิบัติงาน
ระบบควรทำให้เห็นล่วงหน้าว่าใครใกล้หมด continuity ใครมี qualification ที่กำลังจะหมดอายุ และงานใดกำลังพึ่งพาช่างเชื่อมจำนวนจำกัดเกินไป
เมื่อมองข้อมูลนี้ในระดับโรงงาน ผู้บริหารจะเห็นเรื่องที่ลึกกว่าการต่ออายุใบประกาศ: เห็นความเสี่ยงด้าน capacity ของ qualified welder และสามารถวางแผนทดสอบ เพิ่มทักษะ หรือกระจายความสามารถก่อนที่งานจะหยุด
ตัวแปรและอายุของ qualification ขึ้นกับมาตรฐานที่ใช้ ตัวอย่างเช่น ISO 9606-1:2013 ข้อ 5 ใช้ตัวแปรสำคัญคือ process ชนิดผลิตภัณฑ์ (แผ่นหรือท่อ) ชนิดรอยเชื่อม กลุ่มและชนิดของ filler material ขนาด ตำแหน่งเชื่อม และรายละเอียดรอยต่อ กลุ่มของวัสดุชิ้นงานไม่อยู่ในรายการตัวแปรสำคัญของฉบับนี้
ข้อ 9 ของมาตรฐานเดียวกันให้ผู้รับผิดชอบงานเชื่อมหรือผู้สอบยืนยันทุก 6 เดือนว่าช่างได้ทำงานอยู่ในขอบเขตของ qualification มิฉะนั้นใบรับรองสิ้นผล และให้ต่ออายุด้วยวิธีใดวิธีหนึ่งในสามวิธี ซึ่งต้องระบุบนใบรับรองตั้งแต่วันออก คือ สอบใหม่ทุก 3 ปี ทดสอบรอยเชื่อมสองแนวจากงานในช่วง 6 เดือนสุดท้ายทุก 2 ปี หรือให้ qualification คงอยู่ต่อไปตราบที่ยังยืนยันทุก 6 เดือนและครบเงื่อนไขของข้อ 9.3 c ซึ่งข้อหนึ่งคือระบบคุณภาพของผู้ผลิตได้รับการตรวจยืนยันตาม ISO 3834-2 หรือ ISO 3834-3 วิธีที่สามจึงเป็นจุดเชื่อมตรงระหว่างใบรับรองช่างเชื่อมกับ ISO 3834
การเปลี่ยนตัวแปรสำคัญไม่ใช่เรื่องของ “ความต่างนิดเดียว”
แรงกดดันในงานผลิตมักเริ่มด้วยประโยคว่า
“เปลี่ยนแค่นิดเดียว น่าจะใช้ WPS เดิมได้”
“ลวดตัวเดิมไม่มี ใช้อีกตัวแทนก่อนได้ไหม”
“ช่องว่างมากขึ้นหน่อย ช่างแก้หน้างานได้”
“ความหนาต่างกันไม่มาก ไม่น่ามีผล”
บางการเปลี่ยนแปลงอาจอยู่ภายในขอบเขตที่ WPS และ qualification ยอมรับได้จริง บางการเปลี่ยนแปลงอาจไม่กระทบคุณสมบัติที่สำคัญ แต่ไม่มีใครควรตัดสินจากคำว่า “นิดเดียว” เพียงอย่างเดียว
สิ่งที่ต้องถามคือ การเปลี่ยนนี้มีผลต่อสิ่งใด
-
ผลต่อ heat input, cooling rate หรือ hydrogen control หรือไม่
-
ผลต่อ penetration, fusion หรือ defect susceptibility หรือไม่
-
ผลต่อ residual stress, distortion หรือ restraint หรือไม่
-
ผลต่อคุณสมบัติทางกล ความเหนียว ความแข็ง หรือ corrosion resistance หรือไม่
-
ผลต่อการตรวจและ acceptance criteria หรือไม่
-
ยังอยู่ในขอบเขตของ WPS, WPQR, welder qualification และ product code หรือไม่
ตัวแปรที่ต้องถือเป็น essential variable หรือเป็นตัวแปรที่ต้องทบทวน จะขึ้นกับมาตรฐานหรือ code ที่ใช้กับงานนั้น ไม่ควรมีใครสร้างรายการของตนเองขึ้นมาแทนข้อกำหนดที่เกี่ยวข้อง
แต่ในเชิงระบบ โรงงานควรมี change trigger ที่เรียบง่ายและชัดเจน: เมื่อมีการเปลี่ยนวัสดุ ความหนา process, consumable, joint configuration, position, heat treatment, parameter สำคัญ หรือสภาวะการผลิตที่อาจกระทบ requirement ต้องหยุดตรวจ coverage ก่อนดำเนินการ
การทบทวนไม่ได้หมายความว่าต้องทำ WPQR ใหม่ทุกครั้ง บางครั้งผลคือ “ยังอยู่ใน coverage เดิม” บางครั้งต้องปรับ WPS หรือออก work instruction เพิ่ม บางครั้งต้องทำ qualification เพิ่ม และบางครั้งต้องเปลี่ยนแผนการผลิตหรือ design
คุณค่าของ change trigger คือทำให้คำตอบเหล่านี้เกิดจากการประเมิน ไม่ใช่จากความกดดันด้านกำหนดส่งมอบ
WPS ที่ใช้ได้ต้องไปถึงมือคนใช้
WPS ที่ควบคุมอย่างดีใน document control system แต่ช่างเชื่อมเปิดไม่เจอ ใช้ไม่ได้ หรืออ่านแล้วไม่เข้าใจ ก็ยังไม่ใช่ control ที่เกิดขึ้นจริง
หน้างานต้องเข้าถึง WPS ฉบับที่ถูกต้องได้ง่าย รู้ว่า revision ใดมีผล และมีวิธีรับทราบเมื่อ WPS ถูกแก้ไขหรือแทนที่ ความซับซ้อนของเอกสารควรเหมาะกับผู้ใช้
ในบางงาน WPS ฉบับเต็มอาจเพียงพอ
ในบางงานอาจต้องมี welder instruction sheet ที่ดึงเฉพาะข้อมูลสำคัญของรอยต่อนั้นออกมา เช่น joint detail, pass sequence, preheat, interpass limit, consumable, parameter range และ hold point
ในงานผลิตซ้ำ อาจใช้ visual work instruction ที่เชื่อมกับ WPS เพื่อให้หัวหน้าหน้างานและช่างเห็นสิ่งเดียวกัน
เอกสารเสริมเหล่านี้ไม่ควรสร้าง requirement ใหม่ที่ขัดกับ WPS แต่ควรทำให้ WPS ถูกใช้ได้จริงในบริบทของงาน
การควบคุมเอกสารที่ดีจึงไม่ได้วัดจากจำนวนลายเซ็นในหน้าปก แต่วัดจากคำถามง่าย ๆ ว่า หากสุ่มถามช่างเชื่อมหนึ่งคนก่อนเริ่มงาน เขารู้หรือไม่ว่า
-
ต้องใช้ WPS ใด
-
รอยต่อนี้ต้องเตรียมและเชื่อมอย่างไร
-
อะไรคือเงื่อนไขที่ห้ามเปลี่ยนเอง
-
หากพบปัญหา ต้องหยุดและถามใคร
-
หลังเชื่อมแล้ว งานต้องผ่านจุดตรวจใดก่อนส่งต่อ
สัญญาณเตือนว่า coverage ยังไม่แข็งแรง
ระบบ WPS, WPQR และ welder qualification ยังไม่แข็งแรง หากพบสิ่งต่อไปนี้
-
มี WPS จำนวนมาก แต่ไม่มีใครตอบได้ว่าฉบับใดใช้กับ weld ID ใด
-
WPQR ถูกเก็บไว้ในแฟ้มโดยไม่มี coverage register เชื่อมกับ WPS
-
ช่างเชื่อมถูกเลือกตามความพร้อมใช้งาน ไม่ใช่ qualification coverage
-
รายการ qualified welder แสดงเพียงชื่อและวันหมดอายุ ไม่แสดง process, position หรือขอบเขตที่ใช้ได้
-
continuity ถูกบันทึกย้อนหลัง หรือไม่สัมพันธ์กับงานที่ช่างทำจริง
-
WPS ถูกแก้ไขโดยไม่มีการทบทวนว่าการเปลี่ยนนั้นยังอยู่ในฐาน qualification หรือไม่
-
production ต้องขอ “ยืม” WPS จากงานอื่นอยู่เสมอ
-
งานซ่อมใช้ WPS เดิมโดยไม่ได้ทบทวนว่ารูปแบบ repair และเงื่อนไขใหม่ยังครอบคลุมหรือไม่
สิ่งเหล่านี้ไม่ได้หมายความว่าโรงงานต้องซื้อระบบดิจิทัลขนาดใหญ่ในทันที โรงงานจำนวนมากเริ่มแก้ได้ด้วย coverage map ที่ถูกออกแบบดี รายการ qualification ที่ค้นหาได้ และจุดทบทวนก่อนมอบหมายงาน
ควรอ่านบทนี้คู่กับระดับของ ISO 3834 ที่ใช้ ข้อกำหนดเรื่อง WPS การรับรองขั้นตอน และ welding coordination เป็นของระดับ ISO 3834-2 และ ISO 3834-3 ส่วน ISO 3834-4 ไม่มีข้อกำหนดเฉพาะในสามเรื่องนี้ แต่ยังกำหนดให้ช่างเชื่อมต้องมีคุณสมบัติ
จากหลักฐานสามชุด สู่ความมั่นใจหนึ่งเดียว
เป้าหมายของ WPS, WPQR และ welder qualification ไม่ใช่สร้างแฟ้มเอกสารสามแฟ้ม เป้าหมายคือทำให้โรงงานตอบได้อย่างมั่นใจสำหรับรอยเชื่อมทุกแนวว่า
-
วิธีที่กำลังจะใช้มีฐาน qualification รองรับ
-
instruction ที่ช่างได้รับเหมาะกับงานจริง
-
ช่างที่ได้รับมอบหมายมี qualification และ continuity ครอบคลุม
-
การเปลี่ยนแปลงใดได้รับการทบทวนก่อนเกิดผล
-
หลักฐานทั้งหมดเชื่อมกลับไปยังรอยเชื่อมได้
เมื่อคำตอบเหล่านี้ชัด WPS จะไม่เป็นเพียงเอกสารที่ติดไว้ข้างเครื่องเชื่อม WPQR จะไม่เป็นเพียงผลทดสอบในอดีต และใบ qualification ของช่างจะไม่เป็นเพียงหลักฐานส่วนบุคคล
ทั้งสามจะกลายเป็น control set ที่ปกป้องรอยเชื่อมจริงบน shop floor
บทถัดไปจะมองไปยังสิ่งที่ทำให้ WPS และ qualification น่าเชื่อถือในทางปฏิบัติ: material, consumable, เครื่องเชื่อม และอุปกรณ์วัด หากสิ่งเหล่านี้ไม่ถูกควบคุม แม้ instruction จะถูกต้อง ผลของกระบวนการก็ยังไม่น่าเชื่อถือ