มองแล้วรู้
ข้อนี้รวมห้าเรื่องที่ทำให้งานเชื่อมเกิดขึ้นตามที่ตั้งใจ คือการวางแผนการผลิต WPS การรับรองขั้นตอนการเชื่อม คำแนะนำการปฏิบัติงาน และการควบคุมเอกสาร
หน้านี้ครอบคลุมเฉพาะสิ่งที่ระบบคุณภาพต้องมี รายละเอียดของตัว WPS และการทดสอบรับรองอยู่ในมาตรฐานที่ใช้ประกอบ
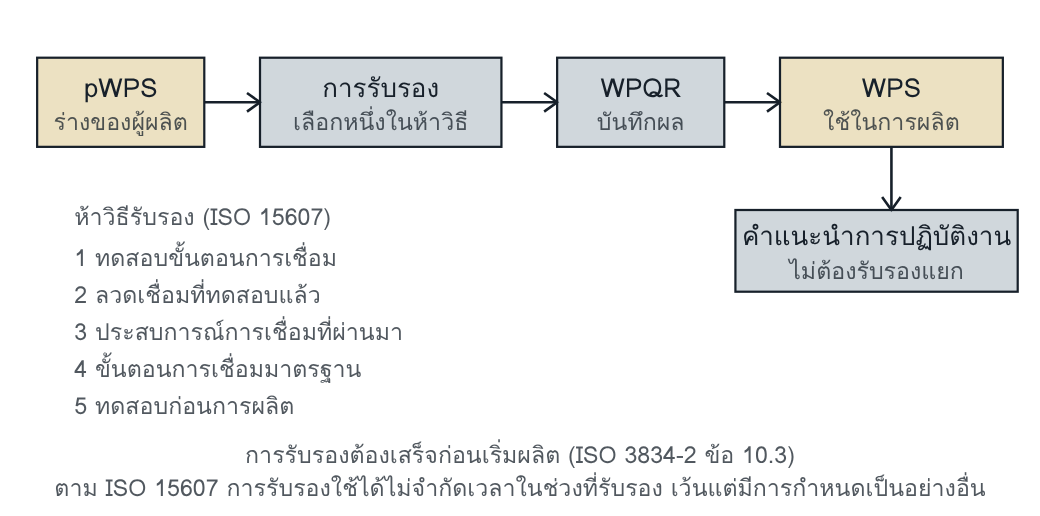
ISO 3834 กำหนดเพียงว่าต้องมี WPS และต้องรับรองก่อนผลิต วิธีรับรองเป็นไปตามมาตรฐานผลิตภัณฑ์หรือข้อกำหนดของงาน
สามระดับต่างกันอย่างไร
| เรื่อง | ISO 3834-2 ครบถ้วน | ISO 3834-3 มาตรฐาน | ISO 3834-4 พื้นฐาน |
|---|---|---|---|
| การวางแผนการผลิต (10.1) | ต้องทำ ต้องมีแผนและบันทึกเป็นเอกสาร | ต้องทำ แนะนำให้มีแผนและบันทึกเป็นเอกสาร | ไม่มีข้อกำหนดเฉพาะ |
| WPS (10.2) | ต้องมี และต้องใช้ถูกต้องในการผลิต | เหมือนระดับครบถ้วน | ไม่มีข้อกำหนดเฉพาะ เชื่อมด้วยเทคนิคที่เหมาะสม |
| การรับรองขั้นตอนการเชื่อม (10.3) | ต้องรับรองก่อนผลิต | ต้องรับรองก่อนผลิต | ไม่มีข้อกำหนดเฉพาะ |
| คำแนะนำการปฏิบัติงาน (10.4) | ใช้สั่งงานแทนการใช้ WPS โดยตรงได้ ต้องทำจาก WPS ที่รับรองแล้ว | ใช้สั่งงานแทนการใช้ WPS โดยตรงได้ ต้องทำจาก WPS ที่รับรองแล้ว | ไม่มี |
| ขั้นตอนควบคุมเอกสาร (10.5) | ต้องมี | ไม่มีข้อนี้ | ไม่มี |
เรื่องแผนและบันทึกเป็นเอกสารในแถวแรกมาจากภาคผนวก A (ให้ข้อมูล) ของ ISO 3834-1:2005 ตัวบทข้อ 10.1 กำหนดเพียงว่าต้องวางแผนและระบุเรื่องที่ต้องพิจารณา ในระดับครบถ้วน แผนการผลิตเป็นบันทึกคุณภาพตามข้อ 18 h เมื่อเกี่ยวข้อง
ทำไมจึงสำคัญ
WPS ที่ถูกต้องยังไม่พอ มาตรฐานใช้คำว่าต้องใช้ถูกต้องในการผลิต ข้อ 10 จึงผูกกับข้อ 14 ซึ่งให้ตรวจความเหมาะสมของ WPS ก่อนเชื่อม และตรวจพารามิเตอร์ระหว่างเชื่อม
มาตรฐานที่ใช้ประกอบ
| เรื่อง | มาตรฐาน | ตารางใน ISO 3834-5:2021 |
|---|---|---|
| WPS | ISO 15609-1 | ตาราง 4 |
| การรับรองขั้นตอนการเชื่อม | ISO 15607, ISO 15610 ถึง 15613 และชุด ISO 15614 | ตาราง 5 |
รายการสำหรับการเชื่อมอาร์ก ผู้ผลิตใช้เอกสารอื่นที่เทียบเท่าทางเทคนิคได้ หรือใช้มาตรฐานที่มาตรฐานการใช้งานกำหนด
เอกสารและบันทึก
| ตัวอย่างเอกสาร | ตัวอย่างบันทึกและรายงาน |
|---|---|
| เอกสารสำหรับวางแผนการผลิตและควบคุมการผลิต · แผนการผลิต | แบบและภาพร่าง |
| WPQR | WPQR · WPS หรือคำแนะนำการปฏิบัติงาน |
| ขั้นตอนสำหรับจัดทำและควบคุมเอกสารคุณภาพ | คำแนะนำของกระบวนการอื่น เช่น NDT และการเคลือบผิว · บันทึกและรายงานของกระบวนการเหล่านั้น |
ตัวอย่างจากภาคผนวก A ของ ISO/TR 3834-6:2007
อ่านแล้วเข้าใจ
การวางแผนการผลิต
ระดับครบถ้วนกำหนดเรื่องที่ต้องพิจารณาอย่างน้อยสิบเรื่อง
- ลำดับการผลิตโครงสร้าง เช่นเป็นชิ้นเดี่ยวหรือชิ้นประกอบย่อย และลำดับการประกอบขั้นสุดท้าย
- กระบวนการที่ต้องใช้ทั้งหมด
- การอ้างถึงขั้นตอนการเชื่อมและกระบวนการที่เกี่ยวข้อง
- ลำดับการเชื่อม
- ลำดับและเวลาของแต่ละกระบวนการ
- ข้อกำหนดการตรวจและทดสอบ รวมหน่วยตรวจอิสระ
- สภาพแวดล้อม เช่นการกันลมและฝน
- การระบุเป็นล็อต ชิ้นส่วน หรือชิ้นงาน
- การจัดบุคลากรที่ผ่านการรับรอง
- การจัดการทดสอบระหว่างการผลิต
ระดับมาตรฐานต่างในสามจุด: ลำดับการเชื่อมพิจารณาเมื่อมีการกำหนด ไม่มีเรื่องลำดับและเวลาของกระบวนการ และเรื่องการระบุกล่าวถึงเฉพาะชิ้นส่วนหรือชิ้นงาน ไม่มีการระบุเป็นล็อต
WPS การรับรอง และคำแนะนำการปฏิบัติงาน
- ผู้ผลิตต้องจัดทำ WPS และทำให้แน่ใจว่าใช้ถูกต้องในการผลิต
- ขั้นตอนการเชื่อมต้องรับรองก่อนผลิต วิธีรับรองเป็นไปตามมาตรฐานผลิตภัณฑ์หรือตามที่ข้อกำหนดของงานระบุ
- ใช้ WPS โดยตรงเป็นคำแนะนำการปฏิบัติงานได้ หรือทำคำแนะนำการปฏิบัติงานแยก ซึ่งต้องทำจาก WPS ที่รับรองแล้ว และไม่ต้องรับรองแยก
- ระดับครบถ้วนต้องมีขั้นตอนสำหรับจัดทำและควบคุมเอกสารคุณภาพ เช่น WPS, WPQR และเอกสารรับรองช่างเชื่อม
งานของผู้ประสานงานงานเชื่อม
ISO 14731:2019 ภาคผนวก B.6 ถึง B.9 ให้ผู้ผลิตพิจารณามอบหมายเรื่องต่อไปนี้
- การอ้างถึงขั้นตอนการเชื่อมที่เหมาะสม ลำดับการเชื่อม สภาพแวดล้อม การจัดบุคลากร อุปกรณ์ preheat และการอบ และการทดสอบระหว่างการผลิต
- วิธีรับรอง ช่วงที่รับรอง และตัวแปรทั้งหมด เทียบกับข้อกำหนดของสัญญา
- ช่วงที่รับรองของ WPS เทียบกับข้อกำหนดของสัญญา
- การออกและการใช้คำแนะนำการปฏิบัติงาน
กฎที่เรียกใช้
PED 2014/68/EU ภาคผนวก I ข้อ 3.1.2 กำหนดให้การต่อถาวรของชิ้นส่วนรับแรงดันและชิ้นส่วนที่ต่อตรงกับชิ้นส่วนนั้น ทำตามขั้นตอนการปฏิบัติงานที่เหมาะสม และสำหรับอุปกรณ์ประเภท II, III และ IV ขั้นตอนต้องได้รับการอนุมัติจากบุคคลที่สามที่มีอำนาจ
EN 1090-2:2018 ข้อ 7.4.1.2 และตาราง 12 กำหนดวิธีรับรองที่ใช้ได้สำหรับ EXC2 ถึง EXC4 ของกระบวนการ 111, 114, 12, 13 และ 14 ตามระดับการผลิต (EXC) โลหะชิ้นงาน และระดับของการใช้เครื่องกล สำหรับ EXC1 ข้อ 7.4.1.1 ระบุว่า EN ISO 3834-4 ไม่มีข้อกำหนดเฉพาะเรื่อง WPS แต่ข้อกำหนดการทำงานของโครงการ (execution specification) อาจกำหนดให้มีคำแนะนำการปฏิบัติงานที่ระบุกระบวนการเชื่อม ลวดเชื่อม และพารามิเตอร์
คิดต่อ
ถ้าหลุดซ้ำ ให้สงสัยระบบ
- WPS อยู่ในแฟ้มที่สำนักงาน ไม่อยู่ที่จุดเชื่อม
- WPS ถูกเขียนให้ช่วงกว้างที่สุดที่ WPQR ยอมให้ โดยไม่ดูว่างานจริงต้องการช่วงใด
- แผนการผลิตไม่มีลำดับการเชื่อม ช่างจึงเลือกเอง
- ไม่มีใครเทียบ WPS กับงานใหม่ว่าวัสดุ ความหนา และรอยต่อยังอยู่ในช่วงที่รับรอง
โยงไปเล่มอื่น
| The ISO 3834 Decision System บทที่ 5 และ 7 | WPS, WPQR และ Welding Production Planning |
| Weldability Atlas บทที่ 5 | WPS คือชุดเงื่อนไข และข้อมูลห้าข้อที่ WPS ของเหล็กเฟอร์ริติกต้องมี |
| Weldability Atlas หน้าเงื่อนไขเรื่องลำดับการเชื่อม | ลำดับการเชื่อม ซึ่งเป็นเรื่องของข้อ 10.1 |
| Weldability Atlas บทที่ 8 | กรณีสมมติที่รอยเชื่อมแต้มอยู่นอก WPS |
คำถามท้ายหน้า
- โรงงานระดับ ISO 3834-4 ต้องมี WPS หรือไม่ และถ้างานนั้นอยู่ใต้ EN 1090-2 ระดับการผลิต EXC1 คำตอบเปลี่ยนหรือไม่
- หัวหน้างานทำใบสั่งงานหนึ่งหน้าจาก WPS ที่รับรองแล้ว โดยตัดช่วงพารามิเตอร์ให้แคบลงสำหรับงานนี้ ใบสั่งงานนี้ต้องรับรองแยกหรือไม่
แนวคำตอบ
- ISO 3834-4 ไม่ได้กำหนดให้ต้องมี WPS กำหนดเพียงว่าต้องเชื่อมด้วยเทคนิคที่เหมาะสม สำหรับ EXC1 คำตอบเปลี่ยนเฉพาะเมื่อข้อกำหนดการทำงานของโครงการสั่งไว้ EN 1090-2:2018 ข้อ 7.4.1.1 เปิดทางให้ข้อกำหนดการทำงานกำหนดให้มีคำแนะนำการปฏิบัติงานที่ระบุกระบวนการเชื่อม ลวดเชื่อม และพารามิเตอร์ ส่วนการรับรองขั้นตอนการเชื่อมตามตาราง 12 ครอบคลุมเฉพาะ EXC2 ถึง EXC4
- ไม่ต้อง ISO 3834-2:2021 ข้อ 10.4 ระบุว่าคำแนะนำการปฏิบัติงานต้องทำจาก WPS ที่รับรองแล้ว และไม่ต้องรับรองแยก มาตรฐานไม่ได้พูดเรื่องช่วงของค่าโดยตรง แต่เมื่อทุกค่าในใบสั่งงานยังอยู่ในช่วงของ WPS นั้น ใบสั่งงานก็ยังเป็นเอกสารที่ทำจาก WPS ที่รับรองแล้ว การทำให้แคบลงจึงทำได้