มองแล้วรู้
ผู้ผลิตต้องกำหนดว่าใครรับผิดชอบลวดเชื่อมและควบคุมด้วยขั้นตอนใด ต้องทดสอบลวดรายล็อตเมื่อมีการกำหนด และต้องมีขั้นตอนสำหรับการจัดเก็บ การขนย้าย การระบุ และการใช้ ที่เป็นไปตามคำแนะนำของผู้จำหน่าย
ในหน้านี้ คำว่าลวดเชื่อมใช้ในความหมายกว้าง คือวัสดุสิ้นเปลืองงานเชื่อมทุกชนิด เช่นลวดเชื่อมหุ้มฟลักซ์ ลวดม้วน ฟลักซ์ และแก๊สปกคลุม
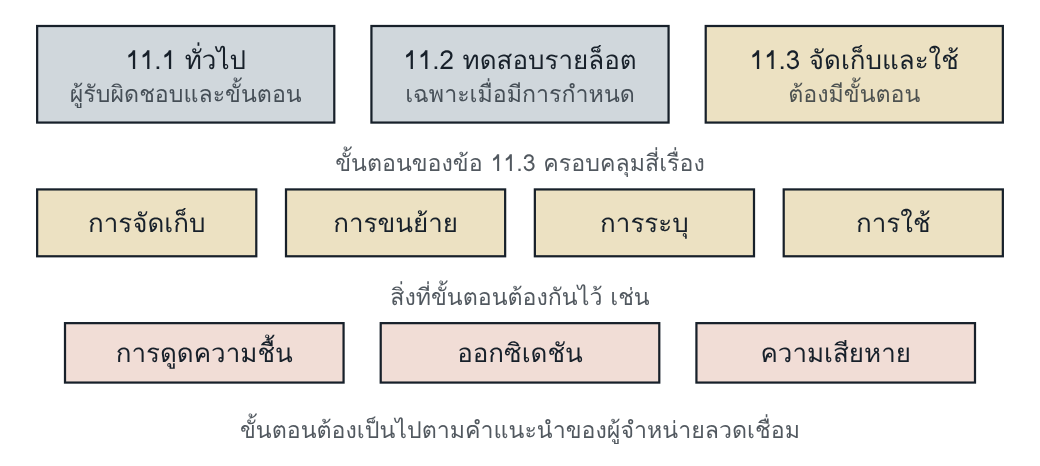
ข้อ 11 มีสามข้อย่อย ข้อที่มีเนื้อหามากที่สุดคือ 11.3 ซึ่งให้ผู้ผลิตเขียนขั้นตอนเองโดยยึดคำแนะนำของผู้จำหน่าย
สามระดับต่างกันอย่างไร
| เรื่อง | ISO 3834-2 ครบถ้วน | ISO 3834-3 มาตรฐาน | ISO 3834-4 พื้นฐาน |
|---|---|---|---|
| ความรับผิดชอบและขั้นตอนควบคุม (11.1) | ต้องกำหนด | ไม่มีข้อนี้ | ไม่มีข้อกำหนดเฉพาะ |
| การทดสอบลวดรายล็อต (11.2) | เฉพาะเมื่อมีการกำหนด | ไม่มีข้อกำหนดเฉพาะ | ไม่มีข้อกำหนดเฉพาะ |
| การจัดเก็บและการใช้ (11.3) | ต้องมีขั้นตอน ตามคำแนะนำของผู้จำหน่าย | เหมือนระดับครบถ้วน | จัดเก็บและใช้ตามคำแนะนำของผู้จำหน่าย ไม่ได้กำหนดให้มีขั้นตอน |
แถวการทดสอบรายล็อตยืนยันด้วยภาคผนวก A ของ ISO 3834-1:2005 ใน ISO 3834-3 และ ISO 3834-4 เรื่องลวดเชื่อมอยู่ในข้อ 11 เช่นกัน แต่ไม่มีข้อย่อย
ทำไมจึงสำคัญ
ลวดเชื่อมเป็นวัสดุที่กลายเป็นส่วนหนึ่งของรอยเชื่อม แต่สภาพของลวดเปลี่ยนได้หลังออกจากโรงงานของผู้จำหน่าย ความชื้นที่ลวดดูดเข้าไปเป็นแหล่งไฮโดรเจนของรอยเชื่อม และลวดที่หยิบผิดชนิดให้เนื้อเชื่อมที่ไม่ตรงกับ WPS ทั้งสองอย่างมองไม่เห็นจากรอยเชื่อมที่เสร็จแล้ว จึงต้องคุมที่คลังและที่จุดเชื่อม
เอกสารและบันทึก
| ตัวอย่างเอกสาร | ตัวอย่างบันทึกและรายงาน |
|---|---|
| เอกสารสำหรับการจัดเก็บ การขนย้าย การระบุ และการใช้ลวดเชื่อม | ใบรับรองผลทดสอบของลวดเชื่อม |
ตัวอย่างจากภาคผนวก A ของ ISO/TR 3834-6:2007
อ่านแล้วเข้าใจ
มาตรฐานกำหนดอะไร
| ข้อ | สิ่งที่ต้องทำ |
|---|---|
| 11.1 ทั่วไป | กำหนดความรับผิดชอบและขั้นตอนสำหรับควบคุมลวดเชื่อม |
| 11.2 การทดสอบรายล็อต | ทำเฉพาะเมื่อมีการกำหนด เรื่องนี้อยู่ในรายการของการทบทวนทางเทคนิค ข้อ 5.3 l จึงควรรู้ตั้งแต่ช่วงวางแผนเริ่มต้น ก่อนเริ่มงาน |
| 11.3 การจัดเก็บและการใช้ | จัดทำขั้นตอนสำหรับการจัดเก็บ การขนย้าย การระบุ และการใช้ลวดเชื่อม และนำไปใช้จริง ขั้นตอนต้องกันสิ่งต่าง ๆ เช่นการดูดความชื้น ออกซิเดชัน และความเสียหาย และต้องเป็นไปตามคำแนะนำของผู้จำหน่าย |
ข้ออื่นของมาตรฐานกลับมาแตะลวดเชื่อมอีกหลายจุด
- ข้อ 9.1 g: ตู้อบและกระบอกอบลวดเชื่อมต้องมีพร้อมใช้เมื่อจำเป็น
- ข้อ 14.2 d: ก่อนเชื่อม ต้องตรวจว่าลวดเชื่อมเป็นชนิดที่ถูกต้อง
- ข้อ 14.3 f: ระหว่างเชื่อม ต้องตรวจว่าลวดเชื่อมถูกใช้และขนย้ายถูกต้อง
- ข้อ 17 e: เมื่อมีการกำหนด ต้องระบุลวดเชื่อมได้ เช่นชื่อเรียกตามมาตรฐาน ชื่อการค้า ผู้ผลิตลวด และหมายเลขล็อต
- ข้อ 18 c: เอกสารการตรวจของลวดเชื่อมเป็นบันทึกคุณภาพ เมื่อเกี่ยวข้อง
แนวทางตีความ
ISO/TR 3834-6 ข้อ 10.3.1 c ชี้ว่างานประสานงานงานเชื่อมบางอย่าง ซึ่งโดยมากเป็นเรื่องการจัดเก็บและขนย้ายลวดเชื่อม อาจมอบให้ผู้ที่มีตำแหน่งแทบไม่เกี่ยวกับงานเชื่อมได้ โดยทั่วไปผู้นั้นมีคุณสมบัติสำหรับงานประสานงานเฉพาะด้านเพียงไม่กี่งาน
ข้อ 10.7 ระบุว่าอุปกรณ์ควบคุมคลังลวดเชื่อมอยู่ในขอบเขตของการสอบเทียบและการยืนยันความใช้ได้ ส่วนข้อ 10.8 ระบุว่าเมื่อต้องสอบกลับลวดเชื่อม ให้บันทึกล็อตที่ใช้ในรอยเชื่อมนั้น โดยไม่จำเป็นต้องบันทึกว่าล็อตใดอยู่ที่ชั้นใดของรอยเชื่อมหลายชั้น
งานของผู้ประสานงานงานเชื่อม
ISO 14731:2019 ภาคผนวก B.10 ให้ผู้ผลิตพิจารณามอบหมายเรื่องต่อไปนี้
- ความเข้ากันได้ของลวดเชื่อม
- สภาพการส่งมอบ
- ข้อกำหนดเพิ่มเติมในข้อกำหนดการจัดซื้อ รวมชนิดของเอกสารการตรวจ
- การจัดเก็บและการขนย้าย
- การทดสอบรายล็อต
กฎที่เรียกใช้
EN 1090-2:2018 ข้อ 7.5.2 กำหนดให้จัดเก็บ ขนย้าย และใช้ลวดเชื่อมตามคำแนะนำของผู้ผลิตลวด ถ้าต้องอบและเก็บลวดเชื่อมหรือฟลักซ์ อุณหภูมิและเวลาต้องเป็นไปตามคำแนะนำนั้น และลวดเชื่อมที่มีร่องรอยความเสียหายต้องคัดออก
คิดต่อ
ถ้าหลุดซ้ำ ให้สงสัยระบบ
- ขั้นตอนของคลังลวดเขียนจากความเคยชิน ไม่ได้เทียบกับคำแนะนำของผู้จำหน่ายของลวดแต่ละชนิด
- ตู้อบมีอยู่ แต่ไม่มีใครเป็นเจ้าของอุณหภูมิและเวลา และเครื่องวัดอุณหภูมิไม่อยู่ในรายการสอบเทียบ
- ลวดที่เบิกไปแล้วเหลือ กลับเข้าคลังโดยไม่มีกติกาว่าต้องอบใหม่ แยกเก็บ หรือทิ้ง
- ลวดม้วนที่ใช้ค้างเครื่องไม่มีฉลากเหลืออยู่ จึงตรวจชนิดก่อนเชื่อมไม่ได้
โยงไปเล่มอื่น
| The ISO 3834 Decision System บทที่ 6 | Material, Consumable และ Equipment Assurance: การตัดสินใจเรื่องการควบคุมลวดเชื่อมในระดับระบบ |
| Weldability Atlas | ไฮโดรเจนในรอยเชื่อม ซึ่งเป็นเหตุผลทางโลหะวิทยาของการคุมความชื้นของลวดเชื่อม |
| Defect Atlas | ความไม่สมบูรณ์ของรอยเชื่อมที่เกี่ยวกับลวดชื้นหรือลวดสกปรก เช่นรูพรุน |
คำถามท้ายหน้า
- ผู้ซื้อถามโรงงานระดับ ISO 3834-3 ว่าทดสอบลวดรายล็อตหรือไม่ มาตรฐานระดับนี้กำหนดเรื่องนี้หรือไม่ และถ้าเป็นโรงงานระดับ ISO 3834-2 ต้องทำเมื่อใด
- ช่างเชื่อมเบิกลวดเชื่อมหุ้มฟลักซ์ไปทั้งกล่องตอนเช้า และวางเปิดไว้ที่จุดเชื่อมจนเลิกงาน ต้องดูเอกสารใดจึงจะตัดสินได้ว่าผิดหรือไม่ และการตรวจข้อใดควรพบเรื่องนี้
แนวคำตอบ
- ISO 3834-3 ไม่ได้กำหนด ข้อ 11 ของระดับมาตรฐานมีเฉพาะเรื่องการจัดเก็บและการใช้ และตารางเทียบใน ISO 3834-1 ระบุว่าการทดสอบรายล็อตไม่มีข้อกำหนดเฉพาะในระดับนี้ สำหรับ ISO 3834-2 ข้อ 11.2 ให้ทำเฉพาะเมื่อมีการกำหนด เช่นในสัญญาหรือมาตรฐานผลิตภัณฑ์ และข้อ 5.3 l ให้พิจารณาเรื่องนี้ตั้งแต่การทบทวนทางเทคนิค
- ต้องดูขั้นตอนของผู้ผลิตตามข้อ 11.3 และคำแนะนำของผู้จำหน่ายลวดชนิดนั้น เพราะมาตรฐานไม่ได้กำหนดเวลาหรือวิธีเอง กำหนดเพียงว่าขั้นตอนต้องกันการดูดความชื้นและต้องเป็นไปตามคำแนะนำของผู้จำหน่าย การตรวจที่ควรพบคือข้อ 14.3 f ซึ่งให้ตรวจการใช้และการขนย้ายลวดเชื่อมระหว่างเชื่อม