มองแล้วรู้
ข้อ 8.5 เพิ่มตัวแปรเฉพาะของแต่ละกระบวนการ ต่อจากตัวแปรร่วมของข้อ 8.4 ได้แก่ฟลักซ์และระบบลวดของการเชื่อมใต้ฟลักซ์ (กระบวนการ 12) แก๊สปกคลุม ระบบลวด และรูปแบบการถ่ายโอนโลหะ (transfer mode) ของกระบวนการ 13 แก๊สและการเติมลวดของกระบวนการ 14, 15 และ 311 และแก๊สรองราก
บางข้อย่อยพิมพ์เต็มหน้าและใช้กับทั้งสองระดับ บางข้อพิมพ์สองคอลัมน์ ต้องดูทีละข้อ ค่าเบี่ยงของแก๊สเป็นค่าสัมพัทธ์จากค่าระบุ ไม่ใช่จุดร้อยละ
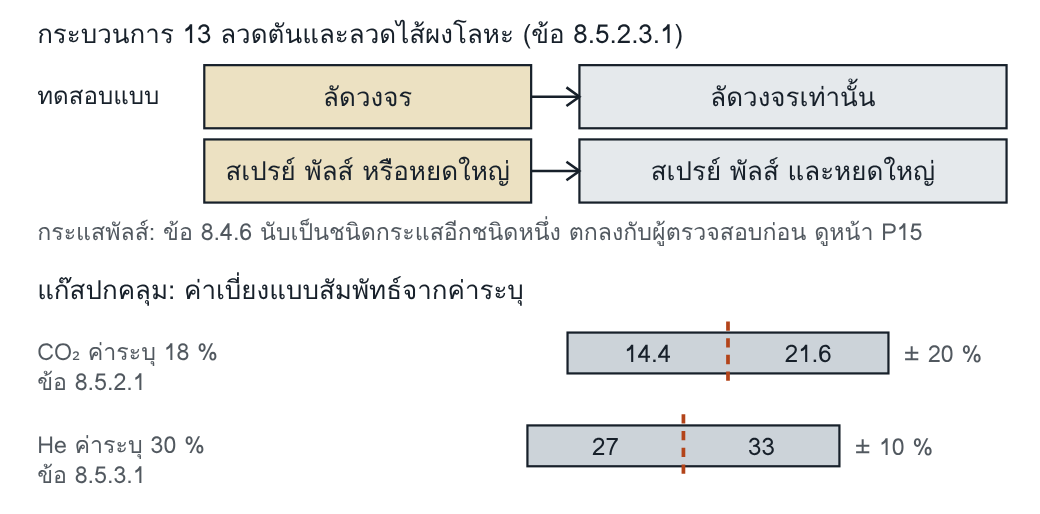
การถ่ายโอนแบบลัดวงจรต้องพิสูจน์แยก ส่วนแก๊สปกคลุมจำกัดที่องค์ประกอบระบุ และเบี่ยงได้เฉพาะในกรอบที่ข้อ 8.5.2.1 และ 8.5.3.1 ให้
ช่วงที่รับรอง
| ทดสอบด้วย | Level 1 | Level 2 |
|---|---|---|
| กระบวนการ 135 ลวดตัน แก๊ส Ar ผสม CO2 18 % ถ่ายโอนแบบสเปรย์ | องค์ประกอบระบุเดิม โดย CO2 อยู่ระหว่าง 14.4 ถึง 21.6 % · สเปรย์และหยดใหญ่ ไม่รวมลัดวงจร · พัลส์ให้ตกลงกับผู้ตรวจสอบก่อน | เหมือน Level 1 และถ้าใช้เครื่องเชื่อมแบบควบคุมรูปคลื่น เปลี่ยนผู้ผลิตเครื่องหรือโหมดไม่ได้ |
| กระบวนการ 135 แก๊สเดิม ถ่ายโอนแบบลัดวงจร | แก๊สเหมือนแถวบน · ลัดวงจรเท่านั้น | เหมือน Level 1 |
| กระบวนการ 141 แก๊ส Ar ผสม He 30 % เติมลวด | องค์ประกอบระบุเดิม โดย He อยู่ระหว่าง 27 ถึง 33 % · เฉพาะแบบเติมลวด | เหมือน Level 1 |
| กระบวนการ 121 ลวดและฟลักซ์ที่มีการจัดประเภท | เปลี่ยนคู่ลวดกับฟลักซ์ได้ เมื่อความต้านแรงดึงต่ำสุดตามการจัดประเภทไม่เปลี่ยน และไม่ขัดรายการ b) ถึง g) กับข้อ 8.4.4 (หน้า P14) | จำกัดที่ผู้ผลิต ชื่อการค้า และการกำหนดสัญลักษณ์ของฟลักซ์ที่ใช้ทดสอบ · เฉพาะ 121 และจำนวนลวดเดิม |
| รอยเชื่อมชน เหล็กกลุ่ม 8 ไม่ใช้แก๊สรองราก | เพิ่มหรือเลิกใช้แก๊สรองรากได้ เพราะกลุ่ม 8 ไม่อยู่ในกลุ่ม 7.1 และ 41 ถึง 48 | ครอบคลุมการใช้แก๊สรองรากกลุ่ม I, N1, N2 และ N3 แต่ไม่กลับกัน |
ISO 15614-1:2017 แถวที่หนึ่งและสองใช้ข้อ 8.5.2.1, 8.5.2.3.1 และ 8.5.2.3.2 แถวที่สามใช้ข้อ 8.5.3 แถวที่สี่ใช้ข้อ 8.5.1 แถวที่ห้าใช้ข้อ 8.5.6 ค่า 14.4 ถึง 21.6 คำนวณจาก 18 × 0.8 และ 18 × 1.2 ค่า 27 ถึง 33 คำนวณจาก 30 × 0.9 และ 30 × 1.1
ทำไมจึงสำคัญ
แก๊สปกคลุมและฟลักซ์เปลี่ยนส่วนผสมเคมีของเนื้อเชื่อม ปริมาณออกซิเจน การซึมลึก และ heat input สมบัติของรอยเชื่อมจึงเปลี่ยนตาม การถ่ายโอนแบบลัดวงจรให้ความร้อนต่ำและเสี่ยงต่อการหลอมไม่ติด ขั้นตอนการเชื่อมจึงต้องพิสูจน์แยก ตัวแปรกลุ่มนี้มักถูกเปลี่ยนโดยฝ่ายจัดซื้อหรือฝ่ายซ่อมบำรุง ไม่ใช่โดยผู้เขียน WPS จึงหลุดจากการทบทวนได้ง่าย
WPS ต้องระบุอะไร
ISO 15609-1:2004 ให้ WPS ของการเชื่อมอาร์กระบุเรื่องต่อไปนี้
- แก๊สปกคลุม: การกำหนดสัญลักษณ์ และเมื่อเกี่ยวข้อง องค์ประกอบ ผู้ผลิตและชื่อการค้า (ข้อ 4.4.16) แก๊สรองราก: ชนิดแก๊ส (ข้อ 4.4.7)
- กระบวนการ 13: อัตราไหลของแก๊สและขนาดหัวฉีด จำนวนลวด ลวดเติมเสริม ระยะจากปลายท่อนำกระแสถึงชิ้นงาน ช่วงแรงดันอาร์ก และรูปแบบการถ่ายโอนโลหะ (ข้อ 4.5.3)
- กระบวนการ 12: จำนวนและการจัดวางลวด ขั้ว ฟลักซ์ และช่วงแรงดันอาร์ก (ข้อ 4.5.2)
- กระบวนการ 14 และ 15: อิเล็กโทรดทังสเตน อัตราไหลของแก๊ส และพารามิเตอร์ของแก๊สพลาสมา (ข้อ 4.5.4 และ 4.5.5)
ตัวอย่างอ่านค่า
WPQR ของกระบวนการ 135 ทดสอบด้วยลวดตัน แก๊ส Ar ผสม CO2 18 % ถ่ายโอนแบบสเปรย์ ช่วงของ CO2 คือ 18 × 0.8 = 14.4 ถึง 18 × 1.2 = 21.6 %
WPS ก เปลี่ยนเป็นแก๊ส Ar ผสม CO2 20 %: WPQR ครอบคลุม เพราะ 20 อยู่ระหว่าง 14.4 ถึง 21.6 (ข้อ 8.5.2.1)
WPS ข เปลี่ยนเป็นแก๊ส Ar ผสม CO2 8 %: ไม่ครอบคลุม เพราะ 8 ต่ำกว่า 14.4 ต้องทดสอบขั้นตอนการเชื่อมใหม่
WPS ค แก๊สเดิม แต่เชื่อมรากด้วยการถ่ายโอนแบบลัดวงจร: ไม่ครอบคลุมส่วนราก เพราะการทดสอบแบบสเปรย์ไม่รับรองแบบลัดวงจร (ข้อ 8.5.2.3.1)
ตัวอย่างสมมติ แต่งขึ้นเพื่ออธิบายวิธีอ่าน
อ่านแล้วเข้าใจ
มาตรฐานกำหนดอะไร
- 8.5.1 การเชื่อมใต้ฟลักซ์ (แยกระดับ): Level 1 มีเจ็ดรายการ a) ถึง g) ที่อิงการจัดประเภทของคู่ลวดกับฟลักซ์ เช่นการเปลี่ยนความต้านแรงดึงต่ำสุดตามการจัดประเภท การเปลี่ยนชื่อการค้าเมื่อลวดหรือฟลักซ์ไม่มีการจัดประเภท การเปลี่ยนชนิดฟลักซ์ระหว่างเป็นกลางกับออกฤทธิ์สำหรับรอยเชื่อมหลายเที่ยวของวัสดุกลุ่ม 1 และ 11 และการเพิ่ม เลิก หรือเปลี่ยนสัดส่วนลวดเติมเสริมเกิน ±10 % Level 2 ให้รับรองแต่ละแบบของกระบวนการ 12 (121 ถึง 126) แยกกัน เปลี่ยนจำนวนลวดหรือเพิ่มเลิกลวดเย็นลวดร้อนไม่ได้ เปลี่ยนสัดส่วนลวดเติมเสริมเกิน ±10 % ไม่ได้ และจำกัดที่ผู้ผลิต ชื่อการค้า และการกำหนดสัญลักษณ์ของฟลักซ์ ทั้งสองระดับมีกติกาเฉพาะสำหรับฟลักซ์จากสแลกบดซ้ำ
- 8.5.2.1 แก๊สปกคลุมของกระบวนการ 13 (ทั้งสองระดับ): การรับรองจำกัดที่องค์ประกอบระบุของแก๊สที่ใช้ทดสอบ ใช้การกำหนดสัญลักษณ์ของ ISO 14175 ระบุได้ ปริมาณ CO2 เบี่ยงจากค่าระบุได้ไม่เกิน ±20 % แบบสัมพัทธ์ และการเติมหรือตัดแก๊สส่วนประกอบใดโดยเจตนาไม่เกิน 0.1 % ไม่ต้องทดสอบใหม่
- 8.5.2.2 ระบบลวด (แยกระดับ): Level 2 จำกัดที่ระบบลวดที่ใช้ทดสอบ เช่นลวดเดี่ยวหรือหลายลวด Level 1 ต้องรับรองใหม่เมื่อเพิ่ม เลิก หรือเปลี่ยนปริมาตรลวดเติมเสริมเกิน 10 % เมื่อการเปลี่ยนทำให้ธาตุผสมสำคัญของเนื้อเชื่อมที่ขึ้นกับลวดเติมเสริมออกนอกช่วงของ WPS และเมื่อเปลี่ยนระหว่างลวดเดี่ยวกับหลายลวดในบ่อหลอมเดียวกันสำหรับงานที่มีการทดสอบแรงกระแทก
- 8.5.2.3.1 รูปแบบการถ่ายโอนโลหะ (ทั้งสองระดับ): สำหรับลวดตันและลวดไส้ผงโลหะ การทดสอบแบบลัดวงจรรับรองเฉพาะแบบลัดวงจร การทดสอบแบบสเปรย์ พัลส์ หรือหยดใหญ่ รับรองทั้งสามแบบ ตัวบทไม่ได้เขียนกติกานี้สำหรับลวดไส้ฟลักซ์
- 8.5.2.3.2 ถึง 8.5.2.3.4 (เฉพาะ Level 2): เครื่องเชื่อมแบบควบคุมรูปคลื่นต้องบันทึกผู้ผลิตและโหมดใน WPQR และการเปลี่ยนผู้ผลิตหรือโหมดต้องทดสอบใหม่ ส่วนเครื่องแบบพัลส์ที่ไม่ควบคุมรูปคลื่น และเครื่องที่ไม่ใช้ทั้งสองอย่าง ต้องบันทึกผู้ผลิต แต่เปลี่ยนผู้ผลิตได้โดยไม่ต้องทดสอบใหม่
- 8.5.3 กระบวนการ 14 (ทั้งสองระดับ): แก๊สปกคลุมจำกัดที่องค์ประกอบระบุ ปริมาณฮีเลียมเบี่ยงได้ไม่เกิน ±10 % แบบสัมพัทธ์ ใช้ข้อยกเว้น 0.1 % เช่นเดียวกัน และการเชื่อมแบบเติมลวดไม่ครอบคลุมแบบไม่เติมลวด หรือกลับกัน
- 8.5.4 และ 8.5.5 (ทั้งสองระดับ): กระบวนการ 15 จำกัดที่องค์ประกอบระบุของทั้งแก๊สพลาสมาและแก๊สปกคลุม และเมื่อต้องทดสอบแรงกระแทก การเปลี่ยนชนิดการเตรียมรอยต่อต้องรับรองใหม่ กระบวนการ 15 และ 311 ใช้กติกาเติมลวดกับไม่เติมลวดเหมือนกระบวนการ 14
- 8.5.6 แก๊สรองราก Level 1: วัสดุกลุ่ม 7.1 และ 41 ถึง 48 การเลิกใช้แก๊สรองราก หรือการเปลี่ยนจากแก๊สเฉื่อยเป็นแก๊สผสมที่มีแก๊สไม่เฉื่อย ต้องรับรองใหม่ การเพิ่มแก๊สรองรากไม่ต้อง วัสดุกลุ่มอื่น การเพิ่มหรือเลิกใช้ไม่ต้องรับรองใหม่
- 8.5.6 แก๊สรองราก Level 2: การทดสอบรอยเชื่อมชนโดยไม่มีแก๊สรองราก ครอบคลุมการใช้แก๊สรองรากกลุ่ม I, N1, N2 และ N3 ตาม ISO 14175 แต่ไม่กลับกัน กลุ่มหลักของแก๊สครอบคลุมกลุ่มย่อยของตัวเอง วัสดุกลุ่ม 1 ถึง 6 เปลี่ยนระหว่างกลุ่ม I, N1, N2 และ N3 ได้ วัสดุกลุ่ม 8 และ 41 ถึง 48 เปลี่ยนระหว่างกลุ่ม I, N และ R ได้ วัสดุกลุ่ม 7 และ 10 เปลี่ยนการจัดกลุ่มของแก๊สรองรากไม่ได้ ตัวบทไม่ได้เขียนถึงกลุ่ม 9 และ 11 ควรตกลงกับผู้ตรวจสอบหรือหน่วยตรวจสอบ และถ้างานผลิตเชื่อมบนแผ่นรองที่หนากว่า 5 mm เลิกใช้แก๊สรองรากได้
กระแสพัลส์: ข้อ 8.5.2.3.1 ต้องอ่านคู่กับข้อ 8.4.6 ซึ่งนับกระแสพัลส์เป็นชนิดกระแสอีกชนิดหนึ่ง ตัวบทไม่ได้บอกว่าข้อใดมีน้ำหนักเหนือกว่า เล่มนี้ใช้ทางที่ระวังกว่า คือการเปลี่ยนไปใช้หรือเลิกใช้กระแสพัลส์ต้องตกลงกับผู้ตรวจสอบหรือหน่วยตรวจสอบก่อน ดูหน้า P15 ส่วนความหมายของรหัสกลุ่มแก๊สให้เปิด ISO 14175
จุดที่อ่านผิดบ่อย
- คิดค่าเบี่ยง ±20 % ของ CO2 เป็นจุดร้อยละ เช่นอ่าน 18 % เป็นช่วง 0 ถึง 38 % ทั้งที่ข้อ 8.5.2.1 ระบุว่าเป็นค่าสัมพัทธ์
- คิดว่า WPQR ที่ทดสอบแบบสเปรย์ครอบคลุมรากแบบลัดวงจร เพราะกระบวนการ ลวด และแก๊สเหมือนเดิม
- นำกติการูปแบบการถ่ายโอนโลหะของลวดตันไปใช้กับลวดไส้ฟลักซ์ ทั้งที่ข้อ 8.5.2.3.1 เขียนเฉพาะลวดตันและลวดไส้ผงโลหะ
คิดต่อ
ถ้าหลุดซ้ำ ให้สงสัยระบบ
- ใบสั่งซื้อแก๊สระบุชื่อการค้าของผู้ขาย โดยไม่ระบุองค์ประกอบหรือการกำหนดสัญลักษณ์ตาม ISO 14175
- WPS และ WPQR ไม่บันทึกรูปแบบการถ่ายโอนโลหะ ผู้อ่านจึงเดาจากกระแสและแรงดัน
- เครื่องเชื่อมรุ่นใหม่ที่มีโหมดควบคุมรูปคลื่น หรือฟลักซ์ชื่อการค้าใหม่ ถูกนำมาใช้โดยไม่ผ่านผู้ประสานงานงานเชื่อม
โยงไปหน้าอื่นและเล่มอื่น
| หน้า P13 | ด้านที่เชื่อม แผ่นรอง และการเซาะราก (ข้อ 8.4.3) |
| หน้า W2 | ช่างเชื่อมนับรูปแบบการถ่ายโอนโลหะด้วยกติกาอีกชุดหนึ่ง ห้ามใช้แทนกัน |
| Defect Atlas | การหลอมไม่ติดและรูพรุนที่ผูกกับแก๊สปกคลุมและการถ่ายโอนแบบลัดวงจร |
| ISO 3834 Atlas ข้อ 11 | การจัดซื้อและการเก็บแก๊ส ลวด และฟลักซ์ |
คำถามท้ายหน้า
- WPQR ของกระบวนการ 135 ทดสอบด้วยลวดตัน แก๊ส Ar ผสม CO2 10 % ถ่ายโอนแบบสเปรย์ WPS ฉบับใหม่ต้องการแก๊ส Ar ผสม CO2 13 % ช่วงของ CO2 ที่รับรองคือเท่าใด และ WPQR ครอบคลุมหรือไม่
- WPQR ของกระบวนการ 141 ทดสอบด้วยแก๊ส Ar ผสม He 30 % แบบเติมลวด งานใหม่ต้องการใช้แก๊ส Ar ผสม He 25 % และมีรอยต่อบางส่วนที่เชื่อมแบบไม่เติมลวด WPQR ครอบคลุมส่วนใดบ้าง
แนวคำตอบ
- ช่วงคือ 10 × 0.8 = 8 ถึง 10 × 1.2 = 12 % ตามข้อ 8.5.2.1 ของ ISO 15614-1:2017 ซึ่งให้ CO2 เบี่ยงจากค่าระบุได้ไม่เกิน ±20 % แบบสัมพัทธ์ ค่า 13 % เกิน 12 จึงไม่ครอบคลุม ต้องทดสอบขั้นตอนการเชื่อมใหม่ คนที่คิดเป็นจุดร้อยละจะได้คำตอบผิดว่าครอบคลุม คำตอบนี้เหมือนกันทั้ง Level 1 และ Level 2 เพราะข้อ 8.5.2.1 ไม่แยกระดับ
- ไม่ครอบคลุมทั้งสองส่วน ISO 15614-1:2017 ข้อ 8.5.3.1 ให้ปริมาณฮีเลียมเบี่ยงจากค่าระบุได้ไม่เกิน ±10 % แบบสัมพัทธ์ คือ 30 × 0.9 = 27 ถึง 30 × 1.1 = 33 % ค่า 25 % จึงอยู่นอกช่วง และข้อ 8.5.3.2 ให้การเชื่อมแบบเติมลวดไม่ครอบคลุมแบบไม่เติมลวด ต้องทดสอบขั้นตอนการเชื่อมใหม่ทั้งสำหรับแก๊สใหม่และสำหรับรอยต่อแบบไม่เติมลวด