มองแล้วรู้
ข้อ 5.2 ของ ISO 9606-1:2012 ถือหลักว่าการสอบหนึ่งครั้งโดยปกติรับรองหนึ่งกระบวนการ เปลี่ยนกระบวนการต้องสอบใหม่ แล้วให้ข้อยกเว้นสี่ข้อ สามข้อเป็นเรื่องเลขกระบวนการ อีกหนึ่งข้อเป็นเรื่องรูปแบบการถ่ายโอนโลหะ (transfer mode)
ช่างได้รับการรับรองสองกระบวนการขึ้นไปได้สองทาง คือเชื่อมชิ้นทดสอบชิ้นเดียวด้วยหลายกระบวนการ หรือสอบแยกทีละกระบวนการ ตาราง 1 บอกว่าความหนาเนื้อเชื่อมของแต่ละกระบวนการคิดอย่างไร และกำกับว่ากระบวนการที่ใช้เติมถือเป็นการสอบแบบมีแผ่นรอง
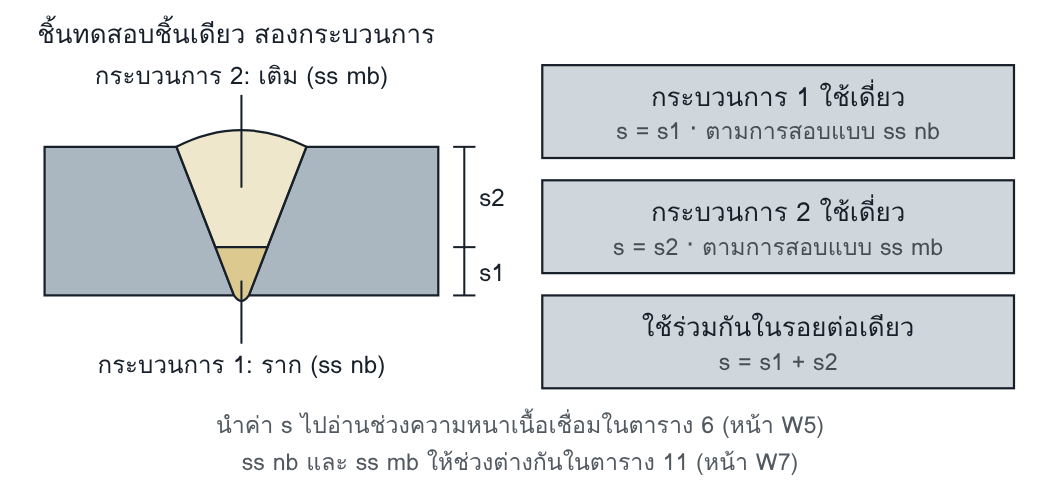
แผนภาพอย่างง่ายตามหลักของตาราง 1 ของ ISO 9606-1:2012: แต่ละกระบวนการของชิ้นทดสอบหลายกระบวนการได้ช่วงจากความหนาเนื้อเชื่อมของตนเอง
ช่วงที่รับรอง
| สอบด้วย | ช่วงที่รับรอง |
|---|---|
| 135 หรือ 138 | 135 และ 138 |
| 121 หรือ 125 | 121 และ 125 |
| 141, 143 หรือ 145 | 141, 142, 143 และ 145 |
| 142 | 142 เท่านั้น |
| 131, 135 หรือ 138 ด้วยการถ่ายโอนโลหะแบบลัดวงจร | การถ่ายโอนโลหะแบบอื่นด้วย · ไม่กลับกัน |
ISO 9606-1:2012 ข้อ 5.2 กระบวนการที่ไม่อยู่ในสี่แถวแรก คือ 111, 114, 131, 136, 15 และ 311 ได้เฉพาะกระบวนการที่สอบ เลขกระบวนการเป็นไปตาม ISO 4063 ทุกแถวยังต้องอยู่ในช่วงของตัวแปรอื่น เช่นชนิดลวด (หน้า W4)
ทำไมจึงสำคัญ
กระบวนการเชื่อมกำหนดว่ามือของช่างต้องคุมอะไร เช่นระยะอาร์ก การป้อนลวด และสแลก กระบวนการที่งานของมือคล้ายกันจึงครอบคลุมกันได้บางคู่ ส่วนการถ่ายโอนโลหะแบบลัดวงจรให้ความร้อนต่ำและเสี่ยงต่อการหลอมไม่ติด (lack of fusion) มากกว่าแบบอื่น ช่างที่คุมแบบนี้ได้จึงถูกถือว่าคุมแบบอื่นได้ด้วย ผู้จ่ายงานที่จำแต่เลขกระบวนการ และไม่ดูรูปแบบการถ่ายโอนโลหะกับบทบาทของกระบวนการในชิ้นทดสอบ จะมอบรากให้ช่างที่ไม่เคยสอบราก
ตัวอย่างอ่านค่า
ช่างสอบรอยเชื่อมชนบนแผ่นหนา 10 mm ชิ้นเดียว รากด้วยกระบวนการ 141 หนา 3 mm ไม่มีแผ่นรอง เติมด้วยกระบวนการ 135 หนา 7 mm ลวดตันทั้งสองกระบวนการ และ 135 เป็นการถ่ายโอนโลหะแบบสเปรย์
ช่วงความหนาเนื้อเชื่อม (ตาราง 1 และ 6): 141 ใช้เดี่ยว s = 3 mm ได้ 3 ถึง 2 × 3 = 6 mm ส่วน 135 ใช้เดี่ยว s = 7 mm ได้ 3 ถึง 2 × 7 = 14 mm และใช้ร่วมกัน s = 3 + 7 = 10 mm ได้ 3 ถึง 2 × 10 = 20 mm
งาน ก แผ่นหนา 16 mm ราก 141 เติม 135: อยู่ในช่วง เพราะ 16 ไม่เกิน 20 ตาราง 1 ไม่ได้เขียนขีดของแต่ละกระบวนการภายในรอยต่อร่วม ทางที่ระวังกว่าคือให้เนื้อเชื่อมของ 141 ไม่เกิน 6 mm และของ 135 ไม่เกิน 14 mm
งาน ข แผ่นหนา 12 mm เชื่อมด้วย 135 ทั้งรอยต่อ มีแผ่นรอง: อยู่ในช่วง เพราะ 12 ไม่เกิน 14 และการสอบแบบ ss mb ครอบคลุมรอยต่อมีแผ่นรอง ถ้าเปลี่ยนลวดเป็นลวดไส้ผงโลหะ 138 ก็ยังอยู่ในช่วง
งาน ค ราก 135 ไม่มีแผ่นรอง ด้วยการถ่ายโอนแบบลัดวงจร: อยู่นอกช่วงด้วยสองเหตุ 135 สอบในบทบาทเติมซึ่งไม่ครอบคลุมรากด้านเดียวไม่มีแผ่นรอง และการสอบแบบสเปรย์ไม่ครอบคลุมแบบลัดวงจร
งาน ง ราก 141 เติม 136: อยู่นอกช่วง ข้อ 5.2 ไม่ให้ 135 ครอบคลุม 136
ตัวอย่างสมมติ แต่งขึ้นเพื่ออธิบายวิธีอ่าน
อ่านแล้วเข้าใจ
มาตรฐานกำหนดอะไร
ข้อ 5.2 อ้างนิยามของกระบวนการจาก ISO 857-1 และรายการในข้อ 4.2 การสอบหนึ่งครั้งโดยปกติรับรองหนึ่งกระบวนการ และการเปลี่ยนกระบวนการต้องสอบใหม่ ข้อยกเว้นมีสี่ข้อ
- เปลี่ยนจากลวดตัน 135 เป็นลวดไส้ผงโลหะ 138 หรือกลับกัน ไม่ต้องสอบใหม่ ข้อนี้อ้างตาราง 5
- เปลี่ยนจากลวดตัน 121 เป็นลวดไส้ 125 หรือกลับกัน ไม่ต้องสอบใหม่ ข้อนี้อ้างตาราง 5 ซึ่งให้ลวดตันครอบคลุมเฉพาะลวดไส้ผงโลหะ ถ้าลวดของ 125 เป็นลวดไส้ฟลักซ์ ตัวบทสองที่ไม่ลงรอยกัน ให้ตกลงกับผู้ตรวจสอบหรือหน่วยตรวจสอบก่อน
- สอบ 141, 143 หรือ 145 รับรอง 141, 142, 143 และ 145 แต่สอบ 142 รับรองเฉพาะ 142
- สอบด้วยการถ่ายโอนโลหะแบบลัดวงจร (dip) ของ 131, 135 และ 138 รับรองการถ่ายโอนแบบอื่น แต่ไม่กลับกัน
กระบวนการ 136 ไม่อยู่ในข้อยกเว้นใด ช่างที่สอบ 135 จึงไม่ครอบคลุม 136 ข้อยกเว้นเหล่านี้แก้เฉพาะตัวแปรกระบวนการ ข้อ 5.1 ให้ตัวแปรแต่ละเรื่องมีช่วงของตัวเอง ชนิดลวดของงานจึงยังต้องอยู่ในช่วงของตาราง 5 (หน้า W4) แบบใบรับรองในภาคผนวก A ซึ่งเป็นข้อมูลประกอบ มีช่องให้บันทึกรูปแบบการถ่ายโอนโลหะ
ชิ้นทดสอบหลายกระบวนการ (ตาราง 1)
ข้อ 5.2 ให้ช่างได้รับการรับรองสองกระบวนการขึ้นไปด้วยชิ้นทดสอบชิ้นเดียว (รอยต่อหลายกระบวนการ) หรือด้วยการสอบแยกสองครั้งขึ้นไป ช่วงความหนาเนื้อเชื่อมของรอยเชื่อมชนให้อ่านจากตาราง 1 คู่กับตาราง 6
- สอบในชิ้นเดียว: แต่ละกระบวนการที่ใช้เดี่ยวคิดจากความหนาเนื้อเชื่อมของตน คือ s1 หรือ s2 ส่วนรอยต่อหลายกระบวนการคิดจาก s1 + s2
- สอบแยกชิ้น: แต่ละกระบวนการคิดจาก s1 หรือ s2 ของชิ้นของตน รอยต่อหลายกระบวนการคิดจาก s1 + s2 โดยกระบวนการของชิ้นรากใช้ได้เฉพาะบริเวณราก
- กระบวนการที่ใช้เติม: คำอธิบายภาพของตาราง 1 กำกับกระบวนการรากของชิ้นทดสอบชิ้นเดียวเป็น ss nb และกระบวนการเติมเป็น ss mb เล่มนี้จึงอ่านว่ากระบวนการที่ใช้เติมได้ช่วงของการสอบแบบมีแผ่นรอง ซึ่งเป็นการตีความ และตาราง 11 ให้เฉพาะรอยต่อมีแผ่นรองและรอยต่อเชื่อมสองด้าน (หน้า W7)
เมื่อสอบแยกชิ้น ชิ้นของกระบวนการเติมเชื่อมแบบมีแผ่นรอง (ss mb) หรือไม่มีแผ่นรอง (ss nb) ก็ได้ และได้ช่วงตามแบบที่สอบ
จุดที่อ่านผิดบ่อย
- คิดว่าช่างที่สอบ 135 เชื่อม 136 ได้ เพราะใช้เครื่องเดียวกัน ทั้งที่ข้อยกเว้นของข้อ 5.2 มีเฉพาะ 135 กับ 138
- อ่านข้อยกเว้นเรื่องการถ่ายโอนโลหะกลับทิศ สอบแบบลัดวงจรครอบคลุมแบบอื่น แต่สอบแบบสเปรย์ไม่ครอบคลุมแบบลัดวงจร
- ใช้ความหนารวมของชิ้นทดสอบหลายกระบวนการคิดช่วงของกระบวนการที่เชื่อมเฉพาะราก หรือให้กระบวนการที่สอบในบทบาทเติมไปเชื่อมรากไม่มีแผ่นรอง
คิดต่อ
ถ้าหลุดซ้ำ ให้สงสัยระบบ
- ใบรับรองช่างไม่บันทึกรูปแบบการถ่ายโอนโลหะที่ใช้สอบ ผู้จ่ายงานจึงตัดสินเรื่องรากแบบลัดวงจรไม่ได้
- ใบรับรองของชิ้นทดสอบหลายกระบวนการไม่บันทึก s1 และ s2 แยกกัน ช่วงของแต่ละกระบวนการจึงคิดไม่ได้
- ทะเบียนช่างเชื่อมเก็บเลขกระบวนการเป็นกลุ่มกว้าง เช่น 13 หรือ 14 แทนเลขสามหลักที่ใช้สอบ
โยงไปหน้าอื่นและเล่มอื่น
| หน้า W4 | ชนิดลวดของตาราง 5 ที่ข้อยกเว้น 135 กับ 138 และ 121 กับ 125 อ้างถึง |
| หน้า W5 | ตาราง 6: ช่วงของความหนาเนื้อเชื่อม |
| หน้า W7 | ตาราง 11: ss nb กับ ss mb |
| หน้า P12 | การรับรองขั้นตอนการเชื่อมนับกระบวนการและชิ้นทดสอบหลายกระบวนการด้วยกติกาอีกชุดหนึ่ง ห้ามใช้แทนกัน |
| Defect Atlas | การหลอมไม่ติดกับการถ่ายโอนโลหะแบบลัดวงจร |
คำถามท้ายหน้า
- ช่างสอบกระบวนการ 135 ด้วยลวดตัน โดยใช้การถ่ายโอนโลหะแบบสเปรย์ งานใหม่เป็นรากของรอยเชื่อมชนที่ต้องเชื่อมด้วยการถ่ายโอนแบบลัดวงจร ช่างอยู่ในช่วงเรื่องกระบวนการหรือไม่
- ช่างสอบกระบวนการ 142 งานใหม่เป็นท่อที่ต้องเชื่อมด้วยกระบวนการ 141 ช่างอยู่ในช่วงหรือไม่ และถ้าสอบกลับกัน คือสอบ 141 แล้วไปเชื่อม 142 คำตอบเปลี่ยนอย่างไร
แนวคำตอบ
- ไม่อยู่ ISO 9606-1:2012 ข้อ 5.2 ให้การสอบด้วยการถ่ายโอนโลหะแบบลัดวงจรของ 131, 135 และ 138 รับรองการถ่ายโอนแบบอื่น แต่ไม่กลับกัน ช่างที่สอบแบบสเปรย์จึงต้องสอบใหม่ด้วยการถ่ายโอนแบบลัดวงจร ซึ่งเมื่อผ่านจะครอบคลุมแบบสเปรย์ด้วย รายละเอียดรอยเชื่อมของราก (ข้อ 5.9) ต้องอยู่ในช่วงด้วย
- ไม่อยู่ ข้อ 5.2 ให้การสอบ 142 รับรองเฉพาะ 142 และข้อ 5.6 ไม่ให้การสอบแบบไม่เติมลวดรับรองการเชื่อมแบบเติมลวด ถ้าสอบกลับกัน คือสอบ 141 ช่างได้ 141, 142, 143 และ 145 ตามข้อ 5.2 และข้อ 5.6 ให้การสอบแบบเติมลวดรับรองแบบไม่เติมลวด เรื่องกลุ่มโลหะชิ้นงานของการเชื่อมไม่เติมลวดให้ดูหน้า W4