มองแล้วรู้
ข้อ 8.4.1 ให้การรับรองใช้ได้เฉพาะกระบวนการที่ใช้เชื่อมชิ้นทดสอบ ทั้งสองระดับ สองระดับต่างกันสองเรื่อง คือระดับการใช้เครื่อง (degree of mechanization) และการนำชิ้นทดสอบที่เชื่อมหลายกระบวนการไปใช้ Level 1 ไม่นับระดับการใช้เครื่องเป็นตัวแปรสำคัญ และให้แยกกระบวนการออกใช้ได้ตามเงื่อนไข Level 2 นับทั้งสองเรื่อง
ข้อ 8.4.2 ไม่แยกระดับ ตำแหน่งเชื่อมไม่จำกัดช่วงด้วยตัวเอง เมื่อไม่มีข้อกำหนดแรงกระแทกและความแข็ง ชิ้นทดสอบตำแหน่งใดก็รับรองทุกตำแหน่ง เมื่อมีข้อกำหนด heat input ของตำแหน่งกำหนดว่าชิ้นทดสอบย่อยต้องมาจากตำแหน่งใด ส่วนการเชื่อมลงต้องมีชิ้นทดสอบเฉพาะ
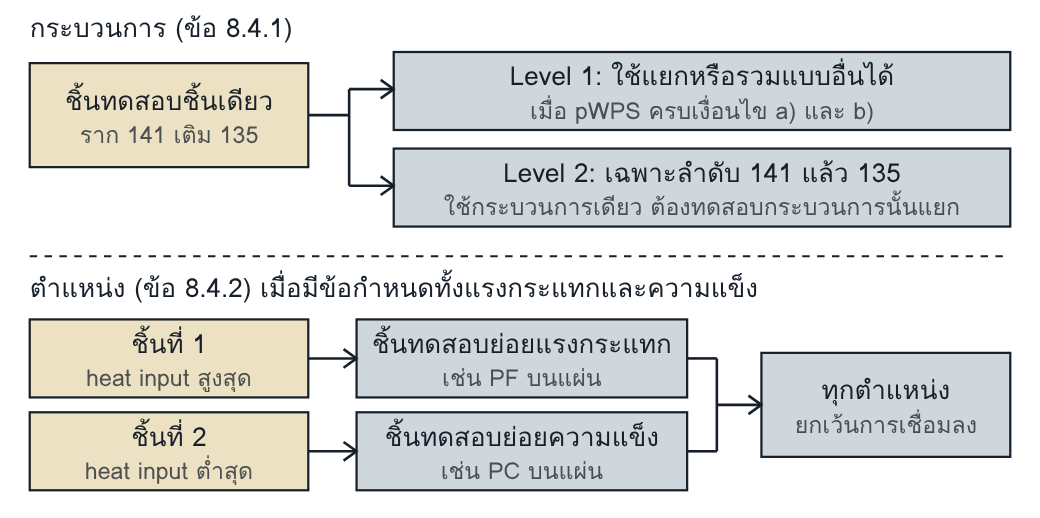
ข้อ 8.4.1 ถามว่าชิ้นทดสอบใช้กระบวนการใด ลำดับใด ข้อ 8.4.2 ถามว่าชิ้นทดสอบย่อยแรงกระแทกและความแข็งมาจากตำแหน่ง heat input ใด
ช่วงที่รับรอง
| ทดสอบด้วย | Level 1 | Level 2 |
|---|---|---|
| กระบวนการ 135 กระบวนการเดียว เชื่อมแบบกึ่งกล | 135 เท่านั้น ระดับการใช้เครื่องไม่เป็นตัวแปรสำคัญ | 135 เท่านั้น และเฉพาะการเชื่อมแบบกึ่งกล |
| ชิ้นเดียว ราก 141 เติม 135 | แต่ละกระบวนการใช้แยกหรือรวมแบบอื่นได้ เมื่อ pWPS ครบเงื่อนไข a) และ b) | เฉพาะลำดับ 141 แล้ว 135 จะใช้กระบวนการเดียว ต้องทดสอบกระบวนการนั้นแยก |
| แผ่น หนึ่งชิ้น ตำแหน่ง PA ไม่มีข้อกำหนดแรงกระแทกและความแข็ง | ทุกตำแหน่ง ทั้งแผ่นและท่อ ยกเว้นการเชื่อมลง | เหมือน Level 1 |
| แผ่น สองชิ้น ตำแหน่ง PF และ PC มีข้อกำหนดทั้งสองเรื่อง | ทุกตำแหน่ง ยกเว้นการเชื่อมลง เมื่อชิ้นทดสอบย่อยแรงกระแทกมาจากชิ้น PF และความแข็งมาจากชิ้น PC | เหมือน Level 1 |
| แผ่น ตำแหน่ง PG | การเชื่อมลง (PG, PJ และ J-L045) ต้องรับรองด้วยชิ้นทดสอบเฉพาะ | เหมือน Level 1 |
ISO 15614-1:2017 ข้อ 8.4.1 ซึ่งพิมพ์สองคอลัมน์ในเรื่องระดับการใช้เครื่องและชิ้นทดสอบหลายกระบวนการ และข้อ 8.4.2 ซึ่งไม่แยกระดับ คำว่ายกเว้นการเชื่อมลงในแถวที่สามมาจากการอ่านประโยคแรกร่วมกับประโยคเรื่องการเชื่อมลง (การตีความ) แถวที่สี่ใช้ตัวอย่างในหมายเหตุของข้อ 8.4.2 เลขกระบวนการตาม ISO 4063
ทำไมจึงสำคัญ
กระบวนการเชื่อมกำหนดแหล่งความร้อน การปกคลุม และการเติมเนื้อโลหะ สมบัติของรอยเชื่อมจึงผูกกับกระบวนการ และต้องพิสูจน์ใหม่เมื่อเปลี่ยน ตำแหน่งเชื่อมเปลี่ยนความเร็วเดินและการส่ายลวด heat input จึงเปลี่ยนตาม heat input สูงเสี่ยงต่อความเหนียวที่ลดลง heat input ต่ำเสี่ยงต่อความแข็งที่สูงขึ้น ซึ่งเข้ากับที่ข้อ 8.4.2 ให้ทดสอบแรงกระแทกที่ตำแหน่งสูงสุด และความแข็งที่ตำแหน่งต่ำสุด
WPS ต้องระบุอะไร
ISO 15609-1:2004 ให้ WPS ของการเชื่อมอาร์กระบุเรื่องต่อไปนี้
- กระบวนการเชื่อมที่ใช้ ตามเลขของ ISO 4063 (ข้อ 4.4.1)
- ตำแหน่งเชื่อมที่ใช้ได้ ตาม ISO 6947 (ข้อ 4.4.3)
- สำหรับการเชื่อมแบบกลและการเชื่อมอัตโนมัติ: ช่วงความเร็วเดินและช่วงความเร็วป้อนลวดหรือแถบ (ข้อ 4.4.10)
ตัวอย่างอ่านค่า
WPQR Level 2 ของเหล็กที่ต้องทดสอบทั้งแรงกระแทกและความแข็ง ทดสอบรอยเชื่อมชนบนแผ่นสองชิ้น ตำแหน่ง PF และ PC ทั้งสองชิ้นเชื่อมรากด้วยกระบวนการ 141 ด้วยมือ แล้วเติมด้วยกระบวนการ 135 แบบกึ่งกล ชิ้นทดสอบย่อยแรงกระแทกตัดจากชิ้น PF และความแข็งจากชิ้น PC
งาน ก ราก 141 เติม 135 ตำแหน่ง PE: อยู่ในช่วง ลำดับของกระบวนการตรงกับชิ้นทดสอบ (ข้อ 8.4.1) และสองชิ้นนี้รับรองทุกตำแหน่ง ยกเว้นการเชื่อมลง (ข้อ 8.4.2)
งาน ข เชื่อมด้วย 135 ทั้งรอยต่อ: ไม่อยู่ในช่วง ข้อ 8.4.1 ของ Level 2 ให้ทดสอบกระบวนการเดียวนั้นแยก ถ้า WPQR เป็น Level 1 จะใช้ได้เมื่อ pWPS ครบเงื่อนไข a) และ b)
งาน ค ลำดับเดิม แต่ 135 ใช้รถเดินหัวเชื่อม เป็นการเชื่อมแบบกล: ไม่อยู่ในช่วง เพราะ Level 2 ให้รับรองแต่ละระดับการใช้เครื่องแยกกัน
งาน ง ลำดับเดิม ตำแหน่ง PG: ไม่อยู่ในช่วง ต้องมีชิ้นทดสอบเฉพาะ
ตัวอย่างสมมติ แต่งขึ้นเพื่ออธิบายวิธีอ่าน
อ่านแล้วเข้าใจ
มาตรฐานกำหนดอะไร: กระบวนการเชื่อม
ข้อ 8.4.1 มีสองประโยคที่ใช้กับทั้งสองระดับ: การรับรองใช้ได้เฉพาะกระบวนการที่ใช้ในการทดสอบ และขั้นตอนการเชื่อมหลายกระบวนการรับรองได้ทั้งด้วยการทดสอบแยกทีละกระบวนการ และด้วยชิ้นทดสอบหลายกระบวนการ
- ระดับการใช้เครื่อง Level 1: ไม่เป็นตัวแปรสำคัญ
- ระดับการใช้เครื่อง Level 2: ต้องรับรองแยกกันทุกระดับ คือการเชื่อมด้วยมือ (manual) การเชื่อมแบบกึ่งกล (partly mechanized) การเชื่อมแบบกล (fully mechanized) และการเชื่อมอัตโนมัติ (automatic)
- หลายกระบวนการ Level 1: เมื่อชิ้นทดสอบชิ้นเดียวใช้มากกว่าหนึ่งกระบวนการหรือมากกว่าหนึ่งลวดเชื่อม แต่ละกระบวนการและแต่ละลวดใช้แยกหรือรวมแบบอื่นได้ โดยมีเงื่อนไขสองข้อ a) pWPS ครอบคลุมตัวแปรของแต่ละกระบวนการและลวด b) pWPS จำกัดความหนาโลหะชิ้นงานและความหนาเนื้อเชื่อมของแต่ละกระบวนการและลวดตามตาราง 7
- หลายกระบวนการ Level 2: ขั้นตอนการเชื่อมใช้ได้เฉพาะลำดับของกระบวนการที่ใช้กับชิ้นทดสอบ ชิ้นทดสอบย่อยต้องมีเนื้อเชื่อมของทุกกระบวนการ เที่ยวเชื่อมด้านหลัง (back run) ใช้กระบวนการใดกระบวนการหนึ่งที่อยู่ในการรับรองได้ และถ้างานผลิตใช้กระบวนการเดียวจากการรับรองหลายกระบวนการ กระบวนการนั้นต้องทดสอบแยกตามมาตรฐาน
ช่วงความหนาของแต่ละกระบวนการคิดจากความหนาเนื้อเชื่อมที่บันทึกไว้ของกระบวนการนั้น (ข้อ 8.3.2.1 หน้า P10)
มาตรฐานกำหนดอะไร: ตำแหน่งเชื่อม
ข้อ 8.4.2 มีกติกาห้าข้อ ใช้กับทั้งสองระดับ
- เมื่อไม่มีทั้งข้อกำหนดแรงกระแทกและข้อกำหนดความแข็ง ชิ้นทดสอบตำแหน่งใดก็ได้ ทั้งแผ่นและท่อ รับรองทุกตำแหน่ง ทั้งแผ่นและท่อ
- การรับรองทุกตำแหน่งเมื่อมีข้อกำหนด: ชิ้นทดสอบย่อยแรงกระแทกต้องมาจากรอยเชื่อมในตำแหน่ง heat input สูงสุด และชิ้นทดสอบย่อยความแข็งต้องมาจากตำแหน่ง heat input ต่ำสุด
- เมื่อต้องเป็นไปตามทั้งสองข้อกำหนด ต้องใช้ชิ้นทดสอบสองชิ้นในตำแหน่งต่างกัน เว้นแต่ต้องการรับรองเพียงตำแหน่งเดียว หรือใช้ท่อยึดอยู่กับที่ เมื่อต้องการรับรองทุกตำแหน่ง ชิ้นทดสอบทั้งสองต้องได้รับการตรวจด้วยสายตา (VT) เต็ม และ NDT วิธีอื่น
- การเชื่อมลง คือ PG, PJ และ J-L045 ต้องรับรองด้วยชิ้นทดสอบเฉพาะ
- วัสดุกลุ่ม 10 ต้องทดสอบแรงกระแทกทั้งตำแหน่ง heat input ต่ำสุดและสูงสุด
หมายเหตุของข้อนี้ยกตัวอย่างว่า สำหรับรอยเชื่อมชนบนแผ่น ตำแหน่ง heat input สูงสุดโดยปกติคือ PF และ PA ตำแหน่งต่ำสุดคือ PC และ PE
มีข้อกำหนดเพียงเรื่องเดียว: ชิ้นทดสอบชิ้นเดียวในตำแหน่งที่ตรงกับข้อกำหนดนั้น คือ heat input สูงสุดสำหรับแรงกระแทก หรือต่ำสุดสำหรับความแข็ง เล่มนี้อ่านว่าเป็นไปตามเงื่อนไขของการรับรองทุกตำแหน่ง ซึ่งเป็นการตีความ ส่วนชิ้นเดียวในตำแหน่งอื่น ข้อ 8.4.2 ไม่ได้เขียนช่วงไว้ ตัวบทกล่าวถึงเพียงการรับรองตำแหน่งเดียว การอ่านว่าได้เฉพาะตำแหน่งที่ทดสอบเป็นการตีความ ซึ่งเป็นทางที่ระวังกว่าและเล่มนี้ใช้ สำหรับชิ้นทดสอบเชื่อมลง ตัวบทไม่มีช่วงเฉพาะ และประโยคแรกของข้อนี้ให้ตำแหน่งใดก็รับรองทุกตำแหน่งเมื่อไม่มีข้อกำหนดทั้งสองเรื่อง เล่มนี้ถือว่าได้เฉพาะการเชื่อมลง ซึ่งเป็นการตีความในทางที่ระวังกว่า ในงานจริงควรตกลงกับผู้ตรวจสอบหรือหน่วยตรวจสอบก่อน
สองระดับต่างกันที่ต้นทาง: ตาราง 1 ของ Level 1 ไม่มีการทดสอบแรงกระแทกและความแข็ง เว้นแต่มาตรฐานการใช้งานหรือข้อกำหนดของงานกำหนด (ข้อ 7.1) ส่วนตาราง 2 ของ Level 2 มีทั้งสองการทดสอบตามเงื่อนไขของวัสดุ กติกาเรื่องตำแหน่ง heat input จึงมีผลกับ Level 2 เป็นส่วนใหญ่ ดูหน้า P4
จุดที่อ่านผิดบ่อย
- เขียน WPS ของกระบวนการเดียวจาก WPQR Level 2 ที่ทดสอบหลายกระบวนการในชิ้นเดียว เพราะเห็นว่ากระบวนการนั้นอยู่ในชิ้นทดสอบแล้ว
- คิดว่าชิ้นทดสอบตำแหน่งเดียวรับรองทุกตำแหน่งเสมอ โดยไม่ดูว่างานมีข้อกำหนดแรงกระแทกหรือความแข็งหรือไม่
- นำรถเดินหัวเชื่อมหรือเครื่องหมุนชิ้นงานมาใช้กับ WPS เดิมของ Level 2 โดยไม่ถามว่าระดับการใช้เครื่องเปลี่ยนหรือไม่
คิดต่อ
ถ้าหลุดซ้ำ ให้สงสัยระบบ
- WPQR ไม่ระบุว่าทดสอบตามระดับใด คนเขียน WPS จึงไม่รู้ว่าแยกกระบวนการออกใช้ได้หรือไม่
- WPQR ไม่บันทึกว่าชิ้นทดสอบย่อยแรงกระแทกและความแข็งตัดมาจากชิ้นทดสอบตำแหน่งใด
- heat input ไม่ถูกบันทึกแยกตามตำแหน่งและแยกตามกระบวนการระหว่างการเชื่อมชิ้นทดสอบ
โยงไปหน้าอื่นและเล่มอื่น
| หน้า P10 | ช่วงความหนาของแต่ละกระบวนการในชิ้นทดสอบหลายกระบวนการ |
| หน้า P15 | ช่วงของ heat input เมื่อมีข้อกำหนดแรงกระแทกหรือความแข็ง |
| หน้า W2 และ W6 | ช่างเชื่อมนับกระบวนการและตำแหน่งเชื่อมด้วยกติกาอีกชุดหนึ่ง ห้ามใช้แทนกัน |
คำถามท้ายหน้า
- WPQR Level 2 ทดสอบชิ้นเดียว รากด้วย 141 เติมด้วย 135 งานใหม่ต้องการเชื่อมรอยเชื่อมชนด้วย 135 ตั้งแต่รากถึงผิว WPQR ฉบับนี้ใช้ได้หรือไม่ และถ้าเป็น Level 1 คำตอบเปลี่ยนอย่างไร
- WPQR Level 2 ของเหล็กที่ต้องทดสอบทั้งแรงกระแทกและความแข็ง ต้องการรับรองทุกตำแหน่งของรอยเชื่อมชนบนแผ่น ยกเว้นการเชื่อมลง ต้องเชื่อมชิ้นทดสอบกี่ชิ้น ในตำแหน่งใด และตัดชิ้นทดสอบย่อยใดจากชิ้นใด
แนวคำตอบ
- ใช้ไม่ได้ ISO 15614-1:2017 ข้อ 8.4.1 ของ Level 2 ให้ขั้นตอนการเชื่อมใช้ได้เฉพาะลำดับของกระบวนการที่ใช้กับชิ้นทดสอบ และถ้างานผลิตใช้กระบวนการเดียวจากการรับรองหลายกระบวนการ กระบวนการนั้นต้องทดสอบแยกตามมาตรฐาน จึงต้องทดสอบ 135 เป็นกระบวนการเดียว ถ้าเป็น Level 1 ข้อเดียวกันให้ใช้ 135 แยกได้ เมื่อ pWPS ครอบคลุมตัวแปรของ 135 (เงื่อนไข a) และจำกัดความหนาโลหะชิ้นงานและความหนาเนื้อเชื่อมของ 135 ตามตาราง 7 (เงื่อนไข b) โดยคิดจากความหนาเนื้อเชื่อมของ 135 ที่บันทึกไว้ (ข้อ 8.3.2.1) ตัวแปรอื่น เช่นแผ่นรองของราก ต้องตรวจตามข้อ 8.4.3
- สองชิ้น ในตำแหน่งต่างกัน (ข้อ 8.4.2) ชิ้นหนึ่งเชื่อมในตำแหน่ง heat input สูงสุด ซึ่งหมายเหตุของข้อ 8.4.2 ยกตัวอย่างว่าโดยปกติคือ PF และ PA แล้วตัดชิ้นทดสอบย่อยแรงกระแทกจากชิ้นนี้ อีกชิ้นหนึ่งเชื่อมในตำแหน่ง heat input ต่ำสุด ซึ่งหมายเหตุยกตัวอย่างว่าคือ PC และ PE แล้วตัดชิ้นทดสอบย่อยความแข็งจากชิ้นนี้ ทั้งสองชิ้นต้องได้รับ VT เต็มและ NDT วิธีอื่น ตำแหน่งในหมายเหตุเป็นตัวอย่าง ผู้ผลิตต้องยืนยันด้วย heat input ที่บันทึกจริง และการเชื่อมลงต้องมีชิ้นทดสอบเฉพาะแยกต่างหาก