มองแล้วรู้
ข้อ 8.3.2 นับสองค่า คือความหนาโลหะชิ้นงานของชิ้นทดสอบ (t) และความหนาเนื้อเชื่อมของแต่ละกระบวนการ (s) รอยเชื่อมชนอ่านจากตาราง 7 ซึ่งมีทั้งขีดล่างและขีดบน รอยเชื่อมฉากของ Level 2 อ่านจากตาราง 8 ส่วน Level 1 ไม่จำกัดความหนาของรอยเชื่อมฉาก
สองระดับต่างกันสามจุด Level 2 แยกเที่ยวเดียวกับหลายเที่ยว Level 1 ไม่แยก เมื่อ t เกิน 3 mm ขีดล่างของ Level 1 เป็นค่าคงที่ ซึ่งต่ำกว่า Level 2 เมื่อไม่มีข้อกำหนดแรงกระแทก แต่สูงขึ้นเมื่อมี และ Level 1 มีเงื่อนไขเพิ่มในตัวบทของข้อ 8.3.2.2 ที่ไม่อยู่ในตาราง
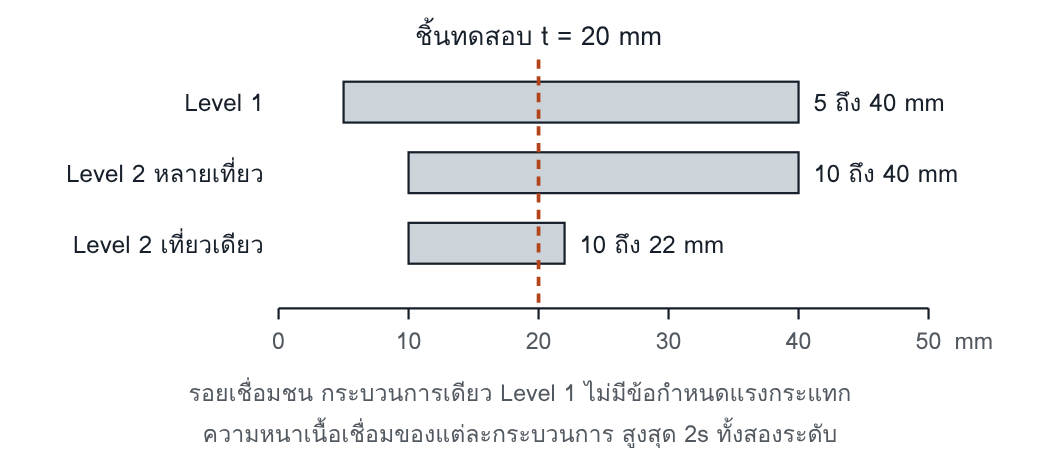
ชิ้นทดสอบหนา 20 mm ชิ้นเดียว ให้ช่วงต่างกันตามระดับและจำนวนเที่ยว ค่าคำนวณจากตาราง 7 ของ ISO 15614-1:2017
ช่วงที่รับรอง
| ทดสอบด้วย | Level 1 | Level 2 |
|---|---|---|
| รอยเชื่อมชน หนา 10 mm หลายเที่ยว | 1.5 ถึง 20 mm | 3 ถึง 20 mm (สูงสุด 12 mm ถ้ามีข้อกำหนดแรงกระแทกแต่ไม่ได้ทดสอบ) |
| รอยเชื่อมชน หนา 20 mm หลายเที่ยว | 5 ถึง 40 mm | 10 ถึง 40 mm |
| รอยเชื่อมชน หนา 20 mm เที่ยวเดียว | 5 ถึง 40 mm | 10 ถึง 22 mm |
| รอยเชื่อมชน หนา 50 mm หลายเที่ยว | 5 ถึง 200 mm | 25 ถึง 100 mm |
| รอยเชื่อมฉาก แผ่นหนา 10 mm | ทุกความหนา และทุกขนาดรอยเชื่อมฉาก | 3 ถึง 20 mm |
ISO 15614-1:2017 ข้อ 8.3.2.2 ตาราง 7 และตาราง 8 ทุกแถวเป็นกระบวนการเดียว ค่า Level 1 เป็นกรณีไม่มีข้อกำหนดแรงกระแทก และไม่มีเที่ยวเชื่อมใดหนาเกิน 13 mm
ทำไมจึงสำคัญ
ความหนากำหนดอัตราการเย็นตัว จำนวนเที่ยวเชื่อม และความเค้นตกค้าง สมบัติของรอยเชื่อมจึงเปลี่ยนตามความหนา ขั้นตอนการเชื่อมที่พิสูจน์ที่ 20 mm ยังไม่ได้พิสูจน์ที่ 60 mm และรอยเชื่อมเที่ยวเดียวไม่ได้รับความร้อนซ้ำจากเที่ยวถัดไป ซึ่งเข้ากับที่ Level 2 ให้ช่วงของเที่ยวเดียวแคบกว่า ความหนาเป็นตัวแปรที่แบบเปลี่ยนบ่อยที่สุด จึงเป็นตัวแปรที่ทำให้งานหลุดจากช่วงบ่อยที่สุด
WPS ต้องระบุอะไร
ISO 15609-1:2004 ให้ WPS ของการเชื่อมอาร์กระบุเรื่องต่อไปนี้
- ช่วงความหนาของรอยต่อ (ข้อ 4.3.2)
- ภาพร่างของแบบรอยต่อและขนาด และลำดับเที่ยวเชื่อมเมื่อมีผลต่อสมบัติของรอยเชื่อม (ข้อ 4.4.2)
ตัวอย่างอ่านค่า
WPQR Level 2 ทดสอบรอยเชื่อมชนแผ่นหนา 20 mm เชื่อมหลายเที่ยว รากด้วยกระบวนการ 141 หนา 4 mm เติมด้วยกระบวนการ 135 หนา 16 mm
ช่วงที่รับรอง: โลหะชิ้นงาน 0.5t ถึง 2t คือ 0.5 × 20 = 10 ถึง 2 × 20 = 40 mm เนื้อเชื่อมของ 141 สูงสุด 2 × 4 = 8 mm และของ 135 สูงสุด 2 × 16 = 32 mm (ตาราง 7 แถว t เกิน 12 ถึง 20 mm)
งานแผ่นหนา 30 mm ราก 141 หนา 5 mm เติม 135 หนา 25 mm: อยู่ในช่วง เพราะ 30 อยู่ระหว่าง 10 กับ 40, 5 ไม่เกิน 8 และ 25 ไม่เกิน 32 งานแผ่นหนา 50 mm ราก 141 หนา 5 mm เติม 135 หนา 45 mm: อยู่นอกช่วง เพราะ 50 เกิน 40 และ 45 เกิน 32 งานแผ่นหนา 8 mm ราก 141 หนา 3 mm เติม 135 หนา 5 mm: อยู่นอกช่วง เพราะ 8 ต่ำกว่า 10 แม้เนื้อเชื่อมของทั้งสองกระบวนการไม่เกินขีด
ตัวอย่างสมมติ แต่งขึ้นเพื่ออธิบายวิธีอ่าน
อ่านแล้วเข้าใจ
มาตรฐานกำหนดอะไร: กติกาทั่วไปและตาราง 7
ข้อ 8.3.2.1 (ทั้งสองระดับ) โลหะชิ้นงานทั้งสองข้างของรอยต่อต้องอยู่ในช่วงความหนาที่รับรอง เว้นแต่รอยต่อที่ความหนาต่างกัน ซึ่งข้างที่หนากว่าไม่ถูกจำกัดเมื่อการรับรองทำบนโลหะชิ้นงานหนา 30 mm ขึ้นไป ความหนาเนื้อเชื่อมในงานผลิตต้องไม่เกินขีดที่รับรอง ยกเว้นรอยเชื่อมฉากซึ่งไม่นับความหนานี้ เมื่อทดสอบหลายกระบวนการ ต้องใช้ความหนาเนื้อเชื่อมที่บันทึกไว้ของแต่ละกระบวนการเป็นฐานของช่วงของกระบวนการนั้น ข้อเดียวกันบอกว่าไม่ได้มุ่งให้วัดความหนาและเส้นผ่านศูนย์กลางอย่างละเอียด ควรใช้ตามหลักของค่าในตาราง 7, 8 และ 9
ตาราง 7 (รอยเชื่อมชน) แบ่งตามความหนาของชิ้นทดสอบเป็นเจ็ดช่วง
- t ไม่เกิน 3 mm: 0.5t ถึง 2t ทั้งสองระดับ ทั้งเที่ยวเดียวและหลายเที่ยว
- Level 1: t เกิน 3 ถึง 12 mm ได้ 1.5 mm ถึง 2t · t เกิน 12 ถึง 40 mm ได้ 5 mm ถึง 2t · t เกิน 40 ถึง 150 mm ได้ 5 ถึง 200 mm · t เกิน 150 mm ได้ 5 mm ถึง 1.33t
- Level 2 หลายเที่ยว: t เกิน 3 ถึง 12 mm ได้ 3 mm ถึง 2t · t เกิน 12 ถึง 100 mm ได้ 0.5t ถึง 2t · t เกิน 100 mm ได้ 50 mm ถึง 2t
- Level 2 เที่ยวเดียว: t เกิน 3 ถึง 12 mm ได้ 0.5t แต่ไม่ต่ำกว่า 3 mm ถึง 1.3t · t เกิน 12 ถึง 40 mm ได้ 0.5t ถึง 1.1t · t เกิน 40 mm ตารางไม่ให้ช่วง
- ความหนาเนื้อเชื่อมของแต่ละกระบวนการ (ทั้งสองระดับ): สูงสุด 2s เมื่อ t ไม่เกิน 20 mm หรือเมื่อ s น้อยกว่า 20 mm เมื่อ s ตั้งแต่ 20 mm ขีดบนเปลี่ยนเป็น 2t สำหรับ t เกิน 20 ถึง 40 mm เป็น 200 mm สำหรับ t เกิน 40 ถึง 100 mm เป็น 300 mm สำหรับ t เกิน 100 ถึง 150 mm และเป็น 1.33t สำหรับ t เกิน 150 mm
- เชิงอรรถ a (Level 2, t เกิน 3 ถึง 12 mm): เมื่อมีข้อกำหนดแรงกระแทกแต่ไม่ได้ทดสอบแรงกระแทก ความหนาสูงสุดที่รับรองจำกัดที่ 12 mm เครื่องหมายเชิงอรรถอยู่ทั้งที่ช่องหลายเที่ยวและที่ช่องความหนาเนื้อเชื่อม
- สองข้างหนาไม่เท่ากัน: ตาราง 7 มี t ค่าเดียว ตัวบทไม่ได้บอกว่าท่อแยกหรือรอยต่อตัวทีใช้ t ของข้างใด เล่มนี้คิดช่วงของแต่ละข้างแยกกันตามแนวเชิงอรรถ a ของตาราง 8 ซึ่งเป็นการตีความ ควรตกลงกับผู้ตรวจสอบหรือหน่วยตรวจสอบ
มาตรฐานกำหนดอะไร: เงื่อนไขของ Level 1 และรอยเชื่อมฉาก
Level 1 (ตัวบทของข้อ 8.3.2.2) กระบวนการ 114, 12 และ 13 ที่มีเที่ยวเชื่อมใดหนาเกิน 13 mm รับรองโลหะชิ้นงานได้สูงสุด 1.1t เมื่อการทดสอบแรงกระแทกเป็นข้อกำหนด ขีดล่างเปลี่ยนเป็น 16 mm สำหรับชิ้นทดสอบหนา 16 mm ขึ้นไป เป็นความหนาของชิ้นทดสอบเองสำหรับชิ้นที่บางกว่า 16 mm และเป็น 0.5t สำหรับชิ้นทดสอบหนา 6 mm ลงมา
รอยเชื่อมฉาก Level 1: การทดสอบรอยเชื่อมชนหรือรอยเชื่อมฉากใดก็รับรองรอยเชื่อมฉากทุกขนาดและทุกความหนา Level 2 ใช้ตาราง 8 ทั้งเมื่อทดสอบด้วยรอยเชื่อมฉากและด้วยรอยเชื่อมชนซึมลึกเต็ม: t ไม่เกิน 3 mm รับรอง 0.7t ถึง 2t · t เกิน 3 แต่ไม่ถึง 30 mm รับรอง 3 mm ถึง 2t · t ตั้งแต่ 30 mm รับรองตั้งแต่ 5 mm ความหนาคอของรอยเชื่อมเที่ยวเดียวรับรอง 0.75a ถึง 1.5a โดยหมายเหตุของตารางให้ a เป็นความหนาคอระบุใน pWPS ของชิ้นทดสอบ ส่วนหลายเที่ยวไม่จำกัด เมื่อรับรองรอยเชื่อมฉากด้วยชิ้นทดสอบรอยเชื่อมชน ช่วงความหนาคอต้องคิดจากความหนาเนื้อเชื่อม และเมื่อสองข้างของชิ้นทดสอบหนาไม่เท่ากัน ต้องคำนวณช่วงของแต่ละความหนาแยกกัน (เชิงอรรถ a ของตาราง 8)
จุดที่อ่านผิดบ่อย
- ใช้ความหนาทั้งหมดของชิ้นทดสอบคำนวณช่วงของกระบวนการที่เชื่อมเฉพาะราก ทั้งที่ข้อ 8.3.2.1 ให้ใช้ความหนาเนื้อเชื่อมที่บันทึกไว้ของกระบวนการนั้น
- ใช้ช่วงของการเชื่อมหลายเที่ยวกับงานที่เชื่อมเที่ยวเดียว ทั้งที่ตาราง 7 ของ Level 2 แยกสองช่อง และข้อ 8.4.3 ไม่ให้เปลี่ยนระหว่างหลายเที่ยวกับเที่ยวเดียวเมื่อมีข้อกำหนดแรงกระแทกหรือความแข็ง
- ใช้ขีดล่าง 1.5 mm หรือ 5 mm ของ Level 1 กับงานที่มีข้อกำหนดแรงกระแทก ทั้งที่ตัวบทของข้อ 8.3.2.2 เปลี่ยนขีดล่างในกรณีนั้น
คิดต่อ
ถ้าหลุดซ้ำ ให้สงสัยระบบ
- WPQR ไม่บันทึกความหนาเนื้อเชื่อมแยกตามกระบวนการ ช่วงของแต่ละกระบวนการจึงคำนวณไม่ได้
- แบบเปลี่ยนความหนาแผ่นหลังการทบทวนทางเทคนิค และไม่มีใครเทียบกับช่วงของ WPS อีกครั้ง
- WPS เขียนช่วงความหนาโดยไม่ระบุว่ารับรองตามระดับใด และเป็นการเชื่อมเที่ยวเดียวหรือหลายเที่ยว
โยงไปหน้าอื่นและเล่มอื่น
| หน้า P13 | ชนิดรอยต่อ และการเปลี่ยนระหว่างเที่ยวเดียวกับหลายเที่ยว |
| หน้า W5 | ช่างเชื่อมนับความหนาด้วยกติกาอีกชุดหนึ่ง ห้ามใช้แทนกัน |
| Weldability Atlas หน้าเงื่อนไขเรื่อง heat input และ preheat | ความหนากับอัตราการเย็นตัว |
คำถามท้ายหน้า
- WPQR Level 2 ทดสอบรอยเชื่อมชนแผ่นหนา 10 mm เชื่อมหลายเที่ยว กระบวนการเดียว งานมีข้อกำหนดแรงกระแทก แต่การทดสอบไม่ได้ทำการทดสอบแรงกระแทก ช่วงความหนาโลหะชิ้นงานที่รับรองคือเท่าใด
- WPQR Level 1 ทดสอบรอยเชื่อมชนแผ่นหนา 25 mm ด้วยกระบวนการ 121 มีเที่ยวเชื่อมหนึ่งเที่ยวหนา 15 mm และงานมีข้อกำหนดแรงกระแทก ช่วงความหนาโลหะชิ้นงานที่รับรองคือเท่าใด
แนวคำตอบ
- 3 ถึง 12 mm ตาราง 7 (ข้อ 8.3.2.2) ให้ชิ้นทดสอบหนาเกิน 3 ถึง 12 mm ที่เชื่อมหลายเที่ยวของ Level 2 รับรอง 3 mm ถึง 2t คือ 3 ถึง 2 × 10 = 20 mm แต่เชิงอรรถ a ของตารางจำกัดความหนาสูงสุดไว้ที่ 12 mm เมื่อมีข้อกำหนดแรงกระแทกแต่ไม่ได้ทดสอบแรงกระแทก
- 16 ถึง 27.5 mm ตาราง 7 แถว t เกิน 20 ถึง 40 mm ของ Level 1 ให้ 5 mm ถึง 2t คือ 5 ถึง 50 mm แต่ตัวบทของข้อ 8.3.2.2 เปลี่ยนทั้งสองขีด ขีดบน: กระบวนการ 12 ที่มีเที่ยวเชื่อมหนาเกิน 13 mm รับรองได้สูงสุด 1.1t คือ 1.1 × 25 = 27.5 mm (121 เป็นกระบวนการย่อยของ 12) ขีดล่าง: เมื่อการทดสอบแรงกระแทกเป็นข้อกำหนด และชิ้นทดสอบหนา 16 mm ขึ้นไป ความหนาต่ำสุดที่รับรองคือ 16 mm