มองแล้วรู้
ชนิดกระแสและขั้วรับรองตามที่ใช้เชื่อมชิ้นทดสอบ ทั้ง Level 1 และ Level 2 มีข้อยกเว้นข้อเดียวสำหรับกระบวนการ 111 ที่ทดสอบด้วยกระแสสลับ
heat input ไม่มีช่วงตายตัว ขีดของมันเกิดเมื่องานมีข้อกำหนดแรงกระแทกหรือความแข็ง Level 1 ให้ขีดบนเท่ากับค่าสูงสุดที่ใช้เชื่อมชิ้นทดสอบ Level 2 ให้ขีดบนสูงกว่าค่าที่ใช้ทดสอบ 25 % และขีดล่างต่ำกว่า 25 %
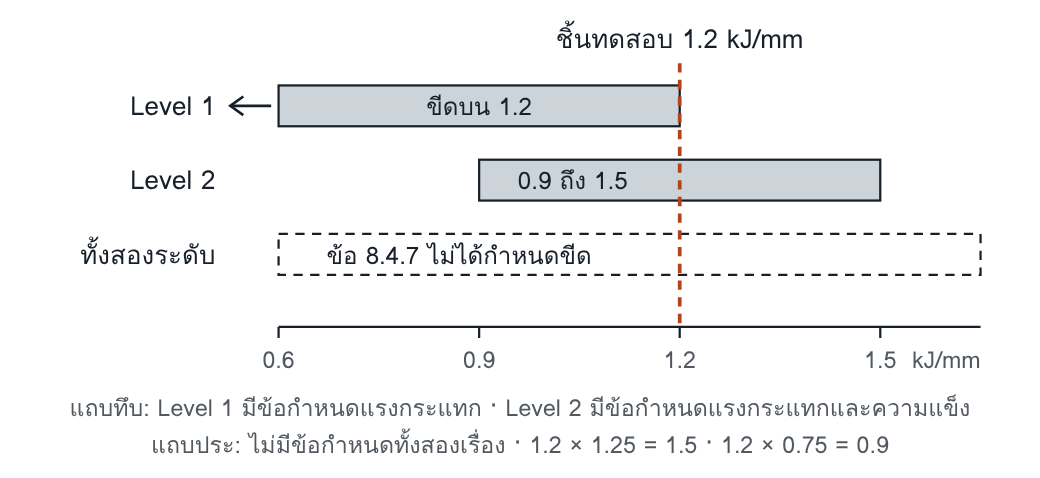
ชิ้นทดสอบเดียวกัน heat input 1.2 kJ/mm ให้ช่วงต่างกันตามระดับ และตามข้อกำหนดแรงกระแทกกับความแข็งของงาน (ข้อ 8.4.7)
ช่วงที่รับรอง
| ทดสอบด้วย | Level 1 | Level 2 |
|---|---|---|
| heat input 1.2 kJ/mm งานมีข้อกำหนดแรงกระแทก | ขีดบน 1.2 kJ/mm คือค่าสูงสุดที่ใช้เชื่อมชิ้นทดสอบ | ขีดบน 1.2 × 1.25 = 1.5 kJ/mm |
| heat input 1.2 kJ/mm งานมีข้อกำหนดความแข็ง | ข้อ 8.4.7 ไม่ได้เขียนขีดล่างไว้สำหรับ Level 1 | ขีดล่าง 1.2 × 0.75 = 0.9 kJ/mm |
| heat input ใดก็ตาม งานไม่มีข้อกำหนดทั้งสองเรื่อง | ข้อ 8.4.7 ไม่ได้กำหนดขีด | ข้อ 8.4.7 ไม่ได้กำหนดขีด |
| กระแสตรง ลวดต่อขั้วบวก | เฉพาะกระแสตรง ขั้วบวก | เหมือน Level 1 |
| กระบวนการ 111 กระแสสลับ | กระแสสลับ และกระแสตรงทั้งสองขั้ว เว้นแต่ต้องทดสอบแรงกระแทก | เหมือน Level 1 |
ISO 15614-1:2017 ข้อ 8.4.7 สำหรับสามแถวแรก ซึ่งพิมพ์สองคอลัมน์แยกระดับ และข้อ 8.4.6 สำหรับสองแถวล่าง ซึ่งไม่แยกระดับ
ทำไมจึงสำคัญ
heat input เปลี่ยนอัตราการเย็นตัวของรอยเชื่อมและบริเวณกระทบร้อน ค่าที่สูงเกินไปอาจทำให้ความเหนียวลดลง ค่าที่ต่ำเกินไปอาจทำให้ความแข็งสูงเกิน มาตรฐานจึงผูกขีดบนกับแรงกระแทก และผูกขีดล่างกับความแข็ง ผู้เขียน WPS ที่ใช้ ±25 % โดยไม่ดูระดับและไม่ดูข้อกำหนดของงาน จะได้ช่วงที่กว้างเกินหรือแคบเกินโดยไม่รู้ตัว
WPS ต้องระบุอะไร
ISO 15609-1:2004 ให้ WPS ของการเชื่อมอาร์กระบุเรื่องต่อไปนี้
- ชนิดกระแส (กระแสสลับหรือกระแสตรง) และขั้ว รายละเอียดการเชื่อมพัลส์ถ้าใช้ และช่วงกระแส (ข้อ 4.4.9)
- การเชื่อมแบบกลและการเชื่อมอัตโนมัติ: ช่วงความเร็วเดิน และช่วงความเร็วป้อนลวดหรือแถบ (ข้อ 4.4.10)
- ช่วงของ heat input ถ้ามีการกำหนด (ข้อ 4.4.17)
- กระบวนการ 111: ความยาวรอยเชื่อมต่อลวดหนึ่งแท่ง หรือความเร็วเดิน (ข้อ 4.5.1) กระบวนการ 12 และ 13: ช่วงแรงดันอาร์ก (ข้อ 4.5.2 และ 4.5.3)
ตัวอย่างอ่านค่า
WPQR ของกระบวนการ 135 ลวดตัน ถ่ายโอนแบบสเปรย์ บันทึก heat input ของชิ้นทดสอบ 1.2 kJ/mm ทุกเที่ยว ชนิดกระแสคือกระแสตรง ลวดต่อขั้วบวก งานมีทั้งข้อกำหนดแรงกระแทกและความแข็ง
ถ้าเป็น Level 2: ขีดบน 1.2 × 1.25 = 1.5 kJ/mm ขีดล่าง 1.2 × 0.75 = 0.9 kJ/mm WPS ที่ให้ 1.4 kJ/mm อยู่ในช่วง ที่ 1.6 kJ/mm อยู่นอกช่วงเพราะเกิน 1.5 และที่ 0.8 kJ/mm อยู่นอกช่วงเพราะต่ำกว่า 0.9
ถ้าเป็น Level 1: ขีดบนคือ 1.2 kJ/mm WPS ที่ให้ 1.4 kJ/mm จึงอยู่นอกช่วง ส่วน 0.8 kJ/mm ไม่ขัดข้อ 8.4.7 เพราะ Level 1 ไม่มีขีดล่าง
WPS ที่เปลี่ยนเป็นกระแสพัลส์: อ่านตามข้อ 8.4.6 อยู่นอกช่วงทั้งสองระดับ อ่านตามข้อ 8.5.2.3.1 การทดสอบแบบสเปรย์ด้วยลวดตันรับรองแบบพัลส์ด้วย เล่มนี้ใช้ทางที่ระวังกว่า คือตกลงกับผู้ตรวจสอบหรือหน่วยตรวจสอบก่อนออก WPS
ตัวอย่างสมมติ แต่งขึ้นเพื่ออธิบายวิธีอ่าน
อ่านแล้วเข้าใจ
มาตรฐานกำหนดอะไร
ชนิดกระแส (ข้อ 8.4.6 ทั้งสองระดับ): การรับรองให้เฉพาะชนิดกระแส คือกระแสสลับ กระแสตรง หรือกระแสพัลส์ และขั้วที่ใช้ในการทดสอบ ข้อยกเว้นมีข้อเดียวและเป็นทางเดียว: กระบวนการ 111 ที่ทดสอบด้วยกระแสสลับ ครอบคลุมกระแสตรงทั้งสองขั้ว เว้นแต่ต้องทดสอบแรงกระแทก
การคำนวณ (ข้อ 8.4.7 ทั้งสองระดับ): ใช้ arc energy (J/mm) แทน heat input ได้ arc energy ต้องคำนวณตาม ISO/TR 18491 เมื่อคำนวณเป็น heat input ต้องพิจารณาค่า k ตาม ISO/TR 17671-1 และต้องบันทึกว่าใช้การคำนวณแบบใด ข้อนี้อธิบายว่าสองคำนี้เคยหมายถึงค่าเดียวกัน แต่ปัจจุบันคำนวณต่างกัน สูตรไม่ได้อยู่ในตัวมาตรฐานนี้
- Level 1: เมื่อมีข้อกำหนดแรงกระแทก ขีดบนคือ heat input สูงสุดที่ใช้เชื่อมชิ้นทดสอบ คอลัมน์ของ Level 1 มีเพียงประโยคนี้ ไม่มีค่าเผื่อ 25 % และไม่มีขีดล่าง
- Level 2: เมื่อมีข้อกำหนดแรงกระแทก ขีดบนสูงกว่าค่าที่ใช้เชื่อมชิ้นทดสอบ 25 % เมื่อมีข้อกำหนดความแข็ง ขีดล่างต่ำกว่า 25 % ถ้าทดสอบทั้งที่ระดับ heat input สูงและต่ำ ระดับระหว่างกลางได้รับการรับรองด้วย และไม่จำเป็นต้องคำนวณทุกเที่ยวเชื่อม
- ลวดเชื่อมหุ้มฟลักซ์ (ทั้งสองระดับ): ต้องคำนวณ heat input เฉลี่ยของแต่ละขนาดลวดที่ใช้ และสำหรับกระบวนการ 111 วัดจากความยาวรอยเชื่อมต่อความยาวลวดที่ใช้ไปได้
- รอยเชื่อมสั้น (ทั้งสองระดับ): เมื่อเวลาเชื่อมสั้นมากและความยาวรอยเชื่อมไม่มีนัยสำคัญ เช่นงานซ่อมเล็กหรือรอยเชื่อมแต้ม ไม่จำเป็นต้องทวนสอบ heat input ควรตรวจเฉพาะค่าที่ปรับได้ เช่นกระแสหรือแรงดัน
เมื่อแต่ละเที่ยวไม่เท่ากัน: Level 1 ตัวบทชัด คือใช้ค่าสูงสุดของชิ้นทดสอบ Level 2 ตัวบทเขียนเพียงว่าค่าที่ใช้เชื่อมชิ้นทดสอบ ไม่ได้บอกว่าใช้ค่าใด เล่มนี้คิดขีดบนจากค่าที่ตำแหน่งตัดชิ้นทดสอบย่อยแรงกระแทก และขีดล่างจากค่าที่ตำแหน่งตัดชิ้นทดสอบย่อยความแข็ง ซึ่งเป็นการตีความ ควรตกลงกับผู้ตรวจสอบหรือหน่วยตรวจสอบก่อน
กระแสพัลส์ของกระบวนการ 13: ข้อ 8.4.6 นับกระแสพัลส์เป็นชนิดกระแส ส่วนข้อ 8.5.2.3.1 ให้การถ่ายโอนแบบสเปรย์ พัลส์ และหยดใหญ่ของลวดตันและลวดไส้ผงโลหะครอบคลุมกัน ตัวบทไม่ได้บอกว่าข้อใดมีน้ำหนักเหนือกว่า เล่มนี้ใช้ทางที่ระวังกว่า คือการเปลี่ยนไปใช้หรือเลิกใช้กระแสพัลส์ต้องตกลงกับผู้ตรวจสอบหรือหน่วยตรวจสอบก่อน ดูหน้า P17
เมื่อไม่มีทั้งข้อกำหนดแรงกระแทกและความแข็ง ข้อ 8.4.7 ไม่ได้กำหนดขีดใด หมายเหตุของข้อ 8.4.5 เขียนสอดคล้องกันว่ากรณีนั้นไม่จำกัดขนาดลวดเชื่อม การทดสอบใดเป็นข้อกำหนดของแต่ละระดับ ดูหน้า P4
จุดที่อ่านผิดบ่อย
- ใช้ ±25 % กับ WPQR Level 1 ทั้งที่ Level 1 ให้ขีดบนเท่ากับค่าสูงสุดที่ใช้ทดสอบ และไม่ได้เขียนขีดล่าง
- ใช้ ±25 % ทั้งสองด้านโดยไม่ดูว่างานมีข้อกำหนดใด ทั้งที่ขีดบนผูกกับแรงกระแทก และขีดล่างผูกกับความแข็ง
- เทียบ arc energy ของ WPS กับ heat input ของ WPQR โดยไม่ดูว่า WPQR บันทึกการคำนวณแบบใด ทั้งที่ข้อ 8.4.7 ให้บันทึกไว้เพราะสองค่านี้คำนวณต่างกัน
คิดต่อ
ถ้าหลุดซ้ำ ให้สงสัยระบบ
- WPQR บันทึกกระแส แรงดัน และความเร็วเดินเป็นช่วงรวม จนคำนวณ heat input ของแต่ละเที่ยวย้อนกลับไม่ได้
- WPS ให้ช่วงกระแส แรงดัน และความเร็วเดินที่กว้างจนค่าผสมที่ปลายช่วงให้ heat input เกินขีดที่รับรอง
- เครื่องเชื่อมถูกเปลี่ยนเป็นรุ่นที่ใช้กระแสพัลส์ โดยไม่มีใครเทียบชนิดกระแสกับ WPQR
โยงไปหน้าอื่นและเล่มอื่น
| หน้า P12 | ตำแหน่งเชื่อมที่ให้ heat input สูงสุดและต่ำสุด (ข้อ 8.4.2) |
| หน้า P14 | การเปลี่ยนขนาดลวดเชื่อมผูกกับข้อ 8.4.7 (ข้อ 8.4.5) |
| Weldability Atlas หน้าเงื่อนไขเรื่อง heat input | อัตราการเย็นตัว ความแข็งและความเหนียวของบริเวณกระทบร้อน |
| ISO 3834 Atlas ข้อ 10 | การควบคุมพารามิเตอร์ระหว่างการผลิต |
คำถามท้ายหน้า
- WPQR Level 2 บันทึก heat input ของชิ้นทดสอบ 1.6 kJ/mm งานมีทั้งข้อกำหนดแรงกระแทกและความแข็ง ช่วง heat input ที่รับรองคือเท่าใด และถ้าเป็น Level 1 ขีดบนคือเท่าใด
- WPQR ของกระบวนการ 111 ทดสอบด้วยกระแสตรง งานใหม่ต้องใช้กระแสสลับกับลวดเดิม WPQR ครอบคลุมหรือไม่
แนวคำตอบ
- Level 2: 1.2 ถึง 2.0 kJ/mm ตามข้อ 8.4.7 ของ ISO 15614-1:2017 ขีดล่างคือ 1.6 × 0.75 = 1.2 เพราะมีข้อกำหนดความแข็ง และขีดบนคือ 1.6 × 1.25 = 2.0 เพราะมีข้อกำหนดแรงกระแทก Level 1: ขีดบนคือ 1.6 kJ/mm ซึ่งเป็นค่าสูงสุดที่ใช้เชื่อมชิ้นทดสอบ และข้อ 8.4.7 ไม่ได้เขียนขีดล่างไว้สำหรับ Level 1
- ไม่ครอบคลุม ข้อ 8.4.6 ของ ISO 15614-1:2017 รับรองเฉพาะชนิดกระแสและขั้วที่ใช้ทดสอบ ข้อยกเว้นของกระบวนการ 111 เป็นทางเดียว คือทดสอบด้วยกระแสสลับแล้วครอบคลุมกระแสตรงทั้งสองขั้ว เว้นแต่ต้องทดสอบแรงกระแทก ไม่ใช่กลับกัน จึงต้องทดสอบขั้นตอนการเชื่อมด้วยกระแสสลับ คำตอบนี้เหมือนกันทั้ง Level 1 และ Level 2