มองแล้วรู้
WPQR ให้ค่าอุณหภูมิสี่เรื่อง preheat ลดลงเกิน 50 °C ไม่ได้ อุณหภูมิระหว่างชั้นสูงสุดเพิ่มเกิน 50 °C ไม่ได้ การอบไล่ไฮโดรเจน (post-heating) เป็นตัวแปรสำคัญเฉพาะ Level 2 และการอบหลังเชื่อม (PWHT) เพิ่มหรือตัดไม่ได้ทั้งสองระดับ
สำหรับเหล็กกลุ่ม 1 ถึง 7, 9, 10 และ 11 สภาวะของ PWHT สี่แบบต้องรับรองแยกกัน และ Level 2 จำกัดอุณหภูมิคงค่าที่ ±20 °C
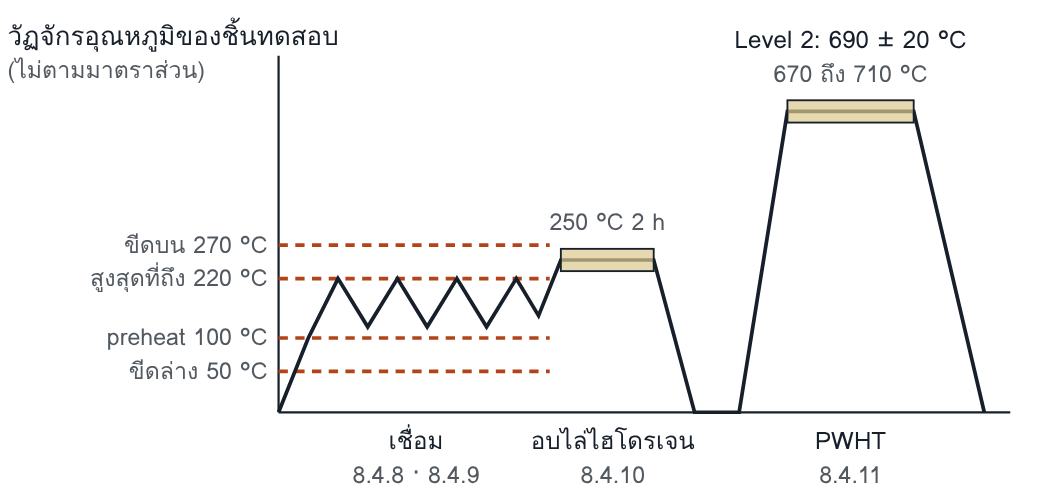
ชิ้นทดสอบหนึ่งชิ้นให้ขีดสี่เรื่อง ตัวเลขในรูปเป็นตัวอย่างสมมติ กติกามาจากข้อ 8.4.8 ถึง 8.4.11
ช่วงที่รับรอง
| ทดสอบด้วย | Level 1 | Level 2 |
|---|---|---|
| preheat ที่บันทึก 100 °C | ลดได้ถึง 100 − 50 = 50 °C เมื่อยังเป็นไปตามข้อกำหนดเรื่อง preheat | เหมือน Level 1 |
| อุณหภูมิระหว่างชั้นสูงสุดที่ถึง 220 °C | เพิ่มได้ถึง 220 + 50 = 270 °C · ตัวบทเขียนว่าข้อจำกัดนี้ไม่ใช้เมื่อไม่ต้องทดสอบแรงกระแทก หน้านี้อ่านว่าหมายถึงขีดบนนี้ (การตีความ) | เพิ่มได้ถึง 270 °C · กลุ่ม 8, 10 และ 41 ถึง 48 ขีดบนคือ 220 °C |
| การอบไล่ไฮโดรเจน 250 °C นาน 2 ชั่วโมง | ไม่เป็นตัวแปรสำคัญ | ลดอุณหภูมิและเวลาไม่ได้ ตัดออกไม่ได้ แต่เพิ่มได้ |
| เหล็กกลุ่ม 5 PWHT ต่ำกว่าอุณหภูมิเปลี่ยนเฟสล่าง คงค่า 690 °C | สภาวะเดิมเท่านั้น · ข้อ 8.4.11 ไม่ได้เขียนค่าเผื่อเป็นตัวเลข | สภาวะเดิม และ 690 ± 20 = 670 ถึง 710 °C เว้นแต่กำหนดเป็นอย่างอื่น |
| ไม่มี PWHT | งานที่ไม่อบเท่านั้น | เหมือน Level 1 |
ISO 15614-1:2017 ข้อ 8.4.8 (แถวแรก) ข้อ 8.4.9 (แถวที่สอง) ข้อ 8.4.10 (แถวที่สาม) และข้อ 8.4.11 (สองแถวล่าง)
ทำไมจึงสำคัญ
preheat และการอบไล่ไฮโดรเจนคุมไฮโดรเจนและอัตราการเย็นตัว อุณหภูมิระหว่างชั้นคุมความร้อนสะสมของรอยต่อ PWHT เปลี่ยนโครงสร้างจุลภาค ความแข็ง ความเหนียว และความเค้นตกค้าง รอยเชื่อมที่อบกับที่ไม่อบจึงเป็นรอยต่อสองแบบในแง่ของสมบัติ แม้เชื่อมด้วยค่าเดียวกันทุกอย่าง ขั้นตอนการเชื่อมต้องพิสูจน์ในสภาวะที่งานจริงจะถูกใช้
WPS ต้องระบุอะไร
ISO 15609-1:2004 ให้ WPS ของการเชื่อมอาร์กระบุเรื่องต่อไปนี้
- preheat: อุณหภูมิต่ำสุดเมื่อเริ่มเชื่อมและระหว่างเชื่อม ถ้าไม่ต้อง preheat ให้ระบุอุณหภูมิต่ำสุดของชิ้นงานก่อนเชื่อม (ข้อ 4.4.11)
- อุณหภูมิระหว่างชั้น: ค่าสูงสุด และค่าต่ำสุดถ้าจำเป็น (ข้อ 4.4.12) อุณหภูมิคง preheat เมื่อการเชื่อมหยุดชะงัก (ข้อ 4.4.13)
- การอบไล่ไฮโดรเจน: ช่วงอุณหภูมิ และเวลาคงค่าต่ำสุด (ข้อ 4.4.14)
- PWHT: เวลาต่ำสุดและช่วงอุณหภูมิ หรืออ้างถึงมาตรฐานอื่นที่ระบุข้อมูลนี้ (ข้อ 4.4.15)
ตัวอย่างอ่านค่า
WPQR Level 2 ของเหล็กกลุ่ม 5 บันทึก preheat 100 °C อุณหภูมิระหว่างชั้นสูงสุดที่ถึง 220 °C การอบไล่ไฮโดรเจน 250 °C นาน 2 ชั่วโมง และ PWHT ต่ำกว่าอุณหภูมิเปลี่ยนเฟสล่าง อุณหภูมิคงค่า 690 °C
ขีดของ WPQR: preheat 100 − 50 = 50 °C ขึ้นไป อุณหภูมิระหว่างชั้นไม่เกิน 220 + 50 = 270 °C และ PWHT 690 − 20 = 670 ถึง 690 + 20 = 710 °C
WPS ก preheat 75 °C อุณหภูมิระหว่างชั้นสูงสุด 250 °C อบที่ 700 °C: อยู่ในช่วง เพราะ 75 ไม่ต่ำกว่า 50, 250 ไม่เกิน 270 และ 700 อยู่ระหว่าง 670 ถึง 710 แต่ต้องมีหลักฐานว่า 75 °C เพียงพอสำหรับความหนารวมของงาน
WPS ข preheat 40 °C: อยู่นอกช่วง เพราะลดลง 100 − 40 = 60 °C ซึ่งเกิน 50 WPS ค อบที่ 720 °C: อยู่นอกช่วง เพราะเกิน 710 WPS ง ตัดการอบไล่ไฮโดรเจน: อยู่นอกช่วงของ Level 2 ถ้า WPQR เป็น Level 1 ข้อ 8.4.10 ไม่นับเป็นตัวแปรสำคัญ
ตัวอย่างสมมติ แต่งขึ้นเพื่ออธิบายวิธีอ่าน
อ่านแล้วเข้าใจ
มาตรฐานกำหนดอะไร
preheat (ข้อ 8.4.8 ทั้งสองระดับ): การลด preheat ลงเกิน 50 °C จากค่าที่บันทึกใน WPQR ต้องรับรองใหม่ การลดที่ไม่เกินนั้นทำได้เฉพาะเมื่อยังเป็นไปตามข้อกำหนดเรื่อง preheat โดยเฉพาะเรื่องความหนารวมของรอยต่อ ข้อนี้ยกตัวอย่าง ISO/TR 17671-2 ค่าเผื่อ 50 °C จึงไม่ใช่สิทธิ์ลดโดยอัตโนมัติ
อุณหภูมิระหว่างชั้น (ข้อ 8.4.9): มีส่วนที่ใช้กับทั้งสองระดับ และส่วนสองคอลัมน์ที่แยกระดับ
- ทั้งสองระดับ: การเพิ่มอุณหภูมิระหว่างชั้นสูงสุดเกิน 50 °C จากค่าที่ถึงในการทดสอบ ต้องรับรองใหม่
- ทั้งสองระดับ: preheat ที่ตั้งใจเพิ่มระหว่างเชื่อมเที่ยวปิดหน้า เพื่อลดความแข็งของบริเวณกระทบร้อน เป็นตัวแปรสำคัญ และต้องรายงานทั้ง preheat ต่ำสุดที่ใช้ และค่าที่ใช้กับเที่ยวปิดหน้า
- Level 1: ตัวบทเขียนว่าข้อจำกัดนี้ไม่ใช้เมื่อไม่ต้องทดสอบแรงกระแทก
- Level 2: วัสดุกลุ่ม 8, 10 และ 41 ถึง 48 ขีดบนคืออุณหภูมิระหว่างชั้นสูงสุดที่ถึงในการทดสอบ ไม่มีค่าเผื่อ 50 °C
- ทั้งสองระดับ: ข้อจำกัดนี้ไม่ใช้เมื่อ WPS รับรองพร้อม PWHT เหนืออุณหภูมิเปลี่ยนเฟสบน หรือเมื่อวัสดุออสเทนนิติกผ่านการอบละลายหลังเชื่อม
ประโยคของ Level 1 พิมพ์ต่อจากย่อหน้าเรื่องเที่ยวปิดหน้า และตัวบทไม่ได้ระบุว่าคำว่าข้อจำกัดนี้หมายถึงย่อหน้าใด จึงอ่านได้สองทาง หน้านี้อ่านว่าหมายถึงขีดบน 50 °C ซึ่งเป็นการตีความ ควรตกลงกับผู้ตรวจสอบหรือหน่วยตรวจสอบก่อนใช้ ถ้ายังไม่ได้ตกลง ทางที่ระวังกว่าคือถือขีด 50 °C ไว้
การอบไล่ไฮโดรเจน (ข้อ 8.4.10): Level 1 ไม่นับเป็นตัวแปรสำคัญ Level 2 ห้ามลดอุณหภูมิและระยะเวลา และห้ามตัดออก แต่เพิ่มได้
PWHT (ข้อ 8.4.11): ไม่อนุญาตให้เพิ่มหรือตัด PWHT ทั้งสองระดับ และต้องรับรองแยกสำหรับแต่ละสภาวะต่อไปนี้
- เหล็กกลุ่ม 1 ถึง 7, 9, 10 และ 11 (รายการ a): สี่สภาวะ คืออบต่ำกว่าอุณหภูมิเปลี่ยนเฟสล่าง เช่นการอบคลายความเค้น อบเหนืออุณหภูมิเปลี่ยนเฟสบน เช่นการอบปกติ อบเหนืออุณหภูมิเปลี่ยนเฟสบนแล้วตามด้วยการอบต่ำกว่าอุณหภูมิเปลี่ยนเฟสล่าง เช่นการอบปกติหรือการชุบแข็งแล้วอบคืนตัว และอบระหว่างสองอุณหภูมินั้น
- Level 2 (ประโยคเดียวที่แยกระดับ ใต้รายการ a): ช่วงที่รับรองคืออุณหภูมิคงค่าที่ใช้ทดสอบ ±20 °C เว้นแต่กำหนดเป็นอย่างอื่น และเมื่อมีข้อกำหนด อัตราการให้ความร้อน อัตราการเย็นตัว และเวลาคงค่า ต้องสัมพันธ์กับผลิตภัณฑ์
- วัสดุอื่นทั้งหมด (รายการ b): ใช้ PWHT ภายในช่วงอุณหภูมิที่ระบุ
ข้อ 8.4.11 ไม่ได้กล่าวถึงความหนา ช่วงความหนาของ WPQR ที่อบและไม่อบอ่านจากตารางเดียวกัน ดูหน้า P10 ส่วนลำดับของ PWHT กับ NDT และค่าความแข็งที่ยอมรับของสภาวะอบกับไม่อบ ดูหน้า P6
จุดที่อ่านผิดบ่อย
- อ่านค่าเผื่อ 50 °C เป็นสิทธิ์ลด preheat ได้เสมอ ทั้งที่ข้อ 8.4.8 ให้ลดได้เฉพาะเมื่อยังเป็นไปตามข้อกำหนดเรื่อง preheat ของรอยต่อนั้น
- คิดว่า WPQR ที่ทดสอบพร้อม PWHT ครอบคลุมงานที่ไม่อบด้วย เพราะมองว่าการอบทำให้รอยเชื่อมดีขึ้นเสมอ ทั้งที่ข้อ 8.4.11 ห้ามทั้งการเพิ่มและการตัด
- สับสนการอบไล่ไฮโดรเจนกับ PWHT ทั้งที่เป็นคนละข้อ (8.4.10 กับ 8.4.11) และมีกติกาต่างกัน
คิดต่อ
ถ้าหลุดซ้ำ ให้สงสัยระบบ
- WPQR บันทึก preheat เป็นค่าที่ตั้งใจไว้ ไม่ใช่ค่าที่วัดได้ และไม่บันทึกอุณหภูมิระหว่างชั้นสูงสุดที่ถึงจริง
- WPQR บันทึกเพียงว่ามี PWHT โดยไม่บันทึกอุณหภูมิคงค่า เวลาคงค่า และอัตราการให้ความร้อนกับการเย็นตัวที่ใช้จริง
- ข้อกำหนดของลูกค้าเพิ่มหรือตัด PWHT หลังการทบทวนทางเทคนิค โดยไม่มีใครตรวจว่า WPQR ที่มีทดสอบในสภาวะใด
โยงไปหน้าอื่นและเล่มอื่น
| หน้า P6 | PWHT ต้องเสร็จก่อน NDT และค่าความแข็งสูงสุดของสภาวะอบกับไม่อบ (ข้อ 7.3 และตาราง 3) |
| Weldability Atlas หน้าเงื่อนไขเรื่อง preheat | การหาค่า preheat จากความหนารวม ไฮโดรเจน และ heat input |
| Defect Atlas | รอยร้าวจากไฮโดรเจน และเวลาที่ควรตรวจ |
คำถามท้ายหน้า
- WPQR Level 2 ของเหล็กกลุ่ม 1 บันทึก preheat 125 °C และอุณหภูมิระหว่างชั้นสูงสุด 230 °C WPS ฉบับใหม่ต้องการ preheat 60 °C และอุณหภูมิระหว่างชั้นสูงสุด 300 °C ค่าใดอยู่นอกช่วง
- WPQR Level 2 ของเหล็กกลุ่ม 1 ทดสอบพร้อม PWHT ต่ำกว่าอุณหภูมิเปลี่ยนเฟสล่าง อุณหภูมิคงค่า 620 °C ข้อกำหนดของงานใหม่ให้อบที่ 650 °C งานนี้อยู่ในช่วงหรือไม่ และถ้า WPQR เป็น Level 1 คำตอบเปลี่ยนอย่างไร
แนวคำตอบ
- อยู่นอกช่วงทั้งสองค่า ตาม ISO 15614-1:2017 preheat ลดลง 125 − 60 = 65 °C ซึ่งเกิน 50 °C (ข้อ 8.4.8) ขีดล่างคือ 125 − 50 = 75 °C และยังต้องเป็นไปตามข้อกำหนดเรื่อง preheat ของรอยต่อ ส่วนอุณหภูมิระหว่างชั้นสูงสุดเพิ่มได้ถึง 230 + 50 = 280 °C (ข้อ 8.4.9) ค่า 300 °C จึงเกิน เหล็กกลุ่ม 1 ไม่อยู่ในกลุ่ม 8, 10 และ 41 ถึง 48 จึงใช้ค่าเผื่อ 50 °C ได้
- อยู่นอกช่วง เหล็กกลุ่ม 1 อยู่ในรายการ a) ของข้อ 8.4.11 ของ ISO 15614-1:2017 ซึ่งให้ Level 2 รับรองอุณหภูมิคงค่าที่ใช้ทดสอบ ±20 °C ช่วงคือ 620 − 20 = 600 °C ถึง 620 + 20 = 640 °C ค่า 650 °C เกิน 640 จึงต้องทดสอบขั้นตอนการเชื่อมใหม่ เว้นแต่มีการกำหนดช่วงเป็นอย่างอื่นไว้ ซึ่งตัวบทเปิดทางด้วยคำว่าเว้นแต่กำหนดเป็นอย่างอื่น ถ้า WPQR เป็น Level 1 ตัวบทไม่มีขีด ±20 °C ให้เทียบ ถ้า 650 °C ยังต่ำกว่าอุณหภูมิเปลี่ยนเฟสล่างของเหล็กนั้น งานยังเป็นสภาวะเดิมของรายการ a) เล่มนี้อ่านว่าไม่ต้องรับรองใหม่ตามข้อ 8.4.11 ซึ่งเป็นการตีความ เพราะตัวบทเงียบเรื่องค่าเผื่อของ Level 1 ช่วงอุณหภูมิที่ใช้จริงมาจาก WPS และข้อกำหนดของงาน