มองแล้วรู้
ข้อ 7.3 ของ ISO 15614-1:2017 กำหนดลำดับ: NDT ทั้งหมดตามข้อ 7.1 ต้องทำและผ่านบนชิ้นทดสอบก่อนตัดชิ้นทดสอบย่อย ข้อ 7.4 กำหนดวิธีและค่าที่ต้องผ่านของการทดสอบแบบทำลายห้าอย่าง โดยอ้างมาตรฐานวิธีทดสอบของแต่ละอย่าง
ข้อ 7.3 และ 7.4 พิมพ์เต็มหน้า ไม่แยกสองคอลัมน์ การทดสอบใดที่ทำ ไม่ว่าเพราะตาราง 2 หรือเพราะมาตรฐานการใช้งานกำหนดใน Level 1 จึงทำด้วยวิธีเดียวกัน
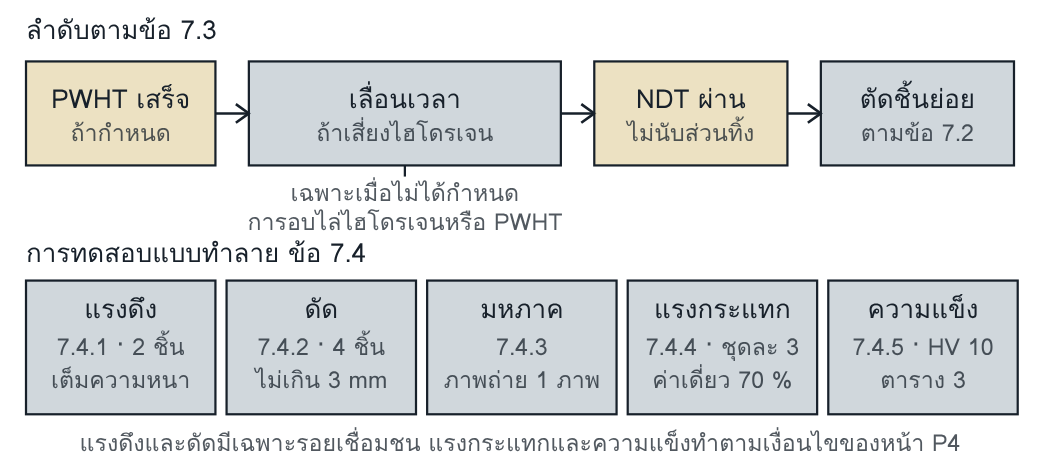
ลำดับของ NDT ตามข้อ 7.3 และการทดสอบแบบทำลายตามข้อ 7.4.1 ถึง 7.4.5 ของ ISO 15614-1:2017
ค่าที่ต้องผ่าน
| การทดสอบ | ชิ้นทดสอบย่อย | ต้องผ่านอะไร |
|---|---|---|
| แรงดึงตามขวาง (7.4.1) | 2 ชิ้น ตาม ISO 4136 แทนความหนาทั้งหมด | ความต้านแรงดึงไม่ต่ำกว่าค่าต่ำสุดตามข้อกำหนดของโลหะชิ้นงาน |
| ดัด (7.4.2) | t น้อยกว่า 12 mm: ราก 2 หน้า 2 · t ตั้งแต่ 12 mm: ใช้ดัดข้าง 4 ชิ้นแทนได้ | ไม่มีความไม่สมบูรณ์ใหญ่กว่า 3 mm ในทิศใดก็ตาม |
| แรงกระแทก (7.4.4) | ชุดละ 3 ชิ้น เนื้อเชื่อม 1 ชุด บริเวณกระทบร้อน 1 ชุด | ค่าเฉลี่ยผ่านข้อกำหนด ค่าเดี่ยวหนึ่งค่าต่ำกว่าได้ แต่ไม่ต่ำกว่า 70 % |
| ความแข็ง (7.4.5) | ความแข็งวิกเกอร์ส HV 10 ตาม ISO 9015-1 แถวละอย่างน้อย 3 รอยกดต่อบริเวณ | ไม่เกินตาราง 3 เช่นกลุ่ม 1 และ 2: 380 ไม่อบ 320 อบ |
ISO 15614-1:2017 ข้อ 7.4.1, 7.4.2, 7.4.4, 7.4.5 และตาราง 3 จำนวนชิ้นของแรงดึงและจำนวนชุดของแรงกระแทกมาจากตาราง 1 และ 2
ทำไมจึงสำคัญ
ลำดับของข้อ 7.3 ป้องกันปัญหาสองเรื่อง รอยร้าวจากไฮโดรเจนเกิดช้า NDT ที่ทำเร็วเกินไปจึงมองไม่เห็น และ PWHT เปลี่ยนสภาพของรอยต่อ NDT ที่ทำก่อนอบจึงไม่ได้ตรวจสภาพสุดท้าย ส่วนข้อ 7.4 ทำให้ผลของห้องปฏิบัติการต่างแห่งเทียบกันได้ เพราะตำแหน่งรอยบาก ความลึกของแถวรอยกด และจำนวนชิ้นถูกกำหนดไว้
ตัวอย่างอ่านค่า
WPQR Level 2 รอยเชื่อมชนบนแผ่นหนา 20 mm เหล็กกลุ่มย่อย 1.2 ไม่มี PWHT ค่าต่ำสุดตามข้อกำหนดของโลหะชิ้นงาน: ความต้านแรงดึง 470 MPa พลังงานกระแทกเฉลี่ย 40 J
แรงดึง: ได้ 512 และ 498 MPa ผ่านทั้งสองชิ้น เพราะไม่ต่ำกว่า 470 ดัด: หนา 12 mm ขึ้นไป จึงใช้ดัดข้าง 4 ชิ้นแทนได้
แรงกระแทกในบริเวณกระทบร้อน: ได้ 52, 48 และ 31 J ค่าเฉลี่ย (52 + 48 + 31) / 3 = 43.7 J ผ่าน เพราะไม่ต่ำกว่า 40 ค่าต่ำสุด 31 J ต่ำกว่า 40 เพียงค่าเดียว และไม่ต่ำกว่า 0.70 × 40 = 28 J จึงผ่าน
ความแข็ง: ค่าสูงสุดที่วัดได้ 362 HV 10 ผ่าน เพราะไม่เกิน 380 (ตาราง 3 กลุ่ม 1 ไม่อบ)
ตัวอย่างสมมติ แต่งขึ้นเพื่ออธิบายวิธีอ่าน
อ่านแล้วเข้าใจ
มาตรฐานกำหนดอะไร: NDT ข้อ 7.3
- NDT ทั้งหมดต้องทำและผ่านก่อนตัดชิ้นทดสอบย่อย ส่วนทิ้งของรูป 5 และรูป 7 ไม่นำมาพิจารณาใน NDT
- PWHT ที่กำหนดไว้ต้องเสร็จก่อน NDT
- วัสดุที่เสี่ยงรอยร้าวจากไฮโดรเจน และไม่ได้กำหนดการอบไล่ไฮโดรเจน (post-heating) หรือ PWHT ต้องเลื่อนเวลาทำ NDT ตัวบทไม่ได้ให้จำนวนชั่วโมง และไม่ได้บอกว่าใครกำหนด เล่มนี้แนะให้ผู้ผลิตกำหนดไว้ก่อนทดสอบและบันทึกไว้
- วิธี: การตรวจด้วยสายตา (VT) ตาม ISO 17637 · การตรวจด้วยรังสี (RT) ตาม ISO 17636-1 หรือ ISO 17636-2 · การตรวจด้วยคลื่นเสียงความถี่สูง (UT) ตาม ISO 17640 · การตรวจด้วยสารแทรกซึม (PT) ตาม ISO 3452-1 · การตรวจด้วยผงแม่เหล็ก (MT) ตาม ISO 17638 เกณฑ์ยอมรับตามข้อ 7.5
การทดสอบแบบทำลาย ข้อ 7.4
- แรงดึง (7.4.1): ต้องให้ทุกกระบวนการเชื่อมที่ใช้ถูกทดสอบ ท่อเส้นผ่านศูนย์กลางภายนอกเกิน 50 mm ต้องเอาเนื้อเชื่อมนูนออกทั้งสองผิว ค่าต้องไม่ต่ำกว่าค่าต่ำสุดของโลหะชิ้นงาน เว้นแต่กำหนดเป็นอย่างอื่นก่อนทดสอบ รอยต่อต่างชนิดเทียบกับโลหะชิ้นงานที่ความต้านแรงดึงต่ำกว่า
- ดัด (7.4.2): ตาม ISO 5173:2009 ตัวบทของข้อ 7.4.2 ไม่ได้ให้เส้นผ่านศูนย์กลางหัวกดและมุมดัด ให้เปิดมาตรฐานวิธีทดสอบ รอยต่อต่างชนิดหรือรอยเชื่อมชนที่เนื้อไม่เหมือนกันบนแผ่น ใช้ดัดตามยาวราก 1 ชิ้นและหน้า 1 ชิ้นแทนดัดตามขวาง 4 ชิ้นได้ ความไม่สมบูรณ์ที่มุมของชิ้นทดสอบย่อยไม่นำมาประเมิน
- มหภาค (7.4.3): เตรียมและกัดกรดหนึ่งด้านตาม ISO 17639 ให้เห็นแนวหลอมละลาย บริเวณกระทบร้อน และการเรียงเที่ยวเชื่อม ต้องมีโลหะชิ้นงานที่ไม่ได้รับผลจากความร้อน และบันทึกด้วยภาพถ่ายอย่างน้อยหนึ่งภาพต่อการทดสอบขั้นตอนการเชื่อม
- แรงกระแทก (7.4.4): ขนาดและการทดสอบตาม ISO 9016 หัวค้อนรัศมี 2 mm เว้นแต่กำหนดเป็นอย่างอื่น ชิ้นทดสอบย่อยชนิด VWT ในเนื้อเชื่อม รอยบากอยู่ที่แนวกึ่งกลางรอยเชื่อม และชนิด VHT ในบริเวณกระทบร้อน รอยบากห่างแนวหลอมละลาย 1 ถึง 2 mm ตัดขวางรอยเชื่อม ลึกจากผิวบนของโลหะชิ้นงานไม่เกิน 2 mm
- แรงกระแทกเพิ่ม (7.4.4): รอยเชื่อมชนที่ t มากกว่า 50 mm ต้องเพิ่มสองชุดจากบริเวณราก คือเนื้อเชื่อมหนึ่งชุดและบริเวณกระทบร้อนหนึ่งชุด ชิ้นทดสอบเดียวที่รับรองหลายกระบวนการ หรือหลายชนิดของสารหุ้มและฟลักซ์ ต้องมีชิ้นทดสอบย่อยเพิ่มที่ครอบคลุมแต่ละอย่าง รอยต่อต่างชนิดต้องทดสอบบริเวณกระทบร้อนของโลหะชิ้นงานแต่ละข้าง
- ความแข็ง (7.4.5): วัดในเนื้อเชื่อม บริเวณกระทบร้อนทั้งสองข้าง และโลหะชิ้นงานทั้งสองข้าง ความหนาเนื้อเชื่อมไม่เกิน 5 mm วัดหนึ่งแถว ลึกจากผิวบนไม่เกิน 2 mm เกิน 5 mm วัดหนึ่งแถวจากแต่ละด้าน รอยเชื่อมสองด้านเพิ่มหนึ่งแถวผ่านบริเวณราก และแต่ละกระบวนการต้องมีอย่างน้อยหนึ่งแถว
ตาราง 3: ให้ค่าสูงสุดของเหล็กกลุ่ม 1 ถึง 5, กลุ่ม 6 ที่อบ และกลุ่มย่อย 9.1 ถึง 9.3 เช่นกลุ่ม 3 ได้ 450 เมื่อไม่อบ และ 380 เมื่ออบ เหล็กกลุ่ม 2 และ 3 ที่ ReH ต่ำสุดเกิน 890 MPa ต้องกำหนดค่าพิเศษ (เชิงอรรถ b) ส่วนกลุ่ม 6 ที่ไม่อบ กลุ่ม 7, 10, 11 และรอยต่อต่างชนิดทุกแบบ ต้องกำหนดค่าก่อนทดสอบ
จุดที่อ่านผิดบ่อย
- ทำ RT ก่อน PWHT เพื่อประหยัดเวลา แล้วใช้ผลนั้นเป็นผลของการรับรอง
- ดูเฉพาะค่าเฉลี่ยของแรงกระแทก โดยไม่เทียบค่าเดี่ยวกับ 70 % ของค่าเฉลี่ยต่ำสุดที่กำหนด
- ใช้ค่าความแข็งของตาราง 3 กับรอยต่อต่างชนิด หรือกับกลุ่ม 7, 10 และ 11 ทั้งที่ต้องกำหนดค่าก่อนทดสอบ
คิดต่อ
ถ้าหลุดซ้ำ ให้สงสัยระบบ
- รายงาน NDT ไม่บันทึกวันและเวลาที่เชื่อมเสร็จกับเวลาที่ตรวจ จึงพิสูจน์การเลื่อนเวลาไม่ได้
- ค่าที่ต้องผ่านของแรงดึง แรงกระแทก และความแข็งไม่ถูกเขียนไว้ก่อนส่งทดสอบ ห้องปฏิบัติการจึงรายงานเพียงตัวเลข
- รายงานความแข็งไม่มีแผนผังแถวรอยกด จึงตรวจไม่ได้ว่าวัดครบทุกบริเวณและทุกกระบวนการ
โยงไปหน้าอื่นและเล่มอื่น
| หน้า P4 | การทดสอบใดต้องทำกับชิ้นทดสอบชนิดใด |
| หน้า P7 | เกณฑ์ยอมรับความไม่สมบูรณ์ และการทดสอบซ้ำเมื่อผลไม่ผ่าน |
| Weldability Atlas | ที่มาของความแข็งสูงในบริเวณกระทบร้อน และรอยร้าวจากไฮโดรเจน |
คำถามท้ายหน้า
- ชุดชิ้นทดสอบย่อยแรงกระแทกในเนื้อเชื่อมได้ 50, 46 และ 27 J ค่าเฉลี่ยต่ำสุดที่กำหนดคือ 40 J ชุดนี้ผ่านตามข้อ 7.4.4 หรือไม่
- ชิ้นทดสอบรอยเชื่อมชนหนา 60 mm เชื่อมรากด้วยกระบวนการ 141 และเติมด้วยกระบวนการ 121 งานมีข้อกำหนดแรงกระแทก ข้อ 7.4.4 ให้เพิ่มชิ้นทดสอบย่อยแรงกระแทกอะไรจากสองชุดของตาราง 2
แนวคำตอบ
- ไม่ผ่าน ข้อ 7.4.4 ของ ISO 15614-1:2017 มีสองเงื่อนไข ค่าเฉลี่ย (50 + 46 + 27) / 3 = 41.0 J ผ่าน เพราะไม่ต่ำกว่า 40 J แต่ค่าเดี่ยวที่ต่ำกว่าค่าเฉลี่ยต่ำสุดได้ต้องไม่ต่ำกว่า 70 % ของค่านั้น คือ 0.70 × 40 = 28 J ค่า 27 J ต่ำกว่า 28 J ชุดนี้จึงไม่ผ่าน และเข้าเงื่อนไขทดสอบซ้ำของข้อ 7.6 เพราะมีค่าต่ำกว่า 70 % เพียงค่าเดียว
- ข้อ 7.4.4 ให้เพิ่มสองเรื่อง เรื่องแรก t มากกว่า 50 mm ต้องเพิ่มสองชุดจากบริเวณราก คือเนื้อเชื่อมหนึ่งชุดและบริเวณกระทบร้อนหนึ่งชุด เรื่องที่สอง ชิ้นทดสอบเดียวรับรองมากกว่าหนึ่งกระบวนการ ต้องมีชิ้นทดสอบย่อยแรงกระแทกเพิ่มจากเนื้อเชื่อมและบริเวณกระทบร้อนที่ครอบคลุมแต่ละกระบวนการ ในกรณีนี้ชุดจากบริเวณรากอยู่ในเนื้อเชื่อมของกระบวนการ 141 และชุดใกล้ผิวอยู่ในเนื้อเชื่อมของกระบวนการ 121 การนับว่าสี่ชุดนี้ครอบคลุมทั้งสองกระบวนการแล้วเป็นการตีความ ต้องยืนยันจากภาพมหภาคว่ารอยบากอยู่ในเนื้อเชื่อมของกระบวนการใด และควรตกลงกับผู้ตรวจสอบหรือหน่วยตรวจสอบก่อนตัด