มองแล้วรู้
ISO 9606-1:2012 เป็นการสอบฝีมือของช่างเชื่อมเหล็กด้วยการเชื่อมหลอมละลาย ข้อ 1 วางน้ำหนักไว้ที่ความสามารถของช่างในการบังคับลวดเชื่อม หัวเชื่อม หรือหัวเชื่อมแก๊สด้วยมือ ให้ได้รอยเชื่อมที่คุณภาพยอมรับได้ ขอบเขตจึงมีเฉพาะการเชื่อมด้วยมือและการเชื่อมแบบกึ่งกล (partly mechanized)
ข้อ 5.1 ผูกการรับรองไว้กับตัวแปรสำคัญแปดเรื่อง แต่ละเรื่องมีช่วงที่รับรองของตัวเอง ถ้าช่างต้องเชื่อมนอกช่วงที่รับรอง ต้องสอบใหม่ หน้านี้เป็นแผนที่ของแปดเรื่องนั้น และชี้ไปหน้า W2 ถึง W7
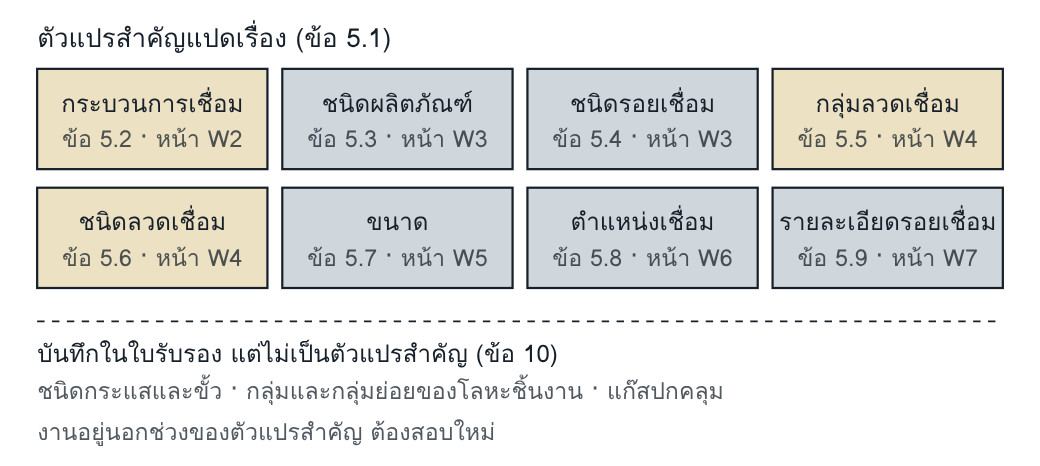
ตัวแปรสำคัญแปดเรื่องของข้อ 5.1 กับหน้าที่อธิบายช่วงที่รับรองของแต่ละเรื่อง
ตัวแปรสำคัญและที่อยู่ของช่วงที่รับรอง
| ตัวแปรสำคัญ | ข้อและตาราง | หน้า |
|---|---|---|
| กระบวนการเชื่อม | ข้อ 5.2 ตาราง 1 | W2 |
| ชนิดผลิตภัณฑ์ (แผ่นหรือท่อ) และชนิดรอยเชื่อม (รอยเชื่อมชนหรือรอยเชื่อมฉาก) | ข้อ 5.3 และ 5.4 | W3 |
| กลุ่มลวดเชื่อม และชนิดลวดเชื่อม | ข้อ 5.5 และ 5.6 ตาราง 2 ถึง 5 | W4 |
| ขนาด | ข้อ 5.7 ตาราง 6 ถึง 8 | W5 |
| ตำแหน่งเชื่อม และรายละเอียดรอยเชื่อม | ข้อ 5.8 ตาราง 9 และ 10 · ข้อ 5.9 ตาราง 11 และ 12 | W6, W7 |
ISO 9606-1:2012 ข้อ 5.1 ซึ่งเขียนเรื่องขนาดว่าความหนาโลหะชิ้นงานและเส้นผ่านศูนย์กลางภายนอกของท่อ ส่วนข้อ 5.7 ให้รอยเชื่อมชนอิงความหนาเนื้อเชื่อม (ดูหน้า W5)
ทำไมจึงสำคัญ
การสอบช่างเชื่อมพิสูจน์ฝีมือของคน ไม่ได้พิสูจน์สมบัติของรอยเชื่อม ตัวแปรสำคัญจึงเป็นเรื่องที่เปลี่ยนสิ่งที่มือต้องทำ เช่นกระบวนการ ตำแหน่ง และพฤติกรรมของลวด ส่วนเรื่องที่เปลี่ยนสมบัติของเนื้อโลหะ เช่นกลุ่มโลหะชิ้นงาน ถูกบันทึกไว้เท่านั้น คนที่ไม่แยกสองกลุ่มนี้จะอ่านใบรับรองแคบเกินไปในบางเรื่อง และกว้างเกินไปในอีกเรื่อง
ตัวอย่างอ่านค่า
ใบรับรองของช่างคนหนึ่งบันทึกไว้ว่า กระบวนการ 135 รอยเชื่อมชนบนแผ่น ตำแหน่ง PA ลวดตันกลุ่ม FM1 ขนาด 1.2 mm โลหะชิ้นงานกลุ่มย่อย 1.2 แก๊สผสมอาร์กอนกับคาร์บอนไดออกไซด์ งานใหม่ต่างจากใบรับรองสี่เรื่อง
เหล็กเป็นกลุ่ม 2: ไม่ต้องเทียบช่วง กลุ่มโลหะชิ้นงานไม่อยู่ในรายการของข้อ 5.1 และข้อ 5.5.2 ให้การสอบด้วยลวดกลุ่มหนึ่งรับรองการเชื่อมบนโลหะชิ้นงานกลุ่ม 1 ถึง 11 แต่ถ้าเหล็กใหม่ทำให้ต้องเปลี่ยนกลุ่มลวด ต้องเปิดตาราง 3
ลวดขนาด 1.0 mm ของผู้ผลิตอื่น: ไม่ต้องเทียบช่วง เมื่อกลุ่มและชนิดของลวดไม่เปลี่ยน
แก๊สเป็นคาร์บอนไดออกไซด์ล้วน: แก๊สปกคลุมเป็นตัวแปรไม่สำคัญ (ข้อ 10) แต่ถ้าการเปลี่ยนแก๊สทำให้รูปแบบการถ่ายโอนโลหะเปลี่ยนเป็นแบบลัดวงจร ต้องเปิดข้อ 5.2 (หน้า W2)
ตำแหน่ง PF: ตำแหน่งเชื่อมเป็นตัวแปรสำคัญ ต้องเทียบกับตาราง 9 (หน้า W6) ก่อนมอบงาน
ตัวอย่างสมมติ แต่งขึ้นเพื่ออธิบายวิธีอ่าน
อ่านแล้วเข้าใจ
มาตรฐานกำหนดอะไร
ใครคือช่างเชื่อม (ข้อ 1 และ 3.1): ISO 9606-1:2012 นิยามช่างเชื่อมว่าเป็นผู้ที่ถือและบังคับที่จับลวดเชื่อม หัวเชื่อม หรือหัวเชื่อมแก๊สด้วยมือ มาตรฐานครอบคลุมกระบวนการเชื่อมหลอมละลายที่จัดเป็นการเชื่อมด้วยมือหรือการเชื่อมแบบกึ่งกล และไม่ครอบคลุมการเชื่อมแบบกลและการเชื่อมอัตโนมัติ หมายเหตุของข้อ 1 ชี้ไปที่ ISO 14732 สำหรับกระบวนการเหล่านั้น ผู้ที่ไม่ได้บังคับหัวเชื่อมด้วยมือจึงไม่ใช่ช่างเชื่อมตามมาตรฐานนี้ การรับรองผู้ควบคุมเครื่องเชื่อมอยู่ในหน้า W13
กระบวนการ (ข้อ 4.2): มาตรฐานระบุไว้ 14 รายการ คือ 111, 114, 121, 125, 131, 135, 136, 138, 141, 142, 143, 145, 15 และ 311 โดย 121 และ 125 กำกับว่าเป็นการเชื่อมแบบกึ่งกล หมายเหตุของข้อนี้ระบุว่าหลักของมาตรฐานนำไปใช้กับกระบวนการเชื่อมหลอมละลายอื่นได้
สัญลักษณ์และตัวย่อ (ข้อ 4.1 และ 4.3): ต้องใช้เมื่อกรอกใบรับรอง แบ่งเป็นกลุ่มดังนี้
- ชิ้นทดสอบ (ข้อ 4.3.1): P แผ่น · T ท่อ ซึ่งเชิงอรรถให้รวม pipe, tube และหน้าตัดกลวง (hollow section) · BW รอยเชื่อมชน · FW รอยเชื่อมฉาก · t ความหนาโลหะชิ้นงานของชิ้นทดสอบ · s ความหนาเนื้อเชื่อมของรอยเชื่อมชน · s1 และ s2 ความหนาเนื้อเชื่อมของกระบวนการ 1 และ 2 · D เส้นผ่านศูนย์กลางภายนอกของท่อ
- ลวดเชื่อม (ข้อ 4.3.2): nm ไม่เติมลวด · ชนิดสารหุ้มเป็นตัวอักษร A, B, C, R, RA, RB, RC, RR หรือรหัสตัวเลขสองหลัก · S ลวดตัน · M ลวดไส้ผงโลหะ · ชนิดไส้ฟลักซ์ B, R, P, V, W, Y, Z
- รายละเอียดรอยเชื่อม (ข้อ 4.3.3): ss เชื่อมด้านเดียว · bs เชื่อมสองด้าน · nb ไม่มีแผ่นรอง · mb แผ่นรอง · gb แก๊สรองราก · fb ฟลักซ์รองราก · ci ชิ้นแทรกหลอมละลาย · sl ชั้นเดียว · ml หลายชั้น · lw และ rw ทิศการเชื่อมของกระบวนการ 311
ตัวแปรสำคัญ และสิ่งที่ไม่ใช่
ข้อ 5.1 ระบุตัวแปรสำคัญแปดเรื่องตามรูป ทุกเรื่องมีช่วงที่รับรอง และข้อ 10 ให้บันทึกตัวแปรสำคัญทุกตัวลงในใบรับรอง ตัวบทไม่ได้ให้เรื่องที่อยู่นอกรายการนี้เป็นเหตุให้ต้องสอบใหม่ เว้นรูปแบบการถ่ายโอนโลหะซึ่งข้อ 5.2 นับไว้กับกระบวนการ (หน้า W2) แต่บางเรื่องต้องบันทึก
- ต้องบันทึก แต่ไม่เป็นตัวแปรสำคัญ (ข้อ 10): ชนิดกระแสและขั้ว กลุ่มและกลุ่มย่อยของโลหะชิ้นงานตาม ISO/TR 15608 และแก๊สปกคลุม ข้อ 5.1 ย้ำเรื่องกลุ่มโลหะชิ้นงานไว้อีกครั้ง
- แก๊ส (ข้อ 11): ชนิดของแก๊สปกคลุมและแก๊สรองรากไม่ใส่ในการกำหนดสัญลักษณ์ แต่ต้องอยู่ในใบรับรอง ส่วนการมีหรือไม่มีแก๊สรองรากเป็นรายละเอียดรอยเชื่อม ซึ่งเป็นตัวแปรสำคัญ (หน้า W7)
- ไม่อยู่ในรายการของข้อ 5.1: ขนาดลวด ผู้ผลิต และชื่อการค้าของลวด
- ข้อยกเว้นของกลุ่มโลหะชิ้นงาน: หมายเหตุของข้อ 5.6 ระบุว่า สำหรับกระบวนการ 142 และ 311 แบบไม่เติมลวด กลุ่มโลหะชิ้นงานที่ใช้สอบคือกลุ่มที่ช่างได้รับการรับรอง (หน้า W4)
จุดที่อ่านผิดบ่อย
- อ่านกลุ่มโลหะชิ้นงานที่พิมพ์ในใบรับรองเป็นขอบเขตของใบรับรอง ทั้งที่เป็นบันทึกของการสอบ ขอบเขตอยู่ที่ตัวแปรสำคัญแปดเรื่อง เว้นการเชื่อมไม่เติมลวด
- ให้ช่างที่ถือใบรับรองตาม ISO 9606-1:2012 คุมเครื่องเชื่อมแบบกลหรือหุ่นยนต์ ทั้งที่ข้อ 1 ไม่ครอบคลุมการเชื่อมแบบกลและการเชื่อมอัตโนมัติ
- เทียบงานกับใบรับรองเพียงสองสามเรื่อง เช่นกระบวนการและตำแหน่ง แล้วสรุปว่าอยู่ในช่วง โดยไม่ไล่ให้ครบแปดเรื่อง
คิดต่อ
ถ้าหลุดซ้ำ ให้สงสัยระบบ
- ทะเบียนช่างเชื่อมของโรงงานมีช่องไม่ครบแปดตัวแปร ผู้จ่ายงานจึงเทียบได้เท่าที่ทะเบียนมี
- การจ่ายงานดูเพียงว่าช่างมีใบรับรองที่ยังไม่หมดอายุ ไม่เทียบช่วงที่รับรองกับรอยเชื่อมที่ต้องเชื่อมจริง
- ใบรับรองที่ใช้แบบฟอร์มของหน่วยงานเอง ไม่มีช่องของเรื่องที่ข้อ 10 ให้บันทึก เช่นชนิดกระแสและขั้ว
โยงไปหน้าอื่นและเล่มอื่น
| หน้า W2 ถึง W7 | ช่วงที่รับรองของตัวแปรสำคัญแต่ละเรื่อง |
| หน้า W12 | ใบรับรองและการกำหนดสัญลักษณ์ (ข้อ 10 และ 11) |
| หน้า W13 | ผู้ควบคุมเครื่องเชื่อมใช้ ISO 14732:2013 |
| หน้า P8 | การรับรองขั้นตอนการเชื่อมมีรายการตัวแปรสำคัญอีกชุดหนึ่ง ห้ามใช้แทนกัน |
| ISO 3834 Atlas ข้อ 7 | การรับรองบุคลากรงานเชื่อมในระบบคุณภาพ |
คำถามท้ายหน้า
- ช่างถือใบรับรองกระบวนการ 141 รอยเชื่อมชนบนท่อ งานใหม่ใช้เครื่องเชื่อมท่อที่หัวเชื่อมเดินรอบท่อเอง ช่างทำหน้าที่ตั้งค่าและควบคุมเครื่อง ใบรับรองนี้ใช้กับงานนี้ได้หรือไม่
- งานใหม่ต่างจากการสอบของช่างสามเรื่อง คือกลุ่มย่อยของโลหะชิ้นงาน ชนิดกระแสและขั้ว และความหนา การเชื่อมเป็นแบบเติมลวด เรื่องใดต้องเทียบกับช่วงที่รับรอง
แนวคำตอบ
- ใช้ไม่ได้ ISO 9606-1:2012 ข้อ 3.1 นิยามช่างเชื่อมว่าเป็นผู้ที่ถือและบังคับหัวเชื่อมด้วยมือ และข้อ 1 ระบุว่ามาตรฐานไม่ครอบคลุมการเชื่อมแบบกลและการเชื่อมอัตโนมัติ งานนี้หัวเชื่อมเดินเอง คนทำหน้าที่ตั้งค่าและควบคุมเครื่อง จึงอยู่นอกขอบเขต หมายเหตุของข้อ 1 ชี้ไปที่ ISO 14732 (หน้า W13)
- ความหนาเรื่องเดียว ข้อ 5.1 นับขนาดเป็นตัวแปรสำคัญ จึงต้องเทียบกับช่วงของข้อ 5.7 (หน้า W5) ส่วนกลุ่มและกลุ่มย่อยของโลหะชิ้นงาน กับชนิดกระแสและขั้ว เป็นตัวแปรไม่สำคัญที่ข้อ 10 ให้บันทึกในใบรับรองเท่านั้น และข้อ 5.5.2 ให้การสอบแบบเติมลวดรับรองโลหะชิ้นงานกลุ่ม 1 ถึง 11 ถ้าเป็นการเชื่อมไม่เติมลวด คำตอบเรื่องโลหะชิ้นงานเปลี่ยนตามหมายเหตุของข้อ 5.6