มองแล้วรู้
ผู้ผลิตต้องมีอุปกรณ์สำหรับการผลิตและการทดสอบพร้อมใช้เมื่อจำเป็น ต้องรู้ว่าตัวเองมีอะไร อุปกรณ์ต้องเหมาะกับงาน อุปกรณ์ใหม่หรือปรับปรุงใหม่ต้องทดสอบหลังติดตั้ง และต้องมีแผนบำรุงรักษา
ข้อนี้มีห้าข้อย่อย และเป็นข้อที่สามระดับต่างกันชัดที่สุดข้อหนึ่ง
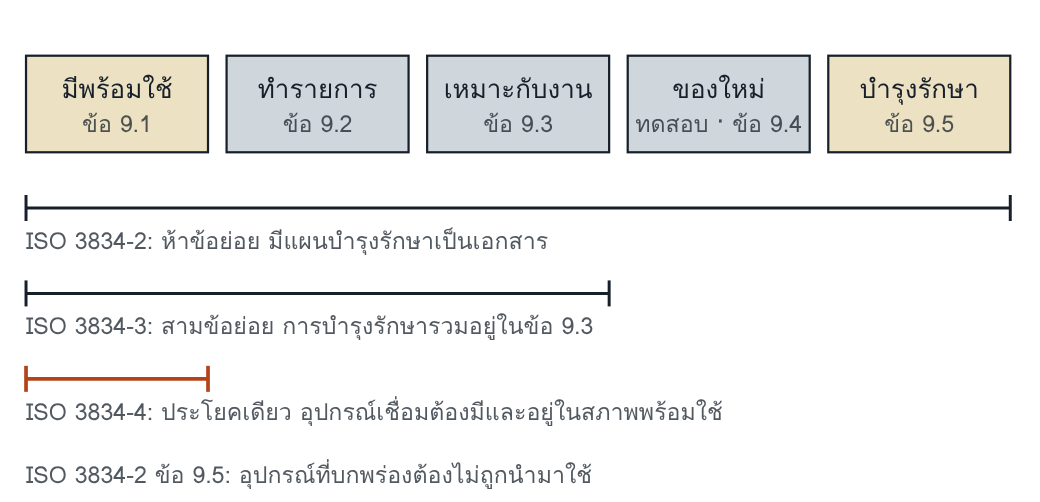
ระดับครบถ้วนมีห้าข้อย่อย ระดับมาตรฐานมีสามข้อย่อย ระดับพื้นฐานมีประโยคเดียว
สามระดับต่างกันอย่างไร
| เรื่อง | ISO 3834-2 ครบถ้วน | ISO 3834-3 มาตรฐาน | ISO 3834-4 พื้นฐาน |
|---|---|---|---|
| อุปกรณ์ที่ต้องมี (9.1) | เก้ากลุ่ม มีพร้อมใช้เมื่อจำเป็น | เหมือนระดับครบถ้วน | อุปกรณ์เชื่อมต้องมีพร้อมใช้ |
| รายการอุปกรณ์สำคัญ (9.2) | ต้องมี | ต้องมี | ไม่มีข้อกำหนดเฉพาะ |
| ความเหมาะสม (9.3) | ต้องเหมาะกับงาน | ต้องเหมาะกับงาน | ไม่มีข้อกำหนดเฉพาะ |
| อุปกรณ์ใหม่หรือปรับปรุงใหม่ (9.4) | ต้องทดสอบหลังติดตั้ง | ไม่มีข้อนี้ | ไม่มีข้อนี้ |
| การบำรุงรักษา (9.5) | ต้องมีแผนเป็นเอกสาร | ต้องบำรุงรักษาอย่างเหมาะสม แนะนำให้มีบันทึก (อยู่ในข้อ 9.3) | ต้องดูแลให้อยู่ในสภาพพร้อมใช้ ไม่ได้กำหนดแผนหรือบันทึก |
ภาคผนวก A ของ ISO 3834-1:2005 สรุปการบำรุงรักษาของระดับครบถ้วนว่าต้องมีทั้งแผนเป็นเอกสารและบันทึก และของระดับมาตรฐานว่าแนะนำให้มีบันทึก ในตัวบทของ ISO 3834-2:2021 แผนอยู่ในข้อ 9.5 ส่วนบันทึกการบำรุงรักษาเป็นบันทึกคุณภาพเมื่อเกี่ยวข้องตามข้อ 18 e และข้อ 18 ของ ISO 3834-3:2005 ไม่มีรายการนี้ ภาคผนวก A สรุประดับพื้นฐานว่าไม่มีข้อกำหนดเฉพาะเรื่องการบำรุงรักษา แต่ข้อ 9 ของ ISO 3834-4:2005 กำหนดให้อุปกรณ์เชื่อมได้รับการดูแลให้อยู่ในสภาพพร้อมใช้ ตารางนี้ยึดตามตัวบท ดูหลักการตีความในบทนำ หัวข้อเมื่อมาตรฐานเขียนไม่ตรงกัน
ทำไมจึงสำคัญ
WPS กำหนดค่าที่ต้องใช้ แต่ค่าที่ได้จริงมาจากเครื่อง เครื่องเชื่อมที่มิเตอร์อ่านไม่ตรง สายที่หน้าสัมผัสหลวม หรือชุดป้อนลวดที่ป้อนไม่สม่ำเสมอ ทำให้ช่างที่ทำตาม WPS ทุกบรรทัดยังได้รอยเชื่อมที่อยู่นอกเงื่อนไข ข้อ 9.5 จึงผูกแผนบำรุงรักษาเข้ากับตัวแปรที่อยู่ในขั้นตอนการเชื่อมโดยตรง
เอกสารและบันทึก
| ตัวอย่างเอกสาร | ตัวอย่างบันทึกและรายงาน |
|---|---|
| เอกสารสำหรับการระบุ การควบคุม การบำรุงรักษา และการสอบเทียบเมื่อเกี่ยวข้อง ของอุปกรณ์การผลิตและอุปกรณ์ตรวจทั้งหมด · กำหนดการบำรุงรักษา | รายการอุปกรณ์สำคัญ · รายงานการทดสอบอุปกรณ์ใหม่ · บันทึกการบำรุงรักษา |
ตัวอย่างจากภาคผนวก A ของ ISO/TR 3834-6:2007
อ่านแล้วเข้าใจ
อุปกรณ์ที่ต้องมี และรายการอุปกรณ์
ข้อ 9.1 อุปกรณ์ต่อไปนี้ต้องมีพร้อมใช้เมื่อจำเป็น
- เครื่องเชื่อมและเครื่องจักรอื่น
- อุปกรณ์เตรียมรอยต่อ เตรียมผิว และตัด รวมการตัดด้วยความร้อน
- อุปกรณ์ preheat และการอบหลังเชื่อม รวมเครื่องแสดงอุณหภูมิ
- จิ๊กและฟิกซ์เจอร์
- เครนและอุปกรณ์เคลื่อนย้ายที่ใช้ในการผลิต
- อุปกรณ์ป้องกันส่วนบุคคลและอุปกรณ์ความปลอดภัยอื่นที่เกี่ยวกับกระบวนการผลิตโดยตรง
- ตู้อบและกระบอกอบลวดเชื่อม
- สิ่งอำนวยความสะดวกสำหรับทำความสะอาดผิว
- สิ่งอำนวยความสะดวกสำหรับการทดสอบแบบทำลายและ NDT
ข้อ 9.2 ผู้ผลิตต้องมีรายการอุปกรณ์สำคัญที่ใช้ในการผลิต รายการนี้ต้องระบุอุปกรณ์หลักที่ใช้ประเมินกำลังการผลิตและความสามารถของโรงงาน เช่นพิกัดสูงสุดของเครน ขนาดชิ้นงานที่โรงงานรองรับได้ ความสามารถของเครื่องเชื่อมแบบกลหรืออัตโนมัติ ขนาดและอุณหภูมิสูงสุดของเตาอบหลังเชื่อม และพิกัดของเครื่องม้วน เครื่องดัด และเครื่องตัด อุปกรณ์อื่นระบุเพียงจำนวนรวมโดยประมาณของแต่ละประเภทก็พอ เช่นจำนวนเครื่องเชื่อมของแต่ละกระบวนการ
ความเหมาะสม อุปกรณ์ใหม่ และการบำรุงรักษา
- ข้อ 9.3 อุปกรณ์ต้องเหมาะกับงานที่ใช้ หมายเหตุของข้อนี้ระบุว่าโดยปกติไม่ต้องรับรองเครื่องเชื่อมและอุปกรณ์ให้ความร้อน เว้นแต่มีการระบุไว้เป็นอย่างอื่น
- ข้อ 9.4 หลังติดตั้งอุปกรณ์ใหม่หรืออุปกรณ์ที่ปรับปรุงใหม่ ต้องทดสอบเพื่อยืนยันว่าทำงานถูกต้อง การทดสอบต้องทำและบันทึกตามมาตรฐานที่เหมาะสมเมื่อมีมาตรฐานที่เกี่ยวข้อง
- ข้อ 9.5 ต้องมีแผนบำรุงรักษาเป็นเอกสาร แผนต้องทำให้มีการตรวจส่วนของอุปกรณ์ที่ควบคุมตัวแปรซึ่งระบุในขั้นตอนที่เกี่ยวข้อง และจำกัดเฉพาะส่วนที่จำเป็นต่อคุณภาพของผลิตภัณฑ์ได้
- อุปกรณ์ที่บกพร่องต้องไม่ถูกนำมาใช้
ตัวอย่างส่วนของอุปกรณ์ที่มาตรฐานยกไว้ ได้แก่สภาพของรางนำในเครื่องตัดด้วยความร้อนและฟิกซ์เจอร์แบบกล สภาพของแอมมิเตอร์ โวลต์มิเตอร์ และมาตรวัดอัตราไหล สภาพของสาย ท่อ และข้อต่อ ระบบควบคุมของเครื่องเชื่อมแบบกลหรืออัตโนมัติ เครื่องมือวัดอุณหภูมิ และชุดป้อนลวดกับท่อนำลวด
แนวทางตีความ
ISO/TR 3834-6 ข้อ 10.4 ระบุว่ารายการอุปกรณ์และสิ่งอำนวยความสะดวกหลักต้องเป็นปัจจุบัน และควรติดตามว่าอุปกรณ์ยังเพียงพอสำหรับผลิตภัณฑ์ที่ทำอยู่ ผู้ผลิตควรมีระบบสำหรับการระบุ การควบคุม การบำรุงรักษา และการสอบเทียบเมื่อเกี่ยวข้อง ของอุปกรณ์การผลิตทั้งหมด มีผู้รับผิดชอบที่กำหนดไว้ และมีวิธีกันไม่ให้อุปกรณ์ที่บกพร่องถูกใช้ในการผลิต
งานของผู้ประสานงานงานเชื่อม
ISO 14731:2019 ภาคผนวก B.5 ให้ผู้ผลิตพิจารณามอบหมายเรื่องต่อไปนี้
- ความเหมาะสมของอุปกรณ์เชื่อมและอุปกรณ์ที่เกี่ยวข้อง
- การจัดหา การระบุ และการเคลื่อนย้ายอุปกรณ์เสริม
- อุปกรณ์ป้องกันส่วนบุคคลและอุปกรณ์ความปลอดภัยอื่นที่เกี่ยวกับกระบวนการผลิตโดยตรง
- การบำรุงรักษาอุปกรณ์
- การทวนสอบและการยืนยันความใช้ได้ของอุปกรณ์
คิดต่อ
ถ้าหลุดซ้ำ ให้สงสัยระบบ
- แผนบำรุงรักษาครอบคลุมเครนและเครื่องอัดลม แต่ไม่มีเครื่องเชื่อม ชุดป้อนลวด และตู้อบลวด
- เครื่องที่เสียถูกวางไว้ข้างเครื่องที่ใช้ได้ โดยไม่มีป้ายหรือการแยก
- เครื่องเชื่อมใหม่ถูกนำเข้าสายการผลิตในวันที่ส่งถึง ไม่มีการทดสอบและไม่มีบันทึก
- รายการอุปกรณ์ทำครั้งเดียวตอนขอรับรอง และไม่เคยปรับตามเครื่องที่ซื้อเพิ่มหรือปลดออก
โยงไปเล่มอื่น
| The ISO 3834 Decision System บทที่ 6 | Material, Consumable และ Equipment Assurance |
| ISO 3834 Atlas ข้อ 16 | การสอบเทียบและการยืนยันความใช้ได้ของเครื่องมือวัด ตรวจ และทดสอบ ซึ่งแยกจากการบำรุงรักษาของข้อ 9.5 |
| Weldability Atlas | preheat และ heat input ซึ่งเป็นเงื่อนไขที่ขึ้นกับสภาพของเครื่องเชื่อมและเครื่องมือวัดอุณหภูมิ |
คำถามท้ายหน้า
- โรงงานระดับ ISO 3834-3 ซื้อเครื่องเชื่อมใหม่และนำมาใช้ทันทีโดยไม่มีรายงานการทดสอบ ขัดกับ ISO 3834-3 หรือไม่ และถ้าเป็นโรงงานระดับ ISO 3834-2 คำตอบเปลี่ยนหรือไม่
- แผนบำรุงรักษาของโรงงานระดับ ISO 3834-2 ครอบคลุมเฉพาะเครื่องเชื่อม ชุดป้อนลวด และเครื่องมือวัดอุณหภูมิ ไม่รวมรถยกและเครื่องอัดลม ยอมรับได้หรือไม่
แนวคำตอบ
- ไม่ขัดกับ ISO 3834-3 เพราะข้อ 9 ของระดับมาตรฐานมีเพียงข้อ 9.1 ถึง 9.3 ไม่มีข้อกำหนดเรื่องอุปกรณ์ใหม่ กำหนดเพียงว่าอุปกรณ์ต้องเหมาะกับงานและบำรุงรักษาอย่างเหมาะสม สำหรับ ISO 3834-2 คำตอบเปลี่ยน ข้อ 9.4 กำหนดให้ทดสอบหลังติดตั้งเพื่อยืนยันว่าทำงานถูกต้อง และต้องทำและบันทึกตามมาตรฐานที่เหมาะสมเมื่อมีมาตรฐานที่เกี่ยวข้อง
- ยอมรับได้ตามข้อ 9.5 ของ ISO 3834-2 ซึ่งยอมให้จำกัดแผนเฉพาะส่วนที่จำเป็นต่อคุณภาพของผลิตภัณฑ์ เงื่อนไขคือแผนต้องครอบคลุมส่วนของอุปกรณ์ที่ควบคุมตัวแปรในขั้นตอนที่เกี่ยวข้องให้ครบ จึงต้องดูต่อว่าโรงงานมีเครื่องตัดด้วยความร้อน มาตรวัดอัตราไหล สายและข้อต่อ หรือระบบควบคุมของเครื่องอัตโนมัติ ที่ยังไม่อยู่ในแผนหรือไม่