มองแล้วรู้
ผู้ผลิตต้องรับผิดชอบให้เครื่องมือวัด ตรวจ และทดสอบ ได้รับการสอบเทียบหรือการยืนยันความใช้ได้ (validation) อย่างเหมาะสม เครื่องมือทุกชิ้นที่ใช้ประเมินคุณภาพของชิ้นงานต้องอยู่ใต้การควบคุม และทำตามรอบที่กำหนด
ตู้เชื่อมไม่ใช่เครื่องมือวัด แต่ต้องวัดได้ว่ากำลังใช้ไฟอยู่เท่าไร ข้อนี้จึงไม่ได้ขอให้สอบเทียบทุกอย่าง สิ่งที่ขอคือกระบวนการที่พิสูจน์ได้ว่าตัวเลขที่ใช้ตัดสินงานเชื่อถือได้
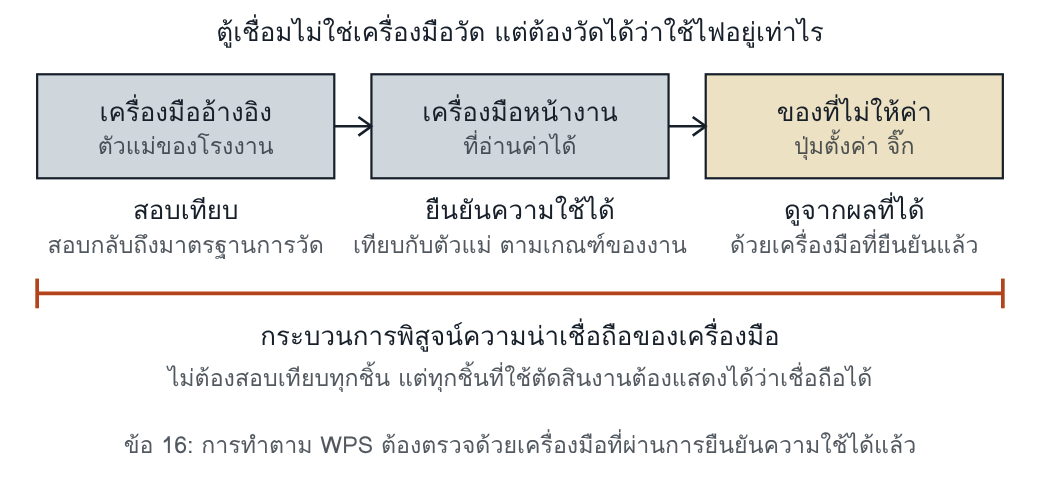
การแบ่งเครื่องมือเป็นสามกลุ่มเป็นการจัดของผู้เขียน อาศัยข้อ 16 ของ ISO 3834-2:2021 ซึ่งยอมรับการสอบเทียบหรือการยืนยันความใช้ได้ และ ISO 17662:2016 ข้อ 4.1 ซึ่งให้กำหนดความเข้มจากสมรรถนะที่งานต้องการ บรรทัดล่างสุดเป็นข้อกำหนดของข้อ 16
สามระดับต่างกันอย่างไร
| เรื่อง | ISO 3834-2 ครบถ้วน | ISO 3834-3 มาตรฐาน | ISO 3834-4 พื้นฐาน |
|---|---|---|---|
| การสอบเทียบหรือการยืนยันความใช้ได้ | ต้องทำ | ทำเมื่อมีการกำหนด | ไม่มีข้อกำหนดเฉพาะ |
| เครื่องมือที่ใช้ประเมินคุณภาพของชิ้นงาน | ทุกชิ้นต้องควบคุม และทำตามรอบที่กำหนด | ไม่ได้ระบุ | ไม่มีข้อกำหนดเฉพาะ |
| การทวนสอบว่าทำตาม WPS | ต้องใช้เครื่องมือที่ผ่านการยืนยันความใช้ได้ | ไม่ได้ระบุ | ไม่มีข้อกำหนดเฉพาะ |
ISO 3834-4:2005 ไม่มีข้อนี้ ยืนยันด้วยภาคผนวก A ของ ISO 3834-1:2005 และตาราง 9 ของ ISO 3834-5:2021 ตารางนี้เทียบ ISO 3834-2 ฉบับ 2021 ซึ่งเขียนข้อ 16 ใหม่ กับ ISO 3834-3:2005 ข้อความเรื่องการทวนสอบว่าทำตาม WPS ด้วยเครื่องมือที่ผ่านการยืนยันความใช้ได้ เพิ่มเข้ามาในฉบับ 2021 และไม่มีใน ISO 3834-2:2005 คำว่าไม่ได้ระบุในช่อง ISO 3834-3 ของแถวนี้จึงสะท้อนความต่างของฉบับ ไม่ได้ยืนยันว่าเป็นความต่างของระดับ ผู้ที่ถือ ISO 3834-3:2021 ควรตรวจกับตัวบทฉบับของตน
ทำไมจึงสำคัญ
WPS กำหนดงานเชื่อมด้วยตัวเลข เช่นกระแส แรงดัน ความเร็ว และอุณหภูมิ บันทึกการเชื่อม รายงานการตรวจ และกราฟการอบ ล้วนเป็นตัวเลขที่อ่านจากเครื่องมือ ถ้าเครื่องมือเชื่อถือไม่ได้ หลักฐานทั้งชุดที่ข้ออื่นสร้างไว้ก็เชื่อถือไม่ได้ตามไปด้วย
มาตรฐานที่ใช้ประกอบ
| เรื่อง | มาตรฐาน | ตารางใน ISO 3834-5:2021 |
|---|---|---|
| การสอบเทียบ การทวนสอบ และการยืนยันความใช้ได้ของอุปกรณ์ที่ใช้ในงานเชื่อม | ISO 17662 | ตาราง 9 |
รายการสำหรับการเชื่อมอาร์ก ผู้ผลิตใช้เอกสารอื่นที่เทียบเท่าทางเทคนิคได้ หรือใช้มาตรฐานที่มาตรฐานการใช้งานกำหนด
เอกสารและบันทึก
| ตัวอย่างเอกสาร | ตัวอย่างบันทึกและรายงาน |
|---|---|
| กระบวนการที่เป็นเอกสารสำหรับระบุ ควบคุม บำรุงรักษา และสอบเทียบอุปกรณ์ผลิตและอุปกรณ์ตรวจ · ตารางกำหนดการสอบเทียบและการทวนสอบ | บันทึกการสอบเทียบและการทดสอบเพื่อยืนยันความใช้ได้ |
ตัวอย่างจากภาคผนวก A ของ ISO/TR 3834-6:2007 ซึ่งจัดข้อ 15 ถึง 18 ไว้สำหรับ ISO 3834-2 และ ISO 3834-3 เท่านั้น ขณะที่ ISO 3834-4:2005 มีข้อ 13 เรื่องสิ่งที่ไม่เป็นไปตามข้อกำหนด และข้อ 14 เรื่องบันทึกคุณภาพ เล่มนี้ถือตัวบทของ ISO 3834-4 ดูหลักการตีความในบทนำ หัวข้อเมื่อมาตรฐานเขียนไม่ตรงกัน
แนวทางตีความ
ISO/TR 3834-6 ข้อ 10.7 ใช้คำว่าทวนสอบในอีกความหมายหนึ่ง คือการใช้เครื่องมือวัดปรับเครื่องเชื่อมจนได้กระแสตาม WPS ซึ่งเป็นการกระทำกับงาน ไม่ได้ตรวจความแม่นของเครื่อง รายงานระบุว่าการทวนสอบในความหมายนี้ไม่ใช่การสอบเทียบหรือการยืนยันความใช้ได้ เมื่ออ่านสองฉบับคู่กันจึงต้องดูว่าคำนี้หมายถึงเครื่องมือหรือหมายถึงงาน ดูหลักการตีความในบทนำ หัวข้อเมื่อมาตรฐานเขียนไม่ตรงกัน
ข้อเดียวกันให้แนวทางว่าเครื่องมือใดอยู่ในขอบเขต
- เครื่องเชื่อม โดยทั่วไปต้องสอบเทียบเฉพาะเมื่อคุณภาพหรือความทำซ้ำได้ของรอยเชื่อมขึ้นกับการตั้งค่าที่แม่นและทำซ้ำได้ เช่นกระแส แรงดัน ความเร็ว อัตราไหลของแก๊ส หรือลักษณะพัลส์
- ถ้าเครื่องเชื่อมไม่มีมิเตอร์กระแสและแรงดันที่สอบเทียบแล้ว ผู้ผลิตควรมีเครื่องมือที่สอบเทียบแล้วไว้ทวนสอบว่าพารามิเตอร์เป็นไปตาม WPS
- เครื่องมือวัดอุณหภูมิ เช่นเครื่องบันทึกของการอบ อุปกรณ์ NDT และเกจวัดความดัน โดยทั่วไปต้องสอบเทียบหรือยืนยันความใช้ได้
- เครื่องมือวัดขนาดบางชนิด เช่นเวอร์เนียร์และไมโครมิเตอร์ ต้องสอบเทียบเมื่อผลิตภัณฑ์ต้องการความแม่นระดับนั้น
- ผู้ผลิตควรระบุและบันทึกว่าอุปกรณ์ใดต้องสอบเทียบ และเก็บบันทึกการสอบเทียบไว้
ภาคผนวก A ของ ISO/TR 3834-6 ยกเครื่องมือสี่กลุ่มเป็นตัวอย่างของข้อนี้ คือเครื่องมือวัดอุณหภูมิ เครื่องมือวัดทางไฟฟ้า เครื่องมือวัดรูปร่างและขนาด และมาตรวัดอัตราไหลของแก๊ส
อ่านแล้วเข้าใจ
มาตรฐานกำหนดอะไร
- ผู้ผลิตเป็นผู้รับผิดชอบการสอบเทียบหรือการยืนยันความใช้ได้ของเครื่องมือวัด ตรวจ และทดสอบ
- เครื่องมือทุกชิ้นที่ใช้ประเมินคุณภาพของชิ้นงานต้องอยู่ใต้การควบคุมที่เหมาะสม และได้รับการสอบเทียบหรือการยืนยันความใช้ได้ตามรอบที่กำหนด
- การทำตาม WPS ต้องทวนสอบด้วยเครื่องมือที่ผ่านการยืนยันความใช้ได้แล้ว
- การสอบเทียบหรือการยืนยันความใช้ได้ของเครื่องเชื่อม ไม่ได้ทำให้ผู้ผลิตพ้นจากหน้าที่ทวนสอบว่างานเชื่อมเป็นไปตาม WPS
ตัวบทข้อ 16 ไม่ได้กำหนดรอบ และไม่ได้กำหนดว่าเครื่องมือใดต้องสอบเทียบหรือยืนยันความใช้ได้ ข้อ 16 ชี้ต่อไปยังเอกสารในตาราง 9 ของ ISO 3834-5 ซึ่งระบุ ISO 17662 ผู้ผลิตใช้ ISO 17662 หรือเอกสารที่เทียบเท่าทางเทคนิค หรือมาตรฐานที่มาตรฐานการใช้งานกำหนด
ISO 17662:2016 เติมรายละเอียดอะไร
ISO 17662 ว่าด้วยเครื่องมือที่ใช้คุมตัวแปรของกระบวนการเชื่อม ในกรณีที่ผลของกระบวนการแสดงเป็นหลักฐานด้วยการตรวจและทดสอบภายหลังได้ยากหรือไม่คุ้มค่า เครื่องมือที่ใช้ตรวจและทดสอบผลิตภัณฑ์สำเร็จ เช่นอุปกรณ์ NDT อยู่นอกขอบเขตของ ISO 17662 แต่ยังอยู่ในข้อ 16 ของ ISO 3834-2 มาตรฐานนี้ระบุว่าเครื่องมือกลุ่มนั้นควรได้รับการสอบเทียบ ทวนสอบ หรือยืนยันความใช้ได้ และให้ดูมาตรฐานของวิธีตรวจนั้น (ข้อ 1 และ 4.1) มาตรฐานนี้นับการทวนสอบเป็นวิธีที่สามคู่กับการสอบเทียบและการยืนยันความใช้ได้ และนิยามสามคำไว้ดังนี้ การสอบเทียบคือการหาความสัมพันธ์ระหว่างค่าที่เครื่องมือแสดงกับค่าของมาตรฐานอ้างอิง การทวนสอบคือการยืนยันด้วยหลักฐานว่าเป็นไปตามข้อกำหนดที่ระบุไว้ การยืนยันความใช้ได้คือการยืนยันด้วยหลักฐานว่าเป็นไปตามข้อกำหนดของการใช้งานที่ตั้งใจ (ข้อ 3.3, 3.10 และ 3.11) ทั้งสามคำเป็นการกระทำกับเครื่องมือ
- รอบ: สำหรับเครื่องมือที่ระบุแล้วว่าต้องทำ ปีละครั้ง เว้นแต่กำหนดเป็นอย่างอื่น ลดความถี่ได้เมื่อมีประวัติว่าเครื่องมือให้ผลซ้ำได้และเชื่อถือได้ และอาจต้องทำถี่ขึ้นตามคำแนะนำของผู้ผลิตเครื่องมือ หรือเมื่อมีเหตุให้เชื่อว่าสมรรถนะเสื่อมลง และต้องทำใหม่ก่อนนำกลับมาใช้ เมื่อเครื่องมืออ่านค่าผิดปกติ เสียหายจนเห็นได้ ถูกใช้ผิดหรือรับภาระเกิน หรือผ่านการซ่อมหรือดัดแปลง (ข้อ 4.2)
- ความแม่นที่ต้องการ: ต้องกำหนดจากสมรรถนะที่ต้องการ และต้องเข้ากันได้กับช่วงที่ WPS ยอมให้สำหรับตัวแปรนั้น และอาจไม่ต้องเข้มเท่าการใช้เครื่องมือชนิดเดียวกันในงานอื่น (ข้อ 4.1)
- กรณีที่ละเว้นได้ทั้งหมด: เมื่อไม่มีข้อกำหนดทางกฎหมายหรือสัญญาให้ทวนสอบหรือยืนยันกระบวนการ เมื่อเป็นการผลิตจำนวนมากที่คุมด้วยการทดสอบก่อนผลิตและการสุ่มทดสอบตามเงื่อนไขที่มาตรฐานระบุ หรือเมื่อขั้นตอนผ่านการทดสอบขั้นตอนการเชื่อมแล้ว และการผลิตใช้เครื่องเชื่อมเครื่องเดียวกับที่ใช้ทดสอบ หรือมีระบบเฝ้าติดตามพารามิเตอร์ที่สอบเทียบแล้ว (ข้อ 4.3) ข้อละเว้นนี้เป็นของ ISO 17662 ส่วน ISO 3834-2:2021 ข้อ 16 ยังกำหนดให้ทวนสอบการทำตาม WPS ด้วยเครื่องมือที่ผ่านการยืนยันความใช้ได้แล้ว
- heat input: เมื่อ heat input เป็นตัวแปรสำคัญ เครื่องมือทุกชิ้นที่ใช้ต้องสอบเทียบ ทวนสอบ หรือยืนยันความใช้ได้ (ข้อ 5.3)
| เครื่องมือ | สิ่งที่ ISO 17662:2016 ระบุ | ตาราง |
|---|---|---|
| แอมมิเตอร์และโวลต์มิเตอร์ของการเชื่อมอาร์ก | ต้องยืนยันความใช้ได้ | 11 |
| มาตรวัดอัตราไหลของแก๊สปกคลุม | ต้องยืนยันความใช้ได้ ความคลาดเคลื่อนไม่เกิน ±20 % ของค่าจริง | 8 |
| เครื่องมือคุมสภาพการเก็บลวดเชื่อม | ความชื้น ±5 % เทอร์โมมิเตอร์ ±5 °C | 7 |
| ตู้อบ ตู้อุ่น และกระบอกอบลวดเชื่อม | เครื่องชี้อุณหภูมิต้องยืนยันความใช้ได้ ไม่เกิน ±10 °C | 7 |
| เครื่องวัดอุณหภูมิ preheat และระหว่างชั้น | เทอร์โมมิเตอร์แบบสัมผัสและแบบไม่สัมผัสต้องยืนยันความใช้ได้ ตัวเทอร์โมคัปเปิลโดยทั่วไปไม่ต้อง แต่ชุดเครื่องมือที่ต่ออยู่ต้องยืนยัน ชอล์กและสีวัดอุณหภูมิจากผู้จำหน่ายที่เชื่อถือได้ไม่ต้องทวนสอบ | 43 |
| ระบบวัดอุณหภูมิของการอบหลังเชื่อม | ทั้งระบบยกเว้นตัวเทอร์โมคัปเปิลต้องยืนยันความใช้ได้ ถ้าคุมจากอุณหภูมิเตา ต้องตรวจการกระจายอุณหภูมิในเตา ความแม่นที่ต้องการ ±10 °C และผู้ผลิตต้องกำหนดความแม่นของระบบวัดให้เข้ากับเกณฑ์อุณหภูมิของการอบ เครื่องบันทึกต้องยืนยันความใช้ได้หรือสอบเทียบ แนะนำชั้นความแม่น 0,5 | 44 |
| นาฬิกาจับเวลาและไม้บรรทัดเหล็กที่ใช้วัดความเร็วของการเชื่อมแบบกลหรืออัตโนมัติ | ไม้บรรทัดเหล็กที่เหมาะสมไม่ต้องทำ ถ้าไม่เสียหายจนเห็นได้ นาฬิกาจับเวลายืนยันได้โดยเทียบกับนาฬิกาที่แม่นพอสมควร | 12 |
สรุปบางแถวจาก ISO 17662:2016 สำหรับการเชื่อมอาร์ก มาตรฐานมีตารางของกระบวนการอื่นและของเครื่องมืออื่นอีก ภาคผนวก C ซึ่งเป็นข้อมูลประกอบ เตือนว่าข้อกำหนดทางกฎหมาย สัญญา หรือการค้า อาจจำกัดว่าหน่วยงานใดทำการสอบเทียบ ทวนสอบ หรือยืนยันความใช้ได้ได้ เช่นต้องเป็นบุคคลที่สามที่ได้รับการรับรองระบบงาน
งานของผู้ประสานงานงานเชื่อม
ISO 14731:2019 ภาคผนวก B.17 และ B.5 e ให้ผู้ผลิตพิจารณามอบหมายเรื่องต่อไปนี้
- วิธีการและการดำเนินการที่จำเป็นสำหรับการสอบเทียบและการยืนยันความใช้ได้ของเครื่องมือวัด ตรวจ และทดสอบ
- การทวนสอบและการยืนยันความใช้ได้ของอุปกรณ์ ซึ่งอยู่ในหัวข้ออุปกรณ์
กฎที่เรียกใช้
PED 2014/68/EU ภาคผนวก III โมดูล D ข้อ 3.2 กำหนดให้เอกสารระบบคุณภาพของผู้ผลิตอธิบายบันทึกคุณภาพ ซึ่งยกข้อมูลการสอบเทียบเป็นตัวอย่างหนึ่ง คู่กับรายงานการตรวจและข้อมูลการทดสอบ
คิดต่อ
ถ้าหลุดซ้ำ ให้สงสัยระบบ
- มีสติกเกอร์สอบเทียบครบทุกเครื่อง แต่ไม่มีใครวัดกระแสและแรงดันที่จุดเชื่อมเทียบกับ WPS
- เครื่องมือที่ช่างใช้ประจำ เช่นแคลมป์มิเตอร์หรือเทอร์โมมิเตอร์แบบสัมผัส ไม่อยู่ในทะเบียนเครื่องมือ
- เมื่อพบเครื่องมือคลาดเคลื่อนเกินเกณฑ์ ไม่มีใครย้อนดูว่างานใดถูกวัดด้วยเครื่องมือนั้น
- รอบการสอบเทียบถูกกำหนดเท่ากันทุกเครื่อง โดยไม่ดูว่าเครื่องใดมีผลต่อการตัดสินคุณภาพ
โยงไปเล่มอื่น
| The ISO 3834 Decision System บทที่ 6 | Material, Consumable และ Equipment Assurance ซึ่งรวมการตัดสินใจเรื่องเครื่องมือและอุปกรณ์ |
| Weldability Atlas | heat input และ preheat ซึ่งเป็นค่าที่คำนวณหรืออ่านจากเครื่องมือที่ข้อนี้ควบคุม |
| หน้าข้อ 9 และข้อ 14 ของเล่มนี้ | การบำรุงรักษาอุปกรณ์ และการตรวจพารามิเตอร์ระหว่างเชื่อม |
คำถามท้ายหน้า
- เครื่องเชื่อมของโรงงานระดับ ISO 3834-2 ไม่มีมิเตอร์ที่สอบเทียบแล้ว ช่างตั้งกระแสตามหน้าปัดของเครื่อง โรงงานต้องทำอะไรจึงจะแสดงได้ว่างานเป็นไปตาม WPS
- ช่างใช้แคลมป์มิเตอร์ปรับกระแสจนได้ค่าตาม WPS การกระทำนี้เป็นการสอบเทียบ การยืนยันความใช้ได้ หรือการทวนสอบ และมีเงื่อนไขอะไรกับแคลมป์มิเตอร์ตัวนั้น
แนวคำตอบ
- ISO 3834-2:2021 ข้อ 16 กำหนดให้ทวนสอบการทำตาม WPS ด้วยเครื่องมือที่ผ่านการยืนยันความใช้ได้แล้ว หน้าปัดที่ไม่ได้สอบเทียบและไม่ได้ยืนยันความใช้ได้จึงใช้เป็นหลักฐานไม่ได้ ISO/TR 3834-6 ข้อ 10.7 แนะนำว่าเมื่อเครื่องเชื่อมไม่มีมิเตอร์ที่สอบเทียบแล้ว ผู้ผลิตควรมีเครื่องมือที่สอบเทียบแล้วไว้ทวนสอบกระแสและแรงดันเทียบกับ WPS โรงงานจึงเลือกได้สองทาง คือยืนยันความใช้ได้ของหน้าปัด หรือวัดด้วยเครื่องมือภายนอกที่สอบเทียบแล้ว
- เป็นการทวนสอบ ตามคำอธิบายของ ISO/TR 3834-6 ข้อ 10.7 เพราะเป็นการดูว่าได้กระแสที่กำหนดหรือไม่ โดยไม่ได้ตรวจความแม่นของเครื่องเชื่อม เงื่อนไขอยู่ใน ISO 3834-2:2021 ข้อ 16 คือแคลมป์มิเตอร์ต้องผ่านการสอบเทียบหรือการยืนยันความใช้ได้ตามรอบที่กำหนด ISO 17662:2016 ตาราง 11 เสริมว่าเมื่อวัดกระแสด้วยแคลมป์มิเตอร์ ควรคำนึงถึงความต่างระหว่างเครื่องมือที่อ่านค่าเฉลี่ยกับเครื่องมือที่อ่านค่า RMS