มองแล้วรู้
ข้อ 6.3 ของ ISO 15614-1:2017 มีสี่ประโยค กำหนดสี่เรื่อง: ชิ้นทดสอบต้องเตรียมและเชื่อมตาม pWPS ซึ่งชิ้นทดสอบต้องเป็นตัวแทน ตำแหน่งเชื่อมต้องเป็นไปตาม ISO 6947 รอยเชื่อมแต้มที่จะถูกหลอมรวมในรอยต่อจริงต้องมีในชิ้นทดสอบ และผู้ตรวจสอบหรือหน่วยตรวจสอบต้องทวนสอบการเชื่อมและการทดสอบ
ข้อนี้ไม่แยกระดับ ใช้เหมือนกันทั้ง Level 1 และ Level 2 และสั้นกว่าที่คนส่วนใหญ่คาด หลายเรื่องที่ปฏิบัติกันในวันทดสอบไม่ได้อยู่ในตัวบท หน้านี้จึงแยกสิ่งที่ตัวบทกำหนดออกจากสิ่งที่ต้องตกลงกันเอง
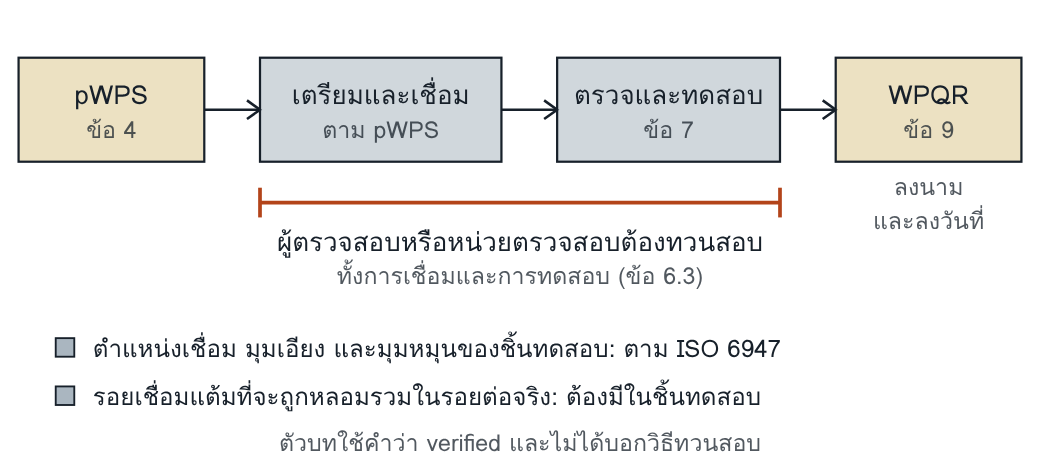
ผู้ตรวจสอบหรือหน่วยตรวจสอบทวนสอบสองขั้นตามข้อ 6.3 และลงนามใน WPQR ตามข้อ 9 ของ ISO 15614-1:2017
ตัวบทกำหนด และตัวบทไม่ได้เขียน
| เรื่อง | ตัวบทกำหนด (ข้อ 6.3) | ตัวบทไม่ได้เขียน |
|---|---|---|
| การเตรียมและการเชื่อม | ต้องทำตาม pWPS ซึ่งชิ้นทดสอบต้องเป็นตัวแทน | สถานที่เชื่อม และเงื่อนไขของโรงงานในวันทดสอบ |
| ตำแหน่งเชื่อม | ตำแหน่งเชื่อม และขีดจำกัดของมุมเอียงและมุมหมุนของชิ้นทดสอบ ต้องเป็นไปตาม ISO 6947 | ค่ามุม ซึ่งอยู่ใน ISO 6947 |
| รอยเชื่อมแต้ม | ถ้าจะถูกหลอมรวมในรอยต่อจริง ต้องรวมอยู่ในชิ้นทดสอบ | จำนวน ขนาด และตำแหน่งของรอยเชื่อมแต้ม |
| ผู้ตรวจสอบหรือหน่วยตรวจสอบ | ต้องทวนสอบ (verified) การเชื่อมและการทดสอบชิ้นทดสอบ | วิธีทวนสอบ ต้องอยู่ดูช่วงใด และคุณสมบัติหรือความเป็นอิสระของผู้ตรวจสอบ |
ISO 15614-1:2017 ข้อ 6.3 ทั้งสองระดับ ข้อ 3 ของมาตรฐานไม่ได้นิยามผู้ตรวจสอบหรือหน่วยตรวจสอบไว้เอง แต่ให้ใช้คำศัพท์ตาม ISO/TR 25901 คอลัมน์ขวาเป็นเรื่องที่ต้องดูจากสัญญา มาตรฐานการใช้งาน หรือตกลงกับผู้ตรวจสอบหรือหน่วยตรวจสอบก่อนวันทดสอบ
ทำไมจึงสำคัญ
WPQR เป็นหลักฐานว่าขั้นตอนการเชื่อมที่เสนอให้ผลตามต้องการ หลักฐานนี้มีน้ำหนักเมื่อสองเรื่องจริง คือชิ้นทดสอบถูกเชื่อมตาม pWPS และมีผู้ทวนสอบว่าเป็นเช่นนั้น ถ้าชิ้นทดสอบถูกเชื่อมด้วยค่าที่ต่างจาก pWPS ผลทดสอบที่ผ่านพิสูจน์ขั้นตอนอื่น ไม่ใช่ขั้นตอนที่เสนอ และถ้าไม่มีใครทวนสอบการเชื่อม ลายมือชื่อใน WPQR รับรองได้เพียงผลของห้องทดสอบ
WPS ต้องระบุอะไร
ISO 15609-1:2004 ให้ WPS ของการเชื่อมอาร์กระบุเรื่องต่อไปนี้
- วิธีเตรียมรอยต่อ การทำความสะอาด การจับยึด และการเชื่อมแต้ม (ข้อ 4.4.4)
- ตำแหน่งเชื่อมที่ใช้ได้ ตาม ISO 6947 (ข้อ 4.4.3)
- ตัวแปรทางไฟฟ้า เทคนิคการเชื่อม ลวดเชื่อม preheat และอุณหภูมิระหว่างชั้น ซึ่งเป็นค่าที่ต้องเทียบกับบันทึกการเชื่อมชิ้นทดสอบ (ข้อ 4.4.5 ถึง 4.4.12)
ตัวอย่างอ่านค่า
pWPS ของกระบวนการ 135 ระบุกระแส 180 ถึง 220 A สำหรับเที่ยวเติม และระบุว่ารอยเชื่อมแต้มคงอยู่และถูกหลอมรวมในเที่ยวราก บันทึกการเชื่อมชิ้นทดสอบมีเที่ยวเติมสี่เที่ยว กระแส 195, 210, 240 และ 205 A ชิ้นทดสอบถูกประกอบด้วยตัวจับยึด ไม่มีรอยเชื่อมแต้ม
กระแส: เที่ยวที่สาม 240 A สูงกว่าขีดบน 220 A อยู่ 20 A ชิ้นทดสอบจึงไม่ได้เชื่อมตาม pWPS ครบทุกเที่ยว (ข้อ 6.3 ประโยคแรก)
รอยเชื่อมแต้ม: งานผลิตจะหลอมรอยเชื่อมแต้มรวมในรอยต่อ แต่ชิ้นทดสอบไม่มี ขัดกับข้อ 6.3 ประโยคที่สาม
ทางออก: ตัวบทไม่ได้บอกว่าต้องทำอย่างไรเมื่อชิ้นทดสอบเบี่ยงจาก pWPS ทางที่ระวังกว่า ซึ่งเป็นการตีความ คือแก้ pWPS ให้ตรงกับสิ่งที่ตั้งใจใช้ แล้วเชื่อมชิ้นทดสอบใหม่ให้ตรง โดยตกลงกับผู้ตรวจสอบหรือหน่วยตรวจสอบก่อน
ตัวอย่างสมมติ แต่งขึ้นเพื่ออธิบายวิธีอ่าน
อ่านแล้วเข้าใจ
มาตรฐานกำหนดอะไร
สี่ประโยคของข้อ 6.3 อ่านทีละประโยคได้ดังนี้
- ตาม pWPS: การเตรียมและการเชื่อมชิ้นทดสอบต้องทำตาม pWPS ซึ่งชิ้นทดสอบต้องเป็นตัวแทน ISO 15607:2019 ข้อ 5.1 เขียนตรงกันว่า ถ้าการรับรองมีการเชื่อมชิ้นทดสอบ ชิ้นทดสอบต้องเชื่อมตาม pWPS
- ตำแหน่งเชื่อม: ตำแหน่งเชื่อมและขีดจำกัดของมุมเอียงและมุมหมุนของชิ้นทดสอบต้องเป็นไปตาม ISO 6947 ชิ้นทดสอบที่วางเอียงเกินขีดของตำแหน่งที่ระบุ จึงไม่ใช่ตำแหน่งนั้น
- รอยเชื่อมแต้ม: ถ้ารอยเชื่อมแต้มจะถูกหลอมรวมในรอยต่อจริง ต้องรวมอยู่ในชิ้นทดสอบ ตัวบทเป็นเงื่อนไข ถ้างานผลิตเอารอยเชื่อมแต้มออกก่อนเชื่อม ข้อนี้ไม่บังคับให้มี
- การทวนสอบ: การเชื่อมและการทดสอบชิ้นทดสอบต้องได้รับการทวนสอบโดยผู้ตรวจสอบหรือหน่วยตรวจสอบ
ข้อ 9 ปิดวงจร: WPQR ต้องมีรายการที่เกี่ยวข้องตามที่ ISO 15609 กำหนดสำหรับ WPS พร้อมรายละเอียดของลักษณะที่ไม่ผ่านข้อ 7 และเมื่อไม่พบลักษณะหรือผลทดสอบที่ไม่ผ่าน WPQR ถือว่าผ่านการรับรอง และต้องลงนามและลงวันที่โดยผู้ตรวจสอบหรือหน่วยตรวจสอบ ค่าที่ใช้เชื่อมจริงจึงต้องถูกบันทึกระหว่างเชื่อม ให้ครบตามหัวข้อของ pWPS
ทวนสอบ หมายถึงอะไร
ตัวบทใช้คำว่า verified และไม่ได้เขียนว่าต้องทำอย่างไร ไม่ได้เขียนว่าผู้ตรวจสอบต้องอยู่ดูการเชื่อมตลอด และไม่ได้กำหนดว่าผู้ตรวจสอบต้องเป็นบุคคลภายนอก ISO 15607:2019 ตาราง B.1 ซึ่งเป็นข้อมูลประกอบ ให้ผู้ตรวจสอบหรือหน่วยตรวจสอบเกี่ยวข้องในขั้นรับรองเมื่อเกี่ยวข้อง และเชิงอรรถระบุว่าบางกรณีอาจต้องเป็นผู้ตรวจสอบอิสระจากภายนอก
เล่มนี้ใช้ทางที่ระวังกว่า ซึ่งเป็นการตีความ ไม่ใช่ข้อกำหนด: ให้ผู้ตรวจสอบเห็นการประกอบ การเชื่อม และการทำเครื่องหมายชิ้นทดสอบด้วยตนเอง และเห็นหรือทบทวนการทดสอบจากรายงานที่สอบกลับถึงชิ้นทดสอบได้ ในงานจริงควรตกลงกับผู้ตรวจสอบหรือหน่วยตรวจสอบก่อนวันทดสอบ ว่าจะทวนสอบขั้นใดด้วยวิธีใด และดูว่าสัญญาหรือมาตรฐานการใช้งานกำหนดผู้ตรวจสอบไว้อย่างไร
จุดที่อ่านผิดบ่อย
- ใช้ถ้อยคำของ ISO 15614-1 ฉบับ 2004 กับงานที่ระบุ ISO 15614-1:2017 ข้อ 6.3 ของ ISO 15614-1 ฉบับ 2004 มีวลีว่าเชื่อมภายใต้เงื่อนไขทั่วไปของการเชื่อมในงานผลิต และใช้คำว่า witnessed ส่วน ISO 15614-1:2017 ไม่มีวลีนั้น และใช้คำว่า verified
- ถือว่าลายมือชื่อของผู้ตรวจสอบใน WPQR ครอบคลุมเฉพาะผลทดสอบ ทั้งที่ข้อ 6.3 ให้ทวนสอบทั้งการเชื่อมและการทดสอบ
- คิดว่ารอยเชื่อมแต้มต้องมีในชิ้นทดสอบทุกกรณี หรือไม่ต้องมีเลย ทั้งที่ตัวบทผูกกับเงื่อนไขเดียว คือรอยเชื่อมแต้มจะถูกหลอมรวมในรอยต่อจริงหรือไม่
คิดต่อ
ถ้าหลุดซ้ำ ให้สงสัยระบบ
- ไม่มีแบบบันทึกการเชื่อมชิ้นทดสอบแยกรายเที่ยว ค่าใน WPQR จึงคัดจาก pWPS แทนค่าที่วัดจริง
- ไม่มีการนัดหมายและตกลงขอบเขตการทวนสอบกับผู้ตรวจสอบเป็นลายลักษณ์อักษรก่อนวันทดสอบ
- ชิ้นทดสอบไม่ถูกทำเครื่องหมายก่อนส่งห้องทดสอบ รายงานผลจึงสอบกลับถึงชิ้นที่เชื่อมต่อหน้าผู้ตรวจสอบไม่ได้
โยงไปหน้าอื่นและเล่มอื่น
| หน้า P1 | pWPS ต้องมีก่อนเชื่อมชิ้นทดสอบ |
| หน้า P6 และ P7 | การตรวจ การทดสอบ และเกณฑ์ยอมรับของชิ้นทดสอบ |
| หน้า P12 | ตำแหน่งเชื่อมของชิ้นทดสอบกับช่วงที่รับรอง |
| หน้า P18 | รายการใน WPQR และการลงนาม |
| หน้า W8 | ผู้ตรวจสอบในการสอบช่างเชื่อมมีข้อกำหนดของมาตรฐานนั้นเอง ห้ามใช้แทนกัน |
| ISO 3834 Atlas ข้อ 10 | การรับรองขั้นตอนการเชื่อมในระบบคุณภาพ |
คำถามท้ายหน้า
- pWPS ระบุว่ารอยเชื่อมแต้มคงอยู่และถูกหลอมรวมในเที่ยวราก ผู้ผลิตประกอบชิ้นทดสอบด้วยตัวจับยึดโดยไม่เชื่อมแต้ม เพื่อให้รากสวย ทำได้หรือไม่ตามข้อ 6.3
- ผู้ตรวจสอบไม่ได้เห็นการเชื่อมชิ้นทดสอบ ได้รับเพียงรายงานผลจากห้องทดสอบ แล้วลงนามใน WPQR เรื่องใดตามข้อ 6.3 ที่ยังไม่ได้ทวนสอบ และควรทำอย่างไร
แนวคำตอบ
- ทำไม่ได้ ข้อ 6.3 ของ ISO 15614-1:2017 กำหนดว่า ถ้ารอยเชื่อมแต้มจะถูกหลอมรวมในรอยต่อจริง ต้องรวมอยู่ในชิ้นทดสอบ และประโยคแรกของข้อเดียวกันให้เตรียมและเชื่อมชิ้นทดสอบตาม pWPS ซึ่งระบุรอยเชื่อมแต้มไว้ ถ้าผู้ผลิตต้องการประกอบโดยไม่เชื่อมแต้ม ต้องแก้ pWPS และวิธีทำงานผลิตให้ตรงกันก่อน
- ยังไม่ได้ทวนสอบการเชื่อม ข้อ 6.3 ของ ISO 15614-1:2017 ให้ผู้ตรวจสอบหรือหน่วยตรวจสอบทวนสอบทั้งการเชื่อมและการทดสอบ รายงานของห้องทดสอบตอบได้เฉพาะการทดสอบ ตัวบทไม่ได้บอกวิธีทวนสอบ ทางที่ระวังกว่า ซึ่งเป็นการตีความ คือตกลงขอบเขตกับผู้ตรวจสอบก่อนวันทดสอบ ให้ผู้ตรวจสอบเห็นการประกอบและการเชื่อม และทำเครื่องหมายชิ้นทดสอบ เพราะข้อ 9 ให้ผู้ตรวจสอบหรือหน่วยตรวจสอบเป็นผู้ลงนามและลงวันที่ใน WPQR