โครงสร้างของ HAZ ถูกกำหนดในไม่กี่วินาทีที่รอยเชื่อมเย็นจาก 800 ลงถึง 500 °C เวลาช่วงนี้เรียกว่า t8/5 และคุมได้ด้วยตัวเลขที่ช่างเชื่อมกับวิศวกรตั้งได้เอง
เงื่อนไขการเชื่อมเกือบทุกข้อในเล่มนี้มีเป้าหมายเดียวกัน คือทำให้รอยเชื่อมเย็นตัวด้วยอัตราที่เหล็กชนิดนั้นรับได้ เย็นเร็วเกิน HAZ จะแข็งและเสี่ยงร้าว เย็นช้าเกิน เกรนจะหยาบและความเหนียวลดลง บทนี้อธิบายตัวแปรสองด้านของสมการ คือความร้อนที่ใส่เข้าไป กับทางที่ความร้อนไหลออก
Heat input
EN 1011-1 ให้สูตรคำนวณความร้อนที่เข้าสู่ชิ้นงานต่อความยาวแนว
Q = k × U × I / v × 10−3 (kJ/mm)
U คือแรงดันอาร์กเป็นโวลต์ I คือกระแสเป็นแอมแปร์ v คือความเร็วเดินเป็น mm/s และ k คือประสิทธิภาพความร้อนของกระบวนการ ซึ่งบอกว่าพลังงานไฟฟ้าส่วนใดกลายเป็นความร้อนในชิ้นงานจริง
| กระบวนการ (เลขตาม ISO 4063) | k |
|---|---|
| Submerged arc (12) | 1.0 |
| ลวดหุ้มฟลักซ์ (111) · MIG (131) · MAG (135) · ลวดไส้ฟลักซ์ (114, 136, 137) | 0.8 |
| TIG (141) · Plasma (15) | 0.6 |
ตัวอย่าง: เชื่อม MAG ที่ 28 V 250 A ความเร็วเดิน 5 mm/s ได้ Q = 0.8 × 28 × 250 / 5 × 10−3 = 1.12 kJ/mm
ในสามตัวแปรของสูตร ความเร็วเดินเป็นตัวที่ช่างเปลี่ยนโดยไม่รู้ตัวบ่อยที่สุด เดินช้าลงครึ่งหนึ่ง heat input เพิ่มเป็นสองเท่า โดยกระแสและแรงดันบนหน้าปัดไม่เปลี่ยนเลย
ความร้อนไหลออกทางใด
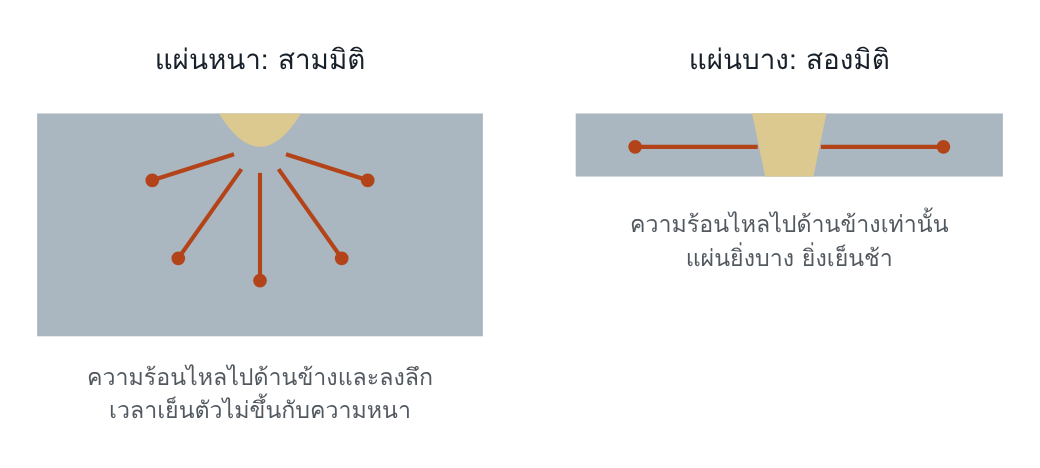
ในแผ่นหนา ความร้อนไหลออกได้ทั้งด้านข้างและด้านลึก ในแผ่นบาง ความร้อนไหลได้เฉพาะด้านข้าง ความหนาที่แบ่งสองแบบนี้เรียกว่าความหนาเปลี่ยนผ่าน
EN 1011-2 แยกสองกรณีนี้ออกจากกัน เพราะสูตรเวลาเย็นตัวต่างกัน ในแผ่นหนา เวลาเย็นตัวขึ้นกับ heat input เป็นเส้นตรงและไม่ขึ้นกับความหนา ในแผ่นบาง เวลาเย็นตัวขึ้นกับ heat input ยกกำลังสอง และแปรผกผันกับความหนายกกำลังสอง แผ่นบางจึงไวต่อการเปลี่ยน heat input มากกว่าแผ่นหนา
ความหนาเปลี่ยนผ่านไม่ใช่ค่าคงที่ มันเพิ่มขึ้นเมื่อ heat input หรือ preheat สูงขึ้น แผ่นหนา 20 mm จึงเป็น “แผ่นหนา” สำหรับแนวเล็ก และเป็น “แผ่นบาง” สำหรับแนวใหญ่
คำนวณ t8/5
สำหรับเหล็กไม่ผสมและเหล็กผสมต่ำ มาตรฐานให้สูตรประมาณสองสูตร To คืออุณหภูมิเริ่มต้นของแผ่น ซึ่งก็คือ preheat หรือ interpass
สามมิติ: t8/5 = (6700 − 5To) × Q × [1/(500 − To) − 1/(800 − To)] × F3
สองมิติ: t8/5 = (4300 − 4.3To) × 105 × Q²/d² × [1/(500 − To)² − 1/(800 − To)²] × F2
F คือตัวประกอบรูปทรงของแนวเชื่อม
| รูปแบบแนวเชื่อม | F2 (สองมิติ) | F3 (สามมิติ) |
|---|---|---|
| แนวเชื่อมบนแผ่นเรียบ | 1 | 1 |
| แนวระหว่างชั้นในรอยต่อชน | 0.9 | 0.9 |
| รอยเชื่อมฉากชั้นเดียวที่รอยต่อมุม | 0.9 ถึง 0.67 | 0.67 |
| รอยเชื่อมฉากชั้นเดียวที่รอยต่อตัวที | 0.45 ถึง 0.67 | 0.67 |
ตัวอย่างต่อ: ใช้ Q = 1.12 kJ/mm แนวเชื่อมบนแผ่นเรียบ ไม่ preheat (To = 20 °C) สูตรสามมิติให้ t8/5 ประมาณ 5.9 วินาที ถ้า preheat 120 °C ค่าเพิ่มเป็นประมาณ 7.9 วินาที
เมื่อให้สองสูตรเท่ากัน จะได้ความหนาเปลี่ยนผ่านของเงื่อนไขนี้ประมาณ 15.5 mm แผ่นที่หนากว่านี้ใช้สูตรสามมิติ ถ้าเป็นแผ่นหนา 10 mm ต้องใช้สูตรสองมิติ ซึ่งให้ t8/5 ประมาณ 14.3 วินาที ยาวกว่าแผ่นหนาสองเท่ากว่าทั้งที่ heat input เท่ากัน
หน้าต่างของ t8/5
เหล็กแต่ละชนิดมีช่วง t8/5 ที่ให้ทั้งความแข็งและความเหนียวอยู่ในเกณฑ์ ขอบล่างกำหนดโดยความแข็งสูงสุดที่ยอมได้ ขอบบนกำหนดโดยความเหนียวต่ำสุดที่ยอมได้ สำหรับเหล็กไม่ผสมและเหล็กผสมต่ำความแข็งแรงสูง มาตรฐานระบุว่าแนวเติมและแนวปิดโดยทั่วไปใช้ t8/5 ในช่วง 10 ถึง 25 วินาที ค่าอื่นใช้ได้ถ้ามีการทดสอบขั้นตอนการเชื่อมรองรับ
แนวเชื่อมในตัวอย่างข้างบนให้ t8/5 ประมาณ 5.9 วินาทีเมื่อไม่ preheat ซึ่งสั้นกว่าช่วงนี้ สำหรับเหล็กที่ชุบแข็งได้ง่าย ผู้กำหนดเงื่อนไขจึงต้องเพิ่ม heat input หรือเพิ่ม preheat เพื่อดึงค่าเข้าช่วง
ข้อควรระวังเรื่องค่า k
EN 1011-1:2009 ให้ k ของลวดหุ้มฟลักซ์และ MAG เป็น 0.8 ส่วนภาคผนวก D ของ EN 1011-2:2001 ใช้ 0.85 ผลต่างราวร้อยละ 6 ไม่เปลี่ยนข้อสรุปทางวิศวกรรม แต่ทำให้ตัวเลขใน WPS กับบันทึกหน้างานไม่ตรงกันได้ ให้เลือกค่าเดียวและใช้ค่านั้นทั้งระบบ
คำถามท้ายบท
- เชื่อมลวดหุ้มฟลักซ์ที่ 24 V 180 A ความเร็วเดิน 3 mm/s บนแผ่นเรียบหนา 40 mm ไม่ preheat คำนวณ heat input และ t8/5 และตรวจว่าใช้สูตรสามมิติได้หรือไม่
- ช่างสองคนใช้กระแสและแรงดันเท่ากันตาม WPS แต่รอยเชื่อมของคนหนึ่งมี HAZ แข็งกว่า ตัวแปรใดน่าจะต่างกัน และบันทึกแบบใดจะพิสูจน์ได้
แนวคำตอบ
- Q = 0.8 × 24 × 180 / 3 × 10−3 = 1.15 kJ/mm ความหนาเปลี่ยนผ่านของเงื่อนไขนี้ประมาณ 15.7 mm แผ่นหนา 40 mm หนากว่า จึงใช้สูตรสามมิติได้ และได้ t8/5 ประมาณ 6.1 วินาที
- ความเร็วเดิน ซึ่งเปลี่ยน heat input โดยค่าบนหน้าปัดไม่เปลี่ยน คนที่เดินเร็วกว่าให้ heat input ต่ำกว่า t8/5 สั้นกว่า และ HAZ แข็งกว่า หลักฐานคือบันทึกเวลาต่อความยาวแนว หรือความยาวแนวต่อลวดหนึ่งแท่ง ส่วนอุณหภูมิ interpass ที่ต่างกันก็เป็นอีกคำตอบที่เป็นไปได้