ความหนามีสองบทบาทพร้อมกัน มันเป็นตัวพาความร้อนออกจากรอยเชื่อม และเป็นตัวต้านการหดตัว บทบาทแรกคิดเป็นตัวเลขได้ บทบาทที่สองมาตรฐานยอมรับว่ายังคิดไม่ได้
ชิ้นงานที่หนาขึ้นทำให้รอยเชื่อมเย็นเร็วขึ้นและถูกยึดแน่นขึ้นไปพร้อมกัน ทั้งสองอย่างเพิ่มความเสี่ยงร้าว แต่แก้คนละทาง การเย็นเร็วแก้ด้วย heat input และ preheat การยึดรั้งแก้ด้วยการออกแบบ ลำดับเชื่อม และการลดไฮโดรเจน
ความหนาในฐานะตัวพาความร้อน
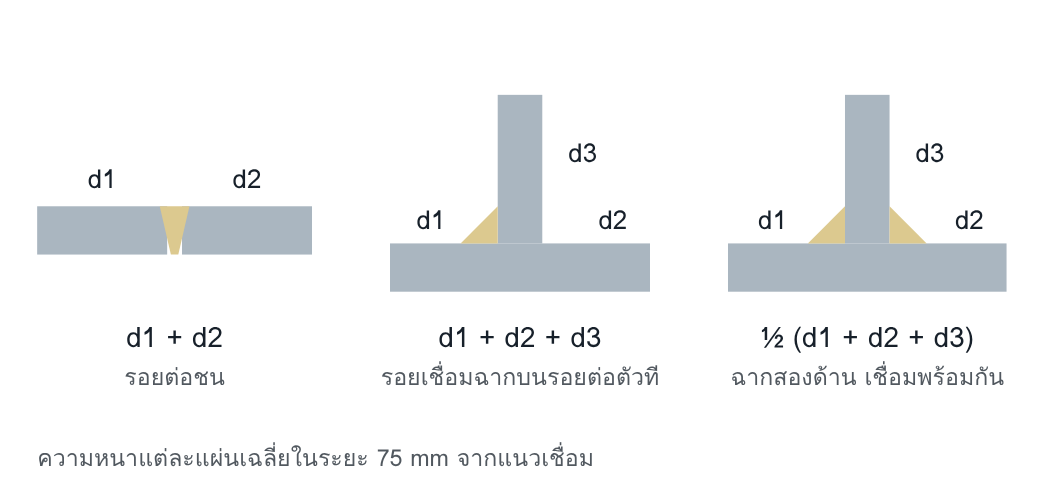
ความหนารวมของ Method A นับทุกแผ่นที่ความร้อนไหลออกไปได้ รอยเชื่อมฉากบนรอยต่อตัวทีมีสามทาง จึงเย็นเร็วกว่ารอยต่อชนของแผ่นหนาเท่ากัน
Method A ใช้ความหนารวม คือผลรวมความหนาของโลหะชิ้นงานทุกแผ่นที่ต่อกับรอยเชื่อม โดยเฉลี่ยความหนาในระยะ 75 mm จากแนว ถ้าความหนาเพิ่มขึ้นมากถัดจากระยะนั้น อาจต้องใช้ค่าที่สูงขึ้น ผลที่ตามมาคือรอยเชื่อมฉากต้องการ preheat สูงกว่ารอยต่อชนที่ความหนาแผ่นเท่ากัน
Method B ใช้ความหนาแผ่นโดยตรง และให้ใช้แผ่นที่หนากว่าเมื่อสองแผ่นหนาไม่เท่ากัน ส่วนของ preheat จากความหนาคือ 160 × tanh(d/35) − 110 องศาเซลเซียส
| ความหนาแผ่น d (mm) | 10 | 20 | 30 | 60 | 90 |
|---|---|---|---|---|---|
| ส่วนของ preheat จากความหนา (°C) | -65 | -27 | +1 | +40 | +48 |
ผลของความหนาไม่เป็นเส้นตรง จาก 10 เป็น 30 mm ค่าเพิ่มประมาณ 67 °C แต่จาก 60 เป็น 90 mm เพิ่มเพียงประมาณ 8 °C เมื่อแผ่นหนาพอ ความร้อนไหลแบบสามมิติเต็มที่แล้ว ความหนาที่เพิ่มขึ้นจึงแทบไม่เปลี่ยนอัตราการเย็นตัว สิ่งที่ยังเพิ่มต่อคือการยึดรั้ง ซึ่งสูตรไม่ได้คิด
การยึดรั้ง: ตัวแปรที่ไม่มีตัวเลข
การยึดรั้งขึ้นกับความหนา รูปร่องเชื่อม รูปทรงรอยต่อ และความแข็งเกร็งของโครงสร้างทั้งชิ้น EN 1011-2 ระบุตรง ๆ ว่ายังกำหนดผลของมันเป็นปริมาณไม่ได้ และข้อแนะนำทั้งหมดใช้กับการยึดรั้งระดับปกติของงานผลิตเท่านั้น Method B ตั้งสมมติฐานว่าความเค้นภายในเท่ากับความต้านแรงครากของโลหะชิ้นงานและเนื้อเชื่อม
มาตรฐานให้รายการสถานการณ์ที่เงื่อนไขปกติอาจไม่พอ
- ความหนาเกินประมาณ 50 mm
- แนวรากของรอยต่อบากสองด้าน
- เนื้อเชื่อมความแข็งแรงสูง หรือเนื้อเชื่อมคาร์บอน-แมงกานีสที่แมงกานีสเกินประมาณ 1.5 % ซึ่งทำให้ความเค้นใช้งานสูงขึ้น
- เหล็ก carbon equivalent ต่ำที่หนาและเชื่อมด้วย heat input สูง ซึ่งความเสี่ยงย้ายจาก HAZ ไปอยู่ในเนื้อเชื่อม
ในทุกกรณี มาตรฐานชี้ไปทางเดียวกัน: การปรับที่ได้ผลที่สุดคือลดไฮโดรเจน ไม่ว่าจะด้วยลวดที่ไฮโดรเจนต่ำลง หรือด้วย post-heating
สิ่งที่ผู้ออกแบบและผู้วางแผนคุมได้
- การประกบ: รอยเชื่อมฉากควรประกบชิดที่สุด ช่องว่างเพิ่มความเสี่ยงร้าว ถ้าไม่ระบุเป็นอื่น ช่องว่างไม่ควรเกิน 3 mm และรอยเชื่อมฉากที่ช่องว่างไม่เกิน 0.5 mm ผ่อนเงื่อนไขได้
- Tack weld และแนวราก: ความยาวที่แนะนำคืออย่างน้อย 50 mm และเมื่อแผ่นบางกว่า 12 mm ต้องยาวอย่างน้อย 4 เท่าของแผ่นที่หนากว่า เมื่อแผ่นหนาเกิน 25 mm Method B ให้ทำสองชั้นด้วยเนื้อเชื่อมที่เหนียว
- ลำดับเชื่อม: เลือกให้รอยต่อที่เติมยังไม่เต็มไม่ถูกดัดอย่างรุนแรง และไม่ปล่อยให้เย็นก่อนเนื้อเชื่อมหนาถึงหนึ่งในสามของความหนาแผ่น ถ้าต้องหยุด ให้ทำ post-heating
- จุดเริ่มและจุดจบ: ไม่เริ่มหรือจบรอยเชื่อมฉากใกล้มุม ให้เชื่อมอ้อมมุม
- ความเค้นในทิศความหนา: ลดปริมาณเนื้อเชื่อม ใช้ลำดับสมดุล และเชื่อมพอกผิวด้วยเนื้อเชื่อมความแข็งแรงต่ำ เพื่อลดความเสี่ยงฉีกตามชั้น
คำถามท้ายบท
- รอยต่อชนแผ่นหนา 25 mm กับรอยเชื่อมฉากบนรอยต่อตัวทีที่ทุกแผ่นหนา 25 mm ความหนารวมของ Method A ต่างกันเท่าใด และมีผลอย่างไรต่อ preheat
- โครงสร้างหนึ่งร้าวที่รอยต่อปิดท้าย ทั้งที่รอยต่ออื่นซึ่งใช้ WPS เดียวกันไม่ร้าว ตัวแปรใดในบทนี้อธิบายได้ และ WPS คุมตัวแปรนั้นได้หรือไม่
แนวคำตอบ
- รอยต่อชนได้ 25 + 25 = 50 mm รอยเชื่อมฉากบนรอยต่อตัวทีได้ 25 + 25 + 25 = 75 mm มากกว่ากันครึ่งเท่าตัว รอยเชื่อมฉากจึงเย็นเร็วกว่าและต้องการ preheat สูงกว่าเมื่อใช้ Method A ที่ heat input และไฮโดรเจนเท่ากัน
- การยึดรั้ง รอยต่อปิดท้ายถูกยึดจากทุกด้านเพราะโครงสร้างส่วนอื่นเชื่อมเสร็จแล้ว ความเค้นจากการหดตัวจึงสูงกว่ารอยต่ออื่น WPS คุมตัวแปรนี้ไม่ได้ ต้องคุมด้วยลำดับการประกอบ และชดเชยด้วยการลดไฮโดรเจนหรือ post-heating สำหรับรอยต่อนั้น