มองแล้วรู้
ผิวรากของรอยเชื่อมต่อชนด้านเดียวเว้าเข้าไปในแนวเชื่อม ต่ำกว่าผิวชิ้นงานด้านราก ขอบแนวรากหลอมติดสมบูรณ์ทั้งสองข้าง ผิวเว้าเรียบต่อเนื่อง
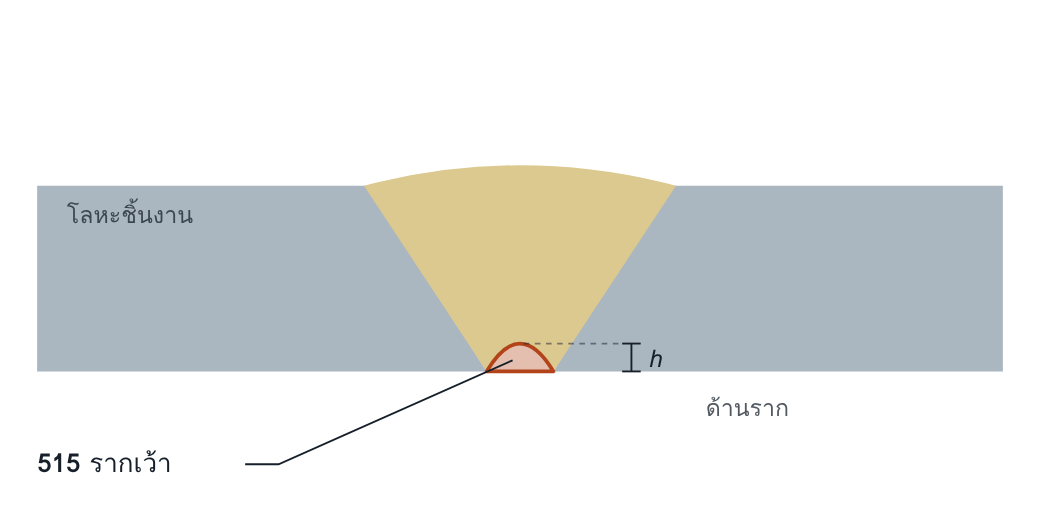
ภาพตัดขวางรอยต่อชนร่องวีเชื่อมด้านเดียว h คือความลึกของส่วนเว้าวัดจากผิวด้านราก
ทำไมจึงสำคัญ
ส่วนเว้าลดความหนาของรอยต่อที่ราก แต่เพราะผิวเรียบและขอบหลอมติด จึงไม่เป็นรอยบากคม ผลจึงเบากว่ารากไม่หลอมมาก มาตรฐานยอมรับได้ถึงระดับ B สำหรับชิ้นงานหนากว่า 3 mm ถ้าตื้นและราบเรียบ ความเสี่ยงจริงอยู่ที่การแปลผลผิด คือรายงานรากไม่หลอมเป็นรากเว้า
อ่านแล้วเข้าใจ
กลไกการเกิด
น้ำโลหะของแนวรากถูกดึงกลับขึ้นไปในร่อง แทนที่จะคงอยู่ที่ระดับผิวราก เกิดจากแรงตึงผิวและการหดตัวขณะแข็งตัว และจากแรงโน้มถ่วงในท่าเหนือศีรษะ ในงานที่ใช้แก๊สรองด้านหลัง ความดันแก๊สที่สูงเกินไปดันผิวรากเข้าได้เช่นกัน
สาเหตุที่พบบ่อย
| ท่าเชื่อม | ด้านล่างของท่อและท่าเหนือศีรษะ ซึ่งน้ำโลหะตกกลับเข้าร่อง |
| การเตรียมรอยต่อ | root gap กว้าง root face บาง |
| พารามิเตอร์ | กระแสแนวรากสูง เติมลวดน้อยเมื่อเทียบกับช่องว่าง |
| แก๊สด้านหลัง | ความดันหรืออัตราไหลสูงเกินไป ไม่มีช่องระบาย |
| ตามกระบวนการ | 141 เติมลวดไม่พอในแนวราก · 111 ระยะ arc ยาวในท่าเหนือศีรษะ |
ตรวจเจอด้วยวิธีใด
| วิธี | โอกาสพบ | เงื่อนไข |
|---|---|---|
| VT ระหว่างงาน | ●●● สูง | ด้านราก หลังเชื่อมแนวราก |
| VT เมื่อเสร็จ | ●●● สูง | ด้านราก เมื่อเข้าถึงได้ เห็นผิวเว้าเรียบ ขอบหลอมติด |
| PT | — ไม่ใช้ | ไม่ใช้วิธีนี้กับ imperfection ชนิดนี้ |
| MT | — ไม่ใช้ | ไม่ใช้วิธีนี้กับ imperfection ชนิดนี้ |
| RT | ●●● สูง | แถบมืดกว้างกลางแนว ขอบไม่คม ต่างจากรากไม่หลอมที่เป็นเส้นตรงขอบคม |
| UT | ●●○ กลาง | ให้สัญญาณจากรูปทรงราก ต้องแยกจากรากไม่หลอม |
เกณฑ์ยอมรับตาม ISO 5817:2023 ข้อ 1.17
| รายการ (ข้อ) | D | C | B |
|---|---|---|---|
| t 0.5–3 mm | h ≤ 0.2 mm + 0.1 t | Short imperfection h ≤ 0.1 t |
ไม่ยอมรับ |
| t > 3 mm | Short imperfection h ≤ 0.2 t, สูงสุด 2 mm |
Short imperfection h ≤ 0.1 t, สูงสุด 1 mm |
Short imperfection h ≤ 0.05 t, สูงสุด 0.5 mm |
| งานรับแรงล้า B125, t > 3 mm (Annex B) | — | — | ไม่ยอมรับ |
ต้องเปลี่ยนผิวอย่างราบเรียบ บางข้อกำหนดงานท่อยอมรับรากเว้าโดยเทียบความเข้มบนฟิล์มกับเนื้อชิ้นงาน ซึ่งเป็นเกณฑ์คนละแบบและต้องดูจากมาตรฐานของงานนั้น เกณฑ์ถอดจาก ISO 5817:2023
คิดต่อ
ถ้าเจอซ้ำ ให้สงสัยระบบ
- พบเฉพาะตำแหน่งล่างของท่อ แปลว่าเทคนิคท่าเหนือศีรษะเป็นจุดอ่อน และการรับรองช่างอาจไม่ครอบคลุมท่านั้น
- ไม่มีการกำหนดอัตราไหลและช่องระบายของแก๊สด้านหลัง
- ผู้แปลฟิล์มต่างคนรายงานจุดเดียวกันต่างกัน เพราะไม่มีฟิล์มอ้างอิงสำหรับแยกรากเว้ากับรากไม่หลอม
แก้ไขและป้องกัน
แก้ไข: ถ้าเกินเกณฑ์และเข้าถึงด้านรากได้ ให้เชื่อมเติมจากด้านราก ถ้าเข้าไม่ถึง ต้องเซาะจากด้านหน้าแล้วเชื่อมแนวรากใหม่
ป้องกัน: คุม root gap เติมลวดให้พอในแนวราก ลดกระแสในตำแหน่งเหนือศีรษะ และตั้งแก๊สด้านหลังให้ไหลเบาพร้อมช่องระบาย
คำถามท้ายหน้า
- รากเว้า (515) ร่องหดตัวที่ราก (5013) และรากไม่หลอม (4021) ต่างกันอย่างไรบนภาพตัดขวาง
- ท่อหนา 5 mm มีรากเว้าลึก 0.4 mm ยาวรวม 20 mm ในช่วง 100 mm ผ่านระดับ B หรือไม่
แนวคำตอบ
1. รากเว้า (515) ร่องหดตัวที่ราก (5013) และรากไม่หลอม (4021) ต่างกันอย่างไรบนภาพตัดขวาง
รากเว้า: ผิวรากเป็นโค้งเว้าเรียบทั้งแนว ขอบหลอมติด ร่องหดตัว: แนวรากนูนหรือเรียบ มีร่องตื้นสองข้าง รากไม่หลอม: เห็นขอบ root face เดิมเป็นมุมคม เนื้อเชื่อมไม่ถึงผิวราก
2. ท่อหนา 5 mm มีรากเว้าลึก 0.4 mm ยาวรวม 20 mm ในช่วง 100 mm ผ่านระดับ B หรือไม่
ไม่ผ่าน เป็น short imperfection เพราะยาวรวม 20 mm แต่ระดับ B สำหรับ t > 3 mm ยอม h ≤ 0.05 t = 0.25 mm ความลึก 0.4 mm จึงเกิน (ระดับ C ยอมถึง 0.5 mm จึงผ่าน)