การซ่อมทำให้ชิ้นงานผ่าน แต่ไม่ทำให้ชิ้นถัดไปดีขึ้น บทนี้ให้ลำดับการคิดห้าขั้นสำหรับ imperfection ที่กลับมาซ้ำ
หน้าคู่ในภาค Atlas บอกสาเหตุของ imperfection ทีละชนิด แต่ในโรงงานจริง ปัญหาไม่ได้มาทีละชนิด และสาเหตุทางเทคนิคที่ถูกต้องมักไม่ใช่คำตอบสุดท้าย “กระแสต่ำเกินไป” เป็นสาเหตุของหลอมไม่ติด แต่คำถามที่ทำให้ปัญหาหายคือทำไมกระแสจึงต่ำ และทำไมไม่มีใครรู้จนกว่าจะถึงขั้น NDT
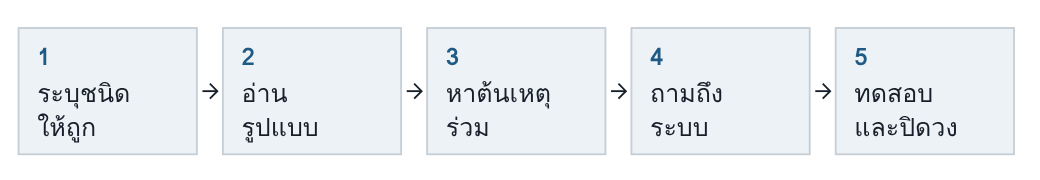
ห้าขั้นของการไล่สาเหตุ ขั้น 1 ถึง 3 ใช้ข้อมูลที่มีอยู่แล้ว ขั้น 4 และ 5 ต้องออกไปดูหน้างาน
ขั้น 1 ระบุชนิดให้ถูก
การไล่สาเหตุเริ่มผิดถ้าชื่อผิด และการเรียกผิดเกิดบ่อยกว่าที่คิด เพราะรายงานการตรวจมักใช้คำกว้าง เช่น “รูพรุน” หรือ “ไม่ผ่าน” คู่ที่สับสนบ่อยและมีผลต่อทั้งเกณฑ์และสาเหตุ ได้แก่
| คู่ที่สับสน | ทำไมการแยกจึงสำคัญ |
|---|---|
| โพรงหดตัว กับ รูพรุน | เกณฑ์ต่างกันมาก และสาเหตุอยู่ที่รูปทรงแนวกับแก๊สตามลำดับ |
| รากไม่หลอม กับ รากเว้า และ ร่องที่ราก | ระดับ B ยอมรับสองอย่างหลังได้ในขีดจำกัด แต่ไม่ยอมรับอย่างแรก |
| หลอมไม่ติด กับ slag ฝังใน | มักอยู่ร่วมกัน ถ้ารายงานเฉพาะ slag ส่วนที่อันตรายกว่าจะหลุด |
| เนื้อเชื่อมเกย กับ รอยกัดขอบ | อยู่ตำแหน่งเดียวกัน แต่สาเหตุด้านพารามิเตอร์ตรงข้ามกัน |
| รูพรุนเรียงแนว กับ รูพรุนกระจาย | แบบแรกชี้ไปที่แนวรอยต่อ แบบหลังชี้ไปที่การปกคลุมและวัสดุสิ้นเปลือง |
ขั้น 2 อ่านรูปแบบ
imperfection ที่เกิดแบบสุ่มกับที่เกิดเป็นรูปแบบมีต้นเหตุคนละแบบ ก่อนถามว่าทำไม ให้ถามว่าที่ไหน เมื่อใด และกับอะไร ข้อมูลเหล่านี้มีอยู่แล้วในรายงานการตรวจ ถ้ารายงานบันทึกตำแหน่งและเวลา
| รูปแบบที่เห็น | ชี้ไปที่ |
|---|---|
| อยู่ที่จุดเริ่มหรือจุดจบแนวเสมอ | เทคนิคการเริ่มและจบแนว หรือการต่อแนว |
| อยู่ตำแหน่งเดิมของหน้าตัดทุกชิ้น เช่นผนังร่องด้านเดียว | มุมหัวเชื่อม การเข้าถึง หรือรูปทรงรอยต่อ |
| อยู่ตำแหน่งเดิมของชิ้นงานทุกชิ้น เช่นด้านล่างของท่อ | ท่าเชื่อมและทักษะเฉพาะท่า |
| เกิดตลอดแนวสม่ำเสมอ | พารามิเตอร์ วัสดุสิ้นเปลือง หรือสารเคลือบ ซึ่งเป็นปัญหาของ WPS |
| เกิดเป็นช่วงเวลา เช่นกะเช้า ฤดูฝน หลังวันหยุด | ความชื้น การเก็บวัสดุ การอุ่นเครื่องและชิ้นงาน |
| เริ่มเกิดพร้อมล็อตวัสดุใหม่ | ส่วนผสมเคมี สารเคลือบ หรือผู้ขายที่เปลี่ยน |
| เกิดกับเครื่องเดียว | อุปกรณ์ สายแก๊ส ตัวป้อนลวด |
| เกิดกับช่างหลายคนที่ทำงานแบบเดียวกัน | ระบบ ไม่ใช่ตัวบุคคล |
| เกิดกับช่างคนเดียว ในงานที่คนอื่นทำได้ | การฝึกหรือการรับรองที่ไม่ครอบคลุมงานนั้น |
ขั้น 3 หาต้นเหตุร่วม
โรงงานที่มีปัญหามักมี imperfection หลายชนิดพร้อมกัน ถ้าไล่ทีละชนิดจะได้รายการสาเหตุยาว ซึ่งไม่มีใครแก้ครบ ให้นำชนิดที่พบทั้งหมดไปเทียบกับ ตารางไขว้ 2 แล้วดูว่าแถวใดครอบคลุมมากที่สุด ถ้าพบรูพรุน รูหนอน และรอยร้าวจากไฮโดรเจนพร้อมกัน แถวความชื้นและแถวความสะอาดของรอยต่อครอบคลุมทั้งสาม จึงควรตรวจสองเรื่องนี้ก่อนเรื่องอื่น
ขั้น 4 ถามถึงระบบ
เมื่อได้สาเหตุทางเทคนิคแล้ว ให้ถามต่ออีกสองชั้น ชั้นแรก อะไรทำให้เงื่อนไขนั้นเกิดขึ้นได้ ชั้นที่สอง ทำไมระบบจึงไม่จับได้ก่อน หยุดถามเมื่อถึงสิ่งที่ผู้บริหารเปลี่ยนได้ เช่นวิธีปฏิบัติ จุดตรวจ การฝึก เป้าหมาย หรือข้อกำหนดจัดซื้อ บรรทัด “ถ้าเจอซ้ำ ให้สงสัยระบบ” ในแต่ละหน้าคู่ให้จุดเริ่มสำหรับขั้นนี้
| ชั้น | คำถาม | ตัวอย่างจากหลอมไม่ติด |
|---|---|---|
| เทคนิค | อะไรทำให้เกิด imperfection | ความร้อนที่ผนังร่องไม่พอ |
| เงื่อนไข | อะไรทำให้เงื่อนไขนั้นเกิด | เชื่อมท่าตั้งด้วย short-circuit transfer กับแผ่นหนา |
| ระบบ | ทำไมจึงเกิดได้และไม่ถูกจับ | WPS ทดสอบในท่าราบด้วย spray transfer และแผนตรวจใช้ RT ซึ่งไม่เห็นรอยชนิดนี้ |
คำตอบว่า “ช่างทำผิด” ไม่ใช่จุดหยุด เพราะไม่บอกว่าต้องเปลี่ยนอะไร ถ้าช่างคนหนึ่งทำผิดได้ ช่างคนถัดไปก็ทำผิดแบบเดียวกันได้ จนกว่าเงื่อนไขที่ทำให้ผิดง่ายจะถูกแก้
ขั้น 5 ทดสอบและปิดวง
- เปลี่ยนทีละเรื่อง ถ้าเปลี่ยนสามเรื่องพร้อมกันแล้วปัญหาหาย จะไม่รู้ว่าเรื่องใดได้ผล และอีกสองเรื่องจะกลายเป็นภาระถาวร
- กำหนดก่อนว่าจะวัดอะไรและนานเท่าใด เช่นอัตราไม่ผ่านของชนิดนั้นในสี่สัปดาห์
- เมื่อยืนยันแล้ว ให้เขียนลงในเอกสารที่ควบคุมงาน คือ WPS แผนตรวจ หรือข้อกำหนดจัดซื้อ การแก้ที่อยู่ในความจำของคนจะหายไปเมื่อคนเปลี่ยน
- ตรวจว่าการแก้ไม่ได้ย้ายปัญหา การเพิ่มกระแสแก้หลอมไม่ติดอาจสร้างรอยกัดขอบและรากซึมเกิน
กับดักสามอย่าง
- เพิ่มการตรวจแทนการแก้: เพิ่ม NDT จากร้อยละสิบเป็นร้อยเปอร์เซ็นต์ทำให้พบมากขึ้น แต่ไม่ทำให้เกิดน้อยลง
- ซ่อมจนตัวเลขดูดี: อัตราผ่านหลังซ่อมสูงเสมอ ตัวเลขที่บอกสุขภาพของกระบวนการคืออัตราผ่านครั้งแรก
- แก้ที่คน: การอบรมซ้ำและการตักเตือนเป็นการแก้ที่ถูกที่สุดและได้ผลสั้นที่สุด
คำถามท้ายบท
- รายงานการตรวจของโรงงานคุณบันทึกตำแหน่งตามความยาว ตำแหน่งในหน้าตัด เวลา เครื่อง และล็อตวัสดุหรือไม่ ถ้าขาดข้อใด ขั้น 2 ทำไม่ได้
- เลือกปัญหางานเชื่อมที่เกิดซ้ำหนึ่งเรื่อง แล้วเขียนคำตอบสามชั้นตามตารางในขั้น 4
แนวคำตอบ
1. รายงานการตรวจของโรงงานคุณบันทึกตำแหน่งตามความยาว ตำแหน่งในหน้าตัด เวลา เครื่อง และล็อตวัสดุหรือไม่ ถ้าขาดข้อใด ขั้น 2 ทำไม่ได้
คำถามทบทวนสำหรับผู้อ่าน ไม่มีคำตอบเดียว ข้อมูลที่ขาดบ่อยที่สุดคือตำแหน่งในหน้าตัดและล็อตวัสดุ การเพิ่มช่องในแบบฟอร์มรายงานเป็นการแก้ที่ถูกที่สุด
2. เลือกปัญหางานเชื่อมที่เกิดซ้ำหนึ่งเรื่อง แล้วเขียนคำตอบสามชั้นตามตารางในขั้น 4
คำถามทบทวนสำหรับผู้อ่าน ไม่มีคำตอบเดียว คำตอบที่ดีมีชั้นระบบที่ระบุสิ่งที่เปลี่ยนได้ เช่นเอกสาร จุดตรวจ หรือเป้าหมาย ถ้าชั้นสุดท้ายยังเป็นชื่อคนหรือคำว่าความประมาท ให้ถามต่ออีกชั้น