Inspection เป็น safety net ที่จำเป็น แต่ไม่อาจแทนการออกแบบให้ความผิดพลาดเกิดยาก มองเห็นเร็ว และไม่ส่งต่อ
สายการผลิตแห่งหนึ่งพบสินค้ามีตำหนิในขั้นตอนตรวจปลายสาย ทีมจึงเพิ่มจำนวนผู้ตรวจ เพิ่มความถี่ในการสุ่มตรวจ และกำชับให้ฝ่ายผลิตระวังมากขึ้น
ในช่วงแรก ของเสียที่หลุดออกไปถึงลูกค้าลดลง ทุกคนจึงรู้สึกว่าปัญหาถูกแก้แล้ว
แต่สิ่งที่เกิดขึ้นจริงคือของเสียยังคงถูกสร้างขึ้นตั้งแต่ต้นทาง (quality at source) เพียงแต่ถูกพบมากขึ้นก่อนส่งออก สินค้าต้องถูกคัดแยก แก้ไข หรือทิ้ง คนตรวจต้องทำงานหนักขึ้น งานดีต้องรอปะปนกับงานเสีย และเวลานำของทั้งระบบยาวขึ้น
การตรวจช่วยป้องกันไม่ให้ปัญหาบางส่วนไปถึงลูกค้า แต่มันไม่ได้ทำให้ปัญหานั้นไม่เกิดขึ้น
นี่คือความแตกต่างระหว่างการตรวจพบคุณภาพ กับการสร้างคุณภาพ
คุณภาพต้องถูกสร้างไว้ในงาน ไม่ใช่รอให้ถูกตรวจพบในตอนท้าย
คุณภาพที่สร้างไว้ในงาน (built in quality) คือการออกแบบกระบวนการให้ความผิดพลาดเกิดได้ยาก ตรวจพบได้ใกล้จุดเกิด และไม่ถูกส่งต่อไปยังขั้นตอนถัดไป
แนวคิดนี้ไม่ได้หมายความว่าไม่ต้องมีการตรวจเลย การตรวจสอบ (inspection) ยังจำเป็น โดยเฉพาะในจุดที่มีความเสี่ยงสูง ต้องยืนยันตามข้อกำหนดกฎหมาย หรือยังไม่สามารถป้องกันความผิดพลาดได้สมบูรณ์
Inspection จึงเป็น safety net ที่สำคัญ
แต่ safety net ไม่ควรเป็นระบบคุณภาพทั้งหมด หากองค์กรพึ่งการตรวจปลายทางเป็นหลัก คนจะเริ่มเชื่อโดยไม่รู้ตัวว่า “ผลิตไปก่อน เดี๋ยวฝ่ายตรวจคัดออกให้” ความรับผิดชอบต่อคุณภาพจึงถูกย้ายจากจุดที่สร้างงาน ไปอยู่กับจุดที่พบปัญหา
คุณภาพที่ดีต้องเริ่มใกล้ต้นทางกว่านั้น
หากพนักงานกำลังผลิตเห็นว่าวัตถุดิบผิดปกติ เขาควรรู้ว่าต้องดูสัญญาณใดและมีสิทธิ์หยุดหรือกักงานได้ หากเครื่องจักรเริ่มทำงานคลาดเคลื่อน ระบบควรเตือนก่อนที่ชิ้นงานเสียจะสะสม และหากข้อมูลสำคัญไม่ครบ งานไม่ควรถูกปล่อยให้เริ่มจนกว่าความเสี่ยงจะได้รับการแก้ไข
การสร้างคุณภาพไว้ในงานไม่ได้ทำให้ทุกคนต้องระวังมากขึ้นอย่างเดียว แต่ทำให้ระบบช่วยให้คนทำสิ่งที่ถูกต้องได้ง่ายขึ้น
ของเสียหนึ่งชิ้น อาจสร้างงานที่มองไม่เห็นทั้งโรงงาน
เมื่อเกิด defect เรามักนับต้นทุนจากชิ้นงานที่ทิ้ง วัตถุดิบที่เสีย หรือเวลาที่ใช้แก้ไขตรงหน้า
แต่ defect หนึ่งชิ้นอาจทำให้เกิดสิ่งอื่นตามมาอีกมาก
พนักงานต้องหยุดงานเพื่อคัดแยก หัวหน้างานต้องสืบหาสาเหตุ ฝ่ายคุณภาพต้องตรวจเพิ่ม ฝ่ายวางแผนต้องปรับตาราง คลังสินค้าต้องแยกและติดตามสถานะ ฝ่ายขายต้องตอบลูกค้า และผู้บริหารอาจต้องเข้าไปตัดสินใจเมื่อสถานการณ์ลุกลาม
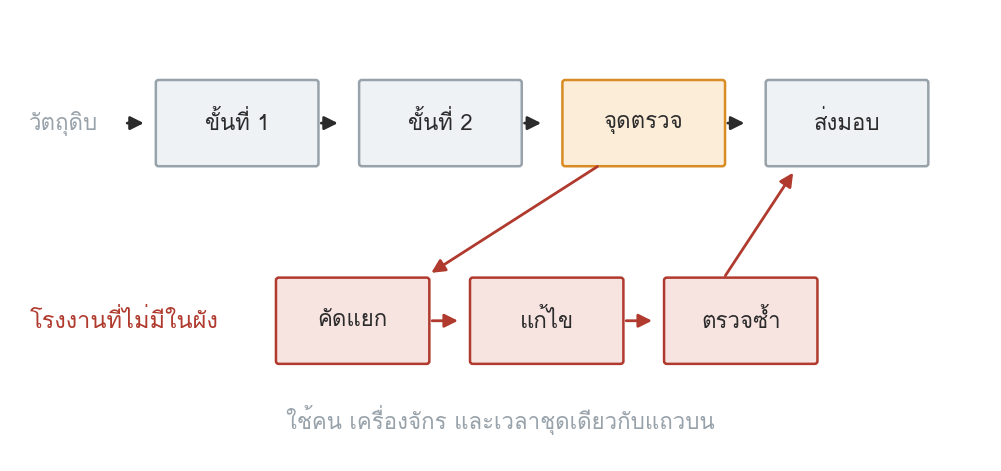
งานทั้งหมดนี้คือโรงงานที่ซ่อนอยู่ (hidden factory) หมายถึงเวลา คน พื้นที่ และทรัพยากรที่องค์กรใช้ไปกับการรับมือกับความผิดพลาด แทนที่จะใช้สร้างสิ่งที่ลูกค้าต้องการ
Hidden factory มักไม่มีอยู่ในผังโรงงาน ไม่มีชื่อแผนก และไม่มีเครื่องจักรของตนเอง แต่กินกำลังของหลายฝ่ายทุกวัน
ยิ่งองค์กรมีงานแก้กลับมากเท่าไร ยิ่งต้องใช้คนเก่งกับการไล่ตามปัญหา แทนที่จะใช้คนเก่งกับการพัฒนางานใหม่ หรือป้องกันปัญหาไม่ให้เกิดซ้ำ
การมองเห็น hidden factory ทำให้คำถามเปลี่ยนไป จาก “เราจะตรวจให้พบมากขึ้นได้อย่างไร” เป็น “เรากำลังใช้ทรัพยากรไปกับปัญหานี้จริงเท่าไร และจะหยุดสร้างมันตั้งแต่ต้นทางได้อย่างไร”
EXHIBIT 11.1 · Hidden Factory
ที่มา: โรงงานที่ไม่มีอยู่ในผัง แต่ใช้ทรัพยากรชุดเดียวกัน
รูปที่ 50 — สองแถวที่ใช้คน เครื่อง และเวลาร่วมกัน
- ทำไมมองไม่เห็น — แถวล่างไม่มีในผังโรงงาน ไม่มีในงบลงทุน และไม่มีในตัวเลขกำลังการผลิต
- วิธีทำให้เห็น — นับชั่วโมงคนและเครื่องที่ใช้กับงานแก้ แล้วเทียบกับกำลังการผลิตรวม
- สิ่งที่มักพบ — แถวล่างใหญ่พอที่จะเป็นเหตุผลของการขอซื้อเครื่องเพิ่ม
ให้ดูอะไร แถวล่างไม่มีลูกศรเข้ามาจากวัตถุดิบ แต่มาจากจุดตรวจของแถวบน
อ่านผิดบ่อย คิดว่าต้นทุนของเสียเท่ากับมูลค่าของที่ทิ้ง
การป้องกันที่ดี ต้องเปลี่ยนเงื่อนไข ไม่ใช่เพียงเพิ่มความระวัง
การป้องกัน (prevention) คือการเปลี่ยนเงื่อนไขที่ทำให้ความผิดพลาดเกิดขึ้นได้ ไม่ใช่เพียงเตือนให้คนระวังมากขึ้น
หากฉลากสินค้าถูกติดผิดบ่อย การติดป้ายเตือนอาจช่วยได้ช่วงหนึ่ง แต่การป้องกันที่ดีกว่าคือออกแบบให้ฉลากผิดรุ่นไม่สามารถถูกนำมาใช้กับงานนั้นได้ หากผู้ปฏิบัติงานมักลืมบันทึกค่าเครื่องจักร การอบรมซ้ำอาจช่วยได้ แต่การป้องกันที่ดีกว่าคือทำให้เครื่องหรือระบบไม่อนุญาตให้เริ่มงานต่อ จนกว่าข้อมูลสำคัญจะครบ
ระดับของการป้องกันมีได้หลายแบบ
บางเรื่องแก้ได้ด้วยการทำมาตรฐานให้ชัดขึ้น บางเรื่องต้องปรับจุดวางเครื่องมือหรือฉลากให้มองเห็นง่ายขึ้น บางเรื่องต้องออกแบบอุปกรณ์หรือโปรแกรมให้ผิดได้ยาก และบางเรื่องต้องเปลี่ยนกติกาเรื่องข้อมูลหรือสิทธิ์ตัดสินใจ
การเลือกวิธีขึ้นอยู่กับความรุนแรงและความถี่ของความเสี่ยง แต่หลักร่วมกันคือ ไม่ควรใช้ความระมัดระวังของคนเป็นแนวป้องกันชั้นสุดท้ายเพียงชั้นเดียว
คนอาจเหนื่อย สับสน รับข้อมูลไม่ครบ หรือทำงานภายใต้ความเร่งด่วนได้เสมอ ระบบที่ดีจึงต้องเผื่อข้อเท็จจริงนี้ไว้ตั้งแต่ต้น
การตรวจควรอยู่ตรงไหนของระบบคุณภาพ
คำตอบไม่ใช่การยกเลิก inspection หรือการเพิ่ม inspection ให้มากที่สุด
การตรวจควรอยู่ตรงจุดที่มันสร้างคุณค่ามากที่สุด
จุดตรวจบางจุดจำเป็นเพื่อยืนยันคุณลักษณะที่ไม่สามารถมองเห็นได้ระหว่างทำงาน จุดตรวจบางจุดจำเป็นเพราะความเสี่ยงต่อผู้บริโภคสูง หรือเพราะต้องมีหลักฐานตามข้อกำหนด แต่จุดตรวจอื่นอาจทำหน้าที่เพียงคัดของเสียที่ควรป้องกันได้ก่อนหน้านั้น
องค์กรควรทบทวนจุดตรวจโดยถามว่า
-
จุดนี้กำลังตรวจเพื่อยืนยันคุณภาพ หรือกำลังคัดแยกความผิดพลาดที่ต้นทางยังปล่อยให้เกิด
-
หากพบปัญหาที่นี่ เราสามารถส่งข้อมูลย้อนกลับไปแก้ที่จุดเกิดได้เร็วเพียงใด
-
การตรวจนี้ช่วยป้องกันไม่ให้ปัญหาส่งต่อ หรือเพียงบันทึกว่าปัญหาเกิดขึ้นแล้ว
-
หากลดหรือย้ายจุดตรวจ ความเสี่ยงใดจะเพิ่มขึ้น และมีวิธีป้องกันที่ต้นทางแทนได้หรือไม่
เมื่อมอง inspection ในฐานะ safety net องค์กรจะเลิกใช้การตรวจเป็นข้ออ้างที่ทำให้ระบบต้นทางไม่ต้องพัฒนา
EXHIBIT 11.2 · Cost of Poor Quality
ที่มา: ส่วนที่อยู่ในบัญชี และส่วนที่ไม่อยู่
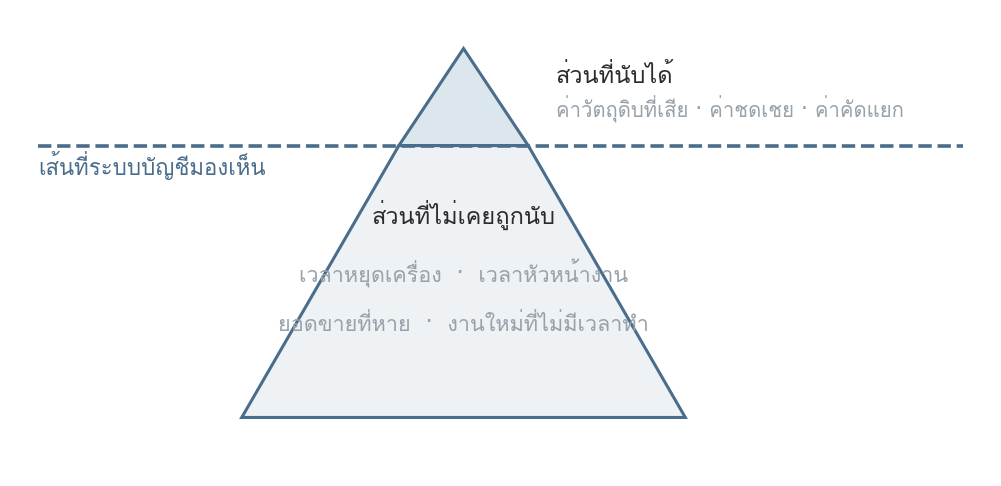
รูปที่ 51 — สัดส่วนระหว่างส่วนที่นับได้กับส่วนที่ไม่เคยถูกนับ
- ส่วนที่นับได้ — ค่าวัตถุดิบที่เสีย ค่าชดเชยลูกค้า และค่าคัดแยกที่ลงบัญชีไว้
- ส่วนที่ไม่ถูกนับ — เวลาหยุดเครื่อง เวลาหัวหน้างาน ยอดขายที่หาย และงานใหม่ที่ไม่มีเวลาทำ
- จะประมาณอย่างไร — ไม่ต้องแม่น แค่ให้ลำดับขนาดถูก ก็พอเปลี่ยนการตัดสินใจได้แล้ว
ให้ดูอะไร เส้นประไม่ได้แบ่งตามความสำคัญ แต่แบ่งตามสิ่งที่ระบบบัญชีมองเห็น
อ่านผิดบ่อย พยายามทำตัวเลขให้แม่นจนไม่ได้เริ่มใช้มันตัดสินใจสักที
สิ่งที่ผู้นำต้องตัดสินใจ
เมื่อพบปัญหาคุณภาพ ผู้นำควรถามว่า
-
ความผิดพลาดเกิดขึ้นตรงไหน และเหตุใดจึงไม่ถูกมองเห็นหรือหยุดไว้ใกล้จุดเกิด
-
จุดตรวจที่เพิ่มขึ้นกำลังป้องกันความเสี่ยงสำคัญ หรือกำลังสร้าง hidden factory ขนาดใหญ่ขึ้น
-
ต้นทุนของ defect นี้รวมเวลาคัดแยก แก้งาน รอ ประสานงาน และผลกระทบต่อการส่งมอบแล้วหรือยัง
-
เรากำลังขอให้คนระวังขึ้น หรือกำลังเปลี่ยนเงื่อนไขให้ทำผิดได้ยากขึ้นจริง
-
ข้อมูลจากจุดตรวจย้อนกลับไปปรับวิธีทำงานของต้นทางแล้วหรือไม่
การตรวจที่ดีช่วยไม่ให้ความผิดพลาดไปถึงลูกค้า
แต่ระบบคุณภาพที่ดี ทำให้ความผิดพลาดไม่ควรถูกสร้างขึ้นตั้งแต่แรก