การทดสอบขั้นตอนการเชื่อมเป็นวิธีที่รู้จักมากที่สุด แต่ ISO 15607:2019 ให้วิธีรับรองไว้ห้าวิธี แต่ละวิธีมีขอบเขตใช้งานของตนเอง และงานหนึ่งจะใช้วิธีใดได้ มักถูกกำหนดหรือจำกัดโดยมาตรฐานการใช้งานหรือข้อกำหนดของงาน
ตาราง 1 ของ ISO 15607:2019 (ข้อ 5.1) ระบุวิธีรับรองห้าวิธี ข้อ 5.2 ถึง 5.6 อธิบายทีละวิธี และชี้ไปที่มาตรฐานของวิธีนั้น ทุกวิธีเริ่มจาก pWPS และจบที่ WPQR เหมือนกัน สิ่งที่ต่างคือหลักฐานที่ใช้พิสูจน์ บทนำของมาตรฐานไม่แนะนำให้รับรอง pWPS ฉบับเดียวด้วยมากกว่าหนึ่งวิธี
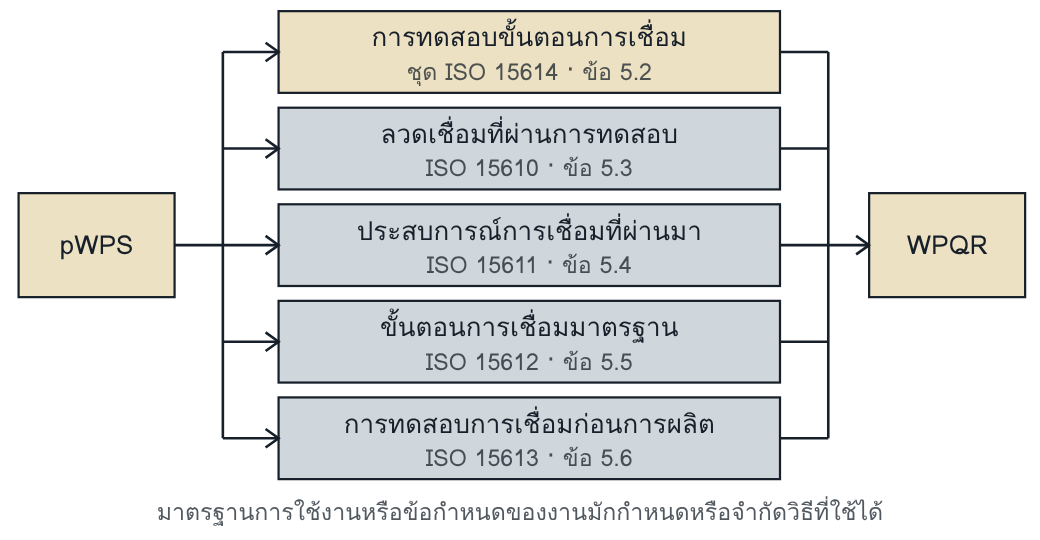
ห้าวิธีตาม ISO 15607:2019 ตาราง 1 เลขข้อในภาพเป็นข้อของ ISO 15607:2019
1. การทดสอบขั้นตอนการเชื่อม
เชื่อมชิ้นทดสอบมาตรฐานตาม pWPS แล้วทดสอบ (ข้อ 5.2) ตาราง 1 ระบุว่าใช้ได้เสมอ เว้นแต่การทดสอบไม่ตรงพอกับรูปทรงรอยต่อ การยึดรั้ง หรือการเข้าถึงของรอยเชื่อมจริง และข้อ 5.2 เสริมว่าอาจต้องใช้วิธีนี้เมื่อสมบัติของเนื้อเชื่อมและบริเวณกระทบร้อนมีความสำคัญต่อการใช้งาน สำหรับการเชื่อมอาร์กและการเชื่อมแก๊สของเหล็ก มาตรฐานคือ ISO 15614-1:2017 ซึ่งเป็นแกนของภาค 2
2. ลวดเชื่อมที่ผ่านการทดสอบ
ใช้ลวดเชื่อมที่ผ่านการทดสอบตามมาตรฐานลวดเชื่อม และใช้สภาวะการเชื่อมที่ผู้ผลิตลวดเผยแพร่ไว้ แทนการเชื่อมชิ้นทดสอบของผู้ผลิตงานเชื่อมเอง ISO 15607:2019 ข้อ 5.3 ให้ใช้ได้กับโลหะชิ้นงานที่บริเวณกระทบร้อนไม่เสื่อมลงอย่างมีนัยสำคัญ และตาราง 1 กำหนดว่าการทดสอบลวดต้องครอบคลุมโลหะชิ้นงานที่ใช้ในงานผลิต
EN ISO 15610:2003 จำกัดไว้แคบ ข้อ 1 ไม่ให้ใช้เมื่อรอยต่อมีข้อกำหนดเรื่องความแข็ง สมบัติแรงกระแทก preheat การคุม heat input อุณหภูมิระหว่างชั้น หรือ PWHT ข้อ 6.2 จำกัดโลหะชิ้นงานที่กลุ่ม 1.1 และ 8.1 สำหรับเหล็ก กับกลุ่ม 21, 22.1 และ 22.2 สำหรับอะลูมิเนียม ความหนา 3 ถึง 40 mm ความหนาคอรอยเชื่อมฉากตั้งแต่ 3 mm และท่อเส้นผ่านศูนย์กลางมากกว่า 25 mm ข้อ 6.3.3 ผูกการรับรองไว้กับผู้ผลิตและชื่อการค้าของลวดที่เลือก และข้อ 8 ให้ WPQR ประกอบด้วยสำเนาเอกสารเผยแพร่ของผู้ผลิตลวด ซึ่งผู้ตรวจสอบหรือหน่วยตรวจสอบลงนามและลงวันที่เมื่อ pWPS สอดคล้องกับเอกสารนั้น
ยังมีขีดจำกัดอีกสามเรื่องที่ต้องดูก่อนเลือกวิธีนี้ ตาราง 1 ในข้อ 1 จำกัดกระบวนการ สำหรับเหล็กคือ 111, 114, 131, 135, 136, 137, 141, 15 และ 3 จึงไม่รวมการเชื่อมใต้ฟลักซ์ เว้นแต่มีการกำหนดให้ยอมรับกระบวนการอื่น ข้อ 6.2.1 ไม่ให้ใช้กับรอยต่อระหว่างกลุ่มวัสดุต่างกัน เว้นกลุ่ม 22.1 กับ 22.2 และข้อ 6.3 กับ 6.4 จำกัดตำแหน่งเชื่อม ชนิดกระแส และแก๊สปกคลุมไว้ตามเอกสารของผู้ผลิตลวด
3. ประสบการณ์การเชื่อมที่ผ่านมา
ผู้ผลิตแสดงด้วยเอกสารว่าเคยเชื่อมรอยต่อและวัสดุชนิดนั้นได้ผลน่าพอใจ (ISO 15607:2019 ข้อ 5.4) ตาราง 1 จำกัดวิธีนี้ไว้กับขั้นตอนการเชื่อมที่เคยใช้กับรอยเชื่อมจำนวนมากในชิ้นงาน รอยต่อ และวัสดุที่เทียบกันได้
EN ISO 15611:2003 ข้อ 6 กำหนดหลักฐานสองชั้น ชั้นแรกต้องมีทุกกรณี คือเอกสารผลการตรวจหรือทดสอบรอยเชื่อม เช่นการทดสอบแบบไม่ทำลาย การทดสอบแบบทำลาย การทดสอบรั่ว หรือการทดสอบความดัน ชั้นที่สองเลือกอย่างใดอย่างหนึ่ง คือสรุปการผลิตงานเชื่อมอย่างน้อยหนึ่งปีในช่วงเวลาที่เหมาะสม หรือความเหมาะสมของรอยเชื่อมในการใช้งานตลอดช่วงเวลาที่เหมาะสม โดยถือห้าปีเป็นช่วงเวลาที่เหมาะสม เว้นแต่กำหนดเป็นอย่างอื่น ข้อ 7 ให้ช่วงที่รับรองเป็นไปตามส่วนที่เกี่ยวข้องของ ISO 15614 ข้อ 5 ให้สิ่งจำเป็นของการรับรองคือ pWPS ตาม ISO 15609 กับเอกสารของประสบการณ์ และข้อ 9 ให้ผู้ตรวจสอบหรือหน่วยตรวจสอบลงนามและลงวันที่ใน WPQR
4. ขั้นตอนการเชื่อมมาตรฐาน
ผู้ผลิตรับ WPS ที่องค์กรอื่นรับรองและเผยแพร่เป็นขั้นตอนการเชื่อมมาตรฐานมาใช้ (ISO 15607:2019 ข้อ 5.5) ตาราง 1 อธิบายว่าคล้ายการทดสอบขั้นตอนการเชื่อม แต่อยู่ในข้อจำกัดของ ISO 15612 และข้อ 5.5 ให้ผู้ผลิตรับผิดชอบการเลือกและการนำไปใช้อย่างเหมาะสม
EN ISO 15612:2004 ข้อ 5.1 ให้การรับรองทำโดยผู้ตรวจสอบหรือหน่วยตรวจสอบ และต้องมีการทวนสอบว่าการตรวจและทดสอบทำตามส่วนที่เกี่ยวข้องของ ISO 15614 ย่อหน้าสุดท้ายของข้อเดียวกันเขียนอีกทางหนึ่งว่าผู้ผลิตเป็นผู้รับรอง และผู้ตรวจสอบหรือหน่วยตรวจสอบทวนสอบเมื่อเกี่ยวข้อง ตัวบทจึงอ่านได้สองทาง ในงานจริงควรตกลงบทบาทกับผู้ตรวจสอบหรือหน่วยตรวจสอบก่อน ข้อ 5.2 จำกัดกลุ่มโลหะชิ้นงานตามตาราง 1 ของมาตรฐานนั้น ข้อ 6.2 กำหนดว่าการใช้ต้องมีการประสานงานงานเชื่อมและผู้ใช้ต้องเป็นไปตามข้อกำหนดคุณภาพงานเชื่อม ซึ่งภาคผนวก ZA โยงไปที่ ISO 14731 และ ISO 3834 และข้อ 6.4 ให้ใช้โดยช่างเชื่อมหรือผู้ควบคุมเครื่องเชื่อมที่ผ่านการรับรองเท่านั้น
ตัวเลขของสองเอกสารไม่ตรงกัน เพราะพูดถึงคนละฉบับ ISO 15607:2019 อ้าง ISO 15612 แบบไม่ระบุปี ซึ่งตามข้อ 2 หมายถึงฉบับล่าสุด และหมายเหตุของข้อ 5.5 ระบุว่า ISO 15612 จำกัดโลหะชิ้นงานที่กลุ่ม 1.1, 1.2, 1.3, 11.1, 8.1, 21, 22.1 และ 22.2 และความหนาสูงสุด 50 mm ส่วน EN ISO 15612:2004 ที่เล่มนี้ใช้ ตาราง 1 เขียนเป็นกลุ่ม 1, 11, 8, 21, 22.1, 22.2, 31 ถึง 38 และ 41 ถึง 47 และตัวบทไม่มีขีดความหนา 50 mm ผู้ใช้จึงต้องเปิด ISO 15612 ฉบับที่สัญญาหรือมาตรฐานการใช้งานอ้างถึง
5. การทดสอบการเชื่อมก่อนการผลิต
ISO 15607:2019 ข้อ 5.6 ให้ใช้ได้เมื่อรูปร่างและขนาดของชิ้นทดสอบมาตรฐานไม่แทนรอยต่อจริงได้เพียงพอ เช่นรอยเชื่อมชิ้นส่วนติดกับท่อบาง ต้องทำชิ้นทดสอบพิเศษหนึ่งชิ้นหรือมากกว่า ที่จำลองรอยต่อของงานผลิตในลักษณะสำคัญทั้งหมด และทดสอบก่อนการผลิตภายใต้เงื่อนไขที่จะใช้ผลิต ข้อเดียวกันระบุว่าวิธีนี้เป็นวิธีเดียวที่เชื่อถือได้สำหรับขั้นตอนการเชื่อมบางอย่าง ซึ่งสมบัติของรอยเชื่อมขึ้นกับชิ้นส่วน การยึดรั้ง หรือการระบายความร้อนที่ชิ้นทดสอบมาตรฐานจำลองไม่ได้ ตาราง 1 เสริมว่าเหมาะกับการผลิตจำนวนมาก
วิธีนี้ผูกกับมาตรฐานหลักของเล่มโดยตรง ISO 15614-1:2017 ข้อ 6.1 คอลัมน์ Level 2 กำหนดให้ใช้ ISO 15613 เมื่อข้อกำหนดของรอยต่อหรือขนาดของชิ้นทดสอบไม่อยู่ในชิ้นทดสอบมาตรฐานของ ISO 15614-1:2017 ส่วนคอลัมน์ Level 1 ให้การทดสอบรอยต่อชนใดก็รับรองรอยต่อทุกรูปแบบ ดูหน้า P2 และ P13
EN ISO 15613:2004 ข้อ 5 ให้การรับรองทำโดยผู้ตรวจสอบหรือหน่วยตรวจสอบ ตามส่วนที่เกี่ยวข้องของ ISO 15614 เท่าที่ ISO 15613 ปรับ ข้อ 6 กำหนดให้เตรียมและเชื่อมชิ้นทดสอบภายใต้สภาพทั่วไปของการเชื่อมงานผลิต โดยรูปร่างและขนาดจำลองสภาพการเชื่อมจริงของโครงสร้าง รวมถึงตำแหน่งเชื่อม สภาพความเค้น ผลของความร้อน การเข้าถึงที่จำกัด และสภาพขอบรอยต่อ เมื่อใช้ชิ้นส่วนจริง อุปกรณ์จับยึดต้องเป็นชุดที่จะใช้ผลิต และรอยเชื่อมแต้มที่จะถูกหลอมรวมในรอยต่อต้องอยู่ในชิ้นทดสอบด้วย
ข้อ 7.1 ให้ทดสอบชิ้นทดสอบของการเชื่อมหลอมละลายตามส่วนที่เกี่ยวข้องของ ISO 15614 เท่าที่ทำได้ และโดยทั่วไปอย่างน้อยต้องมีการตรวจด้วยสายตา 100 % การตรวจหารอยร้าวที่ผิว การทดสอบความแข็ง ซึ่งรายการ c) ยกเว้นให้วัสดุบางกลุ่ม และการตรวจโครงสร้างมหภาค ซึ่งจำนวนขึ้นกับรูปทรงของโครงสร้าง ข้อ 8 จำกัดการรับรองไว้ที่ชนิดรอยต่อที่ใช้ในการทดสอบก่อนการผลิต ช่วงที่รับรองโดยทั่วไปเป็นไปตามส่วนที่เกี่ยวข้องของ ISO 15614 โดยช่วงความหนาใช้กับชิ้นส่วนแต่ละชิ้นของรอยต่อและกับความหนาของรอยเชื่อมได้ ข้อ 9 ให้การรับรองใช้ได้ตราบที่งานผลิตอยู่ในช่วงนั้น ข้อ 10 ให้ผู้ตรวจสอบหรือหน่วยตรวจสอบลงนามและลงวันที่ใน WPQR และข้อ 1 ระบุว่าการใช้มาตรฐานนี้อาจถูกจำกัดโดยมาตรฐานการใช้งานหรือข้อกำหนดของงาน
| วิธี | หลักฐานที่ใช้ | ขอบเขตหลักตาม ISO 15607:2019 | มาตรฐานของวิธี |
|---|---|---|---|
| การทดสอบขั้นตอนการเชื่อม | ผลทดสอบชิ้นทดสอบมาตรฐาน | ใช้ได้เสมอ เว้นแต่ชิ้นทดสอบไม่ตรงพอกับรอยเชื่อมจริง | ชุด ISO 15614 |
| ลวดเชื่อมที่ผ่านการทดสอบ | เอกสารของผู้ผลิตลวดเชื่อม | เฉพาะกลุ่มวัสดุที่กำหนดและความหนาไม่เกินขีดที่กำหนด | ISO 15610 |
| ประสบการณ์การเชื่อมที่ผ่านมา | เอกสารของงานที่เคยผลิต | เคยใช้กับรอยเชื่อมจำนวนมากในงานที่เทียบกันได้ | ISO 15611 |
| ขั้นตอนการเชื่อมมาตรฐาน | การทดสอบที่องค์กรอื่นทำไว้ | เฉพาะกลุ่มวัสดุที่กำหนดและความหนาไม่เกินขีดที่กำหนด | ISO 15612 |
| การทดสอบการเชื่อมก่อนการผลิต | ผลทดสอบชิ้นทดสอบที่จำลองงานจริง | ใช้ได้เสมอโดยหลักการ แต่ต้องทำชิ้นทดสอบภายใต้เงื่อนไขการผลิต การรับรองจำกัดที่ชนิดรอยต่อที่ทดสอบ (EN ISO 15613:2004 ข้อ 8) | ISO 15613 |
สรุปจาก ISO 15607:2019 ตาราง 1 และข้อ 5.2 ถึง 5.6 สำหรับการเชื่อมอาร์ก แถวสุดท้ายเพิ่มข้อ 8 ของ EN ISO 15613:2004
ใครเลือกวิธี
ISO 15607:2019 ข้อ 1 ระบุว่าการใช้วิธีรับรองวิธีใดวิธีหนึ่งมักเป็นข้อกำหนดของมาตรฐานการใช้งาน และขอบเขตของ EN ISO 15610:2003, EN ISO 15611:2003, EN ISO 15612:2004 และ EN ISO 15613:2004 เขียนในทางเดียวกันว่าการใช้มาตรฐานนั้นอาจถูกจำกัดโดยมาตรฐานการใช้งานหรือข้อกำหนดของงาน ผู้ผลิตจึงเลือกวิธีเองไม่ได้ทั้งหมด ต้องอ่านมาตรฐานการใช้งานและสัญญาก่อน แล้วจึงดูว่าวิธีที่ได้รับอนุญาตวิธีใดเหมาะกับรอยต่อและวัสดุของงาน
คำถามท้ายบท
- ผู้ผลิตต้องการรับรองขั้นตอนการเชื่อมเหล็กกลุ่ม 1.1 หนา 20 mm ด้วยวิธีลวดเชื่อมที่ผ่านการทดสอบ แบบของงานกำหนดสมบัติแรงกระแทกของรอยต่อ ใช้วิธีนี้ได้หรือไม่ และข้อใดของ EN ISO 15610:2003 ใช้ตอบ
- โรงงานผลิตชิ้นส่วนเดิมต่อเนื่องมาเจ็ดปีโดยไม่มีปัญหาในการใช้งาน และต้องการรับรองขั้นตอนการเชื่อมที่ใช้อยู่ด้วยประสบการณ์ที่ผ่านมา ต้องมีหลักฐานอะไรบ้างตาม EN ISO 15611:2003 และต้องตรวจเรื่องใดก่อนเลือกวิธีนี้
แนวคำตอบ
- ไม่ได้ แม้กลุ่ม 1.1 และความหนา 20 mm อยู่ในขอบเขตของข้อ 6.2.1 และ 6.2.2 แต่ข้อ 1 ของ EN ISO 15610:2003 ระบุว่ามาตรฐานนี้ใช้ไม่ได้เมื่อมีข้อกำหนดเรื่องความแข็งหรือสมบัติแรงกระแทกของรอยต่อ ผู้ผลิตต้องใช้วิธีอื่น ซึ่งโดยปกติคือการทดสอบขั้นตอนการเชื่อมตาม ISO 15614-1:2017 และต้องดูด้วยว่ามาตรฐานการใช้งานอนุญาตวิธีใด
- ตาม EN ISO 15611:2003 ข้อ 5 และ 6 ต้องมี pWPS ตาม ISO 15609 และเอกสารของประสบการณ์ที่ผ่านมา ซึ่งประกอบด้วยเอกสารผลการตรวจหรือทดสอบรอยเชื่อมที่ครอบคลุมสมบัติสำคัญของผลิตภัณฑ์ และอย่างใดอย่างหนึ่งระหว่างสรุปการผลิตงานเชื่อมอย่างน้อยหนึ่งปีในช่วงเวลาที่เหมาะสม กับความเหมาะสมของรอยเชื่อมในการใช้งานตลอดช่วงเวลาที่เหมาะสม ซึ่งถือห้าปีเว้นแต่กำหนดเป็นอย่างอื่น ข้อ 9 ให้ WPQR ประกอบด้วยเอกสารเหล่านี้ และลงนามโดยผู้ตรวจสอบหรือหน่วยตรวจสอบ สิ่งที่ต้องตรวจก่อนคือมาตรฐานการใช้งานหรือสัญญาอนุญาตวิธีนี้หรือไม่ เพราะข้อ 1 ระบุว่าการใช้มาตรฐานนี้อาจถูกจำกัด