WPS ที่ใช้ในงานผลิตไม่ได้เริ่มจากแบบฟอร์ม แต่เริ่มจากข้อเสนอที่ต้องพิสูจน์ก่อน บทนี้เดินตามลำดับของ ISO 15607:2019 ตั้งแต่ pWPS ถึง WPS และบอกว่าใครรับผิดชอบขั้นใด
หนังสือเล่มนี้แยกการรับรองสองอย่างไว้คนละภาค ภาค 2 เดินตาม ISO 15614-1:2017 สำหรับการรับรองขั้นตอนการเชื่อม ภาค 3 เดินตาม ISO 9606-1:2012 สำหรับการรับรองช่างเชื่อม ก่อนเข้าหน้าคู่ สี่บทของภาคนี้วางพื้นสี่เรื่อง คือลำดับของเอกสาร วิธีรับรองที่มีให้เลือก สองระดับของการทดสอบ และเหตุที่ต้องเปิดใช้ทีละมาตรฐาน
ทำไมต้องรับรองก่อนใช้
บทนำของ ISO 15607:2019 ให้เหตุผลไว้เป็นลำดับ WPS จำเป็นเพื่อให้มีฐานที่ชัดเจนสำหรับวางแผนงานเชื่อมและควบคุมคุณภาพระหว่างเชื่อม แต่การเขียน WPS โดยลำพังไม่ได้ประกันว่ารอยเชื่อมจะเป็นไปตามข้อกำหนด ความเบี่ยงเบนบางอย่าง เช่นความไม่สมบูรณ์ของรอยเชื่อมและการบิดตัว ประเมินได้ด้วยวิธีไม่ทำลายบนงานที่เสร็จแล้ว ส่วนความเบี่ยงเบนทางโลหะวิทยาเป็นปัญหาพิเศษ เพราะสมบัติทางกลประเมินด้วยวิธีไม่ทำลายไม่ได้ จึงเกิดกติกาให้รับรองขั้นตอนการเชื่อมก่อนปล่อยไปใช้ในงานผลิตจริง
ลำดับของเอกสาร
ข้อ 4 ของ ISO 15607:2019 กำหนดว่า WPS ต้องจัดเป็น pWPS จนกว่าจะผ่านการรับรองด้วยวิธีที่เหมาะสมตามข้อ 5 และข้อ 5.1 วางลำดับไว้ดังนี้
- pWPS: ผู้ผลิตต้องจัดทำ pWPS และต้องมั่นใจว่าใช้ได้กับงานผลิตจริง โดยอาศัยประสบการณ์จากงานที่ผ่านมาและความรู้ทั่วไปของเทคโนโลยีการเชื่อม
- การรับรอง: pWPS แต่ละฉบับเป็นฐานของการจัดทำ WPQR ที่รับรองด้วยวิธีใดวิธีหนึ่งในตาราง 1 ถ้าวิธีนั้นมีการเชื่อมชิ้นทดสอบ ชิ้นทดสอบต้องเชื่อมตาม pWPS
- WPQR: ต้องมีตัวแปรทั้งหมด ทั้งตัวแปรสำคัญและตัวแปรไม่สำคัญ และช่วงที่รับรองตามมาตรฐานที่ใช้
- WPS: จัดทำขึ้นจาก WPQR ภายใต้ความรับผิดชอบของผู้ผลิต เว้นแต่มีข้อกำหนดเป็นอย่างอื่น
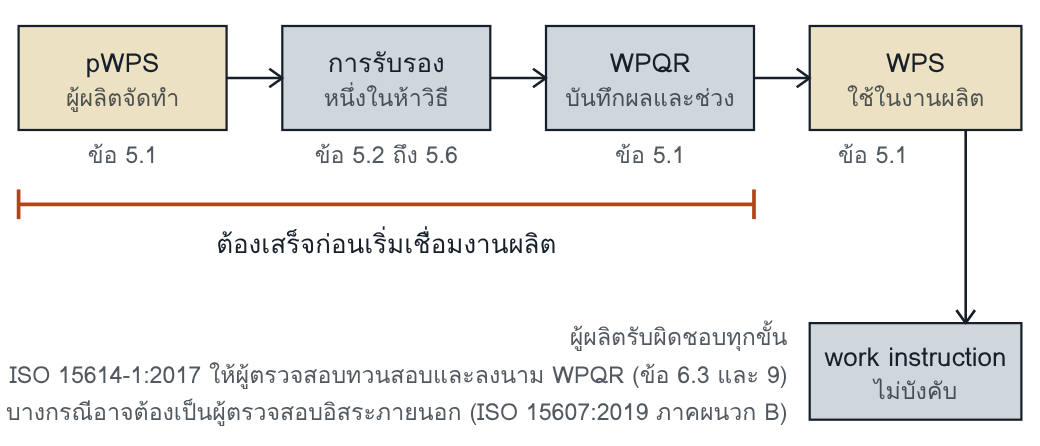
ลำดับตาม ISO 15607:2019 ข้อ 4 และ 5.1 ส่วน work instruction มาจากภาคผนวก B และ C ซึ่งเป็นข้อมูลประกอบ
ภาคผนวก B และ C ของมาตรฐานเดียวกัน ซึ่งเป็นข้อมูลประกอบ เพิ่มขั้นสุดท้ายคือการปล่อยให้ใช้ในงานผลิต ด้วย WPS หรือ work instruction ที่ผู้ผลิตจัดทำ และแผนภาพของภาคผนวก C ระบุว่า work instruction เป็นทางเลือก ISO 15609-1:2004 ข้อ 4.1 อธิบายที่มาว่า WPS ครอบคลุมช่วงของความหนา โลหะชิ้นงาน และลวดเชื่อม ผู้ผลิตบางรายจึงจัดทำ work instruction สำหรับงานแต่ละงานเพิ่ม เป็นส่วนของการวางแผนการผลิตโดยละเอียด
ISO 15607:2019 ข้อ 3 นิยามคำเดียวคือผู้ผลิต คำอื่นให้ใช้ตามชุด ISO/TR 25901 ผู้ที่ต้องการนิยามสั้นของ pWPS, WPS, work instruction และ WPQR ดูได้จากฉบับก่อนหน้า คือ ISO 15607:2003 ข้อ 3.3 ถึง 3.6 ซึ่งนิยาม work instruction ว่าเป็นข้อกำหนดขั้นตอนการเชื่อมแบบย่อ เหมาะสำหรับใช้โดยตรงที่จุดปฏิบัติงานในโรงงาน
ใครรับผิดชอบ
ISO 15607:2019 ข้อ 3.1 นิยามผู้ผลิตว่าเป็นบุคคลหรือองค์กรที่รับผิดชอบการผลิตงานเชื่อม ตาราง B.1 ให้ผู้ผลิตเป็นผู้เกี่ยวข้องในทุกขั้น ตั้งแต่พัฒนา pWPS จนถึงปล่อยใช้ และเพิ่มผู้ตรวจสอบหรือหน่วยตรวจสอบ (examiner or examining body) ในขั้นรับรองเมื่อเกี่ยวข้อง โดยเชิงอรรถระบุว่าบางกรณีอาจต้องเป็นผู้ตรวจสอบอิสระจากภายนอก ตาราง B.1 เป็นข้อมูลประกอบ ข้อกำหนดอยู่ในมาตรฐานของแต่ละวิธี สำหรับการทดสอบขั้นตอนการเชื่อม ISO 15614-1:2017 ข้อ 6.3 กำหนดให้ผู้ตรวจสอบหรือหน่วยตรวจสอบทวนสอบการเชื่อมและการทดสอบชิ้นทดสอบ และข้อ 9 ให้ผู้ตรวจสอบหรือหน่วยตรวจสอบลงนามและลงวันที่ใน WPQR ทั้งสองระดับ ดูหน้า P3 และ P18
ISO 15614-1:2017 ข้อ 8.2 ผูกการรับรองไว้กับผู้ผลิตเช่นกัน การทดสอบขั้นตอนการเชื่อมที่ผู้ผลิตรายหนึ่งทำ ใช้ได้กับการเชื่อมในโรงงานหรือหน้างาน เมื่อผู้ผลิตที่ทำการทดสอบนั้นยังคงรับผิดชอบงานเชื่อมทั้งหมดที่ทำตามการทดสอบนั้น ดูหน้า P8 ส่วนอายุ ข้อ 6 ของ ISO 15607:2019 ให้การรับรองใช้ได้ไม่มีกำหนดในช่วงที่รับรอง เว้นแต่มีข้อกำหนดเป็นอย่างอื่น
WPS ต้องมีอะไร
ISO 15609-1:2004 ข้อ 4.1 กำหนดให้ pWPS และ WPS ให้ข้อมูลที่จำเป็นทั้งหมดสำหรับทำรอยเชื่อม และให้ระบุช่วงและค่าเผื่อตามมาตรฐานที่ใช้รับรองและตามประสบการณ์ของผู้ผลิตเมื่อเหมาะสม หมายเหตุของข้อนี้ระบุว่าบางงานอาจจำเป็นต้องเพิ่มหรือลดรายการ รายการแบ่งเป็นสี่หมวด
| ข้อของ ISO 15609-1:2004 | หมวด | เรื่องที่อยู่ในหมวด |
|---|---|---|
| 4.2 | เกี่ยวกับผู้ผลิต | การระบุผู้ผลิต การระบุ WPS และการอ้างถึง WPQR หรือเอกสารอื่นตามที่กำหนด |
| 4.3 | เกี่ยวกับโลหะชิ้นงาน | ชนิดของโลหะชิ้นงาน และขนาดของวัสดุ |
| 4.4 | ใช้กับทุกขั้นตอนการเชื่อม | สิบเจ็ดหัวข้อ ตั้งแต่กระบวนการเชื่อม แบบรอยต่อ ตำแหน่งเชื่อม การเตรียมรอยต่อ เทคนิคการเชื่อม ลวดเชื่อม ตัวแปรทางไฟฟ้า ไปจนถึง preheat อุณหภูมิระหว่างชั้น PWHT แก๊สปกคลุม และ heat input |
| 4.5 | เฉพาะกลุ่มกระบวนการ | กระบวนการ 111, 12, 13, 14 และ 15 |
หน้า P ของภาค 2 ที่เกี่ยวกับตัวแปรของ WPS มีช่อง WPS ต้องระบุอะไร ซึ่งบอกว่าตัวแปรนั้นตรงกับข้อย่อยใดของข้อ 4 ตัวอย่างแบบฟอร์มอยู่ในภาคผนวก A ของ ISO 15609-1:2004 ซึ่งเป็นข้อมูลประกอบ
ต้องเสร็จก่อนงานผลิต
ประโยคแรกของ ISO 15607:2019 ข้อ 5.1 กำหนดว่าการรับรองขั้นตอนการเชื่อมต้องทำก่อนการเชื่อมจริงในงานผลิต และข้อ 1 ถือเป็นข้อสมมติว่า WPS ถูกใช้ในงานผลิตโดยช่างเชื่อมที่มีความสามารถและผ่านการรับรองตาม ISO 9606 ส่วนที่เกี่ยวข้อง หรือผู้ควบคุมเครื่องเชื่อมที่ผ่านการรับรองตาม ISO 14732 (หน้า W13) ISO 15607:2019 จึงไม่ได้กำหนดการรับรองช่างเอง แต่เขียนโดยถือว่ามีอยู่แล้ว ข้อกำหนดให้ช่างผ่านการรับรองมาจากมาตรฐานระบบคุณภาพและมาตรฐานการใช้งาน (ดู ISO 3834 Atlas) ในทางปฏิบัติ สองการรับรองเป็นคนละเรื่องที่ต้องมีครบทั้งคู่ก่อนเริ่มเชื่อม ซึ่งเป็นแกนของบทที่ 4
คำถามท้ายบท
- โรงงานหนึ่งเขียน WPS ครบทุกหัวข้อตาม ISO 15609-1:2004 และเริ่มเชื่อมงานผลิต โดยตั้งใจจะทำการทดสอบขั้นตอนการเชื่อมภายหลังเมื่อมีเวลา เอกสารฉบับนั้นมีสถานะเป็นอะไรตาม ISO 15607:2019 และขัดกับข้อใด
- ผู้รับจ้างช่วงนำ WPQR ที่ผู้ผลิตรายอื่นทดสอบไว้มาแนบกับ WPS ของตนเอง ควรตรวจเรื่องใดก่อนยอมรับ และข้อใดของ ISO 15614-1:2017 ใช้ตอบ
แนวคำตอบ
- เอกสารนั้นยังเป็น pWPS ISO 15607:2019 ข้อ 4 กำหนดว่า WPS ต้องจัดเป็น pWPS จนกว่าจะผ่านการรับรองด้วยวิธีที่เหมาะสมตามข้อ 5 การเขียนครบทุกหัวข้อตาม ISO 15609-1:2004 เป็นเรื่องเนื้อหาของเอกสาร ไม่ใช่การรับรอง การเริ่มเชื่อมงานผลิตก่อนจึงขัดกับประโยคแรกของข้อ 5.1 ซึ่งกำหนดให้รับรองขั้นตอนการเชื่อมก่อนการเชื่อมจริงในงานผลิต บทนำของมาตรฐานให้เหตุผลว่าสมบัติทางกลของรอยเชื่อมประเมินด้วยวิธีไม่ทำลายบนงานที่เสร็จแล้วไม่ได้
- ควรตรวจว่าใครรับผิดชอบงานเชื่อมที่ทำตามการทดสอบนั้น ISO 15614-1:2017 ข้อ 8.2 ให้การทดสอบขั้นตอนการเชื่อมที่ผู้ผลิตรายหนึ่งทำ ใช้ได้กับการเชื่อมในโรงงานหรือหน้างาน เมื่อผู้ผลิตที่ทำการทดสอบยังคงรับผิดชอบงานเชื่อมทั้งหมดที่ทำตามการทดสอบนั้น และ ISO 15607:2019 ข้อ 5.1 ให้ WPS จัดทำภายใต้ความรับผิดชอบของผู้ผลิต ถ้าผู้รับจ้างช่วงรับผิดชอบงานเชื่อมของตนเอง WPQR ของผู้ผลิตรายอื่นจึงไม่เข้าเงื่อนไขของข้อ 8.2 เว้นแต่ใช้ทางของขั้นตอนการเชื่อมมาตรฐานตาม ISO 15612 ซึ่งมีเงื่อนไขของตนเอง และมาตรฐานการใช้งานหรือสัญญาต้องอนุญาต