มองแล้วรู้
ก่อนเริ่มงาน ผู้ผลิตต้องทบทวนข้อกำหนดของสัญญาและข้อมูลทางเทคนิคทั้งหมด เพื่อยืนยันว่าข้อมูลที่ต้องใช้ผลิตมีครบ งานอยู่ในความสามารถ และมีทรัพยากรพอสำหรับกำหนดส่ง
ข้อนี้เป็นข้อกำหนดข้อแรกของมาตรฐาน และเป็นข้อที่ต้องทำก่อนข้ออื่นทั้งหมด เพราะข้อมูลที่ได้ถูกใช้ต่อในการวางแผนการผลิต และข้อ 6 กับข้อ 14.1 อ้างกลับมาที่ข้อนี้
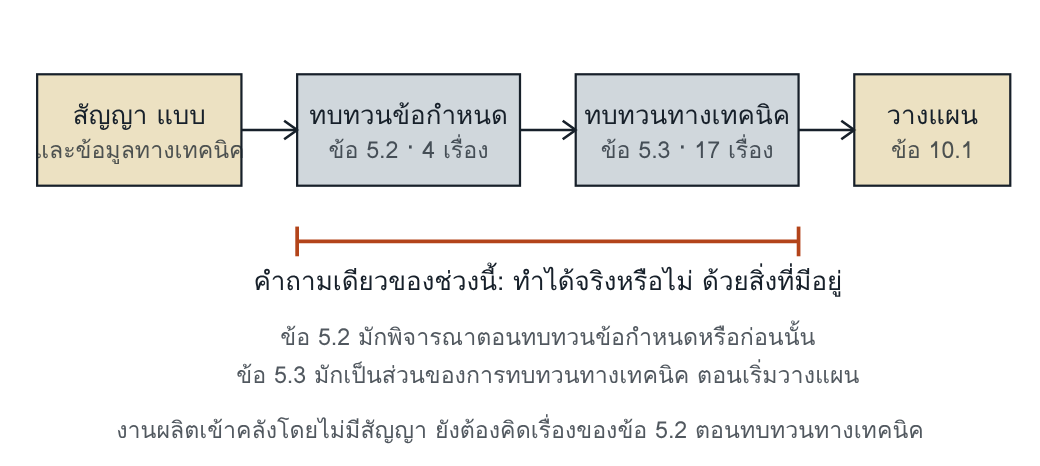
การทบทวนมีสองชั้น ชั้นแรกดูว่างานนี้ต้องทำตามอะไร ชั้นที่สองดูว่าทางเทคนิคจะทำอย่างไร
สามระดับต่างกันอย่างไร
| เรื่อง | ISO 3834-2 ครบถ้วน | ISO 3834-3 มาตรฐาน | ISO 3834-4 พื้นฐาน |
|---|---|---|---|
| การทบทวน | ต้องทำ | ต้องทำ | ต้องทำ |
| บันทึกการทบทวน | ต้องมี | อาจต้องมี | ไม่ต้องมี |
| รายการเรื่องที่ต้องพิจารณา | ข้อ 5.2 และ 5.3 | ข้อ 5.2 และ 5.3 โดยข้อ 5.3 ไม่มีการทดสอบลวดรายล็อต | ไม่มีรายการ มีเพียงข้อความทั่วไป |
แถวบันทึกมาจากภาคผนวก A (ให้ข้อมูล) ของ ISO 3834-1:2005 ในตัวบท ข้อ 18 ของ ISO 3834-2:2021 ให้บันทึกการทบทวนเป็นบันทึกคุณภาพเมื่อเกี่ยวข้อง และข้อ 18 ของ ISO 3834-3:2005 ให้เป็นบันทึกคุณภาพเมื่อจำเป็น
ทำไมจึงสำคัญ
ปัญหางานเชื่อมจำนวนมากเริ่มจากการรับงานที่ยังไม่รู้ว่าต้องใช้อะไร เช่นรับงานเหล็กที่โรงงานไม่มี WPS รองรับ หรือรับระดับคุณภาพที่ต้องตรวจด้วยวิธีที่โรงงานไม่มี เมื่อพบหลังเริ่มผลิต ทางแก้ทุกทางแพงกว่าการถามตอนเสนอราคา
เอกสารและบันทึก
| ตัวอย่างเอกสาร | ตัวอย่างบันทึกและรายงาน |
|---|---|
| เอกสารที่บอกว่าผู้ผลิตทบทวนข้อกำหนดและทบทวนทางเทคนิคอย่างไร | รายการตรวจการทบทวนข้อกำหนด · รายการตรวจการทบทวนทางเทคนิค หรือรายงานการประชุมทบทวน |
ตัวอย่างจากภาคผนวก A ของ ISO/TR 3834-6:2007
อ่านแล้วเข้าใจ
มาตรฐานกำหนดอะไร
ผู้ผลิตต้องยืนยันสามเรื่อง คืองานอยู่ในความสามารถ มีทรัพยากรพอสำหรับกำหนดส่ง และเอกสารชัดเจนไม่กำกวม ถ้าสัญญาต่างจากใบเสนอราคา ต้องระบุความต่างและแจ้งผู้ซื้อถึงผลต่อกำหนดการ ราคา หรืองานวิศวกรรม สิ่งที่ต้องทบทวนรวมข้อมูลภายในของผู้ผลิตเองเมื่อผู้ผลิตเป็นผู้ออกแบบ และผู้ผลิตต้องทำให้แน่ใจว่ากิจกรรมด้านคุณภาพทั้งหมดได้รับการวางแผนอย่างเพียงพอ
| ชั้น | เรื่องที่ต้องพิจารณา |
|---|---|
| ทบทวนข้อกำหนด (5.2) | มาตรฐานผลิตภัณฑ์และข้อกำหนดเสริม · ข้อกำหนดตามกฎหมาย · ข้อกำหนดที่ผู้ผลิตกำหนดเพิ่มเอง · ความสามารถของผู้ผลิต |
| ทบทวนทางเทคนิค (5.3) ด้านวัสดุและรอยต่อ | ข้อกำหนดโลหะชิ้นงานและสมบัติของรอยต่อ · ข้อกำหนดคุณภาพและเกณฑ์ยอมรับ · ตำแหน่ง การเข้าถึง และลำดับของรอยเชื่อม รวมการเข้าถึงเพื่อตรวจ · ขนาดและรายละเอียดของการเตรียมรอยต่อและของรอยเชื่อมที่เสร็จแล้ว |
| ด้านขั้นตอนและบุคลากร | ข้อกำหนดของขั้นตอนการเชื่อม NDT และการอบ · วิธีที่จะใช้รับรองขั้นตอนการเชื่อม · การรับรองบุคลากร · การอบหลังเชื่อม · วิธีพิเศษ เช่นเชื่อมซึมลึกเต็มจากด้านเดียวโดยไม่มีแผ่นรอง |
| ด้านการควบคุม | การเลือก การระบุ และการสอบกลับ · การจัดการควบคุมคุณภาพ รวมหน่วยตรวจอิสระ · การตรวจและทดสอบ · การจ้างช่วง · การจัดการสิ่งที่ไม่เป็นไปตามข้อกำหนด |
| ด้านเงื่อนไขอื่น | ข้อกำหนดงานเชื่อมอื่น เช่นการทดสอบลวดรายล็อต ปริมาณเฟอร์ไรต์ ปริมาณไฮโดรเจน แผ่นรองถาวร ผิวสำเร็จ · เชื่อมในโรงงานหรือที่อื่น · สภาพแวดล้อม เช่นอุณหภูมิต่ำมากหรือต้องกันลมฝน |
จัดกลุ่มเพื่อให้อ่านง่าย มาตรฐานเรียงเป็นรายการเดียว 17 เรื่อง (a ถึง q) ส่วน ISO/TR 3834-6 ข้อ 10.1 ชี้ว่ารายการนี้ไม่ได้ตั้งใจให้ครบทุกเรื่อง ควรพิจารณาเรื่องอื่นที่เกี่ยวกับสัญญาหรือการออกแบบของงานนั้นด้วย
แนวทางตีความ
ISO/TR 3834-6 ข้อ 10.1 ให้แนวทางว่าผู้ผลิตต้องแสดงได้ว่าข้อกำหนดทุกข้อถูกพิจารณาครบ เช่นด้วยรายการตรวจที่กรอกแล้ว หรือรายงานการประชุม และแนะนำให้กำหนดผู้ประสานงานงานเชื่อมตาม ISO 14731 สำหรับกิจกรรมนี้
งานของผู้ประสานงานงานเชื่อม
ISO 14731:2019 ภาคผนวก B.1 และ B.2 ให้ผู้ผลิตพิจารณามอบหมายเรื่องต่อไปนี้
- มาตรฐานผลิตภัณฑ์ที่ใช้ และความสามารถของผู้ผลิต
- ข้อกำหนดโลหะชิ้นงานและสมบัติของรอยต่อ
- ตำแหน่งรอยต่อเทียบกับข้อกำหนดการออกแบบ
- ข้อกำหนดคุณภาพและเกณฑ์ยอมรับ
- ตำแหน่ง การเข้าถึง และลำดับของรอยเชื่อม
- ข้อกำหนดงานเชื่อมอื่น เช่นการทดสอบลวดรายล็อต ปริมาณเฟอร์ไรต์ และปริมาณไฮโดรเจน
- ขนาดและรายละเอียดของการเตรียมรอยต่อและของรอยเชื่อมที่เสร็จแล้ว
คิดต่อ
ถ้าหลุดซ้ำ ให้สงสัยระบบ
- ฝ่ายขายรับงานโดยไม่มีผู้ประสานงานงานเชื่อมร่วมทบทวน
- รายการตรวจการทบทวนถูกกรอกหลังเริ่มผลิต เพื่อให้มีเอกสาร
- การเปลี่ยนแบบระหว่างงานไม่กลับมาผ่านการทบทวน
- ระดับคุณภาพของรอยเชื่อมไม่อยู่ในแบบ และไม่มีใครถามผู้ซื้อ
โยงไปเล่มอื่น
| The ISO 3834 Decision System บทที่ 3 | Contract และ Technical Review |
| Defect Atlas บทที่ 2 | การเลือกระดับคุณภาพ B, C และ D ซึ่งเป็นเรื่องของข้อ 5.3 b |
| Weldability Atlas หน้าวัสดุ | กลุ่มวัสดุและความเสี่ยงของโลหะชิ้นงาน ซึ่งเป็นเรื่องของข้อ 5.3 a |
| Weldability Atlas บทที่ 8 | กรณีสมมติที่เงื่อนไขหลุดเพราะการตัดสินใจนอกงานเชื่อม |
คำถามท้ายหน้า
- โรงงานระดับ ISO 3834-3 ต้องมีบันทึกการทบทวนข้อกำหนดหรือไม่ และอะไรเป็นตัวตัดสิน
- แบบระบุรอยเชื่อมซึมลึกเต็มในตำแหน่งที่หัวตรวจ UT เข้าไม่ถึง เรื่องนี้ควรถูกพบในข้อใดของการทบทวน และถ้าไม่พบ จะไปปรากฏที่ขั้นตอนใด
แนวคำตอบ
- ไม่ได้บังคับเสมอ ภาคผนวก A ของ ISO 3834-1 ระบุว่าระดับมาตรฐานอาจต้องมีบันทึก และข้อ 18 ของ ISO 3834-3 ให้บันทึกการทบทวนเป็นบันทึกคุณภาพเมื่อจำเป็น มาตรฐานไม่ได้บอกว่าอะไรทำให้จำเป็น ในทางปฏิบัติคือข้อกำหนดของงานนั้น เช่นมาตรฐานผลิตภัณฑ์หรือสัญญา และ ISO/TR 3834-6 ข้อ 10.1 ชี้ว่าผู้ผลิตต้องแสดงได้ว่าได้ทบทวนครบ โรงงานที่ไม่มีบันทึกจะแสดงไม่ได้
- ควรพบในการทบทวนทางเทคนิค ข้อ 5.3 c เรื่องตำแหน่งและการเข้าถึงของรอยเชื่อม ซึ่งรวมการเข้าถึงเพื่อตรวจและเพื่อ NDT ถ้าไม่พบ จะไปปรากฏตอนตรวจหลังเชื่อม เมื่อโครงสร้างประกอบแล้วและรอยเชื่อมตรวจไม่ได้ตามที่สัญญากำหนด