มองแล้วรู้
เมื่อเชื่อมเสร็จ ข้อ 6.4 ของ ISO 9606-1:2012 ให้ทดสอบชิ้นทดสอบตามตาราง 13 เริ่มด้วยการตรวจด้วยสายตา (VT) และเมื่อ VT ผ่านแล้ว จึงทำการทดสอบที่เหลือ
รอยเชื่อมชนเลือกได้ระหว่างการตรวจด้วยรังสี (RT) การทดสอบดัด หรือการทดสอบหัก รอยเชื่อมฉากใช้การทดสอบหักหรือการตรวจโครงสร้างมหภาค ข้อ 6.5 กำหนดจำนวนและตำแหน่งของชิ้นทดสอบย่อย การสอบช่างเชื่อมไม่มีการทดสอบแรงดึงตามปกติ แรงกระแทก และความแข็ง
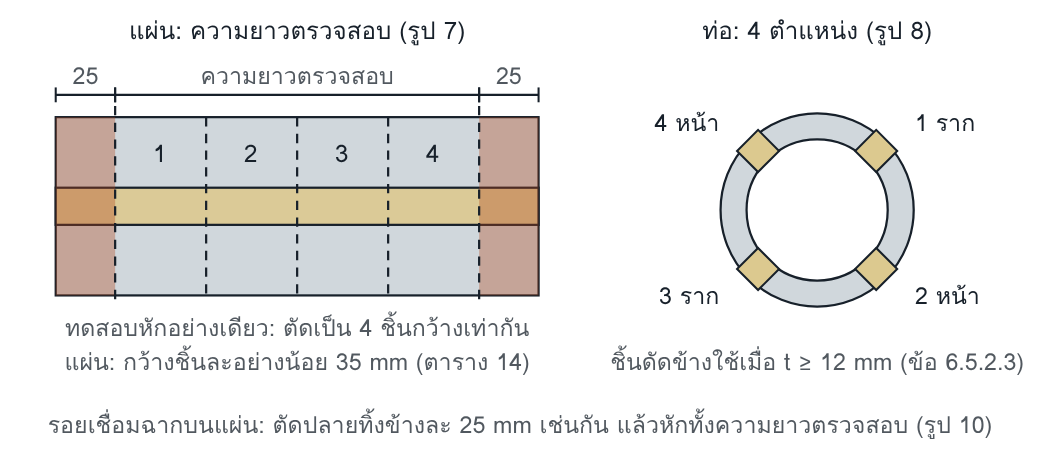
แผนภาพอย่างง่ายของความยาวตรวจสอบบนแผ่น และตำแหน่งชิ้นทดสอบย่อยบนท่อ ตามรูป 7, 8 และ 10 ของ ISO 9606-1:2012
หลัง VT ต้องทดสอบอะไร
| ชิ้นทดสอบ | ต้องทำ | ทางแทนที่ตารางยอม |
|---|---|---|
| รอยเชื่อมชน บนแผ่นหรือท่อ | RT หรือการทดสอบดัด หรือการทดสอบหัก อย่างใดอย่างหนึ่ง | การตรวจด้วยคลื่นเสียงความถี่สูง (UT) แทน RT ได้เฉพาะเหล็กเฟอร์ริติกหนา ≥ 8 mm · ท่อ D ≤ 25 mm ใช้การทดสอบแรงดึงแบบมีรอยบากทั้งชิ้นแทนดัดหรือหักได้ |
| รอยเชื่อมชน ใช้ RT กับกระบวนการ 131, 135, 138 หรือ 311 | เพิ่มการทดสอบดัดหรือหัก | ถ้าใช้ UT แทน RT ไม่ต้องทดสอบเพิ่ม |
| รอยเชื่อมฉากและรอยต่อท่อแยก | การทดสอบหัก | การตรวจโครงสร้างมหภาคอย่างน้อย 2 หน้าตัด · บนท่อใช้ RT แทนได้ |
ISO 9606-1:2012 ข้อ 6.4 ตาราง 13 และเชิงอรรถ a ถึง f VT ต้องทำกับทุกชิ้นทดสอบ ตารางระบุว่า RT ไม่บังคับ และการทดสอบดัดใช้ไม่ได้กับรอยเชื่อมฉากและรอยต่อท่อแยก
ทำไมจึงสำคัญ
วิธีทดสอบแต่ละวิธีเห็นความไม่สมบูรณ์ไม่เหมือนกัน เชิงอรรถ b ของตาราง 13 จึงบังคับให้ทดสอบดัดหรือหักเพิ่มเมื่อใช้ RT กับสี่กระบวนการ ความรู้ทั่วไปของวงการอธิบายว่ากระบวนการกลุ่มนี้เสี่ยงต่อการหลอมไม่ติด ซึ่ง RT หาได้ยากเมื่อระนาบของความไม่สมบูรณ์ไม่ขนานกับลำรังสี มาตรฐานไม่ได้เขียนเหตุผลนี้ไว้ แต่วิศวกรที่เข้าใจจะไม่มองการทดสอบเพิ่มเป็นงานซ้ำซ้อน
ตัวอย่างอ่านค่า
ช่างสอบรอยเชื่อมชนบนแผ่นเหล็กกล้าคาร์บอน t = 10 mm กระบวนการ 135 ชิ้นทดสอบยาว 200 mm
ทางที่ 1 ใช้ RT: VT แล้วถ่าย RT ตลอดความยาวตรวจสอบ 150 mm กระบวนการ 135 อยู่ในเชิงอรรถ b จึงต้องเพิ่มชิ้นราก 1 ชิ้นและชิ้นหน้า 1 ชิ้น โดยอย่างน้อยหนึ่งชิ้นมาจากตำแหน่งหยุดและเริ่มใหม่ ทางที่ 2 ดัดอย่างเดียว: t น้อยกว่า 12 mm จึงใช้ดัดราก 2 ชิ้นและดัดหน้า 2 ชิ้น ทางที่ 3 ใช้ UT แทน RT: ทำได้เพราะเป็นเหล็กเฟอร์ริติกและ t ไม่น้อยกว่า 8 mm และไม่ต้องทดสอบเพิ่ม
หัวกด: ถ้า A ต่ำสุดของวัสดุคือ 22 % ใช้ 4t = 4 × 10 = 40 mm ถ้าเป็นวัสดุที่ A = 16 % และชิ้นทดสอบย่อยหนา 10 mm ใช้ d = (100 × 10 / 16) − 10 = 62.5 − 10 = 52.5 mm
ทดสอบหักอย่างเดียว: ต้องได้สี่ชิ้นกว้างอย่างน้อย 35 mm จากความยาว 150 mm ถ้าใบเลื่อยกินเนื้อ 3 mm สามรอยตัด เหลือ (150 − 9) / 4 = 35.25 mm พอดีเกณฑ์ ถ้ากินเนื้อ 4 mm เหลือ (150 − 12) / 4 = 34.5 mm ไม่ถึงเกณฑ์ การเตรียมแผ่นให้ยาวกว่า 200 mm ช่วยได้เมื่ออ่านรูป 7 ว่าความยาวตรวจสอบคือความยาวแผ่นลบ 50 mm ซึ่งเป็นการตีความ เพราะข้อ 6.2 เขียนไว้ 150 mm ควรตกลงกับผู้ตรวจสอบก่อน
ตัวอย่างสมมติ แต่งขึ้นเพื่ออธิบายวิธีอ่าน
อ่านแล้วเข้าใจ
มาตรฐานกำหนดอะไร
วิธีทดสอบ (ข้อ 6.4): ตาราง 13 อ้างมาตรฐานของแต่ละวิธี คือ VT ตาม ISO 17637, RT ตาม ISO 17636, การทดสอบดัดตาม ISO 5173 และการทดสอบหักตาม ISO 9017 แผ่นรองที่ใช้ในการสอบ ต้อง เอาออกก่อนการทดสอบแบบทำลาย ยกเว้นการตรวจโครงสร้างมหภาค และไม่จำเป็นต้องเอาออกก่อน NDT ชิ้นทดสอบย่อยของการตรวจโครงสร้างมหภาคต้องเตรียมและกัดกรดหนึ่งด้านให้เห็นรอยเชื่อมชัด ไม่ต้องขัดเงา
หลักร่วม (ข้อ 6.5.1 และ 6.5.2.1): การทดสอบดัดราก ดัดหน้า ดัดข้าง หรือการทดสอบหัก ต้องมีชิ้นทดสอบย่อยหนึ่งชิ้นจากบริเวณหยุดและเริ่มใหม่ภายในความยาวตรวจสอบ เมื่อใช้ RT ต้องถ่ายตลอดความยาวตรวจสอบ เมื่อใช้การทดสอบหัก บากร่องตามยาวที่กึ่งกลางรอยเชื่อมด้านรับแรงดึงได้ และต้องทดสอบจนหักแล้วตรวจผิวหัก
- ทดสอบหักอย่างเดียว (ข้อ 6.5.2.2): ตัดความยาวตรวจสอบของแผ่นหรือท่อเป็นสี่ชิ้นกว้างเท่ากัน ความกว้างขั้นต่ำตามตาราง 14 คือแผ่นและท่อ D ≥ 100 mm กว้างอย่างน้อย 35 mm ท่อ 50 ≤ D < 100 mm อย่างน้อย 20 mm และท่อ 25 < D < 50 mm อย่างน้อย 10 mm ท่อ D ≤ 25 mm ตารางแนะนำชิ้นทดสอบแรงดึงแบบมีรอยบากตามรูป 9
- ทดสอบดัดอย่างเดียว (ข้อ 6.5.2.3): t < 12 mm ใช้ดัดรากอย่างน้อย 2 ชิ้นและดัดหน้าอย่างน้อย 2 ชิ้น และต้องทดสอบตลอดความยาวตรวจสอบ t ≥ 12 mm ใช้ดัดข้าง 4 ชิ้น ระยะห่างประมาณเท่ากันตลอดความยาวตรวจสอบ ท่อใช้สี่ชิ้นระยะเท่ากันตามรูป 8
- ทดสอบเพิ่มเมื่อใช้ RT (ข้อ 6.5.2.4): แผ่นทุกกรณี และท่อที่เชื่อมตำแหน่ง PA หรือ PC ใช้ชิ้นราก 1 ชิ้นและชิ้นหน้า 1 ชิ้น หรือดัดข้าง 2 ชิ้นเมื่อใช้ได้ ท่อที่เชื่อมตำแหน่งอื่น ชิ้นรากต้องมาจากตำแหน่ง PE และชิ้นหน้าจากตำแหน่ง PF หรือ PG หรือใช้ดัดข้าง 2 ชิ้นเมื่อใช้ได้
- ตำแหน่งหยุดและเริ่มใหม่: ข้อ 6.5.2.3 และ 6.5.2.4 ให้อย่างน้อยหนึ่งชิ้นมาจากตำแหน่งนี้ทุกกรณี และเพื่อการนี้ใช้ชิ้นดัดรากแทนชิ้นดัดข้างได้
- หัวกดของการทดสอบดัด (ข้อ 6.5.2.3): โลหะชิ้นงานที่ค่าการยืด A ≥ 20 % ใช้เส้นผ่านศูนย์กลางหัวกดหรือลูกกลิ้งใน 4t และมุมดัด 180° ถ้า A < 20 % ใช้ d = (100 × ts / A) − ts โดย ts คือความหนาของชิ้นทดสอบย่อย และ A คือค่าการยืดต่ำสุดตามมาตรฐานวัสดุ
- รอยเชื่อมฉาก (ข้อ 6.5.3): บนแผ่น หักความยาวตรวจสอบทั้งชิ้นเป็นชิ้นเดียว ถ้าจำเป็นตัดเป็นหลายชิ้นกว้างเท่ากันได้ บนท่อ ตัดเป็นสี่ชิ้นขึ้นไปแล้วหัก ถ้าใช้การตรวจโครงสร้างมหภาคแทน ต้องมีอย่างน้อยสองชิ้น และหนึ่งชิ้นต้องมาจากตำแหน่งหยุดและเริ่มใหม่
จุดที่ตัวบทเงียบ: ตัวบทพูดถึงตำแหน่งหยุดและเริ่มใหม่เป็นเอกพจน์ ไม่ได้บอกว่าต้องเป็นจุดของเที่ยวรากหรือเที่ยวปิดหน้าเมื่อสองจุดอยู่คนละที่ และตาราง 13 ไม่ได้บอกว่าใครเป็นผู้เลือกวิธีทดสอบ ทางที่ระวังกว่าคือให้ช่างต่อแนวของสองเที่ยวในบริเวณเดียวกัน หรือตัดชิ้นทดสอบย่อยจากทั้งสองจุด และตกลงวิธีทดสอบกับผู้ตรวจสอบหรือหน่วยตรวจสอบก่อนสอบ ทั้งสองเรื่องเป็นการตีความ ผลการทดสอบทั้งหมดต้องบันทึกตามมาตรฐานของวิธีทดสอบนั้น (ข้อ 6.6)
จุดที่อ่านผิดบ่อย
- ออกใบรับรองของกระบวนการ 135 จากผล VT และ RT เท่านั้น โดยไม่ทดสอบดัดหรือหักเพิ่มตามเชิงอรรถ b ของตาราง 13
- เหมาว่ากระบวนการเชื่อมอาร์กโลหะในแก๊สปกคลุม (กลุ่ม 13) ทุกรหัสต้องทดสอบเพิ่ม หรือไม่ต้องเลย ทั้งที่เชิงอรรถ b ระบุสี่รหัส คือ 131, 135, 138 และ 311
- ตัดชิ้นทดสอบย่อยจากช่วงที่แนวเชื่อมสวยที่สุด โดยไม่มีชิ้นใดมาจากตำแหน่งหยุดและเริ่มใหม่
คิดต่อ
ถ้าหลุดซ้ำ ให้สงสัยระบบ
- ใบสั่งทดสอบที่ส่งห้องปฏิบัติการไม่ระบุกระบวนการเชื่อมและตำแหน่งหยุดและเริ่มใหม่ ห้องปฏิบัติการจึงเลือกชุดทดสอบตามความเคยชิน
- ผู้ผลิตเลือก RT เป็นวิธีเดียวสำหรับทุกการสอบ เพราะมีสัญญากับผู้ให้บริการ NDT อยู่แล้ว และไม่มีขั้นตอนตรวจว่ากระบวนการใดต้องทดสอบเพิ่ม
- ชิ้นทดสอบไม่มีเครื่องหมายตำแหน่งเชื่อมบนท่อ จึงระบุไม่ได้ว่าชิ้นรากมาจากตำแหน่ง PE จริงหรือไม่
โยงไปหน้าอื่นและเล่มอื่น
| หน้า W8 | เครื่องหมายตำแหน่งหยุดและเริ่มใหม่ และตำแหน่ง 12 นาฬิกา ต้องทำตั้งแต่วันสอบ |
| หน้า W10 | เกณฑ์ยอมรับของ VT, RT และการทดสอบดัด |
| หน้า W2 | รหัสกระบวนการ 131, 135, 138 และ 311 |
| หน้า P4 ถึง P6 | การรับรองขั้นตอนการเชื่อมใช้ชุดการทดสอบอีกชุดหนึ่ง ห้ามใช้แทนกัน |
คำถามท้ายหน้า
- ช่างสอบรอยเชื่อมชนบนท่อ D = 168.3 mm t = 7.1 mm ตำแหน่ง PH กระบวนการ 135 ผู้ผลิตเลือก RT ต้องทดสอบอะไรเพิ่ม และตัดชิ้นทดสอบย่อยจากตำแหน่งใด
- ช่างสอบรอยเชื่อมฉากบนแผ่น ผู้ผลิตต้องการใช้การตรวจโครงสร้างมหภาคแทนการทดสอบหัก ต้องมีกี่หน้าตัด และมาจากตำแหน่งใด
แนวคำตอบ
- กระบวนการ 135 อยู่ในเชิงอรรถ b ของตาราง 13 เมื่อใช้ RT จึงต้องทดสอบดัดหรือหักเพิ่ม ข้อ 6.5.2.4 ของ ISO 9606-1:2012 กำหนดว่าท่อที่เชื่อมในตำแหน่งอื่นนอกจาก PA และ PC ซึ่งรวม PH ต้องใช้ชิ้นราก 1 ชิ้นจากตำแหน่ง PE และชิ้นหน้า 1 ชิ้นจากตำแหน่ง PF หรือ PG หรือดัดข้าง 2 ชิ้นเมื่อใช้ได้ และอย่างน้อยหนึ่งชิ้นต้องมาจากตำแหน่งหยุดและเริ่มใหม่ ส่วนการใช้ UT แทน RT เพื่อเลี่ยงการทดสอบเพิ่มทำไม่ได้ในกรณีนี้ เพราะเชิงอรรถ c ให้ใช้ได้เมื่อหนา 8 mm ขึ้นไป แต่ชิ้นนี้หนา 7.1 mm
- อย่างน้อยสองหน้าตัด และอย่างน้อยหนึ่งหน้าตัดต้องมาจากตำแหน่งหยุดและเริ่มใหม่ ตามเชิงอรรถ e ของตาราง 13 และข้อ 6.5.3 ชิ้นทดสอบย่อยต้องเตรียมและกัดกรดหนึ่งด้านให้เห็นรอยเชื่อมชัด ไม่ต้องขัดเงา (ข้อ 6.4) และแผ่นรองไม่ต้องเอาออกสำหรับการตรวจโครงสร้างมหภาค